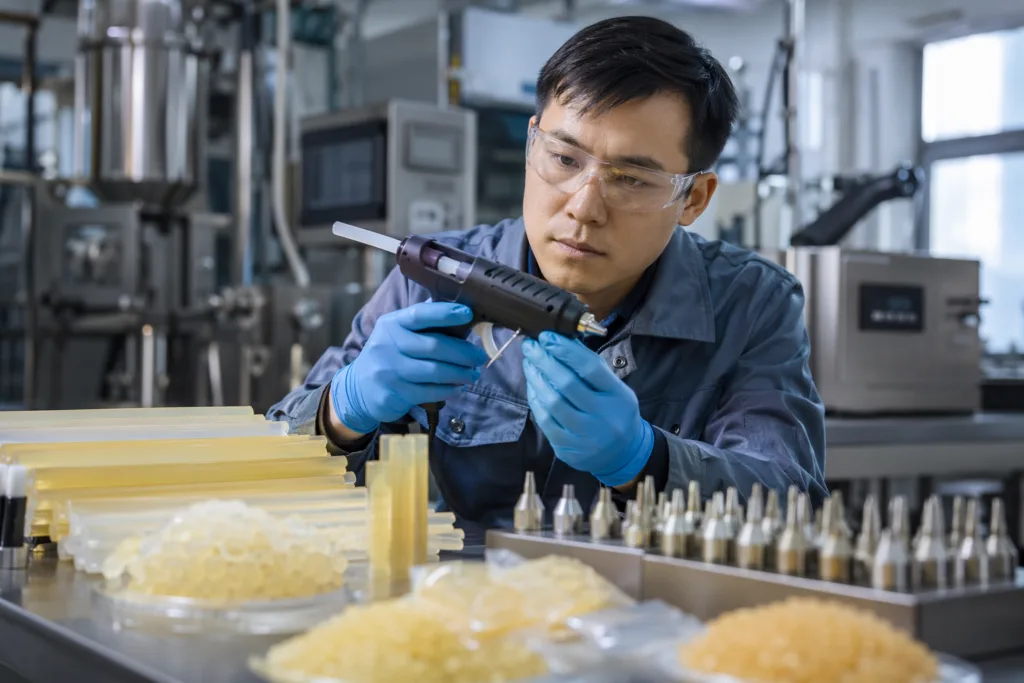
يُعدّ مسدس الغراء الساخن الصناعي الخيار الأمثل عندما تتطلب عمليات الإنتاج السرعة وسهولة التشغيل ومرونة الاستخدام، دون تكلفة وتعقيدات خط الإنتاج الآلي الكامل. بالنسبة للعديد من المصانع، لا يكمن السؤال الحقيقي في جدوى استخدام الغراء الساخن، بل في مدى كفاية أداة يدوية أو شبه يدوية لتلبية متطلبات وقت الدورة، وتنوع المنتجات، ومستوى الجودة المطلوب. في هذه الحالات، تكمن قيمة الأداة في ملاءمة حجم الاستخدام، ومهارة المشغل، وخصائص المادة اللاصقة مع عملية الإنتاج، بدلاً من فرض نظام مكلف في بيئة إنتاج صغيرة أو متغيرة.
بالنسبة للفرق التي تُقيّم مدى ملاءمة العملية، تُعدّ إرشادات معالجة المواد اللاصقة بالذوبان الساخن نقطة انطلاق مفيدة، لأنّ المادة اللاصقة نفسها غالبًا ما تُحدّد ما إذا كان مسدس الغراء قادرًا على تقديم نتائج مستقرة. في شركة ZDS Adhesive، ندرس لزوجة الذوبان، ووقت الفتح، وسرعة التصلب، وتوافق المادة الأساسية معًا، ثم ندعم اختبار العينات، وتقييم التطبيقات، وتوفير المواد للمصنعين الأصليين أو العلامات التجارية الخاصة عندما يحتاج المشترون إلى خيار عملي جاهز للإنتاج بدلًا من نظام واحد يناسب الجميع.
ما الذي يفعله مسدس الغراء الساخن الصناعي فعلياً؟
مسدس الغراء الساخن الصناعي هو أداة يدوية ساخنة أو أداة تطبيق شبه يدوية تقوم بإذابة مادة لاصقة ساخنة صلبة وتوصيلها إلى خط الربط أو نقطة التجميع أو منطقة الإصلاح. بالمقارنة مع الأدوات الاستهلاكية، صُممت الوحدات الصناعية لتعمل لفترات أطول، وتتميز بتحكم أفضل في درجة الحرارة، وأنظمة تشغيل أقوى، وقدرة إذابة أعلى، وتوافق مع المواد اللاصقة المستخدمة في الإنتاج. تُستخدم هذه المسدسات في التعبئة والتغليف، ودعم التجميع، وتثبيت المكونات، والإغلاق الموضعي، وأعمال الإصلاح التي تتطلب رابطة سريعة التصلب، ولكن التشغيل الآلي الكامل يُعدّ مبالغة.
لا يقتصر الاختلاف الرئيسي على المتانة فحسب. يُتوقع من الأدوات الصناعية دعم العمل المتكرر في ظروف الإنتاج، ما يعني ضرورة قدرتها على التعامل مع نقل حرارة أكثر اتساقًا، وخيارات فوهات أفضل، وتدفق لاصق أكثر استقرارًا. ومع ذلك، لا تزال هذه الأدوات تعتمد على المشغل في تحديد موضع الخرزة، والتحكم في السرعة، والحفاظ على ضغط ثابت. هذه المفاضلة هي ما يجعلها قيّمة في بعض خطوط الإنتاج وغير مناسبة في خطوط أخرى.
أين تكون مسدسات الغراء أنسب من أنظمة التوزيع الآلية؟
يُعدّ استخدام الغراء الساخن اليدوي الخيار الأمثل في بيئة الإنتاج المتغيرة باستمرار. فإذا كان مزيج المنتجات متنوعًا، أو كان خط الإنتاج يتغير بشكل متكرر، أو كانت نقطة الربط صغيرة ومتقطعة، فقد يتفوق مسدس الغراء عمليًا على الأنظمة الأكثر تعقيدًا. إذ يُمكن نقله إلى أي مكان، وتشغيله بسرعة، وتكييفه مع مختلف أشكال الأجزاء دون الحاجة إلى إعادة برمجة أو دورات إعداد طويلة.
ينطبق هذا بشكل خاص على العمليات ذات الأحجام المنخفضة إلى المتوسطة، ونماذج الإنتاج الأولية، وخطوط الإنتاج التجريبية، ومحطات الإصلاح، ووحدات التعبئة والتغليف التي تتطلب دفعات من المادة اللاصقة بدلاً من الإنتاج المستمر. في هذه الحالات، قد تفوق تكلفة الأتمتة فائدة السرعة. ينبغي على المشترين الذين يقارنون أنواع الأدوات مراجعة مدى ملاءمة معدات الصهر الساخن لاحتياجات العملية، لأن اختيار المعدات يجب أن يتبع نوع المادة اللاصقة، وليس العكس.
| حالة الإنتاج | لماذا قد يكون مسدس الغراء عمليًا؟ | حيث يبدأ في فقدان قيمته |
|---|---|---|
| التجميع على دفعات صغيرة | إعداد سريع، تكلفة رأسمالية منخفضة، سهولة إعادة التموضع | عندما تصبح متطلبات التكرار صارمة |
| خطوط تغيير كثيرة | سهولة التبديل بين المنتجات ونقاط الربط | عندما يقضي المشغلون وقتاً أطول في التطبيق منه في التجميع |
| محطات الإصلاح أو إعادة العمل | مفيد للربط الموجه والمتقطع | عندما يصبح حجم الإصلاح خطوة إنتاجية أساسية |
| دعم التعبئة والتغليف | تثبيت سريع وإغلاق محكم لمختلف أنواع العبوات | عندما تكون الإنتاجية مستمرة وعالية |
الاستخدامات الإنتاجية النموذجية التي لا تزال تفضل تطبيق الذوبان الساخن اليدوي
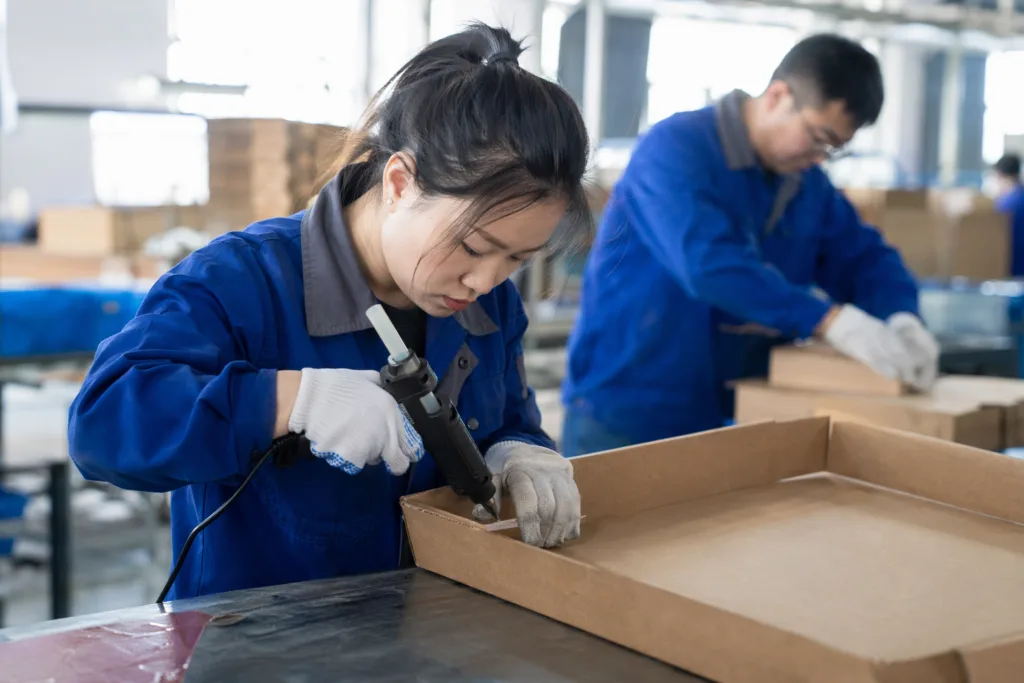
لا تزال مسدسات الغراء الساخن الصناعية ذات أهمية في عمليات التعبئة والتغليف، والتجميع الخفيف، والتثبيت الموضعي، لأن هذه المهام تتطلب السرعة أكثر من الأتمتة الكاملة. في إغلاق الكراتين، وتجميع العروض، وتثبيت الصواني، والتغليف الواقي، يمكن أن تساعد طبقة الغراء سريعة الجفاف فرق العمل على تثبيت الأجزاء دون انتظار دورات تجفيف طويلة. في التجميع الفرعي للأجهزة أو التجميع الصناعي العام، تُعد هذه الأداة مفيدة أيضًا للتثبيت المؤقت أو الربط الإضافي قبل التثبيت النهائي.
يُمكن أن يُساعد التطبيق اليدوي أيضًا عندما يصعب الوصول إلى نقطة اللصق. يُمكن توجيه الفوهة إلى الزوايا والحواف والأماكن غير المنتظمة حيث تتطلب السيور الناقلة أو الروبوتات أو موزعات الغراء الثابتة تجهيزات خاصة. تُعد هذه المرونة أحد الأسباب التي تجعل العديد من المصانع تُبقي مسدسات الغراء متاحة حتى عند استخدامها لأنظمة آلية في أماكن أخرى.
سيناريوهات الإنتاج التي تضيف فيها الأداة قيمة حقيقية
- عمليات التعبئة والتغليف: تثبيت الكرتون، وإغلاق الصواني، والحفاظ على المنتج حيث يكون التثبيت السريع والتطبيق البسيط أمراً مهماً.
- دعم التجميع: التثبيت المؤقت، والربط النقطي، وتحديد موضع الجزء قبل خطوة التثبيت الثانوية.
- الإصلاح والتجديد: استبدال الروابط الفاشلة، أو سد الفجوات، أو تصحيح عيوب التجميع الصغيرة بسرعة.
- الخطوط ذات الحجم المنخفض: عندما يكون الإنتاج غير منتظم، فإن الأتمتة ستؤدي إلى خلق رأس مال عاطل.
- العمليات القائمة على نظام المناوبات: عندما يتعين إعادة تشغيل خلية الإنتاج بسرعة بعد فترات الراحة أو التوقفات أو عمليات التغيير.
بالنسبة للمشترين الذين يقارنون بين الخيارات اليدوية والآلية، فإن أنظمة توزيع المواد اللاصقة الآلية تستحق الدراسة، لأن العامل الحاسم عادةً لا يكمن في الإمكانية التقنية، بل في الجدوى الاقتصادية. فبمجرد زيادة الإنتاج، أو تضييق نطاق التفاوتات في وضع الخرزات، تبدأ الأتمتة في تغطية تكاليفها من خلال تحسين الاتساق وتقليل العمالة.
مسدس الغراء الساخن الصناعي مقابل أنظمة الصهر الساخن الآلية
عادةً ما يكون الاختيار بين مسدس الغراء والنظام الآلي مسألة توازن بين الإنتاجية والدقة والجهد المبذول وإمكانية التكرار. تتفوق الأداة اليدوية ببساطتها ومرونتها، بينما يتفوق النظام الآلي عندما تتطلب العملية شكلاً ثابتاً للخرزة، وإنتاجية مستمرة، وتقليل الاعتماد على المشغل. غالباً ما يقع مديرو الإنتاج في خطأ الاختيار عندما يركزون فقط على سعر المعدات ويتجاهلون التكاليف الخفية للتغيرات وإعادة العمل ووقت العمل.
إحدى الطرق المفيدة للمقارنة بينهما هي طرح ثلاثة أسئلة: كم عدد القطع التي يتم لصقها في الساعة؟ ما مدى التباين الذي يمكن أن تتحمله العملية؟ وما مقدار انتباه المشغل المتاح لكل محطة؟ إذا كانت الإجابة على السؤال الأول معتدلة، والثانية مقبولة، والثالثة كافية، فقد يكون مسدس الغراء هو الحل الأمثل. أما إذا لم يكن الأمر كذلك، فعادةً ما تتجه الجدوى الاقتصادية نحو الأتمتة.
| عامل القرار | مسدس غراء صناعي ساخن | نظام صهر ساخن آلي |
|---|---|---|
| تكلفة مقدما | أقل | أكثر |
| وقت الإعداد | قصير | طويل |
| الإنتاجية | معتدل | مرتفع |
| قوام الخرز | المشغل يعتمد | قابلة للتكرار بدرجة كبيرة |
| مرونة التحول | جيد جدا | يعتمد ذلك على البرمجة والأدوات |
| عبء الصيانة | أقل، لكن التنظيف لا يزال مهماً. | صيانة النظام الأعلى |
| التوسعة | محدود للخطوط ذات الاستهلاك العالي | قوي لخطط النمو |
بالنسبة للفرق التي تُقيّم نقطة الانتقال بين الأنظمة اليدوية والأنظمة الدقيقة، يُساعد اختيار معدات توزيع المواد اللاصقة على توجيه نقاش الشراء نحو احتياجات العملية بدلاً من العادات. في عملنا التصنيعي، غالباً ما يكون هذا التحوّل هو ما يمنع نقص الاستثمار في خط إنتاج أصبح شديد التباين بحيث لا يُمكن تطبيقه يدوياً.
كيفية تحديد ما إذا كان مسدس الغراء مناسبًا لحجم خط الإنتاج الخاص بك
يُعدّ حجم خط الإنتاج أول عامل عملي للتصفية. فإذا كان وضع المادة اللاصقة متقطعًا، يمكن للأداة مواكبة العمل دون إحداث أي اختناق. أما إذا كانت هناك حاجة لوضع خرزة المادة اللاصقة على كل قطعة بوتيرة منتظمة، يصبح المشغل جزءًا من طاقة العملية الإنتاجية. وهذا يعني أن خط الإنتاج لم يعد يشتري مجرد أداة، بل يشتري وقت العمل وثبات أداء المشغل.
عامل آخر مهم هو وقت الدورة. يمكن لمسدس الغراء أن يعمل بكفاءة إذا كان لدى المشغل وقت كافٍ لوضع خرزة الغراء، والتحقق من محاذاتها، والانتقال إلى الجزء التالي دون تسرع. أما إذا اضطرت المحطة للعمل بسرعة تفوق قدرة المشغل على التوزيع بدقة، فغالبًا ما تكون النتيجة عدم اتساق حجم الخرزة، أو ظهور خيوط، أو عدم تغطية كاملة. في هذه الحالة، قد يظل التطبيق اليدوي ممكنًا، ولكن ينبغي اعتباره حلاً مؤقتًا وليس تصميمًا دائمًا للعملية.
عندما يفضل تباين الإنتاج التطبيق اليدوي
تُعدّ مسدسات الغراء اليدوية خيارًا مناسبًا في كثير من الأحيان عندما تختلف أبعاد المنتج، أو عندما لا تزال تجهيزات التثبيت قيد التطوير، أو عندما لا تكون عملية التجميع موحدة بشكل كامل. في المراحل الأولى من الإنتاج، تُعدّ المرونة أهم من التكرار المثالي. فالأداة القادرة على التكيف مع تغييرات الأجزاء مع الحفاظ على جودة ربط مقبولة تُساعد الفرق على إنجاز عملية التحقق من صحة العملية بسرعة.
نلاحظ أيضاً استخدام التطبيق اليدوي عندما يحتاج المشغلون إلى وضع المادة اللاصقة في مناطق مختلفة تبعاً لنوع المنتج. قد يكون هذا مفيداً في التصنيع حسب الطلب أو تجميع النماذج المختلطة، ولكنه يتطلب انضباطاً. كلما زاد اعتماد خط الإنتاج على التقدير البشري، زادت الحاجة إلى التدريب، والمعايير البصرية، وفحوصات التفتيش البسيطة.
عندما يصبح التكرار هو التحدي الرئيسي، يصبح التوزيع الدقيق لإنتاج متكرر هو التوجه التصميمي الأكثر ملاءمة. عادةً ما تكون هذه هي النقطة التي يبدأ فيها استخدام مسدس الغراء بالظهور كحلٍّ مناسب ولكنه غير كافٍ.
العوامل التقنية الرئيسية التي تؤثر على الأداء
مسدس الغراء نفسه مهم، لكن نوع المادة اللاصقة وإعدادات العملية غالبًا ما تكون أكثر أهمية. تعتمد أنظمة اللصق بالذوبان الساخن على لزوجة المادة المنصهرة، ودرجة حرارة التشغيل، ووقت التصلب، وسرعة التثبيت. إذا كانت المادة اللاصقة سميكة جدًا بالنسبة للأداة، يصبح تدفقها غير منتظم، ويعوض المشغل ذلك بزيادة الحرارة أو الضغط. أما إذا كانت سائلة جدًا، فقد تترهل حبة الغراء أو تتشكل على هيئة خيوط. إذا كان وقت التصلب قصيرًا جدًا، فقد تتكون طبقة رقيقة من المادة اللاصقة قبل اكتمال وضع القطعة. أما إذا كان طويلًا جدًا، فقد يفقد خط اللصق سرعته، وقد تتحرك القطعة قبل أن تجف تمامًا.
من منظور التركيب والإنتاج، يكمن السر في اختيار المادة اللاصقة المناسبة لطريقة الاستخدام. فبعض المواد اللاصقة المنصهرة مصممة خصيصًا لأعمال التغليف السريعة، بينما صُممت أنواع أخرى لتوفير مرونة أفضل، ومقاومة أعلى لدرجات الحرارة، أو قوة التصاق أكبر بالأسطح الصعبة. كما أن حالة السطح مهمة أيضًا؛ فالأجزاء المغبرة أو الزيتية أو الرطبة قد تُفسد مظهر المادة اللاصقة الجيدة، حتى مع استخدام الأداة المناسبة.
عوامل اختيار مسدسات الغراء الصناعية
- سعة الانصهار: يجب أن تواكب الأداة وتيرة التطبيق دون انخفاض في درجة الحرارة.
- استقرار درجة الحرارة: تساعد الحرارة الثابتة في الحفاظ على تدفق المادة اللاصقة وشكل الخرزة بشكل متسق.
- خيارات الفوهة: تتطلب أحجام الخرز المختلفة، ونقاط الوصول الضيقة، والعمل في الزوايا رؤوسًا مختلفة.
- إحساس الزناد وآلية التغذية: تؤثر هذه العوامل على تحكم المشغل، والإرهاق، ودقة الخرزة.
- بيئة العمل: أداة مريحة تدعم الاستخدام المتواصل خلال فترات العمل الطويلة.
- التوافق مع المواد اللاصقة: يجب أن يكون المسدس قادراً على التعامل مع لزوجة وسلوك انصهار المادة اللاصقة الساخنة المختارة.
بالنسبة للمصنّعين، تتعامل شركة ZDS Adhesive مع هذا الأمر كمسألة ملاءمة للعملية. فنحن ندرس ما إذا كان اللاصق يجب أن يجف بسرعة للتغليف، أو يبقى مفتوحًا لفترة أطول للمحاذاة، أو يوفر مرونة أكبر للأجزاء المعرضة للاهتزاز. وهنا يجب أن تتلاقى عملية تركيب اللاصق مع اختيار المعدات.
اعتبارات المواد اللاصقة بالذوبان الساخن للإنتاج اليدوي
ليست جميع المواد اللاصقة المنصهرة بالحرارة مناسبة بنفس القدر لمسدس الغراء. بعضها مصمم للتثبيت السريع والتعامل النظيف، بينما صُممت أنواع أخرى للدعم الهيكلي أو درجات حرارة التشغيل العالية. يجب أن يظل اللاصق مستقرًا بدرجة كافية في الحجرة الساخنة، وأن يتدفق باستمرار عبر الفوهة، وأن يلتصق جيدًا بعد التبريد. إذا كان تركيب المادة اللاصقة صعبًا، فقد يتطلب الأمر جهدًا أكبر من الأداة نفسها.
يعتمد أداء الترابط على التوافق مع المواد المختلفة مثل الورق المقوى، والبلاستيك، والخشب، والإسفنج، والمنسوجات، والمعادن، والأسطح المطلية. قد يتمكن التطبيق اليدوي من وضع المادة اللاصقة بدقة، لكنه لا يستطيع تعويض ضعف طاقة السطح أو التلوث. عمليًا، غالبًا ما تكون أسرع طريقة لتحسين الترابط ليست زيادة الحرارة أو حجم المادة اللاصقة، بل تقليل تباين السطح واختيار نوع المادة اللاصقة المناسبة.
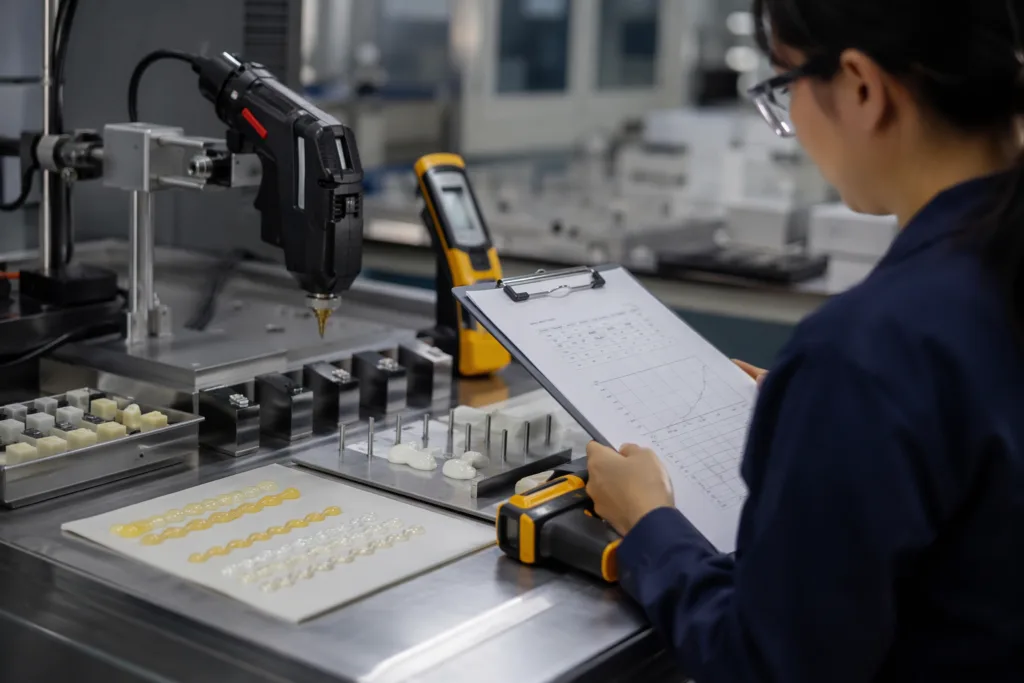
بالنسبة للفرق الهندسية التي تتحقق من مدى ثبات العملية تحت تأثير الحرارة، من المفيد تذكر أن أداء المادة اللاصقة يتأثر بدرجة الحرارة أثناء تكوين الرابطة. تُعدّ طرق الاختبار الصناعية، مثل اختبار قوة المادة اللاصقة مع تغيرات درجة الحرارة، ذات أهمية بالغة لأنها تعكس كيفية تأثير الظروف الحرارية على تطور قوة التماسك وتقييم الرابطة تحت أحمال مضبوطة. وهذا أمر بالغ الأهمية في الإنتاج الفعلي، حيث يجب أن تؤدي الرابطة أداءً ثابتًا بعد تطبيقها في درجات حرارة عالية.
ما الذي يجب التحقق منه في ورقة البيانات الفنية قبل اختيار عملية استخدام مسدس الغراء؟
- نطاق درجة حرارة الانصهار: يؤكد ما إذا كان اللاصق مناسبًا للأداة وبيئة خط الإنتاج.
- وقت العمل: يحدد المدة الزمنية المتاحة للمشغل لتحديد الموقع.
- ضبط السرعة: يؤثر ذلك على عمليات النقل اللاحقة وما إذا كان الخط يمكن أن يتحرك على الفور.
- اللزوجة: يؤثر على تكوين الخرز، واستقرار التدفق، وخطر التشابك.
- درجة حرارة الخدمة: يشير إلى ما إذا كان السند سيصمد في بيئة الاستخدام النهائي.
- توافق الركيزة: يساعد على تجنب التجربة والخطأ في التعامل مع المواد الهامة.
المعوقات الشائعة في إنتاج المواد اللاصقة الساخنة يدوياً
المشكلة الأكثر شيوعًا في مسدسات الغراء ليست في الجهاز نفسه، بل في طريقة إدارة العملية. فإذا برد اللاصق داخل الفوهة، يُهدر المستخدمون وقتًا في تنظيفها. وإذا تذبذبت درجة الحرارة، تصبح قطرات الغراء غير متناسقة. وإذا كان سطح العمل غير مُهيأ جيدًا، يستغرق المستخدم وقتًا أطول لوضع كل قطرة. وإذا تم اختيار اللاصق دون مراعاة سرعة خط الإنتاج، فقد لا يلتصق اللاصق عند الحاجة.
تشمل المعوقات الأخرى زيادة طول الخيوط، وتراكم كميات كبيرة من المادة اللاصقة، وانسداد الفوهات، وإرهاق المشغل. غالبًا ما تكون هذه أعراضًا لعملية تحتاج إلى تحسين التحكم، وليس بالضرورة إلى تغيير التركيبة الكيميائية. يمكن لخطوات بسيطة مثل التسخين المسبق بشكل صحيح، والحفاظ على نظافة الفوهات، وتوحيد طول الخرزة، واستخدام أداة تثبيت لتثبيت الأجزاء أن تقلل التباين بشكل كبير.
كيفية تقليل التباين دون الإفراط في الاستثمار في وقت مبكر جدًا
لا تحتاج الفرق دائمًا إلى الانتقال الفوري إلى الأتمتة. في كثير من الحالات، يكفي تحسين العملية اليدوية. قد يشمل ذلك استخدام نوع أفضل من عصا الغراء أو الحبيبات، وفوهة أفضل، وتصميمًا ثابتًا لطاولة العمل، وروتين عمل قياسي مختصر للمشغل. إذا كان نمط الإنتاج لا يزال قيد التطوير، فإن هذا النهج يحمي رأس المال أثناء نضوج العملية.
مع استقرار خط الإنتاج، يمكن للمشترين إعادة مقارنة الجدوى الاقتصادية للتطبيق اليدوي مقابل التطبيق الآلي. إذا زاد الإنتاج، أو إذا بدأت شكاوى الجودة تتركز حول عدم اتساق الخرز، فقد تكون الخطوة التالية هي الانتقال إلى منصة أكثر تحكمًا. قبل اتخاذ هذا القرار، من المفيد غالبًا مراجعة دقة التوزيع لضمان إنتاج متكرر، لأن المعيار الأساسي عادةً ما يكون التحكم في العملية، وليس السرعة فقط.
متى يجب الترقية إلى ما هو أبعد من مسدس الغراء الساخن الصناعي؟
يصبح التحديث منطقيًا عندما تبدأ العملية اليدوية في التسبب بتكاليف خفية. قد تشمل هذه التكاليف إهدار وقت المشغل، وعدم اتساق جودة اللصق، وإعادة العمل بشكل متكرر، والاستخدام المفرط للمادة اللاصقة، أو عدم القدرة على توسيع خط الإنتاج دون زيادة عدد العمال. إذا كان خط الإنتاج يعمل بكامل طاقته تقريبًا، وأصبح تطبيق المادة اللاصقة يمثل عائقًا رئيسيًا، فإن مسدس الغراء يكون قد وصل إلى أقصى حدوده العملية.
من العوامل الأخرى التي تستدعي الترقية حساسية الجودة. فإذا كان المنتج موجهاً للعملاء، أو بالغ الأهمية للسلامة، أو ظاهراً للعيان، فإن حتى أدنى اختلاف في موضع الخرز قد يكون له تأثير. في هذه الحالة، يمكن لنظام شبه آلي أو آلي بالكامل أن يقلل من الذاتية. ينبغي أن يستند قرار الترقية إلى مؤشرات قابلة للقياس، لا إلى افتراض أن الأتمتة هي الأفضل دائماً.
كثيرًا ما تتساءل الفرق عما إذا كان ينبغي عليها ترقية المعدات أو تغيير المادة اللاصقة أولًا. يعتمد الجواب على سبب المشكلة. فإذا كانت المشكلة تتعلق بوضع طبقة المادة اللاصقة، أو التحكم في الأدوات، أو تفاوت أداء العمال، فقد تكون المعدات هي السبب. أما إذا كانت المشكلة تتعلق بضعف التبلل، أو عدم تطابق وقت التصلب، أو ضعف التصاق المادة اللاصقة بالسطح، فقد تحتاج المادة اللاصقة إلى إعادة صياغة. وفي كثير من المشاريع، يجب مراجعة كلا الأمرين معًا.
مراقبة الجودة وتدريب المشغلين لضمان نتائج متسقة
يمكن التحكم في عملية الربط اليدوي بالذوبان الساخن إذا كانت العملية بسيطة وكانت عمليات الفحص مرئية. نوصي بتحديد عرض الخرزة المستهدف، ومنطقة التثبيت، والحد الأدنى لوقت التوقف قبل تحريك القطعة. يجب أن يعرف المشغلون معايير الربط الجيد ومعايير الفشل، خاصةً عندما يكون الربط مخفيًا داخل علبة كرتونية، أو تحت غطاء، أو خلف مكون هيكلي.
ينبغي أن تركز فحوصات الجودة على الاتساق لا على المظهر فقط. فالخرزة اللامعة لا تعني بالضرورة رابطة قوية، والخط المرتب لا يضمن ترطيبًا جيدًا. يجب على المفتشين فحص التغطية، والموضع، وحالة التثبيت، وما إذا كان الجزء يتحمل المناولة العادية دون رفع أو انزلاق أو تقشر. في عمليات التحقق، يُنصح باختبار عدة مشغلين لأن العملية اليدوية قد تبدو مستقرة مع شخص واحد، بينما قد تختلف مع آخر.
نقاط التحكم في العمليات التي تستحق التوحيد القياسي
- درجة حرارة الأداة ووقت التسخين
- فترة تنظيف الفوهة
- طريقة تحميل المادة اللاصقة وظروف التخزين
- حجم الخرزة وموقعها
- تطبيق محاذاة الأجزاء
- بدء المناوبة: يتم التحقق من درجة الحرارة وثبات التدفق
أساسيات السلامة والصيانة
تُشكّل أدوات اللحام بالصهر الساخن خطرًا للحروق والأسطح الساخنة، لذا يجب مراعاة معايير السلامة في تصميم محطة العمل. ينبغي تدريب المشغلين على التحكم في الزناد، والتعامل مع الفوهة، وإدارة خيوط المادة اللاصقة الساخنة، ووضع المسدس بأمان أثناء فترات الراحة. لا تُغني القفازات المقاومة للحرارة عن ممارسات العمل السليمة، ولكنها تُقلل من خطر الإصابات الطفيفة عند استخدامها بشكل صحيح. كما تُساعد الحواجز والحوامل والقواعد الثابتة على إبقاء الفوهة بعيدة عن الجلد والمواد القابلة للاشتعال.
تُعدّ الصيانة ضرورية لأنّ الرواسب، وتلف المادة اللاصقة، وتآكل الفوهات، كلها عوامل تؤثر على الأداء. فالفوهة النظيفة والمادة اللاصقة المخزنة بشكل صحيح تُوفران تطبيقًا أكثر استقرارًا من الاستخدام المتكرر لأداة مسدودة جزئيًا. وفيما يخصّ أعمال التأطير واسعة النطاق حول المعدات الساخنة ومناطق العمل، تُعدّ إرشادات إدارة السلامة والصحة المهنية (OSHA) بشأن سلامة العمال عند استخدام أدوات اللصق الساخنة تذكيرًا مفيدًا بضرورة مراعاة التعرّض للحرارة وظروف العمل معًا، لا سيما في صالات الإنتاج المزدحمة.
قائمة التحقق من المشتريات لمشتري الإنتاج
عند شراء مسدس غراء ساخن تجاري، ينبغي على فرق المشتريات تجاوز مجرد سعر الوحدة والتساؤل عن كيفية أداء الأداة في الإنتاج اليومي. الشراء الأمثل هو الذي يُخفّض التكلفة الإجمالية للعملية، وليس فقط التكلفة الأولية. وهذا يعني تقييم الدعم، وقطع الغيار، والتدريب، وتوافق المواد اللاصقة، وظروف التشغيل المتوقعة.
| قائمة مرجعية | لماذا يهم |
|---|---|
| التحكم في درجة الحرارة | يؤثر بشكل مباشر على التدفق وشكل الخرزة وقابلية التكرار |
| توافر الفوهات | يدعم أحجام الخرز المختلفة ونقاط الوصول |
| تصميم مريح | يقلل من التعب في نوبات العمل الطويلة |
| وصول الصيانة | يجعل التنظيف والصيانة أسهل |
| التوافق اللاصق | يمنع مشاكل التدفق أو الانسداد |
| دعم تدريب المشغل | يحسّن التناسق بين نوبات العمل |
| استمرارية العرض | يدعم تخطيط الإنتاج المستقر |
من منظورنا في دعم التصنيع والتطبيقات، يجب أن يشمل التوريد استقرار إمدادات المواد اللاصقة. قد تتأثر عملية التصنيع سلبًا بتغير دفعة المواد اللاصقة، أو شكل التغليف، أو حتى تغير طفيف في خصائص ذوبانها. عند توحيد خط الإنتاج، يصبح التواصل مع الموردين بنفس أهمية اختيار الأدوات.
خاتمة
يُعدّ مسدس الغراء الساخن الصناعي الخيار الأمثل عندما تتطلب عملية الإنتاج المرونة، وسرعة الإعداد، وإنتاجية معقولة، وسهولة التشغيل. وهو عملي للغاية في مجالات التعبئة والتغليف، والإصلاح، والتجميع بكميات قليلة، والبيئات التي تشهد تغييرات متكررة في خطوط الإنتاج، حيث يمكن للعملية اليدوية مواكبة الإنتاج دون الحاجة إلى أتمتة غير ضرورية. ولكن عندما يصبح الإنتاج، أو الاتساق، أو الاعتماد على العمالة عائقًا، قد يحتاج خط الإنتاج إلى نظام توزيع شبه آلي أو آلي بالكامل.
يتحقق القرار الأمثل من خلال مطابقة المادة اللاصقة والأداة مع متطلبات العملية. في شركة ZDS Adhesive، نساعد المشترين على تقييم هذه المتغيرات معًا ليتمكنوا من اختيار طريقة اللصق اليدوي بالذوبان الساخن عندما تكون مناسبة تمامًا، أو الانتقال إلى طريقة توزيع أكثر تحكمًا عندما تتطلب عملية الإنتاج ذلك.
الأسئلة الشائعة
ما هي خطوط الإنتاج التي تستفيد أكثر من مسدس الغراء الساخن الصناعي؟
تستفيد خطوط الإنتاج ذات الأحجام المتوسطة، وعمليات التغيير المتكررة، والحاجة المتقطعة للمواد اللاصقة، أو مزيج المنتجات المرن، عادةً بشكلٍ كبير. كما تستفيد خلايا التعبئة والتغليف، ومحطات الإصلاح، وخطوط الإنتاج التجريبية، وعمليات تجميع الدفعات الصغيرة من سهولة الإعداد وسرعة بدء تشغيل تطبيق المواد اللاصقة الساخنة يدويًا.
متى يجب على فريق الإنتاج تجنب الاعتماد على مسدس الغراء اليدوي؟
ينبغي على الفرق تجنب الاعتماد على الأدوات اليدوية عندما تتطلب العملية إنتاجية عالية جدًا، أو دقة متناهية في وضع الخرز، أو تكرارًا عاليًا بين الورديات والمشغلين. إذا كان تطبيق المادة اللاصقة يمثل عائقًا أو أصبح تباين الجودة مكلفًا، فإن الأتمتة عادةً ما تكون الخيار الأفضل.
ما هو الأهم: مسدس الغراء أم المادة اللاصقة الذائبة بالحرارة؟
كلاهما مهم، لكن المادة اللاصقة غالباً ما يكون لها التأثير الأكبر على جودة الترابط. يجب أن تقوم الأداة بإذابة المادة وتوزيعها بشكل صحيح، ومع ذلك، لا تزال المادة اللاصقة بحاجة إلى اللزوجة المناسبة، ووقت الفتح، وسرعة التصلب، والتوافق مع الركيزة لكي تنجح العملية.
كيف يمكن للمشترين تقليل التشابك وعدم تناسق حجم الخرز؟
ابدأ بفحص ثبات درجة الحرارة، وحالة الفوهة، وتوافق المادة اللاصقة. ثمّ وحّد أسلوب عمل المشغل، وحافظ على تنظيم منطقة العمل، وتأكد من عدم ارتفاع درجة حرارة المادة اللاصقة أو تركها دون استخدام لفترة طويلة في الأداة.
هل يمكن لشركة ZDS Adhesive المساعدة في اختبار العينات وتخصيصها؟
نعم. ندعم تقييم العينات، والمراجعة الفنية، وتخطيط التركيبات المخصصة عندما يحتاج المشتري إلى لاصق ذائب ساخن يتناسب مع مادة أساسية محددة، أو وقت عمل معين، أو عملية إنتاج محددة. قد يشمل ذلك احتياجات التعبئة والتغليف، أو التوريد تحت علامة تجارية خاصة، أو تطوير منتجات الشركات المصنعة للمعدات الأصلية.
ما الذي يجب على فرق المشتريات التحقق منه قبل شراء المعدات والمواد اللاصقة معًا؟
ينبغي عليهم التأكد من نطاق درجة حرارة الأدوات، ونوع المادة اللاصقة، واحتياجات الفوهات، وسهولة الوصول للصيانة، واستمرارية الإمداد. ومن المهم أيضاً تقييم حجم خط الإنتاج، واحتياجات تدريب المشغلين، وما إذا كانت دفعة المادة اللاصقة ونوع التغليف سيظلان ثابتين مع مرور الوقت.