Für Produktionsteams, die manuelle und automatisierte Klebstoffapplikation vergleichen, ist die wichtigste Frage meist nicht, ob eine Automatisierung möglich ist, sondern ob sie Konsistenz, Durchsatz und Gesamtbetriebskosten so weit verbessert, dass sich die Umstellung lohnt. Ein automatisierter Klebstoffspender kann mehrere Probleme im Produktionsalltag gleichzeitig lösen: Abweichungen zwischen den Bedienern, instabile Raupenstärke, übermäßiger Materialverbrauch und Prozessengpässe, die mit steigender Produktionsmenge kostspielig werden. Für Einkäufer, die eine neue Produktionslinie planen oder eine Modernisierung durchführen möchten, kommt es weniger auf die Maschine allein an, sondern vielmehr darauf, wie Klebstoff, Substrat, Aushärtungsprofil und Liniengeschwindigkeit zusammenwirken.
Eine präzise und reproduzierbare Dosiertechnik ist besonders dann von Vorteil, wenn ein Projekt eine stabile Raupengeometrie, ein kontrolliertes Schussvolumen und eine zuverlässige Applikation über mehrere Schichten hinweg erfordert. Aus Fertigungssicht hängen gute Dosierergebnisse von mehr als nur der Dosiertechnik ab: Sie hängen vom Materialverhalten, dem Prozessfenster und der konsistenten Dosierbarkeit des Klebstoffsystems unter Produktionsbedingungen ab. Wir bei ZDS Adhesive unterstützen OEMs und Industriekunden bei der Rezepturauswahl, der Musterprüfung, der Viskositätsanpassung und der Planung der Serienproduktion, damit der Dosierprozess optimal auf den gesamten Fertigungsprozess abgestimmt ist und nicht nur auf die Laborprobe.
Was automatisierte Klebstoffdosiersysteme tatsächlich leisten
Automatisierte Klebstoffauftragssysteme dosieren und platzieren Klebstoff kontrolliert, üblicherweise über Volumen, Druck, Zeit oder Bewegungsbahn. In der Praxis können dadurch Punkte, Linien, Raupen, Muster, Vergussmassen, Dichtungsbahnen oder gezielte Klebstoffapplikationen auf einer Förderlinie erzeugt werden. Ziel ist es, menschliche Fehler bei einem Prozess, der stark von Druckänderungen, Pausenzeiten, Umgebungstemperatur und Bedienertechnik abhängt, so weit wie möglich zu eliminieren.
Bei einem manuellen Prozess kann ein Techniker eine etwas dickere Raupe auftragen, ein anderer schneller arbeiten und ein dritter zwischen den Teilen zu lange pausieren. Diese kleinen Unterschiede können das Aushärtungsverhalten, die Klebefugendicke und das Endergebnis beeinflussen. Mit Automatisierung ist der Prozess auf reproduzierbare Parameter ausgelegt: Auftragszeit, Durchflussrate, Düsengeometrie, Druckstabilität, Roboterbahn und Teilepositionierung. Sind diese Variablen kontrolliert, lässt sich die Produktion leichter skalieren und die Qualitätskontrolle einfacher durchführen.
Manuelle, halbautomatische und vollautomatische Systeme
Manuelles Dosieren bietet in der Regel die niedrigsten Einstiegskosten, weist aber auch die größte Variabilität und die höchste Abhängigkeit von der Bedienererfahrung auf. Halbautomatische Systeme verbessern die Konsistenz durch die Steuerung von Prozessschritten wie Schussgröße, Dosierungszeit oder Vorrichtungspositionierung, erfordern jedoch weiterhin das Be- und Entladen durch den Bediener. Vollautomatische Systeme integrieren das Dosieren in eine Produktionslinie oder Roboterzelle, reduzieren so den Handhabungsaufwand und ermöglichen eine präzisere Prozesssteuerung.
| Systemtyp | Konsistenz | Durchsatz | Arbeitskräftebedarf | Optimale Bildschirmwahl |
|---|---|---|---|---|
| Handbuch | Variable | Niedrig bis mäßig | Hoch | Arbeit mit geringem Arbeitsaufkommen oder flexibler Arbeitszeit |
| Semi-automatische | Moderat bis hoch | Moderat | Moderat | Wachsende Linien mit sich wiederholenden Teilen |
| Vollautomatische | Hoch | Hoch | Senken | Produktion in großen Mengen, stabil und wiederholbar |
Die richtige Antwort hängt von Volumen, Produktmix und der Toleranz gegenüber Nacharbeiten ab. Bei Kleinserien mit häufigen Designänderungen kann die Flexibilität einer halbautomatischen Anlage die Komplexität einer Vollautomatisierung überwiegen. Werden für Ihr Produkt täglich der gleiche Klebeprozess, das gleiche Substrat und der gleiche Klebstoff verwendet, ist die Automatisierung in der Regel wirtschaftlicher.
Warum Hersteller auf automatisierte Dosiersysteme setzen
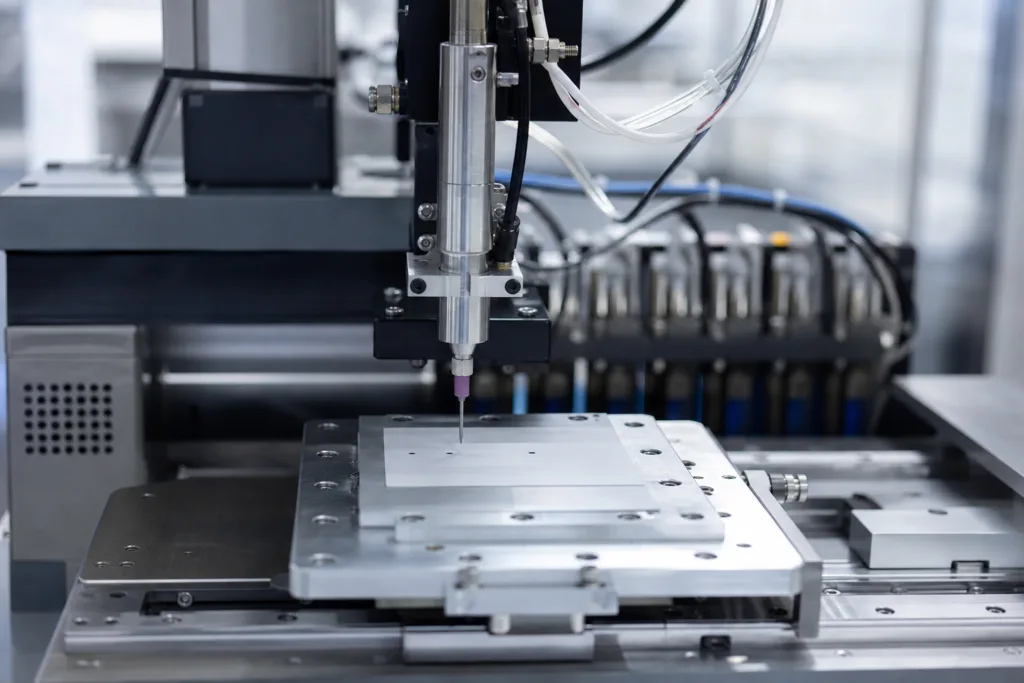
Der Hauptgrund für die Automatisierung durch Hersteller ist nicht allein die Geschwindigkeit, sondern die Prozessstabilität. Sobald ein Dosierschritt als bekannte Fehlerquelle identifiziert wird, beeinträchtigt dies die Ausbeute, die nachfolgende Aushärtung und die Endkontrolle. Selbst bei optimaler Klebstoffwahl kann eine ungleichmäßige Dosierung zu schlechter Benetzung, unvollständiger Deckung, Lufteinschlüssen oder übermäßigem Überdruck führen.
Die Automatisierung löst die häufigsten Produktionsprobleme:
- Uneinheitliche Perlengröße verursacht durch manuelle Geschwindigkeitsänderungen oder Druckschwankungen
- Materielle Verschwendung durch Überdosierung, Nachbearbeitung und Aufräumarbeiten
- Langsame Zykluszeiten wenn die Bediener jeden Schuss sorgfältig messen oder korrigieren müssen
- Qualitätsvariation zwischen Schichten, Werken oder Bedienern
- Rückverfolgbarkeitslücken wenn die Prozesseinstellungen nicht dokumentiert sind
Bei Elektronik, Automobilteilen, Haushaltsgeräten und industriellen Baugruppen äußern sich diese Probleme oft als versteckte Kosten. Schon geringe Abweichungen im Klebstoffvolumen können Passgenauigkeit, Dichtungsleistung oder Wärmeübertragung beeinträchtigen. Bei Produktionsmengen von Tausenden Einheiten pro Woche kann selbst eine geringfügige Reduzierung von Ausschuss oder Fehlern einen deutlichen Mehrwert bieten.
Bei Projekten mit flüssigen Strukturbauteilen ist es ratsam, die Grundlagen von Epoxidharzklebstoffen für die automatisierte Dosierung zu betrachten . Epoxidharze werden häufig zum Kleben und Verkapseln eingesetzt, da sie eine ausgewogene Kombination aus Festigkeit, Chemikalienbeständigkeit und Prozessstabilität bieten. Ihre Viskosität, Verarbeitungszeit und Aushärtungsverhalten müssen jedoch sorgfältig auf den Dosierer und die Produktionsgeschwindigkeit abgestimmt werden. In unserer Praxis zeigen Mustertests oft, ob eine Rezeptur, die sich manuell bewährt hat, auch unter automatisierten Bedingungen die gleichen Ergebnisse liefert.
Wie die Abgabeleistung kontrolliert wird
Drei Faktoren bestimmen in der Regel die Leistungsfähigkeit eines automatischen Klebstoffspenders: das Materialverhalten, die Maschinensteuerung und die Integration in die Produktionslinie. Ist einer dieser Faktoren mangelhaft, läuft das System zwar möglicherweise noch, aber nicht zuverlässig genug für die Produktion.
Viskosität, Rheologie und Fließstabilität
Klebstoffe fließen nicht wie Wasser. Ihre Viskosität, Fließgrenze, Thixotropie und ihr Füllstoffgehalt beeinflussen ihr Fließverhalten in Pumpen, Ventilen, Düsen und Schläuchen. Fachsprachlich ausgedrückt: Das Fließverhalten ändert sich unter Scherung. Das bedeutet, dass sich das Material beim Pumpen anders verhalten kann als im Behälter. Die Erklärung des NIST, warum Viskosität und Rheologie die Klebstoffdosierung beeinflussen, verdeutlicht, dass sich ein und dasselbe Material je nach Schergeschwindigkeit und Prozessbedingungen sehr unterschiedlich verhalten kann.
Aus produktionstechnischer Sicht ist dies der Grund, warum die Auswahl des Dosiergeräts vor der Auswahl des Klebstoffs erfolgen kann. Eine hochviskose Paste, ein niedrigviskoses UV-System und ein gefüllter, wärmeleitender Klebstoff erfordern jeweils eine unterschiedliche Dosierung. Zu dickflüssiges Material benötigt möglicherweise höheren Druck, eine andere Pumpe oder eine wärmere Konditionierung. Zu dünnflüssiges Material kann tropfen, Fäden ziehen oder ungleichmäßige Punkte bilden. In manchen Anwendungen muss der Klebstoff nach dem Auftragen auch seine Form behalten, insbesondere wenn die Linie vor der Aushärtung unterbrochen wird.
Druck-, Düsenkonstruktions- und Bewegungssteuerung
Ein stabiler Druck ist entscheidend, da Druckspitzen zu großen Materialstößen, Lufteinschlüssen oder Fadenbildung führen können. Der Düsendurchmesser beeinflusst die Raupenbreite, während die Bewegungsgeschwindigkeit die Schichtdicke bestimmt. Bewegt sich der Roboter zu schnell für den Materialfluss, können Lücken entstehen. Bewegt er sich zu langsam, kann die Raupe zu groß werden oder vor dem Aushärten absacken.
Deshalb ist die Kalibrierung keine einmalige Aufgabe. Sie sollte bei der Einrichtung, nach Wartungsarbeiten, nach Materialwechseln und immer dann überprüft werden, wenn sich die Umgebungsbedingungen so weit ändern, dass der Materialfluss beeinflusst wird. Wir empfehlen Käufern in der Regel, vor Produktionsbeginn messbare Akzeptanzkriterien festzulegen: Raupenbreitenbereich, Schussmassenbereich, zulässiger Spalt, Start-Stopp-Verhalten und maximale Abweichung innerhalb einer Charge.
Rückverfolgbarkeit und Messkontrolle
In automatisierten Systemen hängt eine höhere Wiederholgenauigkeit nicht nur von der Maschinenbewegung ab, sondern auch von der Messgenauigkeit. Kalibrierte Druckregelung, verifiziertes Ausgabevolumen und dokumentierte Einstellungen erleichtern die Zuordnung eines Fehlers zum Klebstoff, zum Dosierer oder zum Substrat. Daher legen Prozessteams, denen die Produktionsdokumentation wichtig ist, großen Wert auf Wiederholgenauigkeit und Kalibrierung in der automatisierten Dosierung , da nachvollziehbare Messverfahren sowohl die Qualitätskontrolle als auch die Fehlersuche unterstützen.
Bei ZDS Adhesive beobachten wir häufig, dass Anwender die schnellsten Verbesserungen erzielen, wenn sie Maschinensteuerung mit einer sorgfältigen Klebstoffauswahl kombinieren. Ist ein Material empfindlich gegenüber Feuchtigkeit, Wärme oder Schwankungen im Mischungsverhältnis, kann kein Dosiergerät eine ungenaue Formulierung vollständig kompensieren. Die besten Automatisierungsprojekte beginnen mit der Abstimmung der Klebstoffchemie auf das Prozessfenster.
Wo die automatisierte Abgabe die größten Vorteile bietet
Automatisierung ist besonders dort von Vorteil, wo Klebstoffe häufig, wiederholt und qualitätssensibel aufgetragen werden müssen. Je höher die Anforderungen an die Gleichmäßigkeit sind, desto wahrscheinlicher ist es, dass sich das System amortisiert.
Elektronik und Elektromontage
Elektronikbauteile erfordern oft präzises Vergießen, Spaltenfüllen, Unterfüllung oder Abdichten empfindlicher Komponenten. Zu viel Klebstoff kann Steckverbinder oder die Wärmeleistung beeinträchtigen. Zu wenig kann Hohlräume oder Belichtungspfade hinterlassen. In solchen Umgebungen hilft die Automatisierung, das Auftragsvolumen zu kontrollieren und Lufteinschlüsse zu reduzieren, insbesondere wenn der Klebstoff vor Feuchtigkeit, Vibrationen oder Staub schützen muss.
Automobil- und Transportteile
Die Fertigung von Automobilkomponenten erfordert häufig wiederholgenaue Verklebungen von Teilen mit unterschiedlicher Geometrie oder Oberflächenbeschaffenheit. Automatisierung trägt dazu bei, eine konsistente Anwendung bei Halterungen, Gehäusen, Verkleidungen, Sensoren und Baugruppen zu gewährleisten. Da die Produktionsmengen oft hoch sind, kann selbst eine geringfügige Reduzierung von Nacharbeit oder Klebstoffverbrauch die Wirtschaftlichkeit verbessern.
Geräte und industrielle Baugruppen
Hersteller von Haushaltsgeräten benötigen häufig Abdichtungen, strukturelle Verklebungen oder lokale Verstärkungen an Produktionslinien, die effizient bleiben müssen. Die automatisierte Klebstoffdosierung ist hilfreich, wenn der Prozess in den Ablauf von Montage, Schäumen, Aushärten und Endkontrolle integriert werden muss, ohne die Produktionslinie zu verlangsamen.
Bei Hochgeschwindigkeits-Heißklebstofflinien ist es hilfreich, die Verarbeitungsfenster für automatisierte Linien zu überprüfen . Heißklebstoffsysteme arbeiten produktiv, wenn die Verarbeitungszeit und die eingestellte Geschwindigkeit auf die Liniengeschwindigkeit abgestimmt sind, erfordern jedoch eine sorgfältige Temperaturregelung. Weicht das Temperaturfenster ab, kann der Klebstoff Fäden ziehen, Hautbildung verursachen oder das Bauteil nicht ausreichend benetzen.
Den richtigen Klebstoff für die Automatisierung auswählen
Nicht jeder Klebstoff lässt sich gleich gut automatisieren. Ein Material, das sich bei manueller Anwendung gut bewährt, kann sich bei wiederholter, großflächiger Dosierung dennoch als schwierig erweisen. Bei der Projektbewertung prüfen wir vier grundlegende Fragen: Fließt der Klebstoff gleichmäßig? Bleibt er an Ort und Stelle? Passt die Aushärtezeit zur Produktionsgeschwindigkeit? Und ist die Substratoberfläche für eine zuverlässige Verbindung geeignet?
Gängige Klebstofffamilien und ihre Automatisierungsanpassung
| Klebstofffamilie | Automatisierungspassung | Hauptstärken | Vorsicht |
|---|---|---|---|
| Epoxy | Hoch | Starke Haftung, strukturelle Stabilität, Vergussfähigkeit | Topfzeit und Viskosität müssen aufeinander abgestimmt sein. |
| Silikon | Hoch | Flexibilität, Hitzebeständigkeit, Dichtungsleistung | Oberflächenenergie und Aushärtungsmodus sind wichtig |
| Polyurethan | Moderat bis hoch | Ausgewogene Flexibilität und Haftung | Feuchtigkeitsempfindlichkeit und Aushärtungskonsistenz |
| UV-Acryl | Hohe Werte für exponierte Bereiche | Schnelle Aushärtung, saubere Verarbeitung | Erfordert direkte Sichtverbindung zum UV-Licht |
| Heiße Schmelze | Hoch | Schnelle Einrichtung, skalierbarer Durchsatz | Thermische Regelung und Temperaturstabilität |
Bei manchen Projekten muss auch entschieden werden, ob die Funktion tatsächlich im Bereich der Verklebung liegt oder ob das Bauteil eher eine Dichtungsfunktion benötigt. In solchen Fällen hilft die Wahl zwischen Klebstoff und Dichtmittel bei der Montage, zu klären, ob die Priorität im Design auf Festigkeit, Bewegungsaufnahme, Abdichtung gegen Umwelteinflüsse oder einer Kombination aus allen drei Aspekten liegt. Diese Unterscheidung ist wichtig, da ein automatisierter Dosierer zwar beide Materialien auftragen kann, das Material aber anhand der tatsächlichen Einsatzbedingungen und nicht nur anhand der Applikationsmethode ausgewählt werden muss.
Warum Epoxidharz oft ein bevorzugter Ausgangspunkt ist
Epoxidsysteme werden üblicherweise zuerst evaluiert, da sie für Klebe-, Verguss-, Einkapselungs- oder Spaltfüllungsanwendungen entwickelt werden können. Sie bieten zudem in der Regel eine gute Prozessreproduzierbarkeit, sofern Viskosität und Verarbeitungszeit kontrolliert werden. Ist ein Epoxidharz jedoch zu schnell oder zu dickflüssig, eignet es sich möglicherweise nicht für Hochgeschwindigkeitsdosierung. Ist es zu langsam, kann die Produktionsgeschwindigkeit das Aushärtungsfenster überschreiten. Daher sollten Materialauswahl und Auswahl des Dosiergeräts gemeinsam erfolgen.
Schmelzklebstoffe, UV-Klebstoffe, Silikon- und Polyurethansysteme erfordern jeweils eigene Verarbeitungslogik. Es gibt kein Patentrezept für erfolgreiche Automatisierung. Vielmehr kommt es auf die Abstimmung zwischen Klebstoffverhalten und Fertigungsanforderungen an.
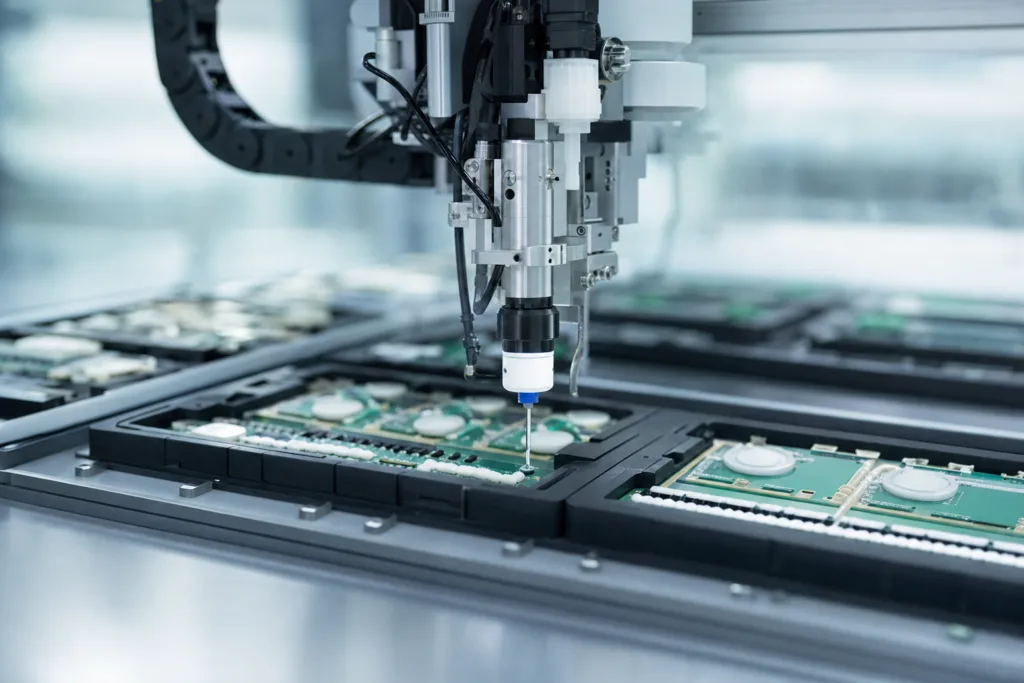
Mehr Konsistenz: Warum Automatisierung die Variation reduziert
Der größte Vorteil der Automatisierung liegt in der Stabilisierung des Auftragsprozesses. Abweichungen sind nicht nur ein kosmetisches Problem. Ungleichmäßige Materialraupen, Fehlstellen und Überlauf können die Haftfestigkeit, die Dichtigkeit, die elektrische Isolation und das Erscheinungsbild des Bauteils beeinträchtigen. Ein im Labor akzeptabler Prozess kann in der Produktion scheitern, wenn der Bediener nicht über eine ganze Schicht hinweg das gleiche Ergebnis erzielen kann.
Automatisierung reduziert häufig auftretende Probleme wie zum Beispiel:
- bedienerabhängige Raupendicke
- ungleichmäßige Start- und Stopppunkte
- übersehene Ecken oder versteckte Lücken
- Luftblasen durch ungleichmäßige Beladung
- Überschüssiges Auspressen, das eine Reinigung erfordert
In vielen Werken beginnt die Qualitätsverbesserung mit der Reduzierung von „weichen Fehlern“, die nicht immer sofort erkannt werden. Ein Bauteil kann die Produktionslinie scheinbar einwandfrei verlassen, später aber aufgrund unvollständiger Dichtungsfugen oder unzureichender Klebstoffmenge ausfallen. Die automatisierte Platzierung trägt dazu bei, diese Lücke zu schließen, indem sie ein vorhersagbareres Auftragsmuster ermöglicht.
Durchsatz, Arbeitseffizienz und Linienauslastung
Der Durchsatz verbessert sich, wenn der Dosiervorgang schneller, wiederholbarer und weniger abhängig von einem einzelnen Bediener wird. Ein gut konzipiertes System ermöglicht kürzere Zykluszeiten, weniger Stillstände und eine bessere Abstimmung mit der Taktzeit von Förderbändern oder Robotern. In manchen Betrieben macht die Automatisierung auch eine 24/7-Produktion realistischer, da der Applikationsschritt nicht mehr maßgeblich vom manuellen Arbeitstempo einer einzelnen Person abhängt.
Ein weiterer wichtiger Vorteil ist die Steigerung der Arbeitseffizienz. Automatisierung ersetzt in den meisten Betrieben zwar nicht die Arbeitskräfte, verändert aber deren Einsatz. Anstatt Zeit mit sich wiederholenden Dosierarbeiten zu verbringen, können sich die Bediener auf das Beladen, die Qualitätskontrolle, die Materialnachfüllung und die Prozessüberwachung konzentrieren. Dadurch reduziert sich oft auch der Schulungsaufwand, da die Produktionslinie weniger von individuellen manuellen Fähigkeiten abhängt.
Aus ROI-Sicht sind Arbeitsersparnisse nur ein Aspekt. Materialeinsparungen, höhere Erträge und weniger Nacharbeit sind oft genauso wichtig. Wenn die Automatisierung den Klebstoffauftrag reduziert, kann allein die Senkung des Klebstoffverbrauchs bei großen Jahresmengen erheblich sein.
Häufige Herausforderungen bei der Automatisierung und wie man sie plant
Automatisierung ist nicht völlig problemlos. Käufer sollten Material- und Geräteprobleme einplanen, die die Betriebszeit beeinträchtigen können, wenn sie bei der Auswahl ignoriert werden.
Verstopfung und Aushärtung im Inneren der Düse
Bei zu kurzer Öffnungszeit, zu langen Stillstandszeiten der Maschine oder zu hohen Umgebungstemperaturen können manche Klebstoffe in der Düse aushärten oder eindicken. Dies ist besonders wichtig bei reaktiven Systemen. Vorbeugend wirken Spülvorgänge, eine optimierte Temperaturregelung, kürzere Produktionspausen oder die Verwendung eines anderen Aushärtungsmittels.
Materialabsetzung und Verhältnisdrift
Füllmaterialien können sich bei längerer Stillstand absetzen, was das Fließverhalten und die Qualität der Abscheidung beeinträchtigen kann. Zweikomponentensysteme erfordern zudem ein gleichbleibendes Mischungsverhältnis. Bei instabiler Pumpe oder Mischer kann die Klebefuge stellenweise unvollständig ausgehärtet oder spröde werden.
Kalibrierungsdrift und Wartung
Selbst ein gutes System kann an Genauigkeit einbüßen, wenn Dichtungen verschleißen, Filter verstopfen oder sich die Pumpenleistung ändert. Eine gute Wartungsplanung sollte Kalibrierungsprüfungen, Reinigungsroutinen, den Austausch von Verschleißteilen und die Überprüfung der Dosiergenauigkeit nach größeren Wartungsarbeiten umfassen.
Temperatur und Lagerbedingungen sind ebenfalls entscheidend für die Sicherheit und Materialstabilität. Die OSHA-Richtlinien zu Temperatur, Druck und Klebstoffsicherheit sind relevant, wenn in einer Dosierzelle entzündliche, druckempfindliche oder anderweitig betriebsempfindliche Materialien verwendet werden. Aus diesem Grund bitten wir Käufer, die Sicherheitsprüfung bereits in der frühen Phase der Gerätebesprechung und nicht erst nach der Installation durchzuführen.
Wie Sie den ROI vor dem Kauf abschätzen können
Eine praxisorientierte ROI-Analyse sollte über den Kaufpreis hinausgehen. Am sinnvollsten lässt sich die Automatisierung bewerten, indem man die aktuellen Prozesskosten mit den erwarteten Kosten des automatisierten Prozesses über einen realistischen Produktionszeitraum vergleicht.
Zu den wichtigsten Eingaben gehören:
- Arbeitszeit pro Einheit vor und nach der Automatisierung
- Materialverbrauch und erwartete Abfallreduzierung
- Fehlerrate und Nacharbeitskosten
- Durchsatzsteigerung und Kapazitätswert
- Wartungs- und Ausfallkosten
- Integrations- und Schulungskosten
Wenn die Produktionslinie bereits ein ausreichendes Volumen aufweist, um eine dedizierte Zelle zu rechtfertigen, kann sich die Investition durch eine Kombination aus Produktionssteigerung und Qualitätsverbesserung amortisieren. Bei uneinheitlichen oder instabilen Prozessen hängt der ROI möglicherweise stärker von der Reduzierung von Schwankungen als von der reinen Geschwindigkeit ab. In vielen Fällen verbessert sich die Gewinnschwelle, nachdem Material- und Prozessversuche gezeigt haben, dass derselbe Klebstoff mit weniger Abfall und geringeren Qualitätseinbußen als bei der manuellen Applikation aufgetragen werden kann.
Ein sinnvoller Test besteht darin, die manuelle Leistung mit der automatisierten Leistung über mehrere Schichten hinweg zu vergleichen, wobei derselbe Klebstoff, dasselbe Substrat und dieselben Abnahmekriterien verwendet werden. Dies liefert den Einkaufs- und Entwicklungsteams eine klarere Grundlage für die Investitionsplanung als eine rein theoretische Maschinenleistung.
Was vor dem Kauf zu prüfen ist
Vor der Auswahl eines Systems sollten Käufer Folgendes bestätigen:
- Substrattyp und Oberflächenzustand
- KlebstoffchemieViskosität und Aushärtungsmodus
- Erforderliche Genauigkeit für die Schrotgröße oder die Perlenbreite
- Liniengeschwindigkeit und Taktzeit
- ProzessmusterPunkt, Linie, Siegel, Füllung oder Topf
- UmweltbedingungenHitze, Feuchtigkeit, Vibrationen, Staub
- Integrationsbedarf mit Förderbändern, Robotern oder Bildverarbeitungssystemen
- Wartungsfähigkeit und Ersatzteilplan
Es ist außerdem wichtig zu wissen, ob die Anwendung eine schnellhärtende Verbindung, eine flexible Abdichtung, eine isolierende Vergussmasse oder einen wärmeleitenden Klebstoffpfad erfordert. Benötigt das Projekt eine Wärmeableitung, sollten Käufer den Spender mit dem Material ausrichten und anschließend die endgültigen Anwendungsdetails mit der Bauteilkonstruktion und der Wärmebelastung abgleichen. Aus diesem Grund empfiehlt unser Entwicklungsteam häufig die Auswahl eines wärmeleitenden Klebstoffs, wenn die Baugruppe Komponenten verbinden und gleichzeitig Wärme von Elektronik oder Leistungselektronik abführen muss.
Lieferanten- und Produktionsunterstützungsfragen
Automatisierungsprojekte sind erfolgreicher, wenn der Klebstofflieferant die Produktionslinie und nicht nur die Chemie versteht. Bei ZDS Adhesive betrachten wir Applikationsmethode, Aushärtungsprozess, Substratverträglichkeit und Zielausbringung gemeinsam. So können wir empfehlen, ob ein Standardprodukt ausreicht oder ob eine kundenspezifische Rezeptur, Viskositätsanpassung oder Verpackungsänderung die Leistung im Dosierer verbessert.
Ein Käufer benötigt beispielsweise möglicherweise eine andere Behältergröße, um die Materialalterung in der Produktionslinie zu reduzieren, oder einen anderen Viskositätsbereich, um die Raupenkonsistenz mit einer bestimmten Pumpe zu verbessern. In anderen Fällen zeigen Stichprobenprüfungen, dass der Klebstoff im Labortest gut funktioniert, aber für Start-Stopp-Bedingungen, lange Schlauchwege oder hohe Umgebungstemperaturen optimiert werden muss. Diese Details sind wichtig, da die Produktionsstabilität oft von kleinen Prozessanpassungen und nicht von einer kompletten Neuentwicklung abhängt.
Fazit
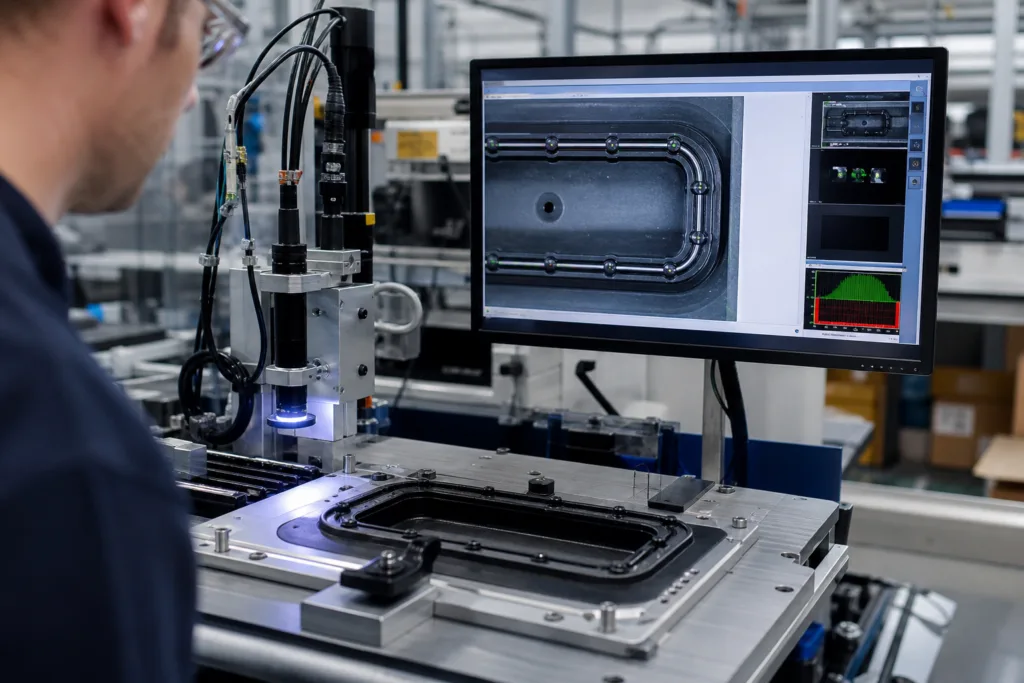
Ein automatisierter Klebstoffspender ist besonders wertvoll, wenn er nicht nur die Geschwindigkeit, sondern auch die Prozesssteuerung verbessert. Für viele Industriekunden liegt der wahre Nutzen in der Kombination aus Wiederholgenauigkeit, reduziertem Abfall, weniger Nacharbeit und höherer Anlagenkapazität. Die höchste Rentabilität wird in der Regel erzielt, wenn Klebstoff, Dosieranlage und Produktionsanforderungen gemeinsam und nicht getrennt ausgewählt werden. Wenn Sie die Anwendung klar definieren, unter realen Produktionsbedingungen testen und Kalibrierung und Wartung einplanen, kann die Automatisierung zu einem festen Bestandteil der langfristigen Fertigung werden und nicht nur eine Modernisierung der Anlagen darstellen.
Für Käufer, die Systeme vergleichen, empfiehlt sich im nächsten Schritt die Bewertung der Anwendung anhand von Substrat, Klebstoffart, Aushärtungsverhalten und erforderlicher Auftragsgeometrie. Dieser Ansatz hilft Ihnen, ein System auszuwählen, das die heutigen Qualitätsstandards erfüllt und auch bei steigender Produktionsmenge skalierbar ist.
Häufig gestellte Fragen
Welche Produktionsprobleme löst ein automatisierter Klebstoffspender am effektivsten?
Es behebt Inkonsistenzen, lange Zykluszeiten, Materialverschwendung und Bedienungsschwankungen. In der Produktion äußern sich diese Probleme häufig in ungleichmäßigen Klebstoffraupen, überschüssigem Klebstoff, unvollständiger Abdeckung oder Qualitätsschwankungen zwischen den Schichten. Die Automatisierung trägt dazu bei, den Dosiervorgang wiederholbar zu gestalten, sodass der Rest der Produktionslinie leichter zu steuern ist.
Woran erkenne ich, ob manuelle oder automatische Dosierung für meine Produktlinie besser geeignet ist?
Manuelles Dosieren eignet sich für geringe Stückzahlen, häufige Designänderungen oder hochflexible Anwendungen. Automatisches Dosieren ist in der Regel sinnvoll, wenn dasselbe Muster häufig wiederholt wird, die Produktionsmenge steigt oder Qualitätsschwankungen Nacharbeiten erfordern. Je stabiler das Bauteil und der Klebstoff sind, desto überzeugender ist die Argumentation für eine Automatisierung.
Welche Klebstoffarten lassen sich am einfachsten automatisieren?
Epoxid-, Silikon-, UV-Acryl- und Schmelzklebstoffe eignen sich oft gut, jedoch nur, wenn ihre Viskosität, Verarbeitungszeit und Aushärtungsverhalten zur Maschine und Liniengeschwindigkeit passen. Der am einfachsten zu automatisierende Klebstoff ist derjenige, der innerhalb des Prozessfensters ohne Verstopfungen, Fadenbildung, Ablagerungen oder vorzeitige Aushärtung verarbeitet werden kann.
Was sollte ich bei der Probenauswertung testen?
Prüfen Sie die Raupengröße, das Schussgewicht, das Start-Stopp-Verhalten, die Offenzeit, das Aushärtungsverhalten, die Luftblasenbildung und die Qualität der endgültigen Verbindung bzw. Dichtung. Es empfiehlt sich außerdem, die Tests unter verschiedenen Schicht- und Temperaturbedingungen durchzuführen, um die Stabilität der Ergebnisse auch außerhalb des Labors zu überprüfen.
Wie wirkt sich Automatisierung auf den ROI aus?
Automatisierung kann den ROI durch höheren Durchsatz, geringere Abhängigkeit von Arbeitskräften, weniger Abfall und weniger Fehler verbessern. Die zuverlässigsten Amortisationsberechnungen vergleichen die aktuellen manuellen Kosten mit dem erwarteten automatisierten Output bei realen Produktionsmengen, einschließlich Wartungs-, Schulungs- und Integrationskosten.
Kann ZDS Adhesive helfen, wenn sich mein Klebstoff nicht gut auftragen lässt?
Ja. Wir können das Material, die Anwendung und die Anlagenkonfiguration überprüfen, um festzustellen, ob das Problem in der Viskosität, der Aushärtungsgeschwindigkeit, der Substratvorbereitung oder der Prozesssteuerung liegt. Oftmals verbessert eine kleine Anpassung der Rezeptur oder der Verpackung die Dosierstabilität, ohne den gesamten Produktionsprozess zu verändern.