El polipropileno, el polietileno y otros plásticos de baja energía superficial son populares por su ligereza, resistencia y bajo costo, pero estas mismas características dificultan su adhesión fiable. En la producción, el desafío rara vez se limita a si la unión se adherirá correctamente. Los ingenieros y compradores también necesitan saber si la unión resistirá el calor, la vibración, la humedad, la contaminación y la manipulación repetida. Es aquí donde un promotor de adhesión para plásticos resulta valioso: ayuda a superar la dificultad de un sustrato complejo y a lograr una mejor humectación, anclaje y consistencia en el proceso.
Para los equipos que comparan opciones de preparación y unión de sustratos, nuestra guía de selección de adhesivos para plásticos es un punto de partida práctico, ya que muestra cómo interactúan la química del adhesivo, el método de curado y las limitaciones del proceso en piezas reales. En ZDS Adhesive, apoyamos proyectos que requieren más que una recomendación genérica de producto: ayudamos a evaluar el estado de la superficie, a seleccionar la imprimación o el promotor adecuados para el sistema adhesivo y a planificar pruebas de muestras para que el proceso de producción sea realista antes de que comience la producción en masa.
¿Por qué el PP, el PE y otros plásticos de baja energía superficial presentan resistencia a la adhesión?
El PP y el PE se utilizan ampliamente en revestimientos, carcasas, tapas, cajas, electrodomésticos y productos de consumo para automóviles debido a su durabilidad y bajo costo. Sin embargo, su composición química superficial no es ideal para adhesivos. El problema principal radica en su baja energía superficial. Si el adhesivo líquido no se extiende y humedece adecuadamente la superficie, se formarán gotas, se retraerá o creará una interfaz débil. Incluso cuando la unión parece aceptable inicialmente, puede fallar ante el despegue, el impacto o los ciclos térmicos, ya que el adhesivo nunca se adhirió completamente al plástico.
En la práctica, esto significa que el estado de la superficie es tan importante como la selección del adhesivo. Los agentes desmoldantes, los aceites de procesamiento, el polvo, las huellas dactilares y la oxidación influyen en el resultado de la unión. Un adhesivo bien formulado puede tener un rendimiento inferior en una pieza de PP o PE contaminada. Por eso, un enfoque orientado al proceso suele ser más eficaz que considerar la unión como una decisión basada únicamente en un material.
Qué significa una baja energía superficial en la producción
Los plásticos de baja energía superficial no aceptan fácilmente la extensión de líquidos, por lo que el adhesivo tiene menos área de contacto para generar resistencia. Esto afecta a:
- humectación inicial y cobertura
- anclaje durante la cura
- resistencia al despegue en el borde de unión
- Durabilidad a largo plazo bajo calor y humedad.
Para los usuarios industriales, la implicación es sencilla: si el adhesivo no puede humedecer el sustrato, la línea de unión ya está comprometida antes de que se complete el curado.
¿Qué hace un promotor de adhesión?
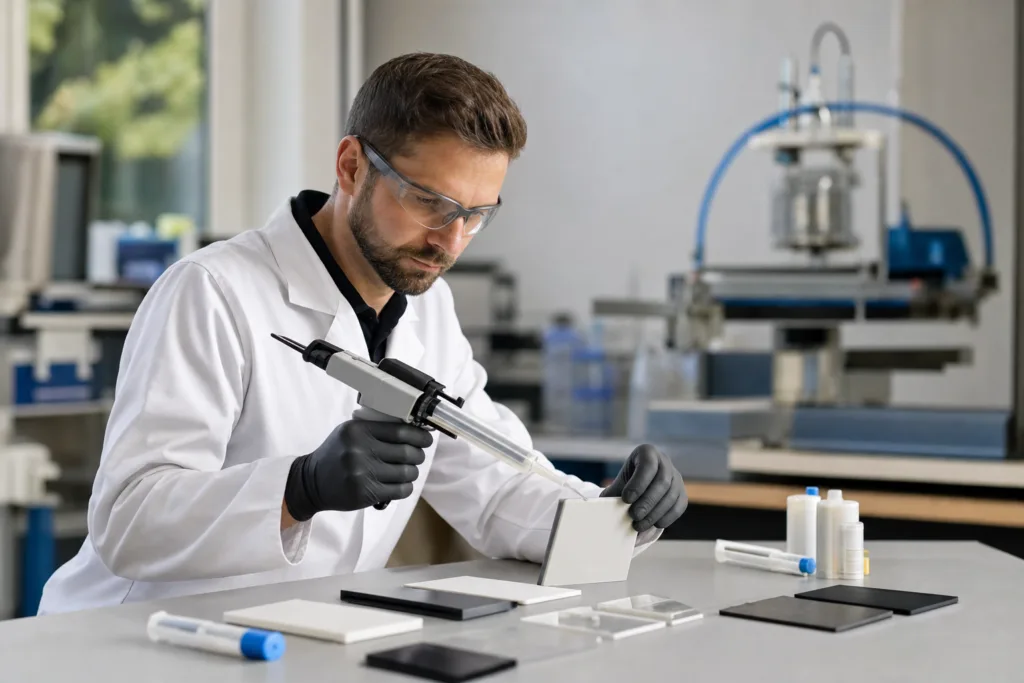
Un promotor de adhesión para plásticos no sustituye a un adhesivo bien elegido, ni es lo mismo que un simple limpiador. Su función es mejorar la interfaz para que el sistema adhesivo se adhiera con mayor eficacia. Según su composición química, puede aumentar la humectación, mejorar la interacción molecular en la superficie o crear una capa más receptiva para el adhesivo, la imprimación, la pintura o el sellador que se aplique posteriormente.
En términos de proceso, un promotor puede ser útil cuando el plástico base es intrínsecamente difícil de adherir, cuando la producción requiere un margen de ensamblaje más amplio o cuando la durabilidad en condiciones reales es más importante que la simple adherencia inicial. Es especialmente relevante cuando una pieza debe resistir el uso en lugar de superar una breve prueba de laboratorio.
Promotor de adhesión frente a pegamento, imprimación y limpiador.
Estos términos se utilizan a menudo de forma imprecisa, pero cumplen funciones diferentes:
- limpiador Elimina la suciedad, la grasa y algunos residuos.
- Primer Prepara la superficie para el adhesivo o el sistema de recubrimiento y puede mejorar la compatibilidad química.
- Promotor de adhesión Suele centrarse en reforzar la interfaz entre un sustrato difícil y el material aplicado encima.
- Pegamento o adhesivo es el principal material de unión que soporta la carga.
Cuando un proceso falla, el problema a menudo no reside únicamente en el adhesivo. Puede deberse a una limpieza inadecuada, al uso de un promotor incorrecto o a una combinación incompatible entre la imprimación, el adhesivo y la capa final.
Cómo la energía superficial controla la humectación y la adhesión a largo plazo.
La adhesión comienza con la humectación. Si el adhesivo se extiende por toda la superficie del plástico, el área de contacto aumenta y la unión desarrolla una resistencia más fiable. Si se forman gotas, la unión depende de un área de contacto pequeña e inestable. Por eso, la energía superficial es tan importante en PP, PE, TPO y sustratos similares.
En la fabricación, solemos considerar tres etapas: humectación inicial, desarrollo del curado y durabilidad. Un promotor de adhesión puede mejorar la primera etapa, pero el resultado final depende de la química del curado, el espesor de la película, la exposición ambiental y el diseño de la pieza. Una unión débil puede fallar si la carga se concentra en un borde afilado o si está expuesta a un movimiento continuo.
Una forma útil de evaluar la preparación es mediante el ángulo de contacto o la humectabilidad. Normas como la norma ASTM de humectabilidad son útiles porque proporcionan un método estructurado para verificar si una superficie tratada es realmente más receptiva, en lugar de asumir que una superficie limpia está lista para la unión. En la práctica, este tipo de medición permite un mejor control del proceso en piezas de PP y PE donde la inspección visual por sí sola no es suficiente.
Plásticos comunes de baja energía superficial en la industria
La baja energía superficial no se limita al PP y al PE. Otros sustratos presentan desafíos de unión similares, aunque la respuesta exacta del proceso puede variar.
| Soporte | Desafío típico | Consideraciones sobre el uso por parte del promotor |
|---|---|---|
| PP | Energía superficial muy baja, sensibilidad al desmoldeo | A menudo requiere limpieza y pretratamiento antes de usar el promotor. |
| PE | Excelente resistencia química, poca humectabilidad. | La activación de la superficie suele mejorar los resultados más que el limpiador por sí solo. |
| TPO | Formulación variable y contenido de relleno. | Puede que sea necesario realizar pruebas en el grado exacto, no solo en la familia de resinas. |
| EPDM | Flexible, resistente a la intemperie y difícil de adherir de forma consistente. | La selección de promotores debe tener en cuenta el movimiento y el envejecimiento ambiental. |
| Otras poliolefinas | Comportamiento similar a baja energía con diferencias en los aditivos. | La validación del proceso debe coincidir con la superficie de producción real. |
Para los compradores, la principal lección es que la familia del sustrato por sí sola no es suficiente. El grado, el relleno, los aditivos superficiales y el historial de moldeo pueden afectar la respuesta de la unión.
Activación de la superficie antes de utilizar un promotor de adhesión.
Antes de aplicar un promotor, muchos procesos se benefician de algún tipo de activación o preparación de la superficie. La limpieza por sí sola elimina la contaminación, pero no siempre aumenta la energía superficial lo suficiente como para garantizar una adhesión robusta. Dependiendo de la pieza y la línea de producción, se puede utilizar un tratamiento con llama, plasma, corona o químico antes de la aplicación del promotor o la imprimación.
Estos métodos no son intercambiables. El tratamiento con llama puede ser útil para ciertas piezas moldeadas, mientras que el plasma y el tratamiento corona se suelen elegir cuando se requiere una activación controlada. El tratamiento químico puede ser más adecuado para procesos específicos de reparación o reacondicionamiento. Lo importante no es utilizar el método más agresivo, sino el que mejor se adapte a la geometría de la pieza, el rendimiento y los requisitos de seguridad.
Para los flujos de trabajo de reparación y ensamblaje en campo, una guía práctica sobre las opciones de sistemas adhesivos de silicona puede ayudar a los equipos a considerar la compatibilidad con el sustrato y el comportamiento de curado cuando la flexibilidad y la resistencia ambiental son factores importantes. Incluso cuando la silicona no es el adhesivo final, la lógica de selección es similar: la compatibilidad con el proceso es tan importante como la química.
La limpieza es necesaria, pero no siempre suficiente.
Uno de los errores más comunes es suponer que basta con limpiar con disolvente. La limpieza elimina la contaminación superficial, pero el PP y el PE pueden presentar una humectabilidad deficiente incluso después de la limpieza. Si la pieza contiene desmoldante, residuos oxidados o aditivos de procesamiento, el promotor puede ser menos eficaz a menos que la superficie se prepare adecuadamente con antelación. En nuestra experiencia, los mejores resultados suelen obtenerse siguiendo una secuencia definida: limpiar, activar si es necesario, aplicar el promotor, respetar el tiempo de secado y, finalmente, ensamblar dentro del plazo establecido.
Cuándo tiene sentido usar un promotor de adhesión para parachoques de plástico
Las cubiertas de parachoques y los embellecedores para automóviles son un buen ejemplo de la razón de ser de estos productos. Muchos están fabricados con TPO, mezclas de PP o materiales similares que pueden flexionarse, moverse y soportar grandes cambios de temperatura. Los equipos de reparación y montaje suelen necesitar una unión que resista vibraciones, impactos y la exposición a la intemperie sin volverse quebradiza.
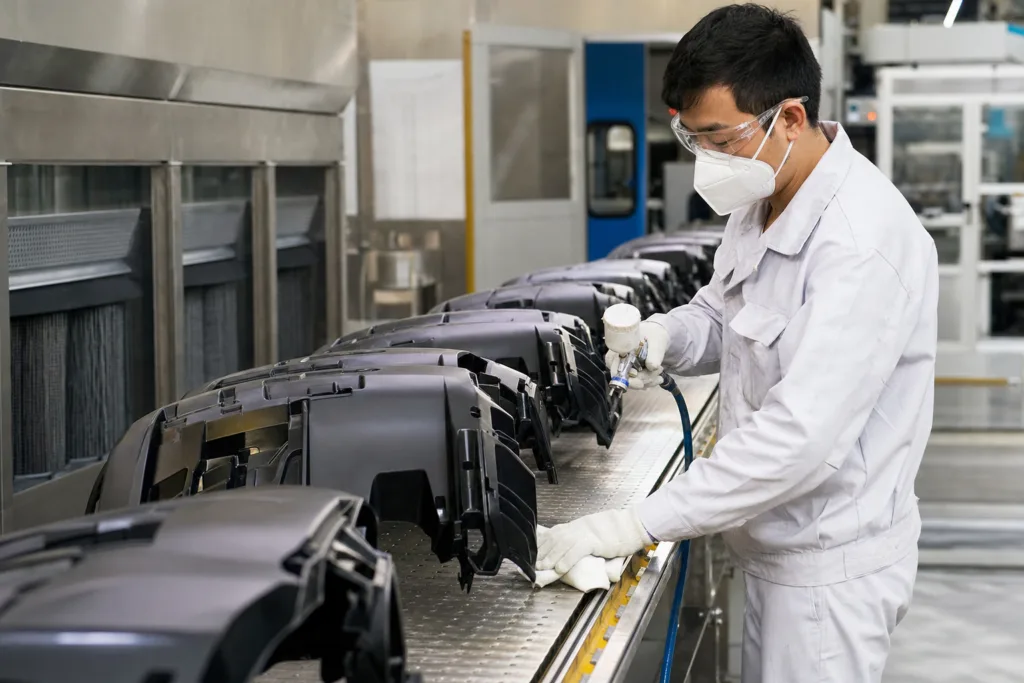
En este contexto, un promotor de adherencia para parachoques de plástico no solo garantiza una buena adherencia inicial. También ayuda a reducir la probabilidad de que un parche de reparación, un recubrimiento o un elemento de acabado se despegue por los bordes durante su uso. Dicho esto, el trabajo en parachoques es especialmente sensible a la disciplina del proceso. Una limpieza deficiente, un tiempo de secado demasiado corto o capas de recubrimiento incompatibles pueden provocar fallos prematuros.
En proyectos donde el sellado de bordes o el movimiento de juntas forman parte del diseño, puede ser útil comparar la función de un promotor con la de un adhesivo o un sellador . Un promotor puede mejorar la adherencia, pero si la junta también requiere adaptación al movimiento, resistencia al agua o tolerancia a la separación, la composición química base debe elegirse correctamente.
Estrategia de selección de imprimaciones para plásticos de baja energía superficial
No todos los sistemas requieren una imprimación específica, pero muchas aplicaciones de alta fiabilidad sí. La imprimación o el promotor de adhesión adecuados dependen del sustrato, la composición química del adhesivo y el entorno de uso final. Un sistema que funciona con PP puede no ser compatible directamente con PE, TPO o un adhesivo con carga de relleno y aditivos diferentes.
Desde la perspectiva de la fabricación, la estrategia correcta consiste en tratar el promotor como parte de un sistema, no como un parche universal. Esto implica verificar la compatibilidad con la capa superior, el adhesivo o el sellador, y confirmar que la línea pueda soportar el método de aplicación y el tiempo de curado requeridos. En ZDS Adhesive, solemos recomendar a los equipos que definan conjuntamente el sustrato, el proceso y el objetivo de rendimiento antes de seleccionar la química. Esto reduce el riesgo de forzar un producto a una función para la que no fue diseñado.
Adaptación del promotor al sistema de unión final
Algunas preguntas útiles para la selección son:
- ¿La pieza se está uniendo, recubriendo, sellando o reparando?
- ¿La unión sufrirá desprendimiento, cizallamiento, vibración o impacto?
- ¿El conjunto requiere curado a temperatura ambiente, curado térmico o curado con humedad?
- ¿Es probable que la superficie contenga agente desmoldante, polvo u oxidación posterior al moldeo?
- ¿Se utilizará el promotor con epoxi, poliuretano, acrílico, silicona u otro material químico?
Si la respuesta a estas preguntas no está clara, la elección de la formulación suele ser prematura.
Integración de procesos: Cómo construir la secuencia correcta
Incluso un promotor eficaz puede tener un rendimiento inferior si el proceso es inconsistente. En producción, las mayores amenazas suelen ser la sincronización, la contaminación y la aplicación excesiva. Los operarios pueden aplicar demasiado material, omitir el tiempo de secado o dejar reposar la pieza tratada demasiado tiempo antes del ensamblaje. Cualquiera de estos factores puede debilitar el resultado.
Una secuencia práctica suele tener este aspecto:
- Inspeccione la pieza moldeada para detectar contaminación visible o residuos del proceso.
- Limpiar utilizando un método aprobado para el sustrato y las condiciones de la línea.
- Aplique cualquier paso de activación requerido por el proceso.
- Aplique el promotor de adhesión formando una película uniforme y controlada.
- Respete el tiempo de secado o de secado especificado.
- Aplique el adhesivo, sellador o recubrimiento dentro del plazo aceptable.
- Ensamblar y curar en condiciones controladas.
Para los equipos que deben decidir si el material adhesivo debe ser a base de agua, disolvente u otro tipo de adhesivo, el artículo sobre las limitaciones de selección de adhesivos a base de agua resulta útil, ya que pone de manifiesto las dificultades que pueden presentar los sistemas a base de agua en entornos industriales exigentes. En el caso de los plásticos de bajo consumo energético, la tolerancia al proceso puede ser tan importante como la preferencia medioambiental.
El tiempo de secado y el período de curado importan más de lo que esperan los compradores.
Los promotores y las imprimaciones suelen requerir un tiempo de secado definido para que los portadores se evaporen y la superficie tratada alcance el estado deseado. Si el ensamblaje se realiza demasiado pronto, el disolvente atrapado o la formación incompleta de la película pueden reducir la calidad de la unión. Si el ensamblaje se retrasa demasiado, la capa tratada puede perder eficacia o acumular contaminantes. En un entorno de producción, esto genera una regla simple pero importante: tratar el promotor como un paso de proceso cronometrado, no como una simple aplicación de preparación.
¿Qué mejoras de rendimiento cabe esperar?
Un promotor de adhesión correctamente seleccionado puede mejorar los resultados prácticos de varias maneras:
- Mejor humectación inicial en PP, PE, TPO y plásticos similares.
- Mayor resistencia al desprendimiento en el borde de unión.
- mayor uniformidad en la fuerza de unión entre los lotes de producción
- Mayor resistencia a la humedad y a los ciclos térmicos.
- mejor retención del rendimiento después de la manipulación y vibración
Sin embargo, el promotor no proporciona una resistencia ilimitada. Generalmente, mejora el margen de seguridad al hacer que la interfaz sea más estable y reproducible. El resultado final aún depende del diseño de la unión, la selección del adhesivo, el control del curado y el estado de la superficie de la pieza.
Cuando los sistemas basados en disolventes aún tienen un papel que desempeñar
Algunos procesos de plástico de bajo consumo energético utilizan componentes a base de disolventes porque secan rápidamente, favorecen interacciones superficiales específicas o se adaptan a los hábitos de producción existentes. Al evaluarlos, el artículo sobre los factores de rendimiento de los adhesivos a base de disolventes resulta relevante, ya que ayuda a los compradores a sopesar la velocidad, la compatibilidad y el riesgo del proceso. Lo importante no es favorecer una química en particular por defecto, sino decidir en función del sustrato y la línea de producción.
Limitaciones y riesgos de fallo
Un promotor de adhesión puede solucionar muchos problemas de plásticos de baja energía, pero no es una solución milagrosa. Entre los riesgos comunes de fallo se incluyen la contaminación, una química superficial inadecuada, una aplicación excesiva, un secado incompleto y el envejecimiento de la superficie tratada antes del ensamblaje. Algunos fallos también se deben a una mala compatibilidad entre el promotor y el adhesivo posterior.
Otro riesgo que a menudo se pasa por alto es el envejecimiento. Una pieza tratada puede adherirse bien inmediatamente después de su preparación, pero perder eficacia si permanece almacenada durante demasiado tiempo antes del siguiente paso. Por eso es importante controlar el almacenamiento, la preparación y el flujo de piezas. Una técnica inconsistente por parte del operario puede ser tan perjudicial como la elección de un producto inadecuado.
Para aplicaciones flexibles o de sellado, los compradores deben tener en cuenta que algunas uniones requieren más que solo adhesión. La composición química puede necesitar absorber el movimiento o proporcionar resistencia a la humedad. En estos casos, resulta útil comparar el adhesivo con una solución selladora en lugar de asumir que un solo paso de promotor resolverá todos los requisitos.
Cómo adoptar un enfoque sistémico en lugar de una solución rápida.
Los mejores resultados se obtienen cuando la selección del promotor forma parte del diseño integral del sistema. Esto implica considerar conjuntamente el sustrato, el pretratamiento, la química del promotor, el adhesivo, el diseño de la unión, el método de curado y el entorno de uso final. Este enfoque sistémico es especialmente importante para programas de alto volumen, con baja tolerancia a fallos en campo o que involucran múltiples plantas de fabricación.
Desde el punto de vista de la producción, la cuestión no es solo si el enlace funciona en una prueba de muestra. La verdadera pregunta es si mantiene su fiabilidad cuando los operarios cambian de turno, los materiales provienen de diferentes lotes o las condiciones ambientales varían. Por eso, recomendamos a nuestros clientes que consideren el promotor como un elemento más del proceso total, no como la solución definitiva por sí solo.
Cuando necesite ampliar la decisión más allá de la simple adhesión e incluir el sellado, la resistencia a las vibraciones o la protección ambiental, el artículo sobre la selección de adhesivos frente a selladores puede ayudarle a elegir la composición química adecuada para cada aplicación. Este enfoque suele evitar la sobreespecificación y ayuda a controlar los costes.
Pruebas y validación antes del lanzamiento a producción
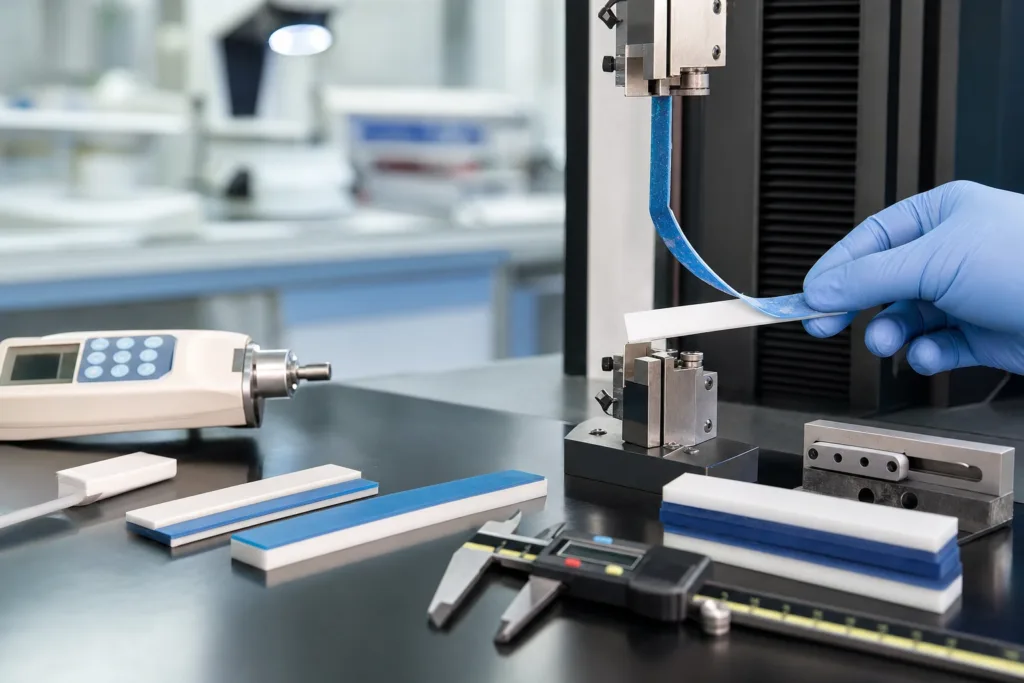
La validación es donde el proceso se vuelve real. Para plásticos de baja energía superficial, los resultados de laboratorio deben compararse con la geometría de la pieza, la velocidad de la línea, las condiciones de curado y el riesgo real de contaminación. Un buen plan de prueba generalmente incluye verificaciones de la resistencia de la unión, pruebas de despegue, exposición ambiental e inspección visual de la interfaz.
Entre los métodos de ensayo útiles se incluyen la evaluación mediante cuadrícula, la prueba de cizallamiento por solape, la prueba de despegue, el envejecimiento térmico, la exposición a la humedad y el ciclo térmico. Si la pieza es estructural o crucial para la seguridad, los criterios de aprobación deben definirse antes de que comience el ensayo. El objetivo no es solo confirmar la resistencia de la unión, sino también comprender su sensibilidad a las variaciones del proceso.
Cuando un equipo busca una evaluación más precisa de la preparación de la superficie, la medición del ángulo de contacto puede ser de gran ayuda. Esto resulta especialmente útil al comparar piezas sin tratar con superficies limpias, tratadas con llama o con plasma, antes y después de la aplicación del promotor.
| Área de validación | Lo que te dice | POR QUÉ ES IMPORTANTE |
|---|---|---|
| Prueba de pelado | Durabilidad de los bordes y calidad de la interfaz | Útil para cargas flexibles o que requieren palanca. |
| prueba de corte | resistencia a la carga | Importante para uniones estructurales y semiestructurales. |
| Envejecimiento térmico | Retención de la unión a temperaturas elevadas | Relevante para los sectores automotriz, de electrodomésticos y electrónico. |
| Exposición a la humedad | Resistencia a la humedad y a la entrada de agua. | Importante para instalaciones exteriores y selladas. |
| Comprobación de la humectabilidad de la superficie | Si el pretratamiento realmente mejoró la preparación | Ayuda a verificar la consistencia del proceso antes de la producción. |
Ejemplos de aplicaciones en todas las industrias
En la fabricación de automóviles, los promotores se utilizan con frecuencia en molduras de TPO y PP, piezas relacionadas con parachoques y componentes interiores donde el recubrimiento, la adhesión o la reparación requieren una mejor receptividad superficial. En electrónica, pueden ser útiles en carcasas, cubiertas y accesorios donde el sustrato es ligero pero difícil de adherir. En productos de consumo, facilitan el ensamblaje de manijas, cubiertas, clips y piezas decorativas donde tanto la apariencia como la durabilidad son importantes.
Para flujos de trabajo con alto contenido de poliuretano, el artículo sobre aplicaciones de adhesivos de poliuretano resulta útil, ya que los sistemas de PU se suelen elegir cuando se requiere flexibilidad, resistencia al impacto o unión de materiales mixtos. Esto los convierte en un punto de comparación valioso para programas de PP y PE donde el movimiento y la durabilidad ambiental son importantes.
A nivel de producto, la elección correcta suele depender de si el ensamblaje requiere una unión resistente y flexible, una unión estructural de alta resistencia o un sellado impermeable. En nuestro trabajo de soporte a la fabricación y las aplicaciones, observamos mejores resultados cuando el promotor, el adhesivo y la secuencia del proceso se seleccionan conjuntamente, en lugar de por separado.
Lista de verificación de especificaciones para la selección de un promotor de adhesión para plásticos
Antes de aprobar un producto, los compradores e ingenieros deben confirmar lo siguiente:
- Familia de sustratos y grado exacto
- método de preparación de la superficie y riesgo de contaminación
- compatibilidad con adhesivos, selladores, imprimación o recubrimientos
- Tiempo de flasheo y ventana de ensamblaje requeridos
- Temperatura de servicio prevista y exposición a la humedad
- necesidad de flexibilidad, resistencia al desprendimiento o resistencia estructural
- condiciones de almacenamiento, vida útil y formato de envasado
- Volumen de producción, cantidad mínima de pedido y expectativas de repetibilidad
Algunos proyectos se benefician de un análisis más exhaustivo de la formulación, especialmente cuando los productos estándar no se ajustan a la velocidad de la línea de producción ni a las limitaciones ambientales. En esos casos, podemos recomendar un adhesivo personalizado o un paquete de soporte de proceso en lugar de forzar un material estándar en una aplicación exigente.
Preguntas frecuentes de los compradores sobre almacenamiento, cumplimiento normativo y uniformidad.
El almacenamiento y la vida útil son aspectos prácticos, no detalles secundarios. Un promotor sensible al aire, la humedad o la temperatura puede perder eficacia si no se almacena correctamente. Los compradores también deben preguntar si el producto se presenta en un formato adecuado para su línea de producción: unidades de prueba pequeñas, envases de volumen medio o envases a granel para dosificación automatizada.
Las cuestiones normativas y relacionadas con los COV también son importantes. Algunas operaciones requieren un control más estricto de las emisiones, los olores o el manejo de disolventes. Esto no descarta automáticamente un producto químico, pero debería influir en la elección del método de aplicación y los controles en el lugar de trabajo. La consistencia del proceso es igualmente importante: si en un turno se aplica el promotor de forma diferente a otro, será difícil confiar en los datos finales de adhesión.
Para los equipos que quieran comparar un enfoque alternativo, nuestro recurso sobre la unión en sustratos difíciles resulta útil porque refuerza la misma lección que se observa en el PP y el PE: los sustratos difíciles necesitan un sistema, no un atajo.
Cuándo trabajar con un fabricante de adhesivos
Llega un punto en que la selección de adhesivos estándar deja de ser suficiente. Si el sustrato es un plástico de baja energía superficial con condiciones superficiales variables, si la pieza está expuesta a condiciones ambientales exigentes o si la producción requiere una consistencia exacta en grandes volúmenes, trabajar directamente con un fabricante de adhesivos puede ahorrar tiempo y reducir riesgos. Esto es especialmente cierto cuando el proceso requiere una viscosidad personalizada, un perfil de fraguado diferente o un promotor que debe integrarse con una línea de adhesivos existente.
Desde la perspectiva de la fabricación, a menudo ayudamos a nuestros clientes a revisar los resultados de las muestras, comparar las opciones de activación de la superficie y elegir la estrategia que equilibre el rendimiento con el coste y la productividad. En ZDS Adhesive , esto suele implicar la evaluación de todo el sistema de unión: sustrato, pretratamiento, promotor, adhesivo, tiempo de curado y controles de calidad. El resultado no es solo una unión más fuerte en papel, sino un proceso que se puede replicar en la planta de producción.
Conclusión
El PP, el PE, el TPO, el EPDM y otros plásticos de baja energía superficial son difíciles de unir debido a que sus superficies no favorecen de forma natural la humectación ni una fuerte adhesión. Un promotor de adhesión para plásticos ayuda a solucionar este problema, pero su eficacia depende de cómo se integre en el proceso completo. La limpieza, la activación, el control de la aplicación, el tiempo de secado, la compatibilidad del adhesivo y la validación son factores determinantes para el éxito de la unión en la producción.
Para ingenieros y compradores, la estrategia más inteligente consiste en considerar la selección del promotor como una decisión sistémica. Si se definen con antelación el sustrato, el entorno, el tipo de carga y el rango de operación, se puede elegir una combinación de promotor y adhesivo que ofrezca un rendimiento constante, en lugar de depender del método de ensayo y error. Esa es la diferencia entre una unión que luce bien en una muestra y una que resiste el uso real.
Preguntas Frecuentes
¿Siempre necesito un promotor de adhesión para PP y PE?
No. Algunas piezas de PP y PE pueden unirse sin promotor si el sistema adhesivo, el estado de la superficie y el pretratamiento son favorables. Sin embargo, para obtener resultados industriales repetibles, especialmente en piezas moldeadas con baja energía superficial o riesgo de contaminación, un promotor suele mejorar la humectación y la robustez del proceso.
¿Es suficiente con limpiar antes de usar un promotor de adhesión?
La limpieza es necesaria, pero no siempre es suficiente. Elimina la suciedad y los residuos, pero puede que no aumente la energía superficial lo suficiente para lograr una unión fuerte. En plásticos difíciles, la limpieza suele combinarse con un proceso de llama, plasma, corona o un promotor compatible.
¿Cómo puedo saber si el promotor es compatible con mi adhesivo?
La forma más segura es probar el sustrato, el promotor y el adhesivo juntos. La compatibilidad depende de la composición química, el tiempo de secado, el método de curado y las condiciones de uso final. Una prueba con una muestra es más fiable que asumir que un promotor funcionará con cualquier tipo de adhesivo.
¿Pueden los promotores de adhesión mejorar tanto la resistencia al despegue como la fuerza?
Sí, pueden mejorar ambos aspectos, pero el efecto depende del diseño de la unión y del adhesivo utilizado. Los promotores suelen ayudar a que el borde de la unión resista el levantamiento y el desprendimiento, ya que mejoran la interfaz. Sin embargo, el comportamiento frente al desprendimiento también depende de la flexibilidad, la calidad del curado y el movimiento del sustrato.
¿Qué debo comprobar antes de aprobar a un promotor para la producción?
Verifique el grado exacto del sustrato, el método de limpieza, el intervalo de aplicación, el tiempo de curado o secado, los requisitos de almacenamiento, la vida útil y la compatibilidad con su adhesivo o recubrimiento. También es importante confirmar que el mismo resultado se pueda repetir en sus condiciones de producción reales, no solo en el laboratorio.
¿Puede el adhesivo ZDS ayudar con el soporte de unión personalizado para plásticos de baja energía superficial?
Sí. Podemos evaluar su sustrato, asesorarle sobre la integración del proceso y brindarle apoyo en las pruebas de muestras para sistemas adhesivos estándar o personalizados. Para proyectos con PP, PE y plásticos similares, también le ayudamos a determinar si el pretratamiento, el uso de imprimación o el ajuste de la formulación son la opción más práctica para una producción estable.