Introducción: Unión de materiales opacos con adhesivos de curado por luz visible
La unión de materiales opacos con adhesivos de curado por luz visible está transformando la forma en que las industrias abordan los retos de ensamblaje. Los adhesivos UV tradicionales se basan en la transmisión de la luz a través de los sustratos, pero al trabajar con metales, cerámicas, plásticos o compuestos opacos, los adhesivos de curado por luz visible ofrecen nuevas soluciones. Estos adhesivos avanzados permiten uniones rápidas, fiables y duraderas, incluso cuando los métodos de curado convencionales resultan insuficientes. Dado que la fabricación y el diseño de productos exigen uniones más rápidas, seguras y precisas, comprender las propiedades, ventajas y aplicaciones prácticas de los adhesivos de curado por luz visible para materiales opacos es esencial para ingenieros y equipos de producción.
¿Qué son los adhesivos curados con luz visible?
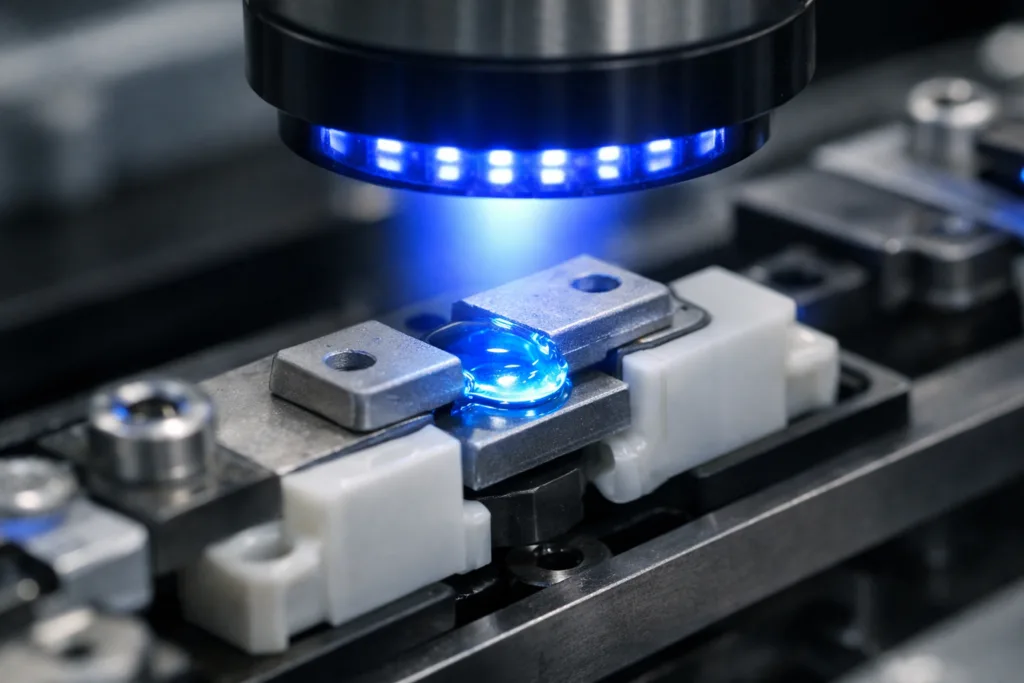
Los adhesivos de curado por luz visible son agentes de unión especializados que curan al exponerse a la luz en el espectro visible (normalmente 400-480 nm), a diferencia de los adhesivos UV tradicionales que dependen de la luz ultravioleta. Esta distinción los hace adecuados para sustratos que bloquean la luz UV, como plásticos de color, superficies pintadas o ciertos metales. Estos adhesivos están formulados con fotoiniciadores que responden a la luz visible, lo que permite opciones de montaje flexibles.
Por qué el curado UV convencional falla en materiales opacos
Los adhesivos UV convencionales requieren sustratos que transmitan la energía UV para un curado eficaz. Los materiales opacos, como metales, cerámica y ciertos plásticos, bloquean la luz ultravioleta, impidiendo un curado completo. Esto resulta en uniones débiles, superficies pegajosas o una polimerización incompleta. Los adhesivos de luz visible evitan este problema al activarse con longitudes de onda que pueden atravesar capas pigmentadas o parcialmente opacas, lo que facilita un ensamblaje confiable en situaciones que antes eran difíciles.
Composición química y mecanismo de curado explicados
Los adhesivos de curado por luz visible incorporan sistemas fotoiniciadores que responden a la luz azul o violeta. Los componentes comunes incluyen:
- Resinas de base acrílica o epoxi
- Fotoiniciadores de luz visible (para emisión azul/violeta)
- Rellenos y modificadores para resistencia mecánica
Al exponerse a la luz visible, los fotoiniciadores generan radicales libres o cationes, lo que desencadena una rápida reticulación de la resina. Este proceso ocurre en cuestión de segundos a minutos, produciendo uniones resistentes a los disolventes.
Ventajas: Beneficios de rendimiento para sustratos opacos
Los adhesivos curados con luz visible ofrecen varias ventajas cruciales al unir materiales opacos:
- Tiempos de curado rápidos y resistencia de manipulación inmediata.
- Generación mínima de calor: protege los componentes sensibles al calor
- Alta resistencia de unión final y resistencia química.
- Curado de precisión, incluso en áreas bloqueadas por los rayos UV
- Automatización optimizada para la producción en línea
Estas características los hacen ideales para aplicaciones de alto valor en los sectores automotriz, electrónico, de dispositivos médicos y de ensamblaje de metales. Obtenga más información sobre adhesivos industriales para sustratos exigentes.
Aplicaciones industriales: Automotriz, electrónica y más
Los adhesivos curados con luz visible se utilizan ampliamente en industrias que exigen uniones duraderas y eficientes:
- Automotor: Fijación de clips a paneles metálicos de la carrocería, pegado de molduras pintadas, montaje de componentes plásticos interiores y pegado de espejos. Explore las opciones en adhesivo para carrocería de automóviles.
- Electrónica: Sellado de sensores, encapsulado de componentes opacos y unión de protectores disipadores de calor donde los rayos UV no pueden penetrar.
- Dispositivos médicos: Montaje de carcasas opacas o pigmentadas, con requisitos de biocompatibilidad.
- Conjunto de metal: Fijación de herrajes de aluminio, acero inoxidable y compuestos, donde la luz visible llega a las líneas de unión.
Estudios de caso: Historias de éxito en diferentes sectores
Varios ejemplos de la industria demuestran cómo los adhesivos curados con luz visible resuelven los desafíos de producción:
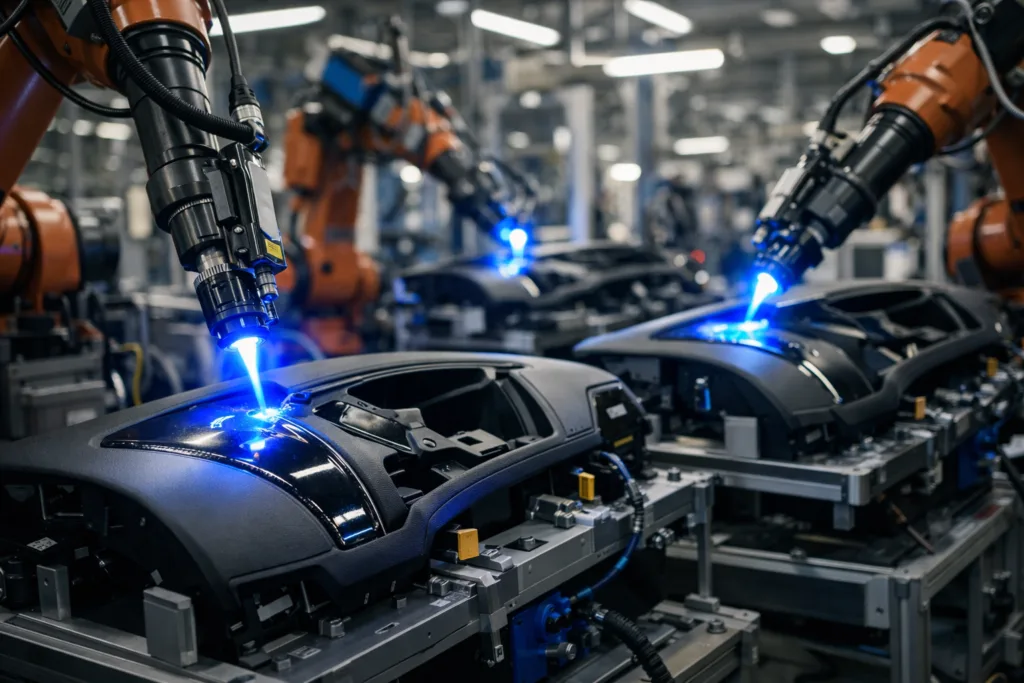
- Automotor: Los adhesivos de luz visible unen tableros interiores hechos de polímero pigmentado, brindando un rendimiento rápido y robusto, incluso donde los adhesivos UV fallaron.
- Electrónica: El encapsulado de sensores en teléfonos inteligentes utiliza adhesivos curados con conjuntos de LED azules, lo que garantiza resistencia a la humedad y confiabilidad.
- Dispositivos médicos: Las carcasas opacas para sondas de diagnóstico están unidas de forma segura con adhesivos de luz visible, lo que garantiza la seguridad del paciente y la longevidad del dispositivo.
Consejos prácticos para optimizar la adhesión
Lograr la excelencia en la unión de materiales opacos depende de algunas estrategias prácticas:
- Preparación de la superficie: Limpiar, desengrasar y, si es necesario, aplicar tratamiento de plasma o corona para aumentar la humectabilidad.
- Control de brecha de enlace: Mantenga la capa adhesiva fina y consistente, permitiendo la penetración de la luz desde los lados o a través de áreas adyacentes.
- Método de fijación: Utilice presión o plantillas mecánicas para mantener el contacto durante el curado.
- Técnica de curación: Seleccione sistemas de curado (LED o lámpara) adecuados a la longitud de onda e intensidad del fotoiniciador adhesivo.
Desde el punto de vista de la línea de montaje en ZDS Adhesive, un fabricante de adhesivos industriales, los ingenieros de procesos enfatizan el control constante del espesor de la línea de unión (0.05 mm–0.15 mm) y la selección de equipos de curado que se alineen con la absorción máxima del fotoiniciador, evitando el curado insuficiente y maximizando la resistencia al desprendimiento y al solape de los adhesivos industriales.
Desafíos en la unión de materiales opacos con adhesivos de curado por luz visible
Los fabricantes enfrentan varios obstáculos al implementar tecnologías de curado con luz visible:
- Penetración de la luz: Incluso con luz visible, las áreas de unión profundas o protegidas pueden ser difíciles de alcanzar.
- Curado de sombras: Donde la luz no alcanza, el adhesivo puede quedar sin curar. Los sistemas de curado dual, que combinan calor o humedad, ofrecen soluciones. Vea cómo sistemas de curado dual Abordar estas cuestiones ocultas.
- Compatibilidad de materiales: Algunos sustratos opacos tienen baja energía superficial, por lo que requieren imprimaciones para una unión óptima.
- Requisitos del accesorio: Se debe mantener una alineación precisa hasta lograr el curado completo, especialmente en piezas con tolerancias ajustadas.
Superando barreras técnicas: soluciones de ingeniería
Se han desarrollado soluciones innovadoras para estos problemas, tales como:
- Agregar respaldo de curado térmico o de humedad para áreas de sombra
- Uso de accesorios reflectantes y fuentes de luz en ángulo para una exposición uniforme
- Personalización de adhesivos con aditivos humectantes e imprimaciones para superficies de baja energía
- Automatización de sistemas precisos de dosificación y fijación en líneas de montaje
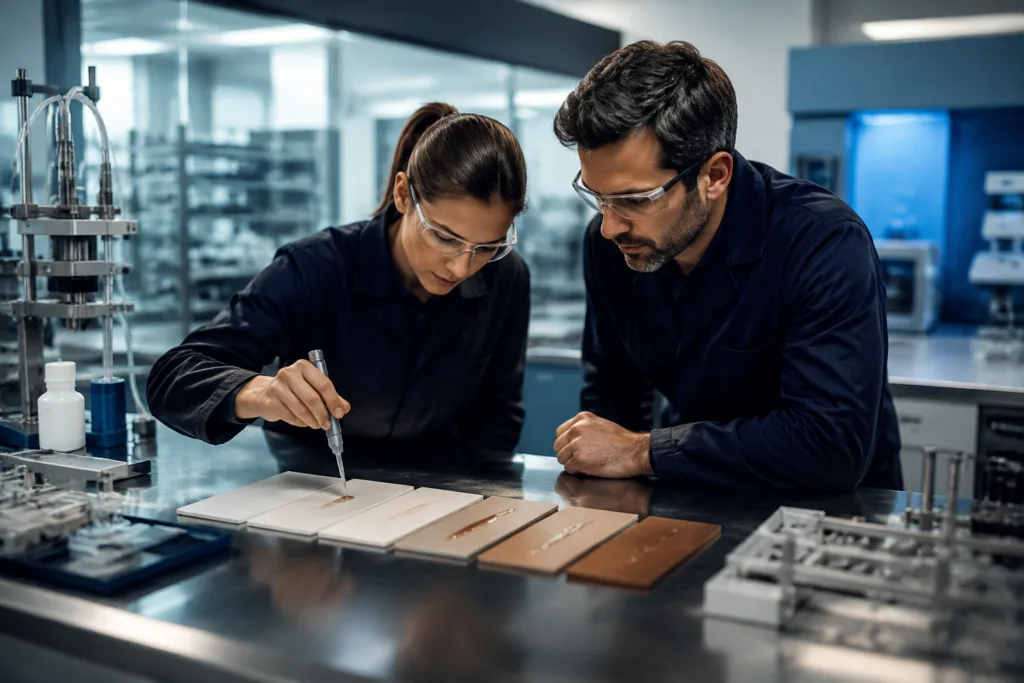
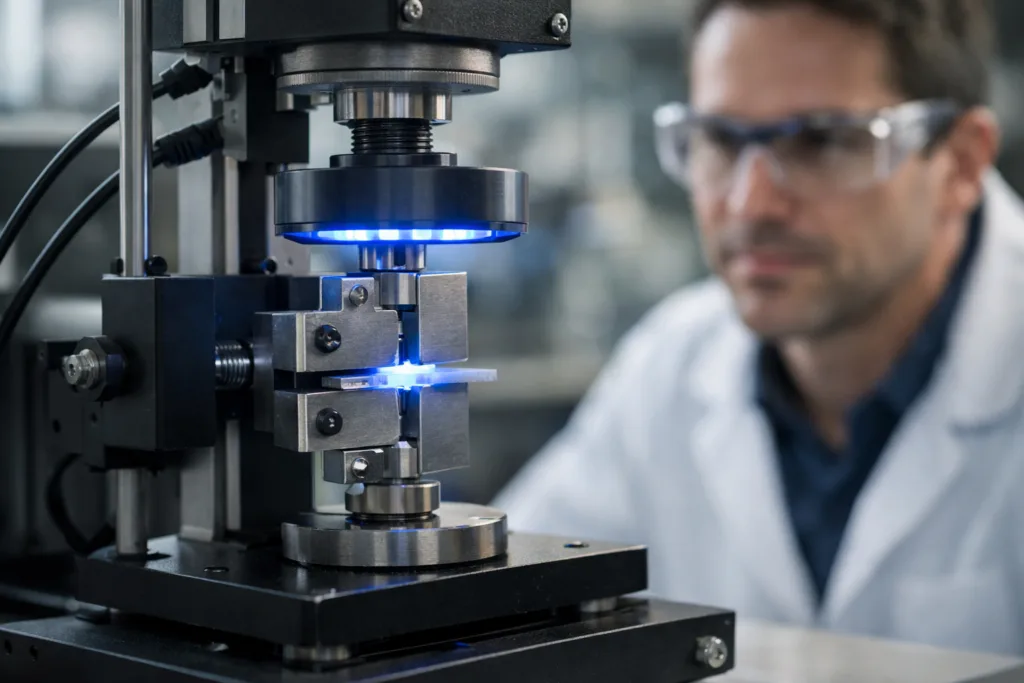
Los ingenieros prueban periódicamente el corte, el pelado y el envejecimiento por humedad para verificar el rendimiento de cada aplicación y proceso de ensamblaje.
Cómo seleccionar el adhesivo adecuado para materiales opacos
Para elegir un adhesivo de curado por luz visible adecuado, es necesario equilibrar la compatibilidad del material, la resistencia de la unión y la velocidad de curado. Considere lo siguiente:
- Tipo de sustrato: ¿Qué material se va a unir? (Metal, plástico, compuesto, cerámica)
- Geometría del área de enlace: ¿La articulación es accesible a la luz visible?
- Rendimiento requerido: Resistencia al corte, al impacto y al medio ambiente
- Condiciones de producción: Automatización o manual, tiempo abierto, tiempo de fijación.
Para obtener guías comparativas detalladas, explore los adhesivos estructurales acrílicos diseñados específicamente para entornos de montaje.
Comparación de adhesivos de curado visible y UV
| Elemento | Adhesivos de curado por luz visible | Adhesivos de curado UV |
|---|---|---|
| Curar la longitud de onda | 400–480 nm (visible) | 250–400 nm (UV) |
| Compatibilidad del sustrato | Opaco y transparente | Sólo transparente |
| Cura del área de sombra | Posibles opciones de curado dual | Frecuentemente limitado |
| Aplicaciones Típicas | Automoción, electrónica, medicina, metalurgia | Óptica, vidrio, plásticos |
Curado con luz visible en líneas de producción modernas
Las líneas de montaje están cada vez más equipadas con lámparas LED de alta intensidad que emiten luz visible, lo que permite una rápida unión en línea sin los riesgos asociados al curado por calor o con disolventes. La flexibilidad en la fijación y la automatización permite aumentar la productividad y el control de calidad.
Seguridad e Impacto Ambiental
Los sistemas de luz visible son más seguros que las lámparas UV clásicas (menor riesgo de daños en la piel y los ojos). Además, reducen las emisiones de COV, minimizan el consumo de energía y cumplen con las estrictas normativas ambientales para la fabricación de productos electrónicos y automotrices.
Procedimientos de prueba y garantía de calidad
Los ingenieros de producción aplican pruebas estándar de la industria, como el esfuerzo cortante, la resistencia al pelado, el ciclo térmico y la resistencia a la humedad, para evaluar las uniones adhesivas. Este enfoque basado en datos garantiza un rendimiento consistente y minimiza el riesgo de fallos. El mantenimiento de registros y la trazabilidad son fundamentales para los sectores regulados.
Consideraciones de mantenimiento y reelaboración
Las uniones curadas con luz visible a veces se pueden desmontar mediante calentamiento localizado o ablandamiento químico, lo que favorece la reparabilidad y el retrabajo, algo especialmente valioso en electrónica y servicio automotriz.
Innovaciones futuras: ¿Qué es lo próximo en materia de unión opaca?
Los avances en la química de los fotoiniciadores, los sistemas de curado dual y la tecnología mejorada de las lámparas LED continúan ampliando las posibilidades. Las expectativas para 2026 y años posteriores incluyen velocidades de curado más rápidas, adhesivos autodiagnósticos y una mayor compatibilidad con nuevos sustratos compuestos y reciclados.
Unión de materiales opacos con adhesivos de curado por luz visible: conclusiones clave
Los adhesivos de curado por luz visible son revolucionarios para la unión de materiales opacos. Ingenieros y fabricantes pueden crear uniones más rápidas, resistentes y seguras con mínimas interrupciones del proceso. Aprovechar la formulación adhesiva adecuada, la preparación adecuada de la superficie y un equipo de curado avanzado es vital para un rendimiento óptimo. A medida que surgen nuevos sustratos y procesos de fabricación, la tecnología de curado por luz visible se mantendrá a la vanguardia de la innovación en ensamblajes.
Preguntas frecuentes
¿Pueden los adhesivos curados con luz visible unir todos los materiales opacos?
La mayoría de los materiales opacos, como metales, cerámica y plásticos pigmentados, se pueden unir si el adhesivo se adapta a las propiedades del sustrato y la luz puede alcanzar la zona de unión. Una fijación y preparación de la superficie adecuadas garantizan el éxito.
¿Cuánto tiempo suele tardar el curado?
Los tiempos de curado dependen de la intensidad de la luz, el tipo de adhesivo y la geometría. Muchos adhesivos de luz visible alcanzan su resistencia a la manipulación en 5 a 60 segundos, y el curado completo se logra en pocos minutos en condiciones óptimas.
¿Son los adhesivos de luz visible adecuados para requisitos de alta resistencia?
Sí, alcanzan resistencias industriales al solape y al desprendimiento cuando se aplican y curan correctamente. Es fundamental realizar pruebas para cumplir con los requisitos específicos de la aplicación.
¿Qué precauciones deben tomar los ingenieros durante la unión?
Evite las zonas de sombra y garantice una exposición uniforme a la luz. Utilice accesorios adecuados y considere el uso de adhesivos de curado dual para zonas inaccesibles. Siga siempre las recomendaciones del fabricante para la preparación y el curado de la superficie.
¿Es posible retrabajar o desmontar los enlaces curados?
Muchas uniones fotopolimerizables permiten el desmontaje mediante calor localizado o disolventes. Esto facilita la reparación y el mantenimiento en aplicaciones de servicio.
¿Cómo elijo entre adhesivos de luz visible y UV?
Elija adhesivos de curado por luz visible si va a unir sustratos opacos o cuando la luz UV no alcanza la unión. Los adhesivos UV son eficaces para materiales y componentes ópticos transparentes.
Lectura relacionada
- Cómo los sistemas de curado dual solucionan el curado de áreas de sombra para ensamblajes complejos
- La guía definitiva para evitar que el pegamento UV se pegue debido a la inhibición del oxígeno
- Leer: Adhesivos UV vs. epoxi: comparación de resistencia para aplicaciones industriales
- Pegamentos UV de alta transparencia para el ensamblaje de lentes de RA/RV: Estableciendo nuevos estándares
- El mejor pegamento UV para plástico en ensamblajes electrónicos: recomendaciones de ingenieros