Comprensión de las fallas de los adhesivos industriales
Los adhesivos industriales hacen posible la fabricación moderna. Unen metales, plásticos, vidrio, piedra y compuestos en industrias que abarcan desde la automoción y la electrónica hasta la de suelos y la construcción. Sin embargo, cuando estas uniones fallan, las consecuencias pueden ir desde pequeños problemas estéticos hasta averías estructurales catastróficas. Reconocer las causas de los fallos de los adhesivos es el primer paso para garantizar la calidad y la seguridad del producto.
¿Qué es una falla del adhesivo industrial?
El fallo de los adhesivos industriales se produce cuando la unión no cumple con su resistencia o durabilidad previstas. Esto puede manifestarse como una separación visible, una menor resistencia o incluso una rotura repentina. Estos fallos pueden interrumpir la producción, aumentar los costes y suponer riesgos para la seguridad. Al comprender los diferentes tipos de fallos y sus orígenes, los fabricantes pueden prevenir costosos tiempos de inactividad.
La ciencia detrás de la unión adhesiva
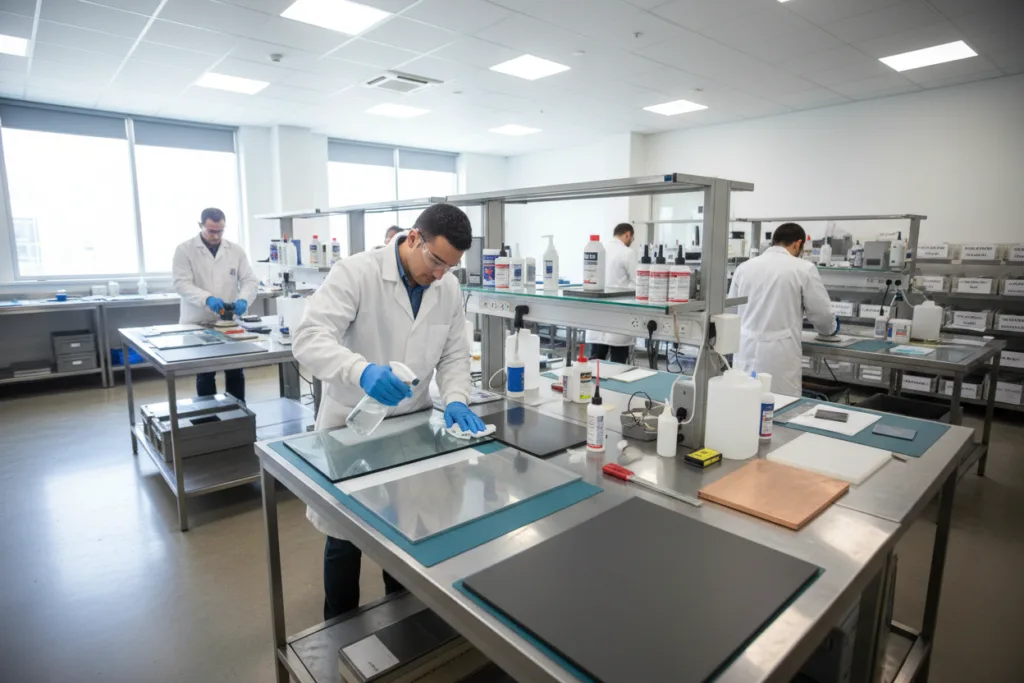
Una unión fuerte se forma cuando la composición química del adhesivo se adapta a los sustratos y al entorno de procesamiento. Las uniones se ven influenciadas por el tiempo de aplicación del adhesivo (su tiempo de trabajo), el mecanismo de curado (como el calor o la humedad), el método de aplicación, etc. Seleccionar el adhesivo adecuado es solo una parte; la preparación y el control del proceso adecuados son igualmente cruciales.
Químicas adhesivas y sus propiedades
| Química | Tipo de curado | Los mejores sustratos | Propiedades clave | Aplicaciones comunes |
|---|---|---|---|---|
| Epoxi (1K/2K) | Calor/RT | Metal, materiales compuestos | Alta resistencia, rígido, resistente a productos químicos. | Automoción, montaje electrónico |
| Poliuretano (PU) | Humedad/2K | Plásticos, piedra, metal. | Flexible, resistente a impactos y temperaturas. | Pisos, construcción |
| Acrílico | 2K/luz | Metal, vidrio, plásticos | Curado rápido, fuerte, estable a los rayos UV. | Señalización, montaje industrial |
| Silicona | Humedad/calor | Vidrio, cerámica, metales. | Flexible, resistente a los rayos UV y a la temperatura. | Electrónica, sellado de construcción |
| Cianoacrilato (CA) | XNUMX- Cuantos trabajos generarias si utilizaras y vendieras la capacidad maxima de tu produccion? | Plásticos, caucho, metales | Unión instantánea, rígida | Reparaciones rápidas, componentes pequeños |
| Cinta/Película | Sensible a la presión | Plásticos, metal, vidrio | Sin cura, aplicación limpia | Electrónica, equipamiento de automoción |
Pasos esenciales para la vinculación
- Seleccione la combinación adecuada de adhesivo y sustrato.
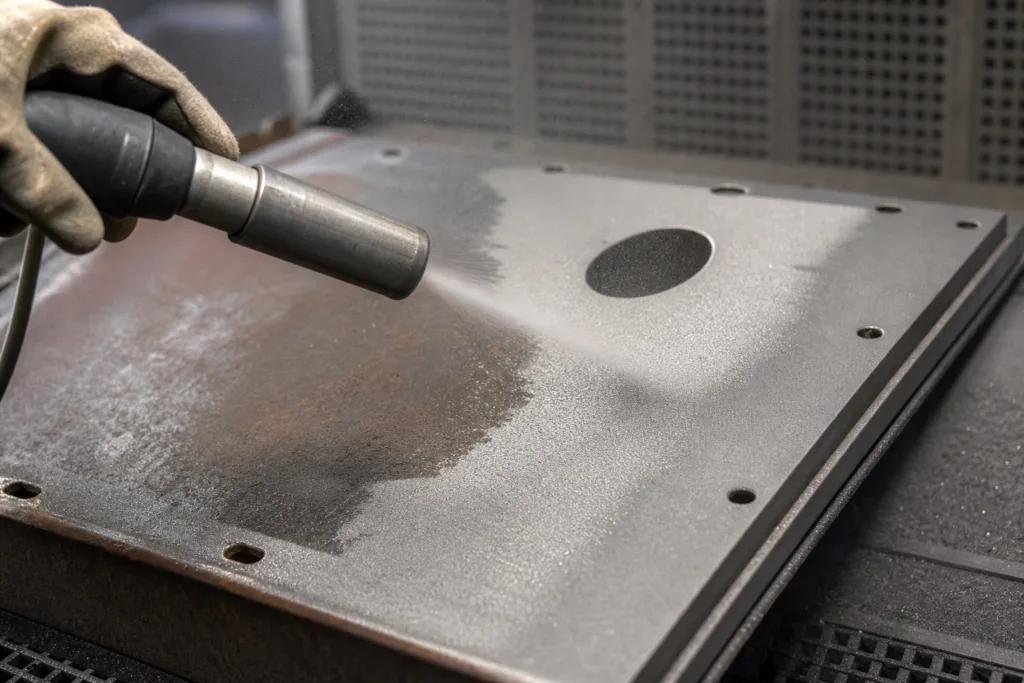
- Prepare las superficies correctamente, incluida la limpieza y el pulido cuando sea necesario.
- Controlar la temperatura, la humedad y el método de aplicación.
- Observe los protocolos adecuados de fijación y curado.
- Verifique la resistencia de la unión con pruebas estándar como ASTM D1002 y ASTM D1876.
Causas comunes de fallas de adhesivos industriales
Incluso las tecnologías adhesivas más avanzadas pueden presentar problemas si los fundamentos del proceso fallan. Analicemos los problemas de adhesión típicos y cómo abordar cada uno.
Mala preparación de la superficie
Las superficies contaminadas o lisas se encuentran entre los culpables más comunes. Los aceites, el polvo y los desmoldantes crean barreras entre el adhesivo y el sustrato, lo que provoca un fallo prematuro de la unión. Las superficies brillantes o no porosas (como el PP o el PE) resisten la humedad, lo que provoca una adhesión débil.
- La Solución: Desengrase siempre las superficies con alcohol isopropílico o acetona. Lije o granalle metales y plásticos según sea necesario. En plásticos de baja energía, utilice corona, plasma o aplique un promotor de adhesión.
Proporciones de mezcla y cantidades de aplicación incorrectas
Muchos adhesivos, especialmente los epóxicos 2K y los poliuretanos, requieren una mezcla precisa para curar correctamente. Usar muy poco o demasiado adhesivo afecta la resistencia de la unión, la velocidad de curado y la durabilidad. Se pueden formar huecos y burbujas de aire si la mezcla es inconsistente o si el cordón es demasiado fino o grueso.
- La Solución: Mida la resina y el endurecedor con precisión. Automatice la dosificación con mezcladores estáticos siempre que sea posible. Aplique los adhesivos uniformemente, utilizando métodos de matriz de ranura, cordón o rodillo para lograr una cobertura uniforme. Elimine el aire mediante desgasificación cuando sea necesario.
Factores ambientales no controlados: temperatura y humedad
La temperatura y la humedad juegan un papel importante en el curado del adhesivo y el rendimiento final de la unión. Las condiciones inadecuadas retrasan o impiden el curado por completo, dejando uniones débiles o pegajosas.
- La Solución: Cure siempre los adhesivos dentro del rango especificado de temperatura y humedad relativa. Utilice cámaras ambientales si es necesario para mayor precisión. Almacene los productos en instalaciones climatizadas con clara trazabilidad de los lotes.
Tipos de fallas adhesivas
Las fallas adhesivas no siempre son visibles a simple vista. Conocer el tipo de falla ayuda a identificar las causas principales:
- Falla del adhesivo (interfaz): El enlace se separa limpiamente del sustrato, revelando contaminación de la superficie o mala humectación.
- Fallo de cohesión: El propio adhesivo se divide, a menudo debido a un curado insuficiente, un bajo espesor de película o una selección incorrecta de la química.
- Falla del sustrato: El material adherido falla antes que el adhesivo, mostrando una fuerza adhesiva excepcional pero resaltando los sustratos débiles.
- Falla ambiental: Los enlaces se degradan con el tiempo debido al calor, los productos químicos o los rayos UV, generalmente detectados mediante pruebas de envejecimiento acelerado o niebla salina, como ASTM B117.
Diagnóstico de problemas de adhesión
Utilice pruebas estandarizadas e inspección visual para identificar modos de falla:
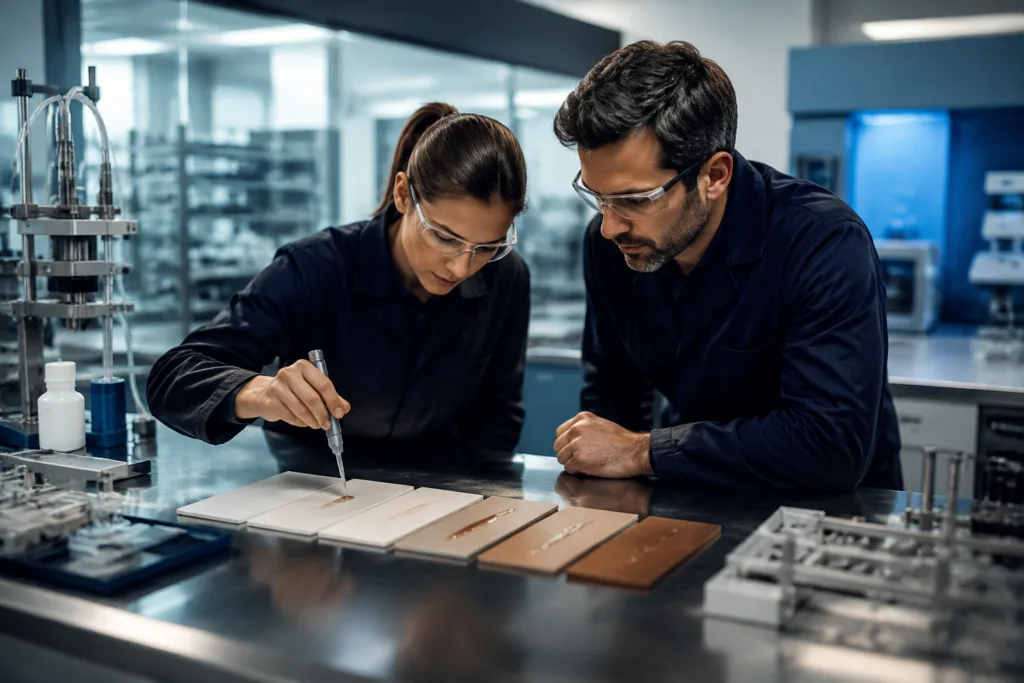
- Prueba de corte por solape (ASTM D1002): Mide la resistencia al corte de la unión y distingue entre fallas adhesivas y cohesivas.
- Prueba de pelado en T (ASTM D1876): Evalúa la flexibilidad y la resistencia de la unión en todas las dimensiones de pelado.
- Inspección de la sección transversal: Revela la integridad de la interfaz mediante microscopía.
- Envejecimiento acelerado: Predice la durabilidad a largo plazo bajo estrés.
Fallas de adhesivos industriales: métodos de prevención
Ahora, pongamos nuestros conocimientos en práctica. Los protocolos de producción robustos y los controles de calidad previenen fallos en los adhesivos.
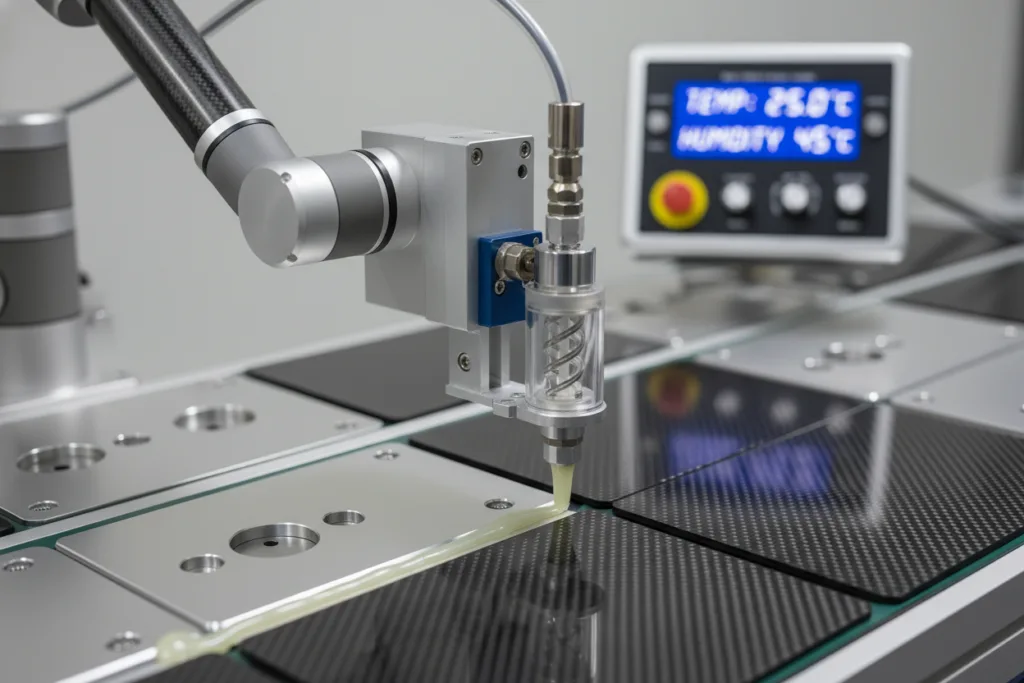
Implementar una preparación rigurosa de la superficie
- Limpie y desengrase todas las superficies, sin excepciones.
- Raspe o desgaste metales y plásticos duros para lograr un mejor bloqueo mecánico.
- Utilice imprimaciones especiales o activadores de superficie para sustratos difíciles de unir.
- Compruebe si quedan residuos con una prueba de rotura de agua o con comprobadores de energía superficial portátiles.
Procesos de aplicación de control
- Calibración del mezclador: capacite al personal para verificar la precisión de la relación de los mezcladores estáticos y dinámicos.
- Utilice dispensadores automáticos o bombas de desplazamiento positivo para líneas de gran volumen.
- Aplique los adhesivos dentro del tiempo de vida útil especificado (tiempo abierto) y ajústelos a los cambios ambientales.
- Inspeccione visualmente el espesor del cordón o película: delgado para un curado rápido, grueso para juntas de uso intensivo.
Monitorizar parámetros ambientales y de curado
- Asegúrese de que la temperatura esté dentro del rango recomendado (por ejemplo, 18–25 °C para muchos sistemas 2K).
- Mantenga la humedad relativa según lo especificado (algunas siliconas y AC necesitan entre un 40 y un 60 % de HR).
- Deje curar completamente antes de cargar las juntas; utilice pruebas de fuerza si es posible.
- Implementar registradores de datos para conjuntos sensibles; mantener registros de aprobación/desaprobación por lote.
Control de procesos, controles de calidad y trazabilidad
Mejorar el control de calidad significa detectar problemas mucho antes de que los productos terminados salgan de la línea de producción. Utilice el control estadístico de procesos para detectar variaciones entre lotes. Pruebe los adhesivos y las juntas antes y después de la exposición ambiental. En las industrias reguladas, cumpla con normas como REACH, RoHS e ISO 9001. Documente todos los lotes de material, ciclos de curado y resultados de las pruebas.
Opinión de un experto: “Ni siquiera el mejor adhesivo puede solucionar una mala preparación de la superficie o un proceso incorrecto. Una preparación minuciosa, una dosificación precisa y un entorno validado son la base de una adhesión fiable.”
El papel de ZDS en las soluciones adhesivas industriales
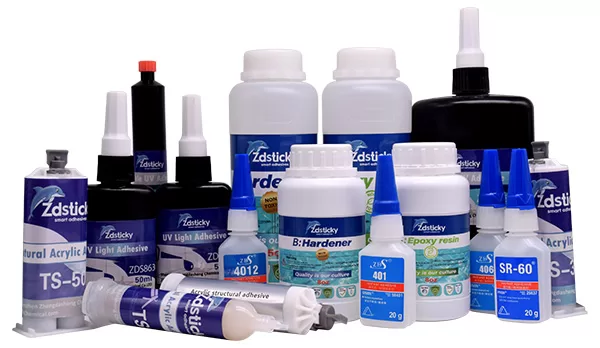
ZDS desarrolla adhesivos estructurales y no estructurales diseñados a medida para aplicaciones exigentes. Con una amplia gama de epoxis, poliuretanos, acrílicos, siliconas, cianoacrilatos, adhesivos híbridos MS y sistemas de cintas adhesivas, ZDS ayuda a los fabricantes de adhesivos a diseñar, validar y escalar soluciones de unión robustas. Los clientes se benefician de asistencia personalizada en la preparación de superficies, la automatización y un riguroso control de calidad, lo que garantiza un alto rendimiento y una baja tasa de fallos.
Fallas en adhesivos industriales: tendencias y mejores prácticas
La industria continúa avanzando con una automatización más inteligente, productos químicos más limpios y una trazabilidad mejorada. Los sistemas híbridos ofrecen mayor durabilidad bajo ciclos térmicos y vibraciones. Las instalaciones modernas se basan en la dispensación automatizada y las inspecciones visuales en línea. Aun así, los fundamentos de la preparación de superficies, la aplicación controlada y la conciencia ambiental se mantienen inalterados. Invertir en la capacitación de operadores, el mantenimiento predictivo y las auditorías de procesos ofrece la mejor oportunidad para prevenir defectos relacionados con los adhesivos.
Fallas comunes de los adhesivos industriales y cómo evitarlas
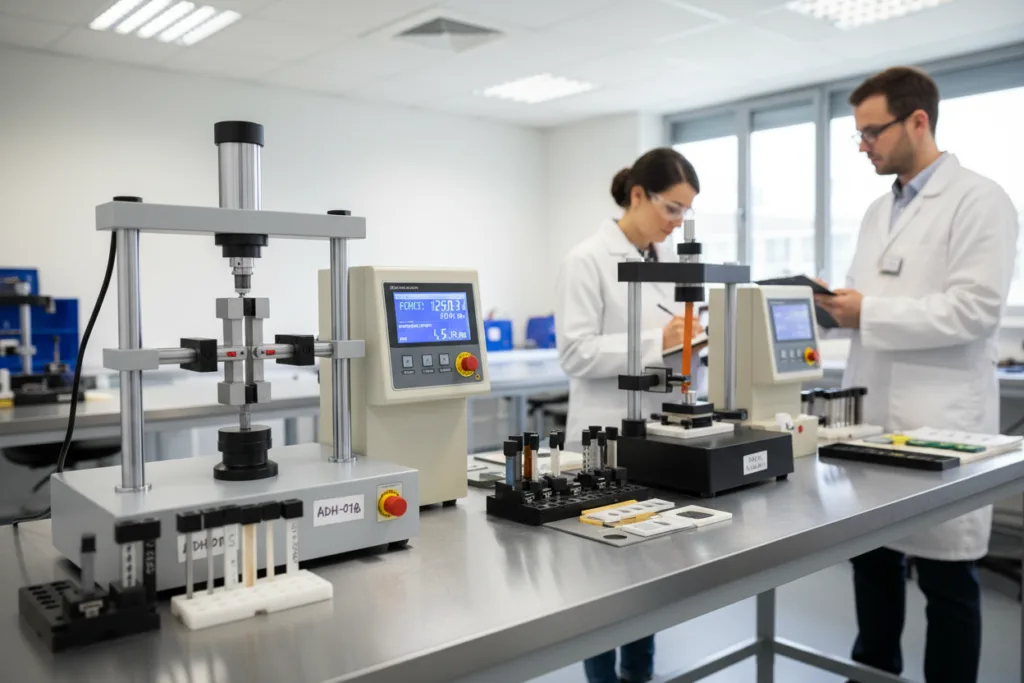
En resumen, la mayoría de las fallas de los adhesivos industriales se deben a varias causas fundamentales: mala limpieza de la superficie, clima descontrolado, proporciones incorrectas y curado insuficiente. La mejor defensa es un proceso riguroso respaldado por una validación basada en pruebas y una resolución de problemas activa. Utilice la química adecuada para la aplicación, siga los pasos precisos de preparación y curado, y monitoree periódicamente las variables clave. Aproveche socios como ZDS para obtener adhesivos avanzados y asesoramiento técnico. Invertir en estas bases ayuda a evitar costosas repeticiones de trabajos y fallas en campo, preservando así la reputación de su producto y sus resultados.
Preguntas frecuentes
¿Cuál es la causa más común de falla de los adhesivos industriales?
La preparación deficiente de la superficie es la causa más común. La falta de limpieza, abrasión o tratamiento adecuado de los sustratos crea uniones débiles que pueden separarse bajo carga.
¿Cómo afecta la humedad a la unión adhesiva?
La humedad alta o baja puede retrasar o impedir el curado correcto del adhesivo. Esto provoca uniones débiles, especialmente en el caso de los adhesivos de curado por humedad y de cianoacrilato.
¿Pueden los adhesivos unir plásticos de baja energía sin tratamiento?
La mayoría de los adhesivos tienen problemas con materiales como el polietileno o el polipropileno, a menos que la superficie esté preparada, tratada con corona o plasma, o se utilice un adhesivo especial.
¿Cómo se pueden evitar errores de mezcla en adhesivos 2K?
Utilice equipos de mezcla de precisión, mezcladores estáticos y respete las proporciones exactas. Capacite a los operadores para reconocer mezclas incompletas y comprobar la viscosidad o la uniformidad del color.
¿Qué pruebas determinan la calidad de la unión adhesiva?
Las pruebas de corte traslapado y de pelado en T miden la resistencia de la unión; la microscopía de sección transversal y las pruebas de envejecimiento acelerado revelan la integridad y la durabilidad de la unión.
¿Por qué asociarse con un proveedor integral como ZDS?
ZDS ofrece una amplia gama de productos químicos, soporte técnico y pruebas. Esto garantiza que la selección de adhesivos, el proceso y el control de calidad se ajusten a sus necesidades.