Un adhesivo de alta adherencia está diseñado para fijarse rápidamente al contacto, lo que ayuda a que las piezas permanezcan en su lugar antes de que la unión se haya desarrollado por completo. Para ingenieros, instaladores y equipos de compras, esta rápida fijación inicial puede ahorrar tiempo, reducir la necesidad de sujeción y mejorar la precisión de la colocación durante el montaje. Sin embargo, la alta adherencia no es lo mismo que la resistencia final de la unión, y no es la solución adecuada para todos los sustratos, cargas o entornos.
Para elegir correctamente, es útil comprender cómo interactúan las condiciones de la superficie, la humectación, la viscosidad, el comportamiento de curado y la química del sustrato. Nuestra guía sobre energía superficial y fundamentos de adhesión es un recurso valioso para comprender este tema, ya que la adherencia inicial depende en gran medida de la capacidad del adhesivo para humedecer la superficie antes de fraguar. Desde nuestra perspectiva de fabricación de adhesivos, a menudo ayudamos a los compradores a equilibrar la adherencia, el tiempo de trabajo, la tolerancia al reposicionamiento y la durabilidad mediante la evaluación de muestras, el ajuste de la viscosidad y el soporte para la formulación de marcas blancas o de fabricantes de equipos originales (OEM).
Qué significa "alta adherencia" en adhesivos y selladores
En términos prácticos de la industria, "alta adherencia" significa que un adhesivo se siente pegajoso y comienza a sujetar una pieza casi inmediatamente después de su aplicación y contacto. Esta primera etapa de sujeción se conoce como agarre inicial, agarre en húmedo o resistencia inicial. Es especialmente importante cuando las piezas son verticales, pesadas, difíciles de fijar o de sujetar con abrazaderas.
La alta adherencia inicial es común en selladores, adhesivos de construcción, productos sensibles a la presión, adhesivos termofusibles y algunos sistemas líquidos de fraguado rápido. Es importante destacar que la adherencia inicial describe el comportamiento durante la manipulación, no las propiedades del producto completamente curado. Un producto puede tener una adherencia inicial fuerte y, aun así, una resistencia al corte moderada, una resistencia química limitada o un rendimiento deficiente en plásticos de baja energía.
Los compradores a veces dan por sentado que el producto más adhesivo es automáticamente el más resistente. En realidad, un adhesivo de alta adherencia es tanto una herramienta de proceso como un material de unión. Puede reducir el tiempo de inactividad y facilitar la instalación, pero solo si la composición química final es compatible con el sustrato y el entorno de servicio.
Por qué la captación inicial es importante en la producción
La adherencia inicial afecta la velocidad de la línea, el riesgo de retrabajo y la cantidad de fijaciones temporales necesarias. En una línea de montaje con mucho movimiento, un producto que se adhiere de inmediato puede reducir la mano de obra, incluso si su tiempo de curado final no cambia. Por eso, la alta adherencia resulta especialmente atractiva en trabajos donde la alineación es difícil o donde la gravedad actúa en contra de la unión.
Sin embargo, los equipos de producción deben ir más allá de los primeros segundos. Una buena adherencia inicial puede fallar si el producto se deforma bajo carga, pierde agarre en superficies polvorientas o se vuelve quebradizo tras el curado. Generalmente, recomendamos evaluar un adhesivo candidato tanto por su primera impresión al tacto como por el rendimiento final de la unión.
Cómo funcionan los adhesivos de alta adherencia: viscosidad, humectación y resistencia en estado verde.
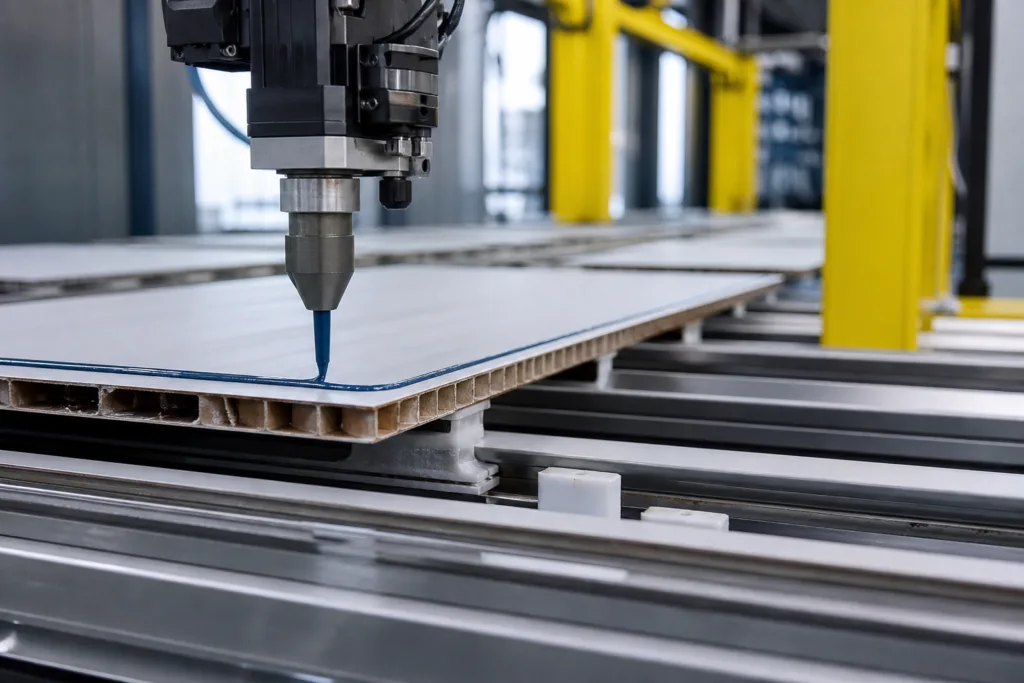
La alta adherencia se debe a una combinación de la formulación y el comportamiento durante la aplicación. En muchos sistemas, una humectación relativamente rápida permite que el adhesivo penetre en las irregularidades microscópicas de la superficie. Una mayor viscosidad puede ayudar a que el cordón permanezca en su lugar, mientras que un perfil equilibrado de curado con disolvente, humedad, calor o reactivo permite que el adhesivo desarrolle resistencia a la manipulación sin un deslizamiento excesivo.
La resistencia inicial se refiere a la estructura cohesiva temprana que se desarrolla antes del curado completo. En algunos productos, esta se desarrolla mediante la evaporación del disolvente, la absorción de humedad, el enfriamiento o una reacción química. En otros, se debe principalmente a la naturaleza sensible a la presión inherente de la red polimérica. Para los compradores, la pregunta importante no es solo "¿se siente pegajoso?", sino "¿con qué rapidez se estabiliza lo suficiente para su manipulación, movimiento o transporte?".
Para el ensamblaje de agarre rápido, los ingenieros de procesos suelen comparar el comportamiento del adhesivo con el de otros sistemas de fraguado rápido. Nuestro artículo sobre la aplicación de adhesivos termofusibles para este tipo de ensamblaje resulta relevante, ya que estos sistemas ofrecen una sujeción inmediata cuando la velocidad es crucial, si bien también tienen sus propios requisitos de temperatura y equipo. En muchos proyectos, la mejor opción depende de si la prioridad es una fijación instantánea, un tiempo de apertura prolongado o un margen de tiempo de instalación más amplio.
Adherencia, desprendimiento y resistencia máxima son métricas diferentes.
Uno de los errores más comunes en la selección de productos es confundir la adherencia inicial con la adhesión al despegue o la resistencia estructural. La adherencia inicial mide la rapidez con la que se forma una unión al contacto. La resistencia al despegue describe la capacidad de la unión para resistir las fuerzas de despegue. La resistencia al corte refleja la resistencia al deslizamiento o a la carga sostenida. Un producto puede obtener una buena puntuación en un área y una mala en otra.
Por eso es importante la revisión de laboratorio. Estándares como los métodos de prueba de adherencia , desprendimiento y desarrollo de resistencia ayudan a los equipos a comparar los productos candidatos de forma más objetiva. El objetivo no es convertir cada proyecto en un estudio de laboratorio, sino evitar basarse únicamente en la percepción táctil cuando los requisitos del servicio son más exigentes que una simple prueba manual.
Familias químicas comunes utilizadas para adhesivos y selladores de alta adherencia.
Existen varias familias de adhesivos formuladas para lograr una alta adherencia, y cada una presenta un equilibrio diferente entre velocidad, flexibilidad, durabilidad y compatibilidad con el sustrato. La composición química adecuada depende de si el proyecto se realiza en interiores o exteriores, si es estructural o no estructural, si está sometido a vibraciones o estático, y si el adhesivo también debe sellar contra la humedad o el polvo.
| Familia de la química | Ventaja típica de alta adherencia | Limitaciones comunes | Ajuste típico |
|---|---|---|---|
| Acrílico sensible a la presión | Agarre muy rápido y fácil manejo. | Puede tener limitaciones en condiciones de calor o carga estructural pesada. | Etiquetas, cintas adhesivas, laminado, montaje ligero |
| Silicona | Agarre flexible y buen potencial de resistencia a la intemperie. | Menor resistencia estructural que los sistemas rígidos. | Sellado, unión flexible, soporte electrónico |
| Poliuretano | Buen equilibrio entre agarre, resistencia y flexibilidad. | La sensibilidad al curado puede variar según la formulación. | Construcción, transporte, unión de materiales mixtos |
| Sellador híbrido/polímero MS | Adherente útil con fuerte comportamiento sellador. | No es ideal para todas las juntas estructurales de alta carga. | Ensamblaje, sellado, relleno de huecos |
| Fusión en caliente | Retención instantánea en el enfriamiento | La resistencia al calor puede estar limitada por el grado. | Embalaje, muebles, montaje rápido |
Al seleccionar un adhesivo, los compradores deben decidir si necesitan una solución temporal o una unión completamente diseñada. Un sellador de alta adherencia puede ser perfecto para el borde de un panel, pero no para un soporte de carga. Del mismo modo, un adhesivo de secado rápido puede agilizar el trabajo del equipo de producción, pero aun así podría requerir una imprimación, un tratamiento previo de la superficie o un programa de curado para garantizar un rendimiento fiable a largo plazo.
Mejores sustratos y sustratos inadecuados para la selección de adhesivos de alta adherencia.
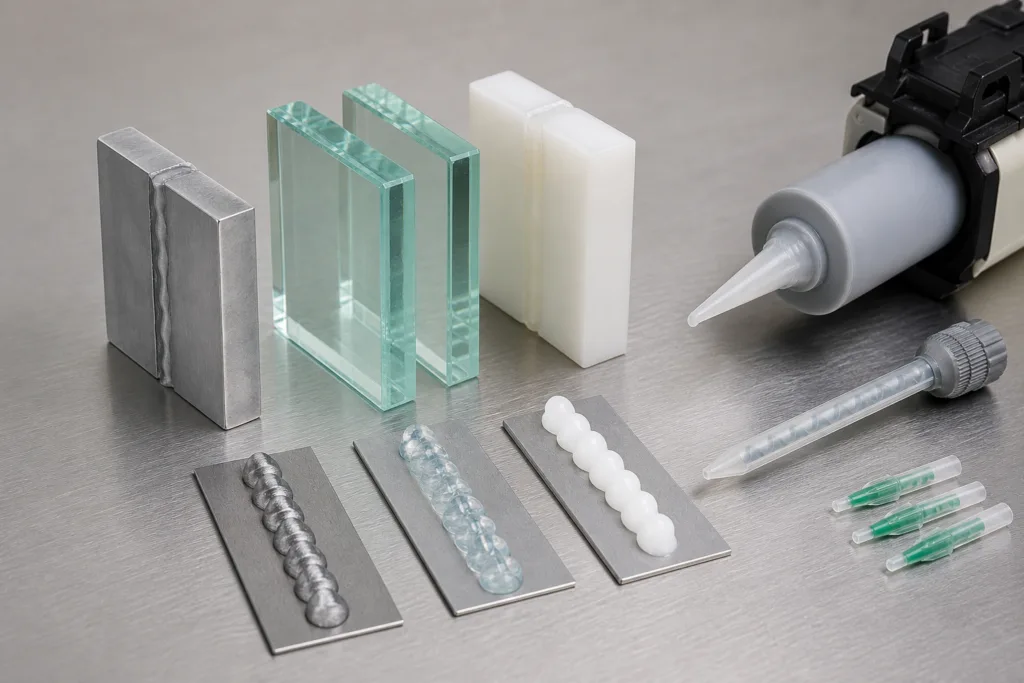
La compatibilidad con el sustrato es uno de los factores determinantes del éxito. Un adhesivo de alta adherencia que funciona bien en metal y vidrio puede tener dificultades en plásticos de baja energía superficial. Los materiales porosos también pueden alterar el resultado al absorber componentes líquidos o impedir la formación de una película húmeda uniforme.
Los metales suelen responder bien cuando la superficie está limpia, seca y libre de aceite o residuos de óxido. El vidrio generalmente ofrece una buena humectación si se controla la contaminación. Muchas superficies de caucho y madera se adhieren bien, pero el resultado depende en gran medida de la porosidad, el contenido de relleno y el tratamiento superficial. Los plásticos son más complejos, especialmente cuando la pieza está hecha de materiales difíciles como PP, PE, POM o PTFE.
Para los compradores que trabajan con plásticos de baja energía superficial, la diferencia entre un ensamblaje funcional y una falla crónica puede radicar en el pretratamiento o la selección de la imprimación. Por ello, nuestro análisis de imprimaciones para plásticos de baja energía superficial resulta útil, ya que una alta adherencia por sí sola rara vez resuelve los problemas de humectación deficiente en estos sustratos. En algunos casos, también recomendamos considerar el pretratamiento de la superficie para lograr una unión inicial más fuerte cuando la línea lo permita.
Cuándo la textura de la superficie ayuda y cuándo perjudica
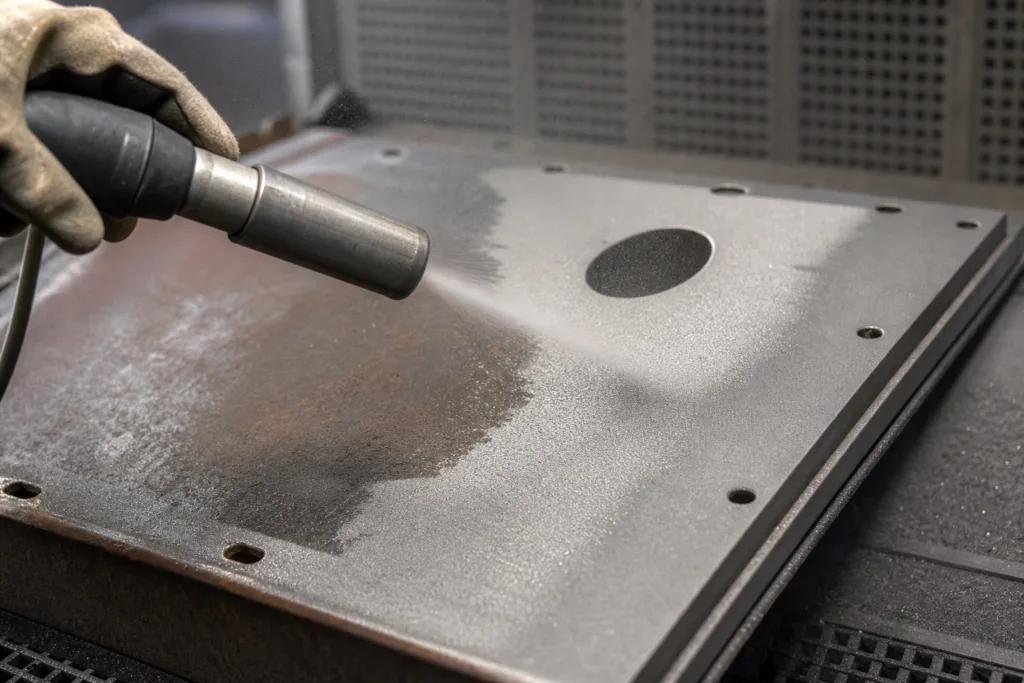
Una rugosidad moderada puede mejorar el enclavamiento mecánico en metales o compuestos rígidos, especialmente cuando el adhesivo debe resistir el despegue o la vibración. Sin embargo, una rugosidad excesiva puede atrapar aire, crear huecos o reducir el área de contacto efectiva si el adhesivo es demasiado viscoso para penetrar en el perfil. El arenado puede mejorar ciertas uniones metálicas, pero debe evaluarse junto con el estado del recubrimiento y el riesgo de corrosión, en lugar de utilizarse automáticamente. En nuestra experiencia, la rugosidad superficial y la resistencia de la unión metálica deben considerarse variables de proceso, no una solución universal.
Casos de uso típicos donde High Tack mejora la productividad
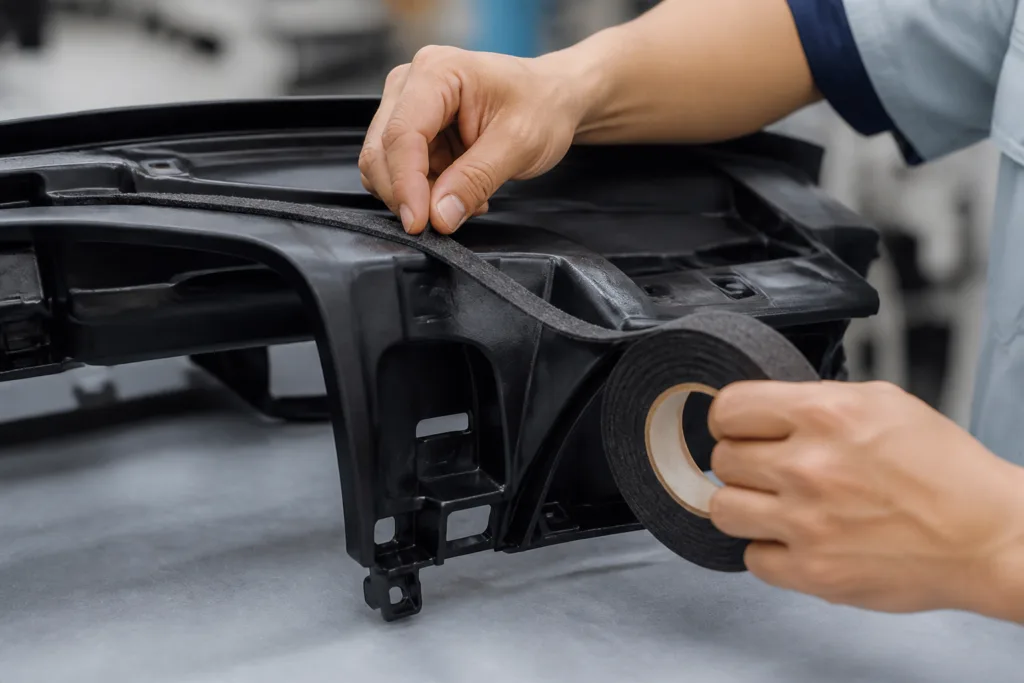
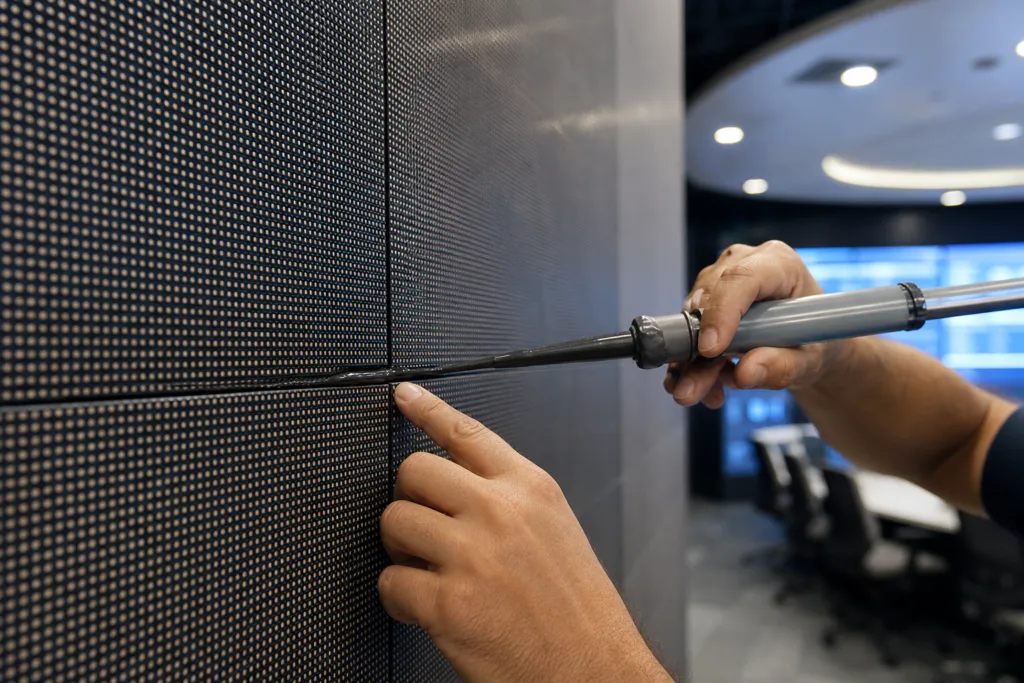
La alta adherencia es fundamental cuando una pieza debe permanecer fija sin necesidad de un periodo prolongado de sujeción o curado. Por ello, se utiliza con frecuencia en instalaciones verticales, ensamblaje de paneles decorativos o funcionales, reparaciones in situ y uniones de materiales mixtos, donde el tiempo de fijación influye en el coste de la mano de obra.
- Montaje vertical de paneles donde la gravedad puede provocar que se comben o se deslicen.
- Posicionamiento temporal antes de la curación completa o la fijación mecánica.
- Ensamblaje rápido de componentes que no se pueden sujetar fácilmente
- Trabajos de sellado donde el cordón debe permanecer en su lugar inmediatamente.
- Unión de carga ligera a moderada donde la velocidad de instalación es más importante que la carga estructural.
- Líneas de montaje que necesitan reducir el tiempo de fijación y acelerar la manipulación.
En algunos entornos de producción, la solución adecuada no es un adhesivo líquido, sino un sistema termofusible de adherencia instantánea. Un adhesivo termofusible proporciona una fuerte adherencia inicial en sustratos compatibles, especialmente cuando el proceso se diseña en función del equipo y el perfil de enfriamiento. Por eso, a menudo evaluamos la elección del producto junto con el diseño del proceso, no solo la química. El adhesivo adecuado puede fallar si el método de aplicación no se ajusta a la línea de producción.
Cuando hablamos con los clientes sobre la rapidez de aplicación, también la comparamos con los requisitos generales de equipo y proceso para adaptar el equipo de termofusión al proceso . Un adhesivo de alta adherencia solo es productivo si la aplicación permite obtener un cordón uniforme, una cobertura suficiente y una colocación repetible a velocidad de producción.
Cuando High Tack es la elección equivocada
La alta adherencia no es ideal cuando el ensamblaje requiere un fácil reposicionamiento, un tiempo de trabajo prolongado o una tensión muy baja durante la alineación. También puede ser una opción incorrecta si la unión estará expuesta a fuertes fuerzas de despegue, calor constante, productos químicos agresivos o movimientos dinámicos que podrían deformar gradualmente una línea de unión blanda.
También resulta inadecuado cuando la aplicación requiere un encapsulado profundo. En esos casos, el comprador suele necesitar un flujo controlado, liberación de burbujas y un tiempo de trabajo prolongado, en lugar de una adherencia inmediata. Del mismo modo, si la tarea consiste en el ensamblaje electrónico de precisión con tolerancias estrechas, un adhesivo que se adhiere demasiado pronto puede dificultar el posicionamiento en lugar de facilitarlo.
Para materiales flexibles o delicados, algunos adhesivos de alta adherencia son excelentes, pero otros pueden ser demasiado agresivos. Los sustratos blandos pueden deformarse antes de que el adhesivo termine de humedecerse, o la unión puede parecer fuerte al principio, pero fallar tras movimientos repetidos. Nuestro artículo sobre adhesivos de alta adherencia para sustratos blandos resulta útil cuando la unión involucra espuma, piezas elastoméricas u otros materiales flexibles.
Reposicionamiento, tiempo de fijación y tiempo de curado en el taller.
Muchos compradores preguntan si un adhesivo de alta adherencia permite reposicionarlo. La respuesta suele ser: «Solo brevemente, y no siempre». El tiempo real de reposicionamiento depende de la viscosidad, el tiempo de secado, la temperatura, la humedad, la porosidad del sustrato y la presión aplicada. Un producto que se puede mover fácilmente un día puede adherirse mucho más rápido a una superficie cálida, porosa o absorbente.
El tiempo de fijación es el punto en el que una unión puede permanecer en su lugar bajo la carga de manipulación prevista. El tiempo de curado es cuando el adhesivo alcanza el nivel de propiedades finales deseado. Estos no son lo mismo. Algunos sistemas con una fuerte adherencia inicial aún necesitan un tiempo considerable para desarrollar su resistencia máxima. En muchos proyectos, el tiempo de fijación y el desarrollo de la resistencia deben revisarse junto con el cronograma de producción práctico para que la línea no confunda "mantenido en su lugar" con "completamente listo para su uso".
Factores de durabilidad: resistencia al calor, la humedad, los rayos UV, las vibraciones y el envejecimiento.
Una buena adherencia inicial no sirve de mucho si la pieza unida posteriormente sufre cambios bruscos de temperatura, humedad, exposición a los rayos UV, niebla salina o vibraciones recurrentes. La durabilidad debe considerarse como un factor independiente de la adherencia inicial. En condiciones de uso reales, la unión experimenta deformación plástica, fatiga y envejecimiento ambiental mucho después de su instalación.
Los sistemas a base de silicona suelen considerarse cuando la flexibilidad y la resistencia a la intemperie son importantes. Algunos sistemas de poliuretano e híbridos ofrecen un mejor equilibrio entre agarre y tenacidad, especialmente cuando el conjunto se somete a movimientos repetidos. Los sistemas acrílicos pueden ser muy atractivos para una manipulación rápida, pero el grado exacto es crucial si la junta estará expuesta a altas temperaturas o productos químicos agresivos. En algunos proyectos, la tolerancia a la temperatura se convierte en el factor decisivo, más que la adherencia inicial.
Cuando los clientes eligen entre distintas opciones de fraguado rápido, solemos compararlas con alternativas como adhesivos instantáneos de alta temperatura, ya que un producto que se adhiere rápidamente pero se ablanda demasiado pronto puede generar riesgos ocultos en la garantía. El adhesivo debe seleccionarse en función del entorno de uso real, no solo de la experiencia de instalación.
Cómo elegir entre adhesivo de alta adherencia, sellador de alta adherencia y otras opciones de unión.
Los compradores suelen usar la expresión «adhesivo de alta adherencia» para describir una gama de productos que incluye selladores, adhesivos de construcción y materiales sensibles a la presión. La etiqueta correcta es importante porque influye en las expectativas. Un sellador puede priorizar la flexibilidad y la resistencia a la intemperie. Un adhesivo estructural puede priorizar la resistencia y la transferencia de carga. Un producto sensible a la presión puede priorizar la manipulación inmediata, pero tener una capacidad de carga limitada.
Por lo general, elija un sellador de alta adherencia cuando el sellado y la adaptación de huecos sean parte del trabajo. Elija un adhesivo de alta adherencia cuando la unión sea primordial y el proceso requiera un posicionamiento rápido. Elija otra opción de unión cuando la junta requiera alta resistencia estructural, un tiempo de reposicionamiento prolongado, un encapsulado profundo o una resistencia extrema a productos químicos y temperaturas extremas.
En ZDS Adhesive , solemos pedir a nuestros clientes que definan cuatro aspectos antes de recomendar una fórmula: la combinación de sustratos, el entorno de aplicación, el proceso de producción y el equilibrio necesario entre la adherencia inicial y el rendimiento final. Este marco de referencia evita especificar una adherencia excesiva cuando el proyecto requiere resistencia, aislamiento, impermeabilización o gestión térmica.
Cómo evaluar un producto: datos TDS, pruebas de muestras y ensayos de aplicación.
La ficha técnica es el punto de partida, no la decisión final. Los compradores deben consultarla para conocer el método de aplicación, la viscosidad, el tiempo de trabajo, el tiempo de fijación, el programa de curado, la dureza, la elongación, los datos de tracción o cizallamiento (cuando estén disponibles), los límites de temperatura y las notas de compatibilidad. Si la ficha técnica es imprecisa respecto a alguna propiedad relevante para su proceso, solicite una aclaración antes de iniciar las pruebas de producción.
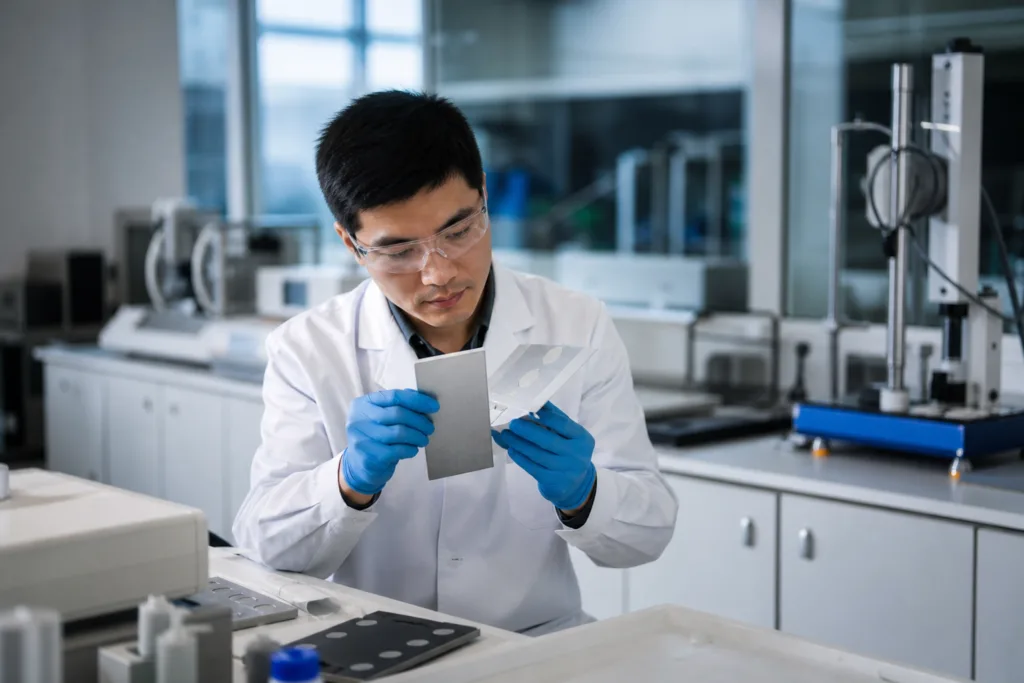
Recomendamos realizar una prueba pequeña pero realista que simule las condiciones reales de producción. La muestra debe probarse sobre el sustrato real, con la misma preparación de superficie, tamaño de cordón, temperatura de curado y tiempo de manipulación que se utilizarán en la producción. Un producto que luce perfecto en una muestra de laboratorio puede comportarse de manera diferente en un panel grande, una pieza polvorienta o un componente poroso.
Durante la evaluación, observe la estabilidad del cordón, el deslizamiento, el exceso de producto, la formación de burbujas, las manchas superficiales y la consistencia del curado. Si el producto se utiliza para el ensamblaje en lugar del sellado, compruebe no solo su adherencia, sino también su estabilidad tras el transporte, las vibraciones y la exposición ambiental. Un programa de muestreo riguroso ayuda a reducir el riesgo de elegir un producto fácil de aplicar pero costoso de mantener.
Qué preguntas deben hacer los equipos de compras antes de la aprobación
- ¿El adhesivo funciona en nuestro par de sustratos reales sin necesidad de un manejo especial?
- ¿De cuánto tiempo disponemos para reposicionarnos antes de que la sujeción inicial se vuelva permanente?
- ¿Qué condiciones de curado se requieren para su manipulación y óptimo rendimiento?
- ¿Se requieren imprimaciones, pretratamientos o limpiadores especiales?
- ¿Es posible suministrar el producto en el tamaño de envase y con la viscosidad que necesitamos?
- ¿Qué controles de control de calidad garantizan la consistencia del comportamiento entre lotes?
Errores comunes en las aplicaciones que reducen el rendimiento de agarre o unión.
Incluso un adhesivo de alta adherencia bien elegido puede tener un rendimiento deficiente si el proceso de aplicación es deficiente. La contaminación de la superficie es una de las principales causas de fallo. Aceites, polvo, agentes desmoldantes, residuos de molde, oxidación y humedad pueden interferir con la humectación y la fijación inicial.
Otro problema frecuente es aplicar muy poco adhesivo. Una alta adherencia no significa que la línea de unión pueda quedar sin material. Una cantidad insuficiente puede dar una sensación inicial firme, pero una cobertura deficiente a largo plazo. Demasiado adhesivo puede ser igualmente perjudicial si atrapa aire, retrasa el curado o provoca un exceso de exudado.
La temperatura también influye. Las piezas frías pueden reducir la humectación y alargar el tiempo de fijación. Las piezas calientes pueden acortar demasiado el tiempo de trabajo. La humedad, si la composición química es sensible a ella, puede acelerar o interrumpir el curado según el sistema. Por lo tanto, un mismo producto puede parecer inconsistente cuando el problema real reside en la variación del proceso, no en un fallo de la formulación.
Por qué el método de aplicación puede cambiar el resultado
La dosificación manual, el envasado en cartucho, la pulverización, la aplicación de gotas y el equipo de termofusión influyen en el rendimiento óptimo. Incluso la mejor formulación puede parecer deficiente si las gotas son irregulares o la tasa de aplicación es inconsistente. Por eso, prestamos atención al envasado y la dosificación como parte del diseño del producto, no a posteriori.
En los proyectos OEM, la herramienta de aplicación a veces determina la elección del adhesivo. Si la línea requiere un fraguado muy rápido y una aplicación precisa, un adhesivo termofusible puede ser más apropiado. Si el proyecto requiere más tiempo de trabajo, un sistema de curado por humedad o reactivo puede ser más adecuado. La elección correcta es la que se ajusta tanto al sustrato como al ritmo de fabricación.
Consideraciones sobre la formulación personalizada para fabricantes de equipos originales y compradores industriales.
Cuando los productos estándar no se ajustan a las necesidades, una formulación personalizada puede solucionar la discrepancia entre la adherencia inicial, la velocidad de curado y el rendimiento final. Esto es común en el ensamblaje de fabricantes de equipos originales (OEM), proyectos de marca blanca e instalaciones industriales con sustratos o requisitos de servicio inusuales. Los ajustes más útiles suelen estar relacionados con la viscosidad, el tiempo de trabajo, el tiempo de fijación, la flexibilidad, la resistencia a la temperatura o la humectación del sustrato.
Desde el punto de vista de la fabricación, el desarrollo a medida debe partir de limitaciones realistas: sustrato objetivo, embalaje requerido, vida útil, temperatura de producción y volumen anual previsto. Si un comprador busca alta adherencia y bajo olor, o alta adherencia y aislamiento eléctrico, o alta adherencia y conductividad térmica, será necesario gestionar cuidadosamente las compensaciones. Ninguna formulación maximiza todas las propiedades a la vez.
Respaldamos esta etapa analizando fórmulas de muestra, verificando la consistencia de los lotes y alineando los puntos de control de calidad con el proceso del comprador. Para algunos proyectos, basta con un simple ajuste de la viscosidad y la velocidad de curado. Para otros, es necesario cambiar la familia de adhesivos. Por eso, una conversación técnica temprana ahorra tiempo posteriormente.
Cuando los productos deben combinar una rápida adherencia con un curado controlado o un mejor desempeño ambiental, los equipos suelen evaluar tecnologías auxiliares, como activadores para un curado más rápido del adhesivo. Estas opciones pueden acortar el tiempo de manipulación, pero deben seleccionarse cuidadosamente, ya que también pueden reducir el tiempo de trabajo o modificar la sensibilidad del proceso.
Lista de verificación práctica para la selección de compradores B2B
Si estás decidiendo si un adhesivo de alta adherencia es el adecuado para tu proyecto, utiliza este sencillo filtro antes de tomar una decisión de compra:
- ¿Es más importante la sujeción inmediata que el tiempo de reposicionamiento?
- ¿La superficie de la junta se despegará, se cizallará, vibrará o sufrirá ciclos térmicos?
- ¿El sustrato permite una buena humectación o será necesario un tratamiento previo?
- ¿El producto actúa como adhesivo, sellador o como ayuda para el montaje temporal?
- ¿Puede la línea controlar de forma consistente el tamaño del cordón, la temperatura y las condiciones de curado?
- ¿Necesita un producto estándar o una formulación personalizada para el proceso específico?
Si respondes con sinceridad a estas preguntas, te resultará mucho más fácil evitar comprar adhesivo en exceso donde realmente necesitas resistencia, o en defecto donde necesitas rapidez y facilidad de manejo. Los proyectos más exitosos consideran la selección del adhesivo como una decisión de proceso, no solo de material.
Conclusión
Un adhesivo de alta adherencia puede ser una gran ventaja en la producción cuando se requiere una rápida fijación inicial, menos fijaciones y una colocación más sencilla. Sin embargo, puede ser una mala elección cuando el proyecto exige un tiempo de reposicionamiento prolongado, un relleno profundo, una gran resistencia estructural o una excepcional resistencia ambiental. Los mejores resultados se obtienen al adaptar la composición química al sustrato, al entorno de uso y al proceso de producción real.
Para los compradores B2B, la opción más segura es evaluar conjuntamente la adherencia, el despegue y el desarrollo de la resistencia, y luego confirmar el resultado mediante pruebas de muestra en la línea de producción. Si está comparando opciones para el montaje o la instalación industrial, recomendamos considerar la alta adherencia como un requisito de rendimiento más, no como el único importante. Este enfoque conduce a una producción más estable, menos sorpresas en la aplicación y un mejor rendimiento de la unión a largo plazo.
Preguntas Frecuentes
¿Qué significa "alta adherencia" en un adhesivo?
La alta adherencia significa que el adhesivo se fija rápidamente al entrar en contacto con el sustrato, generando una fuerza de sujeción inicial antes del curado completo. Es útil cuando las piezas necesitan soporte de posicionamiento inmediato, pero no debe confundirse con la resistencia final ni la durabilidad a largo plazo.
¿Un adhesivo de alta adherencia siempre es más fuerte que un adhesivo normal?
No. La alta adherencia describe la fuerza de agarre inicial, no la resistencia general de la unión. Algunos adhesivos comunes desarrollan una resistencia al corte, al despegue o a la tracción final mucho mayor después del curado, incluso si al principio se sienten menos pegajosos.
¿Se puede reposicionar un adhesivo de alta adherencia después de su aplicación?
A veces, pero solo dentro de un margen de tiempo limitado. El reposicionamiento depende de la viscosidad, la temperatura, la porosidad del sustrato y la velocidad de curado. Una vez que el adhesivo comienza a adherirse, mover la pieza puede reducir la calidad de la unión.
¿Qué sustratos funcionan mejor con adhesivos de alta adherencia?
Las superficies limpias de metal, vidrio, madera, caucho y muchos recubrimientos suelen funcionar bien si se controla su estado. Los plásticos de baja energía superficial y los materiales muy porosos generalmente requieren un pretratamiento, imprimaciones o una composición química diferente.
¿Cómo debo probar un adhesivo de alta adherencia antes de la producción?
Realice pruebas sobre el sustrato real, considerando la preparación de la superficie, el tamaño del cordón, la temperatura y el tiempo de manipulación propios de la producción. Verifique la adherencia inicial, el tiempo de fijación, el rendimiento de la unión final y la durabilidad en las condiciones de servicio reales.
¿Puede ZDS Adhesive personalizar un adhesivo de alta adherencia para la producción OEM?
Sí. Podemos evaluar su combinación de sustratos, los requisitos del proceso, las necesidades de empaque y los objetivos de rendimiento, y luego ajustar la formulación o recomendar una familia de adhesivos diferente si fuera necesario. Las pruebas de muestras y las verificaciones de consistencia de lotes forman parte de ese proceso de desarrollo.