Introducción: Por qué la energía superficial y los niveles de dinas son importantes en la adhesión en el mundo real.
La adhesión fiable en metales nunca está garantizada, especialmente a medida que la fabricación se acelera y los requisitos de los productos se vuelven más exigentes cada año. Energía superficial 101: Entendiendo los niveles de dina es más que una lección de ciencia; es una guía práctica para lograr uniones fuertes y consistentes en piezas metálicas. Ya sea que esté uniendo, recubriendo o laminando, conocer el nivel de dina de su sustrato significa menos rechazos, productos más duraderos y un mayor control en su línea de ensamblaje. En esta guía completa, exploraremos cómo la energía superficial y los niveles de dina influyen en la humectabilidad y la adhesión, cómo medirlos e influir en ellos, y por qué estos principios son esenciales para los ingenieros que diseñan para el rendimiento y la fiabilidad en 2026 y más allá.
Introducción a la energía superficial: comprensión de los niveles de dina
La energía superficial mide la fuerza con la que las moléculas de la superficie de un material atraen a otras moléculas. En los metales, una alta energía superficial permite que los adhesivos y recubrimientos se extiendan y se adhieran correctamente; una baja energía superficial provoca una mala humectación y uniones débiles. Los niveles de dina, medidos en dinas por centímetro (dyn/cm), hacen que este concepto sea práctico. Proporcionan un valor numérico tangible —como 36 o 42 dyn/cm— que indica la facilidad con la que un líquido o adhesivo se extenderá sobre la pieza metálica. Si el nivel de dina es demasiado bajo, el adhesivo podría formar gotas y despegarse. Si se ajusta correctamente, se consiguen uniones fiables y duraderas, similares a las de una soldadura.
¿Qué es la energía superficial? La base molecular de los enlaces químicos.
La energía superficial depende de la química en la interfaz de un sólido. Los átomos en la superficie de un metal presentan enlaces incompletos, lo que los hace más reactivos. Cuanto mayor sea esta energía superficial, mayor será la probabilidad de que un adhesivo o pintura se extienda y se adhiera. Metales como el acero, el aluminio y el cobre generalmente tienen una alta energía superficial (a menudo superior a 40 dyn/cm), lo que los hace ideales para la adhesión. Por el contrario, los plásticos como el polietileno y el polipropileno tienen una energía superficial notoriamente baja (inferior a 34 dyn/cm), lo que requiere tratamientos especiales.
Definición de los niveles de dina: unidades, rangos y parámetros de referencia industriales
El nivel de dinas (dyn/cm) cuantifica la energía superficial: un valor más alto indica una mejor dispersión de los líquidos. En entornos industriales, se suele citar un rango de 38 a 45 dyn/cm como el rango crítico para lograr una fuerte adhesión y adherencia de recubrimientos en metales. Por debajo de este rango, la humectación se vuelve inestable y los adhesivos pueden delaminarse o desprenderse con el tiempo. La mayoría de los kits de prueba de energía superficial incluyen tintas de dinas en incrementos de 2 unidades, lo que permite realizar comprobaciones rápidas.
Explicación de la humectabilidad: qué significa el nivel de dina para la dispersión y el flujo.
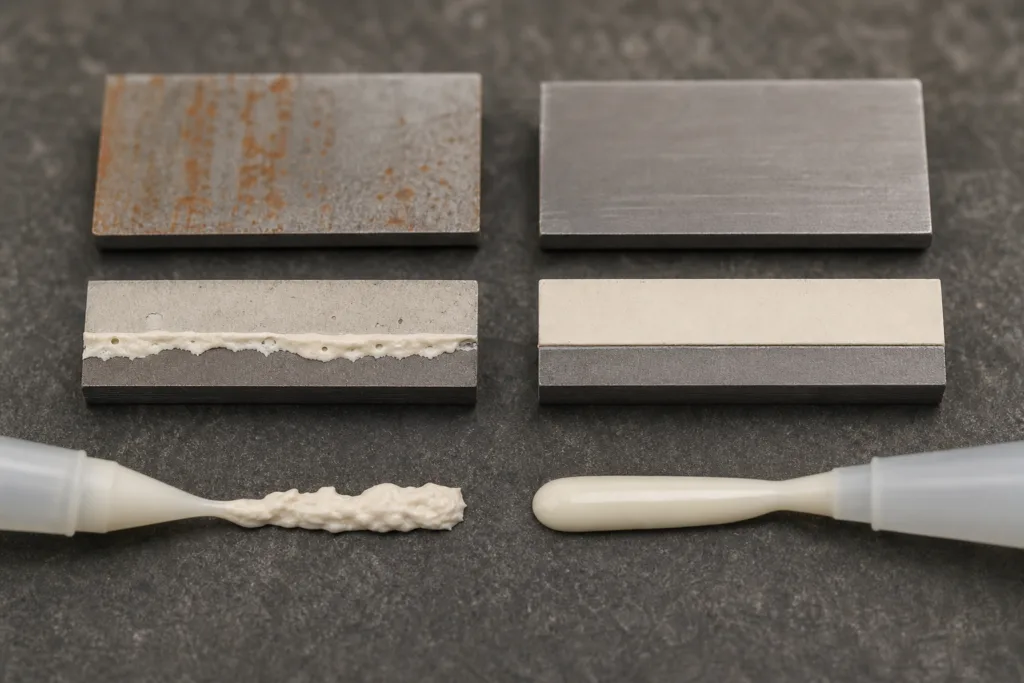
La humectabilidad describe cómo un líquido cubre una superficie. Imagínese gotas de agua sobre un coche recién encerado: ángulo de contacto elevado, humectación deficiente (baja energía superficial). Sobre acero o aluminio limpios, esas mismas gotas se extienden formando finas películas. Cuando el nivel de dinas del sustrato es superior a la tensión superficial del líquido, la humectación es buena; de lo contrario, se observará la formación de gotas y una cobertura irregular.
- Buena humectabilidad (alto nivel de dina): Enlaces fuertes y uniformes
- Humectabilidad deficiente (bajo nivel de dinas): Separación del adhesivo, huecos, uniones débiles
Adhesión y energía superficial: la relación fundamental
La adhesión se basa en dos principios: el enclavamiento mecánico y la atracción molecular. Para ambos mecanismos, es fundamental contar con suficiente energía superficial. Cuando los niveles de dina son demasiado bajos, incluso el adhesivo más resistente puede fallar por falta de anclaje físico o químico. Al verificar primero la energía superficial, los fabricantes minimizan los costosos retrabajos y las fallas en el campo. Si desea conocer la perspectiva científica sobre por qué las superficies flexibles y difíciles (como los plásticos de baja energía) requieren especial atención, consulte esta guía para la unión de plásticos difíciles de humectar.
¿Por qué los metales suelen tener una alta energía superficial?
La mayoría de los metales —aluminio, acero, cobre— presentan niveles de dina naturalmente altos, especialmente cuando están recién desgastados. Por ello, las piezas metálicas, cuando están limpias y libres de óxido, son excelentes candidatas para un ensamblaje rápido y resistente, incluso con adhesivos instantáneos. Sin embargo, los óxidos, los aceites y las huellas dactilares pueden reducir drásticamente la energía superficial efectiva, por lo que los tratamientos previos al encolado son un paso fundamental.
Cuando desaparecen los altos niveles de Dyne: contaminantes y condiciones de la superficie
Los aceites, refrigerantes, polvo y corrosión reducen la energía superficial, a menudo sin que se note hasta que falla una unión. Incluso manipular metales con las manos desnudas puede transferir suficiente aceite como para que los niveles de dinas caigan por debajo de los valores críticos. La limpieza rutinaria y los pretratamientos de superficie son esenciales para restaurar la humectabilidad deseada de adhesivos y pinturas.
Medición de niveles de Dyne: Explicación de los métodos de tinta Dyne
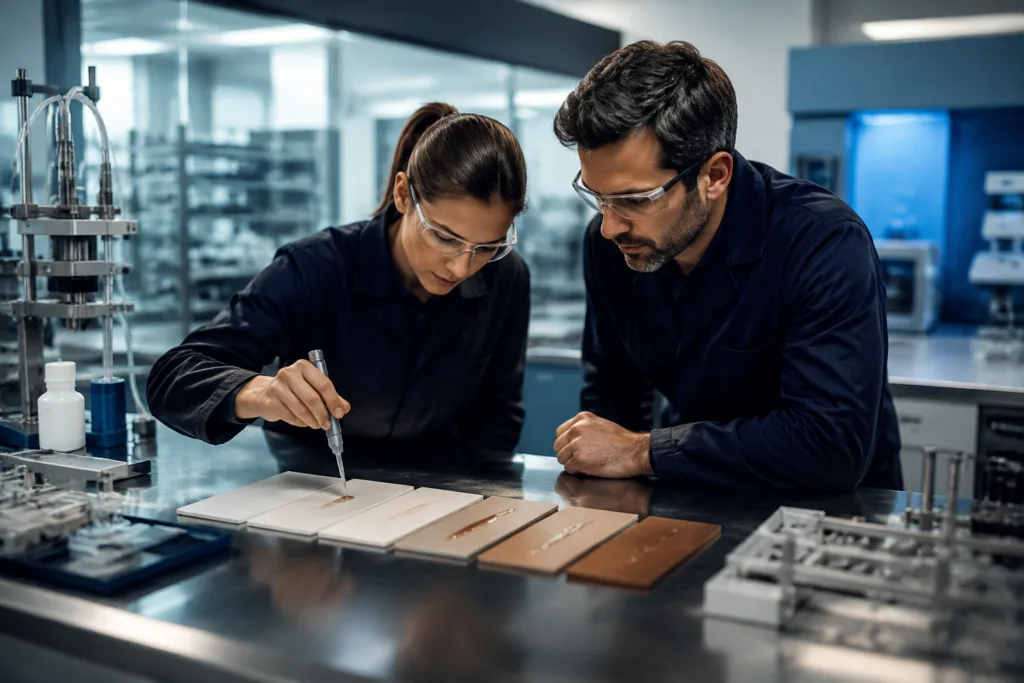
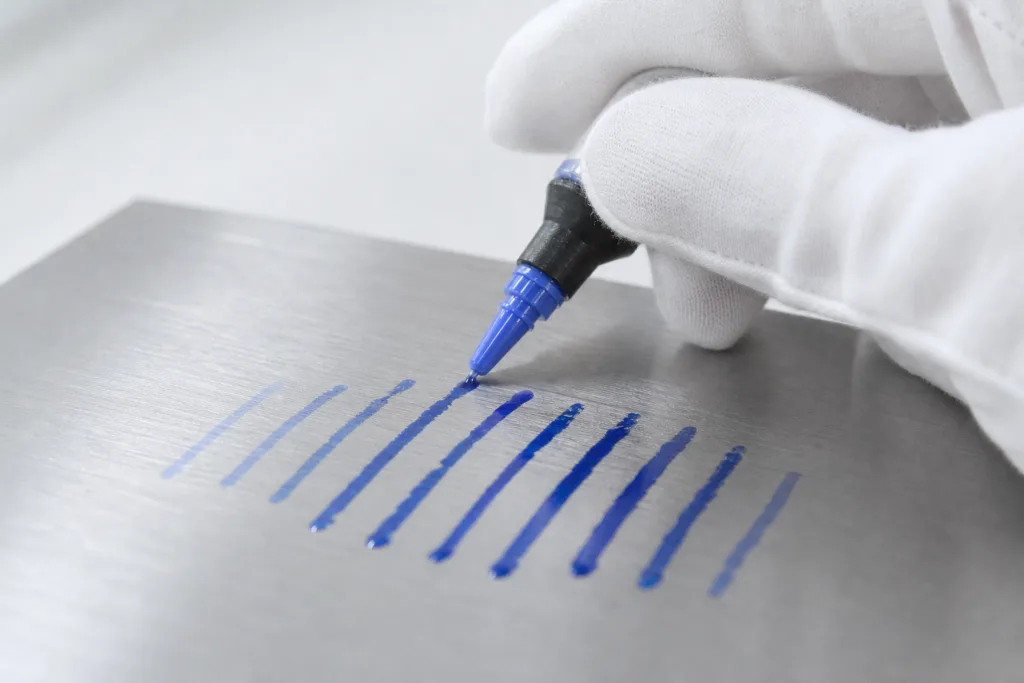
La inspección de la energía superficial es rápida y económica utilizando bolígrafos de dina o tintas de prueba. El proceso:
- Seleccione tintas dinas (por ejemplo, 34, 38, 42 dinas/cm).
- Dibuja una línea sobre el metal.
- Si la tinta se extiende uniformemente durante 2-3 segundos, el nivel de dinas es al menos tan alto como el valor de la tinta.
- Si se forman gotas o se encoge, puede ser necesario modificar la superficie.
| Valor de la tinta Dyne | Resultado | Interpretación |
|---|---|---|
| A continuación 38 | Perlas arriba | Superficie no lista |
| 38-45 | Línea uniforme | Excelente para la adhesión |
| Por encima de 45 | Distribución rápida y uniforme | Ideal, a veces sobretratado |
Tratamientos superficiales para mejorar los niveles de dina
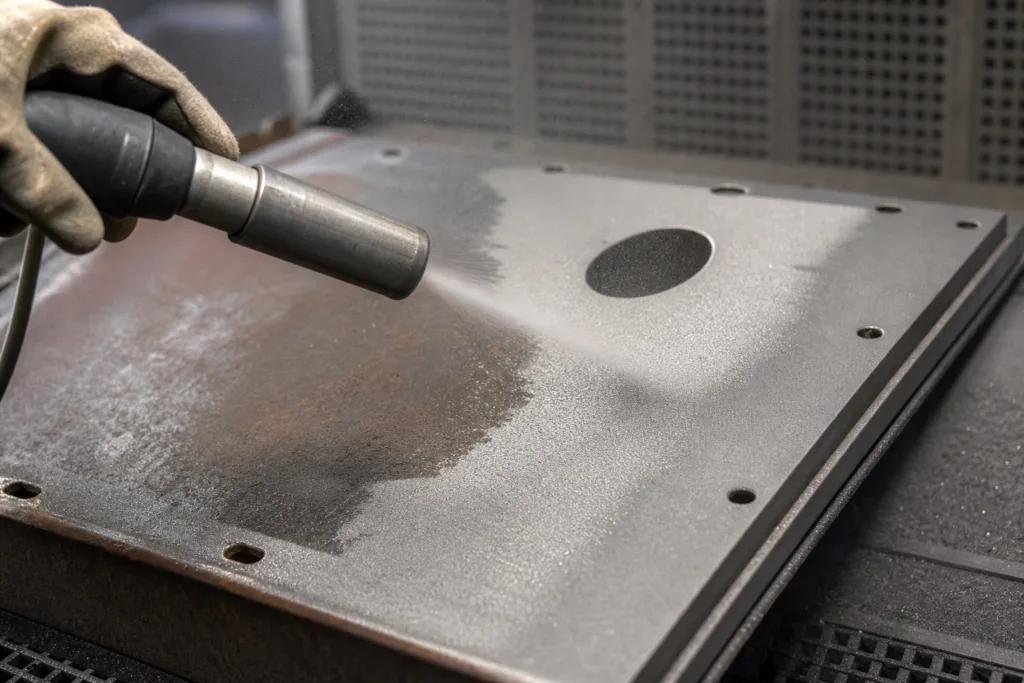
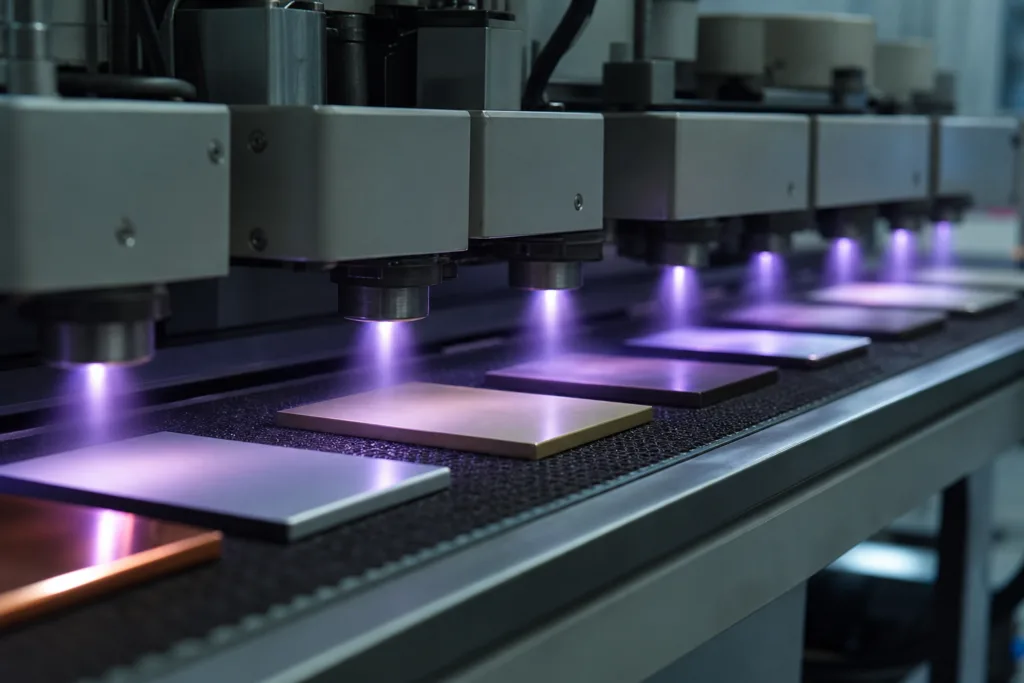
Tecnologías como el plasma, la corona o el tratamiento con llama elevan temporalmente la energía superficial del metal, limpiándola y activándola. Las imprimaciones químicas también pueden favorecer la adhesión, especialmente en sustratos más difíciles de humedecer. Según la experiencia de un ingeniero de aplicaciones en ZDS Adhesive, fabricante de adhesivos industriales, el tratamiento con plasma seguido de la unión inmediata suele ofrecer los mejores resultados, repetibles, para piezas metálicas electrónicas y automotrices expuestas a vibraciones y ciclos térmicos.
Caso práctico: Fallo a nivel de dina en la unión de metales
Un fabricante de electrónica industrial se enfrentaba a fallos aleatorios en las uniones de las carcasas de aluminio. El análisis reveló una energía superficial inferior a la tensión superficial del adhesivo (solo 36 dyn/cm, cuando se necesitaban más de 42). La solución: introducir un pretratamiento con plasma y verificar el nivel de dinas con bolígrafos de tinta antes de cada turno de producción. Resultado: reducción de más del 90 % en los defectos relacionados con el adhesivo y ausencia de devoluciones por deslaminación durante 24 meses. Este resultado demuestra que «la energía superficial es más que una teoría: es un parámetro de proceso medible».
Niveles de Dyne y recubrimientos: Información sobre pintura, recubrimiento en polvo y recubrimiento electroforético.
Los ingenieros de recubrimientos miden habitualmente los niveles de dinas para evitar la delaminación de la pintura, la piel de naranja y la baja resistencia a la corrosión. Para el recubrimiento en polvo, se suele buscar un valor superior a 40 dinas/cm. En el recubrimiento electroforético (e-coating), un pretratamiento uniforme es fundamental: pequeñas fluctuaciones en la energía superficial pueden provocar el rechazo de paneles y costes de garantía. Las comprobaciones periódicas del nivel de dinas en la línea de pintura constituyen una medida de seguridad económica para la producción en grandes volúmenes.
Humectación, extensión y el papel del ángulo de contacto.
La humectación se caracteriza a menudo por el ángulo de contacto del líquido sobre el sólido. Un ángulo pequeño (0°–30°) indica una excelente humectación (alta energía superficial); un ángulo grande (60° o más) indica una humectación deficiente. Las pruebas modernas de dinas se correlacionan visualmente: buenos niveles de dinas producen líneas de tinta planas y uniformes, lo que confirma un ángulo de contacto bajo tanto para adhesivos como para pinturas.
Niveles de Dyne: Mejores prácticas para la línea de montaje
- Limpie todas las superficies metálicas inmediatamente antes de pegar o pintar.
- Objetivo: niveles de dinas después de la limpieza superiores a 38 dyn/cm.
- Utilice la verificación de tinta Dyne en cada turno de producción.
- Si el proceso falla, repita la limpieza o realice un tratamiento con plasma/corona.
- Ajustes en los procesos de colaboración con rutinas claras y fáciles de aprender para garantizar la fiabilidad.
Efectos de la oxidación superficial y la pasivación en metales
Algunos metales, como el aluminio, forman capas de óxido que alteran los perfiles iniciales de nivel de dina. Si bien los óxidos pueden mejorar la resistencia a la corrosión, pueden interferir con la adhesión directa a menos que se traten o modifiquen (por ejemplo, mediante grabado ácido o plasma). El acero inoxidable suele requerir procedimientos especiales de pasivación para optimizar tanto la resistencia a la corrosión como la adhesión.
Cambios en la energía superficial: tiempo, manipulación y almacenamiento.
La energía superficial no es una propiedad fija tras la preparación; la oxidación, la humedad o el polvo pueden reducir los niveles de dinas en cuestión de horas. Para una máxima repetibilidad, trate y verifique justo antes de la unión. En líneas críticas aeroespaciales o automotrices, las comprobaciones de tinta de dinas in situ son cada vez más habituales, lo que minimiza el riesgo de fallo de la unión.
Comparación del rendimiento de la química adhesiva por nivel de dina
| Tipo de adhesivo | Nivel mínimo de Dyne necesario | Rendimiento típico de los bonos |
|---|---|---|
| Epoxy | 38+ | Alta resistencia al pelado/cizallamiento, excelente durabilidad. |
| Poliuretano | 36+ | Uniones flexibles y resistentes a la intemperie |
| cianoacrilato | 40+ | Fijación rápida, uniones rígidas |
| Acrílico | 34+ | De bueno a alto, depende de la preparación. |
| Fusión en caliente | 38+ | Necesita una superficie limpia y activada. |
Para obtener más información sobre la selección de adhesivos según el sustrato y las condiciones de aplicación, consulte esta guía sobre soluciones de unión transparentes y detalles sobre el uso de adhesivos de alto rendimiento para entornos críticos.
Niveles comunes de dinas para metales clave
| Metal | Nivel de dinas recién limpiado (dyn/cm) | Nivel de dinas posterior a la contaminación (dyn/cm) |
|---|---|---|
| Aluminio: | 44-50 | 28-38 |
| Acero Inoxidable | 40-46 | 30-36 |
| Cobre / Latón | 46-50 | 34-40 |
Los contaminantes y la acumulación de óxido pueden reducir la energía superficial entre un 20 % y un 40 %, lo que repercute directamente en el rendimiento del adhesivo y del recubrimiento.
¿Qué ocurre cuando los niveles de Dyne son demasiado bajos?
La baja energía superficial en los metales da lugar a modos de fallo comunes:
- Cuentas adhesivas u ojos de pez
- Pintura que se "descascara" o se desprende
- Desprendimiento prematuro del adhesivo o sellador
Si la alta resistencia y fiabilidad de la unión son importantes, realizar pruebas de dines y tratamientos correctivos son pasos imprescindibles en las líneas de producción orientadas a la calidad de 2026.
Ejemplos prácticos: Cómo sacarle el máximo provecho a los niveles de Dyne
- Un fabricante de iluminación verifica una resistencia de 40 dyn/cm antes de encapsular los módulos LED para eliminar fallos por intrusión de humedad.
- Las líneas de montaje de automóviles realizan pruebas de tinta Dyne antes de la aplicación del revestimiento del techo o la fijación de los sensores para cumplir con los requisitos de resistencia a la intemperie.
- Las pequeñas empresas de acabado de metales por contrato documentan los niveles de dinas antes y después del tratamiento de cada lote de piezas, mejorando así los indicadores de calidad para el cliente.
Integración de las pruebas de nivel Dyne en los flujos de trabajo de producción
Para el ensamblaje rutinario, una secuencia sencilla ofrece los mejores resultados:
- Limpie la pieza inmediatamente antes de aplicar el adhesivo o el recubrimiento.
- Verificar con la prueba de tinta Dyne.
- Tratar (plasma/corona/primer) si es necesario.
- Repita la prueba hasta alcanzar el valor objetivo en dinas.
Este enfoque integrado evita uniones defectuosas o irregulares y garantiza que cada pieza cumpla con las especificaciones de durabilidad.
Análisis costo-beneficio: Pruebas Dyne frente a fallas posteriores en la línea de producción
Omitir las comprobaciones de energía superficial puede ahorrar segundos inicialmente, pero cuesta horas (o días) si se acumulan las devoluciones de ensamblaje, las fallas en el campo o las reclamaciones de garantía. Los kits de prueba Dyne son económicos, rápidos de usar y se amortizan al evitar retiros del mercado, especialmente a medida que aumentan las regulaciones y la vida útil de los productos en todos los sectores.
Energía superficial, niveles de dina, metales, adhesión, humectabilidad: conclusiones clave
En resumen, comprender y gestionar los niveles de dinas es fundamental para lograr aplicaciones robustas de unión y recubrimiento de metales. Las comprobaciones de energía superficial garantizan que los adhesivos, pinturas y selladores humedezcan, se extiendan y se adhieran correctamente, ofreciendo una fiabilidad que los clientes aprecian. Cuando la calidad, la consistencia y la estabilidad del proceso son cruciales, las pruebas de dinas y los tratamientos superficiales son herramientas esenciales para el éxito.
Preguntas frecuentes
¿Qué es un nivel de dina y por qué es importante en la unión de metales?
El nivel de dina cuantifica la energía superficial, indicando la capacidad de los líquidos para extenderse y adherirse. En la unión de metales, el nivel de dina adecuado garantiza una adhesión fuerte y estable, reduciendo fallos y maximizando la fiabilidad del producto.
¿Cómo se miden los niveles de dinas en las superficies metálicas?
Los niveles de dina se miden normalmente con bolígrafos de tinta dina o soluciones de prueba. Estos se aplican al metal; si la tinta se extiende uniformemente durante 2-3 segundos, la energía superficial coincide o supera el valor de dina de esa tinta.
¿Qué tratamientos pueden mejorar los niveles de dina para una mejor adhesión?
Tratamientos como el plasma, la descarga de corona o las imprimaciones químicas pueden aumentar significativamente los niveles de dina en los metales, haciendo que la superficie sea más receptiva a adhesivos, pinturas o recubrimientos.
¿Por qué algunos metales resisten los adhesivos incluso después de limpiarlos?
Algunos metales, especialmente aquellos con baja energía superficial natural, requieren más que una simple limpieza. Se necesitan tratamientos superficiales para mejorar la humectabilidad y permitir que los adhesivos se adhieran correctamente.
¿Cómo contribuye la comprensión de la energía superficial a prevenir fallos en los productos?
Al adaptar la composición química del adhesivo al nivel de dinas del sustrato, los fabricantes evitan uniones débiles, deslaminación y fugas. Medir y ajustar la energía superficial es fundamental para un ensamblaje duradero.
¿Puede cambiar la energía superficial con el tiempo? ¿Cómo puedo garantizar una adhesión constante?
Sí, factores como la oxidación, la contaminación o la manipulación pueden disminuir los niveles de dina con el tiempo. Vuelva a analizar las superficies periódicamente y reaplique los tratamientos según sea necesario para obtener resultados de adhesión óptimos y consistentes.
Lectura relacionada
- 7 maneras en que el sellado de bordes prolonga la vida útil de la tinta electrónica.
- 9 soluciones de seguridad esenciales para los adhesivos de los enchufes inteligentes
- Soluciones de ensamblaje de precisión para dispositivos médicos
- Cianoacrilato en gel frente a cianoacrilato líquido: ¿Qué es lo que realmente importa?
- Estrategias expertas para proteger las cámaras de seguridad exteriores de las inclemencias del tiempo.