Le polypropylène, le polyéthylène et autres plastiques à faible énergie de surface sont prisés pour leur légèreté, leur robustesse et leur faible coût, mais ces mêmes caractéristiques les rendent difficiles à coller de manière fiable. En production, la question n'est plus seulement de savoir si l'adhérence sera au rendez-vous aujourd'hui. Les ingénieurs et les acheteurs doivent également s'assurer de la résistance du collage à la chaleur, aux vibrations, à l'humidité, à la contamination et aux manipulations répétées. C'est là qu'un promoteur d'adhérence pour plastique s'avère précieux : il permet de faciliter l'adhérence entre un substrat difficile et un système adhésif ou de revêtement nécessitant une meilleure mouillabilité, un ancrage optimal et une plus grande régularité de mise en œuvre.
Pour les équipes comparant les options de préparation et de collage des substrats, notre guide de sélection des adhésifs plastiques constitue un point de départ pratique. Il illustre en effet comment la chimie de l'adhésif, la méthode de polymérisation et les contraintes de procédé interagissent sur des pièces réelles. Chez ZDS Adhesive, nous accompagnons les projets qui nécessitent plus qu'une simple recommandation de produit : nous vous aidons à évaluer l'état des surfaces, à choisir l'apprêt ou le promoteur le plus adapté au système adhésif et à planifier des essais sur échantillons afin de garantir la faisabilité du processus avant le lancement de la production en série.
Pourquoi le PP, le PE et autres plastiques à faible énergie de surface résistent-ils au collage ?
Le PP et le PE sont largement utilisés dans les garnitures automobiles, les boîtiers, les bouchons, les caisses, les appareils électroménagers et les produits de consommation en raison de leur durabilité et de leur faible coût. Cependant, leur chimie de surface n'est pas naturellement favorable à l'adhérence. Le principal problème réside dans la faible énergie de surface. Si l'adhésif liquide ne peut pas s'étaler et mouiller correctement la surface, il formera des gouttelettes, se rétractera ou créera une interface fragile. Même si une liaison semble initialement acceptable, elle peut se rompre sous l'effet du pelage, d'un impact ou de cycles thermiques, car l'adhésif n'aura jamais véritablement ancré le plastique.
Concrètement, cela signifie que l'état de surface est aussi important que le choix de l'adhésif. Les agents de démoulage, les huiles de traitement, la poussière, les traces de doigts et l'oxydation influent tous sur la qualité du collage. Un adhésif pourtant bien formulé peut s'avérer moins performant sur une pièce en PP ou PE contaminée. C'est pourquoi une approche axée sur le processus est généralement plus efficace que de considérer le collage comme un simple choix de matériau.
Que signifie une faible énergie de surface en production ?
Les plastiques à faible énergie de surface n'absorbent pas facilement les liquides, ce qui réduit la surface de contact de l'adhésif et donc sa capacité à adhérer. Cela a des conséquences sur :
- mouillage et couverture initiaux
- ancrage pendant la cure
- résistance au pelage au bord de collage
- durabilité à long terme sous l'effet de la chaleur et de l'humidité
Pour les utilisateurs industriels, la conséquence est simple : si l’adhésif ne peut pas mouiller le substrat, la ligne de collage est déjà compromise avant même que le durcissement soit terminé.
Que fait un promoteur d'adhérence ?
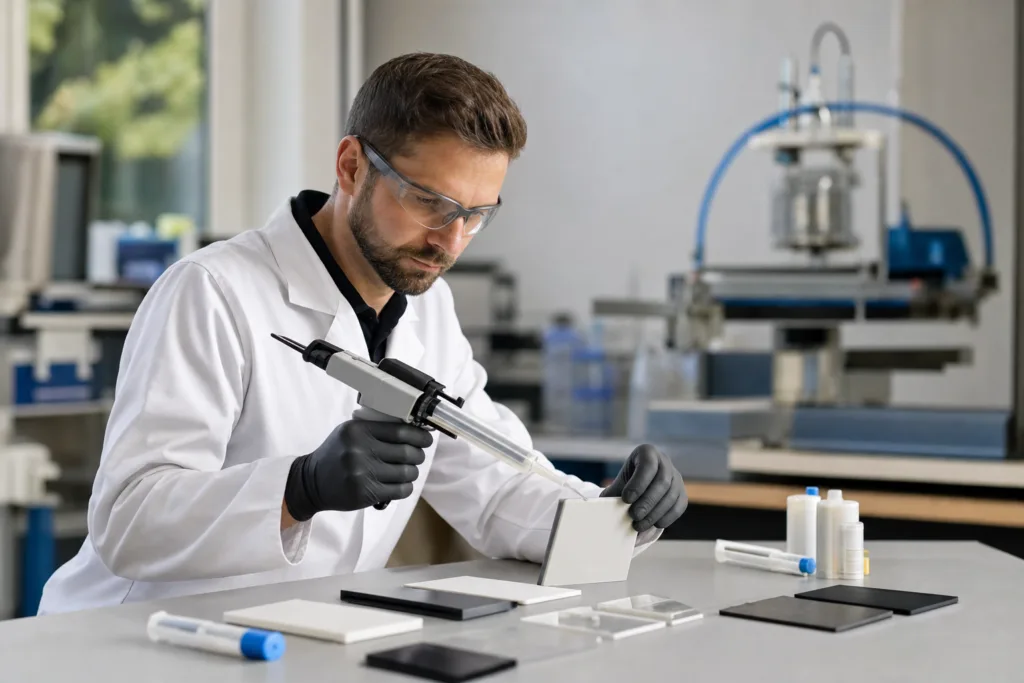
Un promoteur d'adhérence pour plastique ne remplace pas un adhésif adapté et ne saurait se substituer à un simple nettoyant. Son rôle est d'améliorer l'interface afin d'optimiser l'adhérence. Selon sa composition chimique, il peut accroître le mouillage, améliorer l'interaction moléculaire en surface ou créer une couche plus réceptive à l'adhésif, à l'apprêt, à la peinture ou au mastic appliqué ultérieurement.
En termes de processus, un promoteur peut s'avérer utile lorsque le plastique de base est intrinsèquement difficile à coller, lorsque la production exige une plage d'assemblage plus large, ou lorsque la durabilité sur le terrain prime sur la simple adhérence initiale. Il est particulièrement pertinent lorsqu'une pièce doit résister aux conditions d'utilisation réelles plutôt que de réussir un court test en laboratoire.
Promoteur d'adhérence vs colle, apprêt et nettoyant
Ces termes sont souvent utilisés de manière imprécise, mais ils ont des fonctions différentes :
- Nettoyeur Élimine la saleté, la graisse et certains résidus.
- Primer prépare la surface pour le système adhésif ou de revêtement et peut ajouter une compatibilité chimique.
- Promoteur d'adhésion Elle vise généralement à renforcer l'interface entre un substrat difficile et le matériau appliqué par-dessus.
- Colle ou adhésif est le principal matériau de liaison qui supporte la charge.
Lorsqu'un procédé échoue, le problème ne provient souvent pas uniquement de l'adhésif. Il peut s'agir d'un nettoyage insuffisant, d'un promoteur inadapté ou d'une superposition incompatible entre l'apprêt, l'adhésif et la couche de finition.
Comment l'énergie de surface contrôle le mouillage et l'adhérence à long terme
Le collage commence par le mouillage. Si l'adhésif s'étale sur la surface du plastique, la surface de contact augmente et la liaison devient plus solide. S'il forme des gouttelettes, la liaison repose sur une surface de contact réduite et instable. C'est pourquoi l'énergie de surface est si importante sur le PP, le PE, le TPO et les substrats apparentés.
En fabrication, on distingue généralement trois étapes : le mouillage initial, le durcissement et la durabilité en service. Un promoteur d’adhérence peut améliorer la première étape, mais le résultat final dépend toujours de la chimie du durcissement, de l’épaisseur du film, des conditions environnementales et de la conception de la pièce. Un joint fragile peut toujours céder si la charge se concentre sur une arête vive ou s’il est soumis à des mouvements continus.
L'une des méthodes efficaces pour évaluer l'aptitude d'une surface à l'assemblage consiste à mesurer l'angle de contact ou à évaluer sa mouillabilité. Des normes telles que la norme ASTM relative à la mouillabilité sont utiles car elles offrent une méthode structurée pour vérifier si une surface traitée est effectivement plus réceptive, plutôt que de supposer qu'une surface nettoyée est prête à être assemblée. En pratique, ce type de mesure permet un meilleur contrôle du processus de fabrication des pièces en PP et PE, pour lesquelles l'inspection visuelle seule est insuffisante.
Plastiques à faible énergie de surface couramment utilisés dans l'industrie
La faible énergie de surface n'est pas limitée au PP et au PE. Plusieurs autres substrats présentent des difficultés de collage similaires, même si la réaction exacte du procédé peut varier.
| Soutien | Défi typique | Considérations relatives à l'utilisation par le promoteur |
|---|---|---|
| PP | Énergie de surface très faible, sensibilité au démoulage | Il faut souvent à la fois un nettoyage et un prétraitement avant l'utilisation du promoteur. |
| PE | Excellente résistance chimique, faible mouillage | L'activation de surface améliore souvent davantage les résultats que le simple nettoyage. |
| TPO | Formulation et teneur en agents de remplissage variables | Il pourrait être nécessaire de tester la qualité exacte, et pas seulement la famille de résines. |
| EPDM | Souple, résistant aux intempéries et difficile à coller de manière constante | Le choix du promoteur doit tenir compte du mouvement et du vieillissement environnemental |
| Autres polyoléfines | Comportement similaire à faible consommation d'énergie avec des différences dans les additifs | La validation du procédé doit correspondre à la surface de production réelle. |
Pour les acheteurs, la principale leçon à retenir est que la famille de substrats à elle seule ne suffit pas. La qualité, la charge, les additifs de surface et l'historique de moulage peuvent tous influencer l'adhérence.
Activation de surface avant utilisation d'un promoteur d'adhérence
Avant l'application d'un promoteur d'adhérence, de nombreux procédés bénéficient d'une activation ou d'une préparation de surface. Le nettoyage seul élimine les contaminants, mais n'augmente pas toujours suffisamment l'énergie de surface pour assurer une adhésion robuste. Selon la pièce et la ligne de production, un traitement par flamme, plasma, corona ou chimique peut être appliqué avant l'étape de promoteur ou d'apprêt.
Ces méthodes ne sont pas interchangeables. Le traitement à la flamme peut s'avérer utile pour certaines pièces moulées, tandis que les traitements plasma et corona sont souvent privilégiés lorsqu'une activation contrôlée est nécessaire. Le traitement chimique peut être plus adapté à certains processus de réparation ou de modernisation. L'objectif n'est pas d'utiliser la méthode la plus agressive, mais celle qui correspond à la géométrie de la pièce, au débit et aux exigences de sécurité.
Pour les opérations de réparation et d'assemblage sur site, un guide pratique sur les systèmes adhésifs silicones peut aider les équipes à évaluer la compatibilité avec le substrat et le comportement de polymérisation, notamment lorsque la flexibilité et la résistance aux conditions environnementales sont essentielles. Même si le silicone n'est pas l'adhésif final, le principe de sélection reste le même : la compatibilité avec le procédé est aussi importante que la chimie du produit.
Le nettoyage est nécessaire, mais pas toujours suffisant.
L'une des erreurs les plus fréquentes consiste à croire qu'un simple nettoyage au solvant suffit. Le nettoyage élimine les contaminants de surface, mais le PP et le PE peuvent conserver une mouillabilité intrinsèquement faible, même après nettoyage. Si la pièce présente des traces d'agent de démoulage, de résidus d'oxydation ou d'additifs de traitement, le promoteur de prise risque d'être moins efficace si la surface n'est pas correctement préparée au préalable. D'après notre expérience, les meilleurs résultats sont généralement obtenus en suivant une séquence précise : nettoyer, activer si nécessaire, appliquer le promoteur, respecter le temps de séchage, puis assembler dans les délais impartis.
Quand un promoteur d'adhérence pour pare-chocs en plastique est judicieux
Les pare-chocs et les garnitures automobiles illustrent parfaitement l'utilité de ces produits. Nombre d'entre eux sont fabriqués à partir de TPO, de mélanges de PP ou de matériaux similaires, capables de se déformer, de se dilater et de supporter d'importantes variations de température. Les équipes de réparation et d'assemblage ont souvent besoin d'une liaison qui résiste aux vibrations, aux chocs et aux intempéries sans se fragiliser.
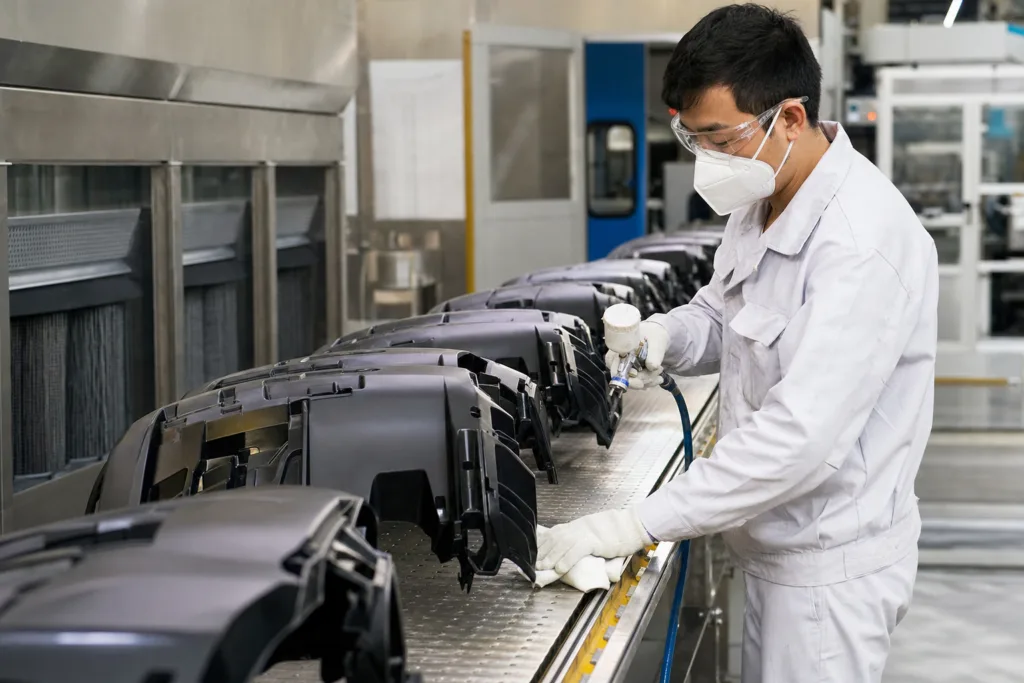
Dans ce contexte, un promoteur d'adhérence pour pare-chocs en plastique ne se limite pas à l'adhérence initiale. Il contribue également à réduire le risque de décollement des bords des pièces de réparation, des revêtements ou des éléments de garniture lors de l'utilisation. Cela dit, la pose de pare-chocs est particulièrement sensible au respect des procédures. Un nettoyage insuffisant, un temps de séchage trop court ou des couches de revêtement incompatibles peuvent entraîner une défaillance prématurée.
Pour les projets où l'étanchéité des bords ou la tolérance aux mouvements des joints sont des aspects essentiels, il peut être utile de comparer le rôle d'un promoteur d'adhérence avec le choix d'un adhésif ou d'un mastic . Un promoteur peut améliorer l'adhérence, mais si le joint doit également absorber les mouvements, résister à l'eau ou tolérer les écarts, la composition chimique de base doit être choisie avec soin.
Stratégie de sélection des primaires pour les plastiques à faible énergie de surface
Tous les systèmes ne nécessitent pas un primaire d'adhérence, mais de nombreuses applications exigeant une grande fiabilité en requièrent un. Le primaire ou promoteur d'adhérence approprié dépend du substrat, de la chimie de l'adhésif et de l'environnement d'utilisation final. Un système fonctionnant sur PP peut ne pas être directement applicable au PE, au TPO ou à un adhésif chargé de charges et contenant différents additifs.
Du point de vue de la fabrication, la stratégie optimale consiste à considérer le promoteur comme un élément du système, et non comme une solution universelle. Cela implique de vérifier sa compatibilité avec la couche de finition, l'adhésif ou le mastic, et de s'assurer que la ligne de production peut supporter la méthode d'application et la plage de polymérisation requises. Chez ZDS Adhesive, nous conseillons souvent aux équipes de définir ensemble le substrat, le procédé et l'objectif de performance avant de choisir la chimie. Cette approche réduit le risque d'utiliser un produit à des fins non prévues.
Adaptation du promoteur au système de liaison final
Voici quelques exemples de questions de sélection utiles :
- La pièce est-elle collée, revêtue, scellée ou réparée ?
- Le collage subira-t-il un décollement, un cisaillement, des vibrations ou un impact ?
- L'assemblage nécessite-t-il un durcissement à température ambiante, un durcissement thermique ou un durcissement par humidité ?
- La surface est-elle susceptible de transporter des agents de démoulage, de la poussière ou des résidus d'oxydation post-moulage ?
- Ce promoteur sera-t-il utilisé avec de l'époxy, du polyuréthane, de l'acrylique, du silicone ou une autre chimie ?
Si la réponse à ces questions n'est pas claire, le choix de la formulation est généralement prématuré.
Intégration des processus : comment construire la bonne séquence
Même un promoteur performant peut être inefficace si le procédé est irrégulier. En production, les principaux risques sont généralement liés au timing, à la contamination et au surdosage. Les opérateurs peuvent appliquer une quantité excessive de produit, négliger le temps de séchage ou laisser la pièce traitée reposer trop longtemps avant l'assemblage. Chacun de ces facteurs peut nuire au résultat.
Une séquence pratique ressemble généralement à ceci :
- Inspectez la pièce moulée afin de détecter toute contamination visible ou tout résidu de traitement.
- Nettoyer en utilisant une méthode approuvée pour le support et les conditions de la ligne.
- Appliquez toute étape d'activation requise par le processus.
- Appliquer le promoteur d'adhérence en une couche uniforme et contrôlée.
- Respectez le temps de séchage ou de flashage spécifié.
- Appliquez l'adhésif, le mastic ou le revêtement dans les délais impartis.
- Assembler et faire durcir dans des conditions contrôlées.
Pour les équipes qui doivent choisir entre un adhésif à base d'eau, à base de solvant ou d'une autre composition chimique, l'article sur les limites de sélection des adhésifs à base d'eau est utile car il met en lumière les difficultés que peuvent rencontrer ces systèmes dans des environnements industriels exigeants. Concernant les plastiques à faible consommation d'énergie, la tolérance au procédé peut être tout aussi importante que le respect de l'environnement.
Le temps de séchage et la fenêtre de polymérisation sont plus importants que ce que les acheteurs anticipent.
Les promoteurs et les primaires nécessitent souvent un temps de séchage précis pour permettre l'évaporation des solvants et l'obtention de l'état souhaité pour la surface traitée. Un assemblage trop rapide peut entraîner la présence de solvants résiduels ou une formation incomplète du film, réduisant ainsi la qualité de l'adhérence. À l'inverse, un assemblage trop tardif peut compromettre l'efficacité de la couche traitée ou engendrer des contaminations. En production, il en découle une règle simple mais essentielle : l'application du promoteur doit être considérée comme une étape de processus planifiée, et non comme une simple pulvérisation préparatoire.
Améliorations de performance attendues
Un promoteur d'adhérence correctement sélectionné peut améliorer les résultats pratiques de plusieurs manières :
- meilleure adhérence initiale sur PP, PE, TPO et plastiques similaires
- résistance au pelage plus élevée au bord de la colle
- une résistance de liaison plus homogène entre les lots de production
- résistance améliorée à l'humidité et aux cycles thermiques
- meilleure conservation des performances après manipulation et vibrations
Cependant, le promoteur ne crée pas une résistance illimitée. Il améliore généralement la marge de sécurité en stabilisant et en rendant plus reproductible l'interface. Le résultat final dépend toujours de la conception de l'assemblage, du choix de l'adhésif, du contrôle du durcissement et de l'état de surface de la pièce.
Quand les systèmes à base de solvants ont encore un rôle
Certains procédés de transformation des plastiques à faible consommation d'énergie utilisent des composants à base de solvants car ils sèchent rapidement, favorisent des interactions de surface spécifiques ou s'adaptent aux habitudes de production existantes. Lors de leur évaluation, l'article sur les facteurs de performance des adhésifs à base de solvants est pertinent car il aide les acheteurs à évaluer la rapidité, la compatibilité et les risques liés au procédé. L'important est de ne pas privilégier une chimie par défaut, mais de choisir en fonction du substrat et de la ligne de production.
Limitations et risques de défaillance
Un promoteur d'adhérence peut résoudre de nombreux problèmes liés aux plastiques à basse énergie, mais il ne s'agit pas d'une solution miracle. Les risques d'échec courants incluent la contamination, une chimie de surface inadaptée, une application excessive, un séchage incomplet et le vieillissement de la surface traitée avant assemblage. Certains échecs sont également dus à une mauvaise compatibilité entre le promoteur et l'adhésif utilisé en aval.
Un autre risque souvent négligé est le vieillissement. Une pièce traitée peut présenter une bonne adhérence immédiatement après sa préparation, mais perdre en efficacité si elle reste trop longtemps en attente avant l'étape suivante. C'est pourquoi la maîtrise du stockage, de la préparation et du flux des pièces est essentielle. Une technique opérateur incohérente peut être tout aussi dommageable qu'un mauvais choix de produit.
Pour les applications flexibles ou d'étanchéité, il est important de noter que certains joints nécessitent plus qu'un simple collage. La chimie du produit peut devoir absorber les mouvements ou assurer une résistance à l'humidité. Dans ce cas, il est plus judicieux de comparer l'adhésif à une solution d'étanchéité plutôt que de supposer qu'une seule étape de promotion suffira à répondre à tous les besoins.
Comment privilégier une approche systémique plutôt qu'une solution rapide ?
Les meilleurs résultats sont obtenus lorsque le choix du promoteur s'inscrit dans une conception système globale. Cela implique de considérer conjointement le substrat, le prétraitement, la chimie du promoteur, l'adhésif, la conception du joint, la méthode de polymérisation et l'environnement d'utilisation finale. Cette approche systémique est particulièrement importante pour les programmes à volume élevé, à faible tolérance aux défaillances sur le terrain ou comportant plusieurs sites de production.
Du point de vue de la production, il ne s'agit pas seulement de savoir si la liaison fonctionne lors d'un test sur un échantillon. La véritable question est de savoir si elle reste fiable lorsque les opérateurs changent d'équipe, que les matériaux proviennent de lots différents ou que les conditions ambiantes varient. C'est pourquoi nous encourageons nos clients à considérer le promoteur comme un élément parmi d'autres du processus global, et non comme la solution ultime.
Lorsque le choix d'un adhésif ou d'un mastic doit être élargi au-delà du simple collage pour inclure l'étanchéité, la résistance aux vibrations ou la protection environnementale, l'article comparant adhésifs et mastics peut vous aider à adapter la chimie du produit à l'application. Ce type de réflexion permet souvent d'éviter le surdimensionnement et de maîtriser les coûts.
Tests et validation avant la mise en production
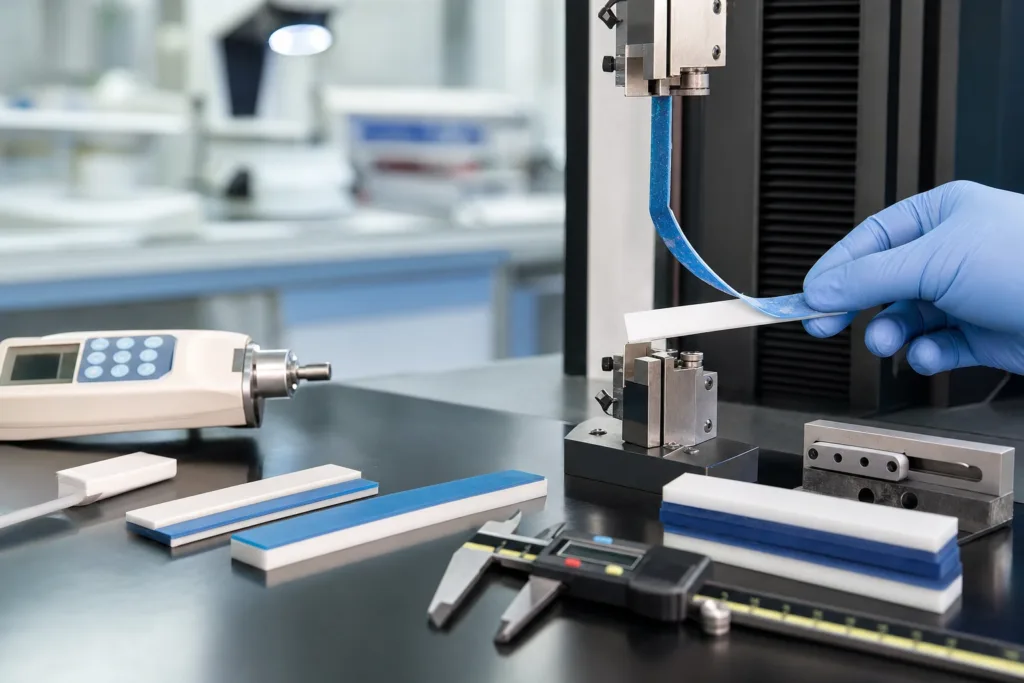
La validation est l'étape où le processus prend forme. Pour les plastiques à faible énergie de surface, les résultats de laboratoire doivent être comparés à la géométrie de la pièce, à la vitesse de la ligne de production, aux conditions de polymérisation et au risque de contamination réel. Un bon plan d'essai comprend généralement des contrôles de résistance d'adhérence, des tests de pelage, une exposition environnementale et une inspection visuelle de l'interface.
Les méthodes d'essai utiles peuvent inclure, le cas échéant, l'évaluation par quadrillage, le cisaillement, le pelage, le vieillissement thermique, l'exposition à l'humidité et les cycles thermiques. Si la pièce est structurelle ou essentielle à la sécurité, les critères de réussite doivent être définis avant le début de l'essai. L'objectif est non seulement de confirmer la résistance de l'adhérence, mais aussi d'évaluer sa sensibilité aux variations de procédé.
Lorsqu'une équipe souhaite une évaluation plus précise de l'état de préparation d'une surface, la mesure de l'angle de contact peut étayer sa décision. Cette méthode est particulièrement utile pour comparer des pièces non traitées avec des surfaces nettoyées, traitées à la flamme ou au plasma, avant et après l'application d'un promoteur.
| Zone de validation | Ce qu'il vous dit | Pourquoi ça compte |
|---|---|---|
| Test de pelage | Durabilité des bords et qualité de l'interface | Utile pour les charges flexibles ou de levier |
| Essai de cisaillement | Résistance à la charge | Important pour les joints structuraux et semi-structurels |
| Vieillissement thermique | Rétention de liaison à température élevée | Pertinent pour les secteurs de l'automobile, de l'électroménager et de l'électronique |
| Exposition à l'humidité | Résistance à l'humidité et aux infiltrations d'eau | Important pour les ensembles extérieurs et étanches |
| Vérification de la mouillabilité de la surface | La question de savoir si le prétraitement a réellement amélioré la préparation | Permet de vérifier la cohérence du processus avant la production |
Exemples d'application dans tous les secteurs
Dans l'industrie automobile, les promoteurs d'adhérence sont fréquemment utilisés sur les garnitures en TPO et PP, les pièces de pare-chocs et les composants intérieurs, là où le revêtement, le collage ou la réparation exigent une meilleure réceptivité de surface. En électronique, ils facilitent l'adhérence des boîtiers, des coffrets et des accessoires dont le substrat est léger mais difficile à coller. Dans les produits de consommation, ils contribuent à l'assemblage des poignées, des couvercles, des clips et des éléments décoratifs, où l'esthétique et la durabilité sont primordiales.
Pour les processus de fabrication riches en polyuréthane, l'article sur les applications des adhésifs polyuréthanes est utile car les systèmes PU sont souvent privilégiés lorsque la flexibilité, la résistance aux chocs ou le collage de matériaux mixtes sont requis. Ils constituent ainsi un point de comparaison pertinent pour les programmes PP et PE où la résistance aux mouvements et à l'environnement sont des facteurs importants.
Au niveau du produit, le choix optimal dépend souvent des besoins de l'assemblage : joint robuste et flexible, liaison structurelle haute résistance ou étanchéité à l'eau. Dans notre expérience en fabrication et en assistance applicative, nous constatons que les meilleurs résultats sont obtenus lorsque le promoteur, l'adhésif et le processus sont sélectionnés conjointement plutôt que séparément.
Liste de contrôle des spécifications pour le choix d'un promoteur d'adhérence pour plastique
Avant d'approuver un produit, les acheteurs et les ingénieurs doivent confirmer les points suivants :
- famille de substrats et grade exact
- méthode de préparation de surface et risque de contamination
- compatibilité avec les adhésifs, les mastics, les apprêts ou les revêtements
- temps de flashage requis et fenêtre d'assemblage
- exposition à la température et à l'humidité prévues en service
- besoin de flexibilité, de résistance au pelage ou de force structurelle
- conditions de stockage, durée de conservation et format d'emballage
- volume de production, MOQ et attentes en matière de répétabilité
Certains projets tirent profit d'une discussion plus approfondie sur la formulation, notamment lorsque les produits standard ne sont pas adaptés aux contraintes de vitesse de production ou environnementales. Dans ces cas-là, nous pouvons recommander un adhésif sur mesure ou un ensemble de solutions de support de procédé plutôt que d'imposer un matériau standard à une application exigeante.
Questions fréquentes des acheteurs concernant le stockage, la conformité et la cohérence
Le stockage et la durée de conservation sont des aspects pratiques, et non des détails à prendre en compte après coup. Un promoteur sensible à l'air, à l'humidité ou à la température peut perdre de son efficacité s'il n'est pas stocké correctement. Les acheteurs doivent également vérifier si le produit est conditionné dans un format adapté à leur ligne de production : petits conditionnements d'essai, contenants de volume moyen ou emballages en vrac pour la distribution automatisée.
Les aspects réglementaires et les COV sont également importants. Certaines opérations nécessitent un contrôle plus strict des émissions, des odeurs ou de la manipulation des solvants. Cela n'exclut pas automatiquement un produit chimique, mais doit influencer le choix de la méthode d'application et les mesures de contrôle sur le lieu de travail. La constance du processus est tout aussi importante : si une équipe applique le promoteur différemment d'une autre, les données finales de liaison seront difficiles à évaluer.
Pour les équipes qui souhaitent comparer une approche alternative, notre ressource sur le collage sur des substrats difficiles est utile car elle renforce la même leçon que celle observée sur le PP et le PE : les substrats difficiles nécessitent un système, pas un raccourci.
Quand faire appel à un fabricant d'adhésifs
Il arrive un moment où le choix de produits standard ne suffit plus. Si le substrat est un plastique à faible énergie de surface présentant un état de surface variable, si la pièce est soumise à des conditions environnementales difficiles, ou si la production exige une homogénéité parfaite pour les grands volumes, collaborer directement avec un fabricant d'adhésifs permet de gagner du temps et de réduire les risques. C'est particulièrement vrai lorsque le procédé requiert une viscosité sur mesure, un profil de séchage différent ou un promoteur qui doit s'intégrer à une ligne d'encollage existante.
Du point de vue de la production, nous aidons régulièrement nos clients à analyser les résultats d'échantillons, à comparer les options d'activation de surface et à choisir une solution qui optimise la performance, le coût et la productivité. Chez ZDS Adhesive , cela implique généralement d'évaluer l'ensemble du système de collage : substrat, prétraitement, promoteur, adhésif, temps de polymérisation et contrôles qualité. Le résultat ? Un collage plus résistant sur papier et un processus reproductible en atelier.
Conclusion
Le PP, le PE, le TPO, l'EPDM et autres plastiques à faible énergie de surface sont difficiles à coller car leur surface ne favorise pas naturellement le mouillage ni une forte adhérence. Un promoteur d'adhérence pour plastique permet de pallier ce problème, mais son efficacité dépend de son intégration au processus global. Le nettoyage, l'activation, le contrôle de l'application, le temps de séchage, la compatibilité de l'adhésif et la validation sont autant d'éléments déterminants pour la réussite du collage en production.
Pour les ingénieurs et les acheteurs, la solution la plus judicieuse consiste à considérer le choix du promoteur comme une décision systémique. En définissant dès le départ le substrat, l'environnement, le type de charge et la plage de paramètres de procédé, on peut opter pour une combinaison promoteur/adhésif aux performances constantes, sans avoir à procéder par essais et erreurs. C'est ce qui fait la différence entre une liaison qui paraît satisfaisante sur un échantillon et une liaison qui résiste aux conditions réelles d'utilisation.
FAQ
Ai-je toujours besoin d'un promoteur d'adhérence pour le PP et le PE ?
Non. Certaines pièces en PP et PE peuvent être collées sans promoteur si le système adhésif, l'état de surface et le prétraitement sont adaptés. Cependant, pour obtenir des résultats industriels reproductibles, notamment sur des pièces moulées à faible énergie de surface ou à faible risque de contamination, un promoteur améliore souvent le mouillage et la robustesse du procédé.
Le nettoyage seul est-il suffisant avant d'utiliser un promoteur d'adhérence ?
Le nettoyage est nécessaire, mais pas toujours suffisant. Il élimine la saleté et les résidus, mais peut ne pas augmenter suffisamment l'énergie de surface pour une forte adhésion. Sur les plastiques difficiles, le nettoyage est souvent associé à un traitement par flamme, plasma, corona ou à une étape de promotion compatible.
Comment savoir si le promoteur est compatible avec mon adhésif ?
La méthode la plus sûre consiste à tester ensemble le substrat, le promoteur et l'adhésif. La compatibilité dépend de la chimie, du temps de séchage, de la méthode de polymérisation et des conditions d'utilisation finales. Un essai sur échantillon est plus fiable que de supposer qu'un promoteur fonctionnera avec tous les types d'adhésifs.
Les promoteurs d'adhérence peuvent-ils améliorer à la fois la résistance au pelage et la solidité ?
Oui, ils peuvent améliorer les deux, mais l'effet dépend de la conception du joint et de l'adhésif utilisé. Les promoteurs aident souvent le bord de collage à résister au décollement car ils améliorent l'interface. Cependant, la résistance au pelage dépend également de la flexibilité, de la qualité du polymérisation et des mouvements du substrat.
Que dois-je vérifier avant d'approuver un promoteur pour la production ?
Vérifiez la qualité exacte du substrat, la méthode de nettoyage, la plage d'application, le temps de polymérisation ou de séchage, les conditions de stockage, la durée de conservation et la compatibilité avec votre adhésif ou revêtement. Il est également important de confirmer que le même résultat peut être reproduit dans vos conditions de production réelles, et non pas seulement en laboratoire.
L'adhésif ZDS peut-il fournir un support de collage personnalisé pour les plastiques à faible énergie de surface ?
Oui. Nous pouvons évaluer votre substrat, vous conseiller sur l'intégration des procédés et réaliser des essais d'échantillons pour les systèmes adhésifs standard ou sur mesure. Pour les projets utilisant du PP, du PE et des plastiques similaires, nous vous aidons également à déterminer si le prétraitement, l'application d'un primaire ou l'ajustement de la formulation constituent la solution la plus adaptée pour une production stable.