Un adhésif à forte adhérence est conçu pour adhérer rapidement au contact, maintenant ainsi les pièces en place avant que la liaison ne soit complètement établie. Pour les ingénieurs, les installateurs et les équipes d'approvisionnement, cette adhérence initiale rapide permet de gagner du temps, de réduire le serrage et d'améliorer la précision de positionnement lors de l'assemblage. Cependant, une forte adhérence ne garantit pas une résistance de liaison finale et n'est pas adaptée à tous les supports, charges ou environnements.
Pour faire le bon choix, il est essentiel de comprendre l'interaction entre l'état de surface, le mouillage, la viscosité, le comportement de polymérisation et la chimie du substrat. Notre guide sur les principes fondamentaux de l'énergie de surface et de l'adhérence constitue une ressource précieuse sur ce sujet, car l'adhérence initiale dépend fortement de la qualité du mouillage de la surface par l'adhésif avant sa prise. En tant que fabricants d'adhésifs, nous accompagnons régulièrement nos clients dans l'optimisation de l'adhérence, du temps ouvert, de la tolérance de repositionnement et de la durabilité grâce à l'évaluation d'échantillons, l'ajustement de la viscosité et un soutien à la formulation pour les marques OEM ou les marques privées.
Que signifie l'adhérence élevée dans les adhésifs et les mastics ?
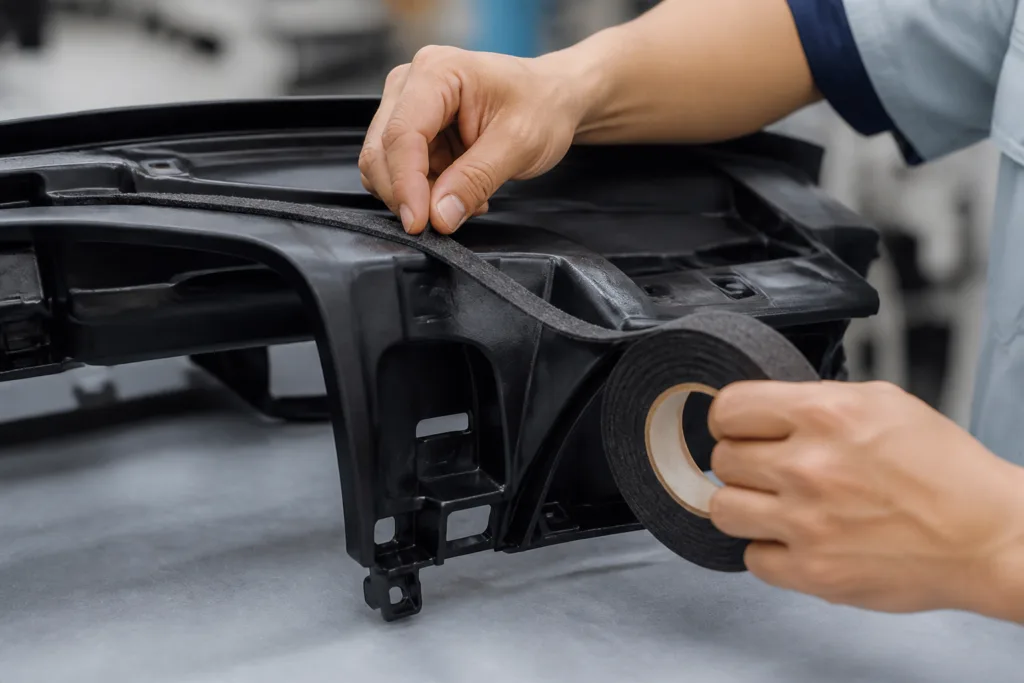
En langage industriel, l'expression « forte adhérence » signifie qu'un adhésif est collant au toucher et commence à maintenir une pièce en place presque immédiatement après application. Cette première adhérence est souvent appelée prise initiale, prise à l'état humide ou adhérence à froid. Elle est particulièrement importante pour les pièces verticales, lourdes, difficiles à fixer ou à serrer.
Une forte adhérence est courante dans les mastics, les adhésifs de construction, les produits auto-adhésifs, les colles thermofusibles et certains systèmes liquides à prise rapide. Il est important de noter que l'adhérence décrit le comportement du produit lors de sa manipulation initiale, et non ses propriétés après polymérisation complète. Un produit peut présenter une forte adhérence tout en ayant une résistance au cisaillement modérée, une résistance chimique limitée ou de mauvaises performances sur un plastique à faible énergie de déformation.
Les acheteurs supposent parfois que le produit le plus collant est forcément le plus résistant. En réalité, un adhésif à forte adhérence est autant un outil de processus qu'un matériau de collage. Il peut réduire les temps d'arrêt et faciliter l'installation, mais seulement si sa composition chimique finale est compatible avec le substrat et l'environnement d'utilisation.
Pourquoi la prise de contrôle initiale est importante en production
L'adhérence initiale influe sur la cadence de production, le risque de retouches et le nombre de dispositifs de fixation temporaires nécessaires. Sur une chaîne de montage à haut rendement, un produit qui se fixe immédiatement peut réduire la main-d'œuvre, même si son temps de séchage final reste inchangé. C'est pourquoi une forte adhérence est particulièrement intéressante pour les applications où l'alignement est difficile ou lorsque la gravité nuit à l'assemblage.
Cependant, les équipes de production doivent regarder au-delà des premières secondes. Une forte adhérence initiale peut ne pas se manifester si le produit se déforme sous la charge, perd son adhérence sur les surfaces poussiéreuses ou devient cassant après durcissement. Nous recommandons généralement d'évaluer un adhésif potentiel à la fois par sa première prise en main et par les performances de l'assemblage final.
Fonctionnement des adhésifs à forte adhérence : viscosité, mouillage et force à l’état frais
L'adhérence élevée résulte d'une combinaison de choix de formulation et de comportement lors de l'application. Dans de nombreux systèmes, un mouillage relativement rapide permet à l'adhésif de se répandre dans les irrégularités microscopiques de la surface. Une viscosité plus élevée peut aider le cordon à rester en place, tandis qu'un profil équilibré de solvant, d'humidité, de chaleur ou de polymérisation réactive permet à l'adhésif d'acquérir une résistance à la manipulation sans glissement excessif.
La résistance à l'état cru correspond à la structure cohésive initiale qui se développe avant le durcissement complet. Pour certains produits, elle se forme par évaporation du solvant, absorption d'humidité, refroidissement ou réaction chimique. Pour d'autres, elle est principalement due à la sensibilité à la pression inhérente au réseau polymère. Pour les acheteurs, la question essentielle n'est pas seulement « est-ce collant au toucher ? » mais « à quelle vitesse le produit devient-il suffisamment stable pour être manipulé, déplacé ou transporté ? »
Pour l'assemblage rapide, les ingénieurs de procédés comparent souvent le comportement des adhésifs à celui d'autres systèmes à prise rapide. Notre article sur l'application de colle thermofusible pour l'assemblage rapide est pertinent ici, car les systèmes thermofusibles permettent un maintien immédiat lorsque la rapidité est essentielle, même s'ils imposent des exigences spécifiques en matière de température et d'équipement. Dans de nombreux projets, le choix optimal dépend de la priorité accordée à la fixation instantanée, à un temps d'ouverture prolongé ou à une plus grande flexibilité lors de l'installation.
L'adhérence, le pelage et la résistance ultime sont des mesures différentes.
L'une des erreurs de sélection les plus fréquentes consiste à confondre l'adhérence initiale avec l'adhérence au pelage ou la résistance structurelle. L'adhérence initiale mesure la rapidité avec laquelle une liaison se forme au contact. La résistance au pelage décrit la capacité de la liaison à résister aux forces de décollement. La résistance au cisaillement reflète la résistance au glissement ou à une charge soutenue. Un produit peut obtenir d'excellents résultats dans un domaine et de faibles résultats dans un autre.
C’est pourquoi les analyses en laboratoire sont importantes. Des normes telles que les tests d’adhérence , les tests de pelage et les méthodes de développement de la résistance aident les équipes à comparer les produits candidats de manière plus objective. L’objectif n’est pas de transformer chaque projet en étude de laboratoire, mais d’éviter de se fier uniquement au toucher lorsque les exigences d’utilisation dépassent le cadre d’un simple test manuel.
Familles chimiques courantes utilisées pour les adhésifs et les mastics à forte adhérence
Plusieurs familles d'adhésifs peuvent être formulées pour une forte adhérence, chacune présentant un équilibre différent entre rapidité, flexibilité, durabilité et compatibilité avec le support. La chimie appropriée dépend de l'application : intérieure ou extérieure, structurelle ou non, statique ou soumise à des vibrations, et de la nécessité d'une étanchéité à l'humidité ou à la poussière.
| Famille de chimie | avantage typique de haute adhérence | Limites courantes | Coupe typique |
|---|---|---|---|
| Acrylique sensible à la pression | Prise en main très rapide et manipulation aisée | Peut être limité sous l'effet de la chaleur ou d'une charge structurelle importante. | Étiquettes, rubans adhésifs, plastification, assemblage léger |
| Silicone | Poignée flexible et bon potentiel d'altération | Résistance structurelle inférieure à celle des systèmes rigides | Étanchéité, collage flexible, support électronique |
| polyuréthane | Bon équilibre entre adhérence, robustesse et flexibilité | La sensibilité au traitement peut varier selon la formulation. | Construction, transport, collage de matériaux mixtes |
| Mastic polymère MS / hybride | Adhérence utile avec un comportement de mastic résistant | Pas idéal pour tous les joints structuraux soumis à de fortes charges. | Assemblage, étanchéité, remplissage des interstices |
| Thermofusible | Maintien instantané du refroidissement | La résistance à la chaleur peut être limitée par le grade. | Emballage, meubles, montage rapide |
Lors du choix d'un mastic, les acheteurs doivent déterminer s'ils ont besoin d'une fixation temporaire ou d'un joint entièrement conçu à cet effet. Un mastic à forte adhérence peut être idéal pour un chant de panneau, mais inadapté à une équerre porteuse. De même, un adhésif à prise rapide peut accélérer la production, mais nécessitera probablement un primaire, un prétraitement de surface ou un temps de séchage pour garantir une performance fiable à long terme.
Sélection des meilleurs et des moins bons supports pour les adhésifs à forte adhérence
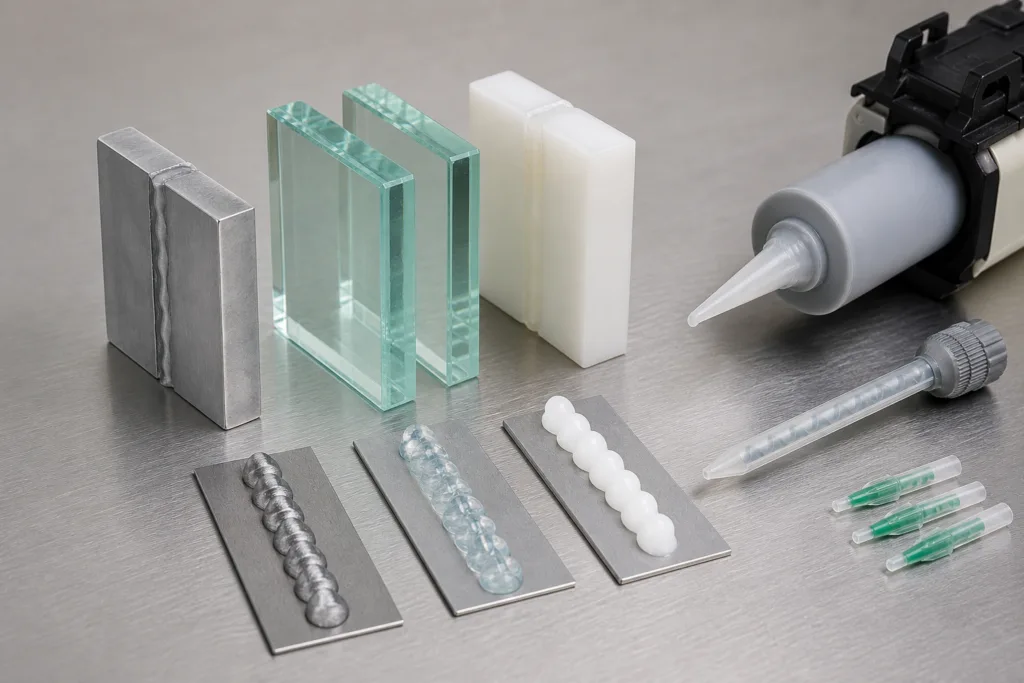
La compatibilité avec le substrat est un facteur déterminant de réussite. Un adhésif à forte adhérence, performant sur le métal et le verre, peut présenter des difficultés d'adhérence sur les plastiques à faible énergie de surface. Les matériaux poreux peuvent également influencer le résultat en absorbant les composants liquides ou en empêchant la formation d'un film humide lisse.
Les métaux adhèrent généralement bien lorsque leur surface est propre, sèche et exempte d'huile ou de résidus d'oxyde. Le verre offre généralement une bonne mouillabilité si la contamination est maîtrisée. De nombreuses surfaces en caoutchouc et en bois peuvent adhérer efficacement, mais le résultat dépend fortement de la porosité, de la teneur en charge et du traitement de surface. Les plastiques sont plus complexes, notamment lorsque la pièce est fabriquée à partir de matériaux difficiles comme le PP, le PE, le POM ou le PTFE.
Pour les acheteurs travaillant avec des plastiques à faible énergie de surface, la différence entre un assemblage fonctionnel et une défaillance chronique peut se jouer sur le choix du prétraitement ou de l'apprêt. Notre analyse des apprêts pour plastiques à faible énergie de surface est donc pertinente, car une forte adhérence seule compense rarement un mauvais mouillage sur ces substrats. Dans certains cas, nous recommandons également un prétraitement de surface pour une meilleure adhérence initiale, lorsque la ligne de production le permet.
Quand la texture de surface est un atout et quand elle est un inconvénient
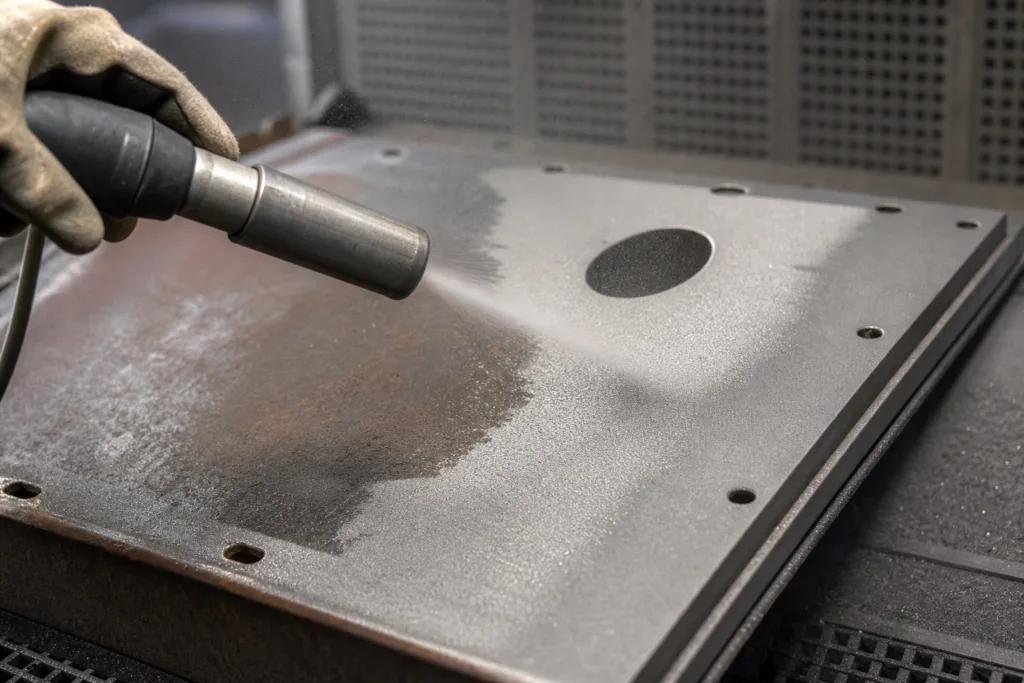
Une rugosité modérée peut améliorer l'adhérence mécanique sur les métaux ou les composites rigides, notamment lorsque l'adhésif est conçu pour résister au pelage ou aux vibrations. Cependant, une rugosité excessive peut emprisonner de l'air, créer des vides ou réduire la surface de contact effective si l'adhésif est trop visqueux pour s'écouler dans le profil. Le sablage peut améliorer certaines liaisons métalliques, mais son utilisation doit être évaluée en fonction de l'état du revêtement et du risque de corrosion, et non systématique. D'après notre expérience, la rugosité de surface et la résistance de l'adhérence métallique sont à considérer comme des variables de procédé, et non comme une solution universelle.
Cas d'utilisation typiques où High Tack améliore la productivité
L'adhérence élevée est particulièrement précieuse lorsqu'une pièce doit rester en place sans nécessiter de longs serrages ni de longs temps de séchage. C'est pourquoi elle est fréquemment utilisée pour la pose verticale, l'assemblage de panneaux décoratifs ou fonctionnels, les réparations sur site et le collage de matériaux mixtes, situations où le temps de fixation influe sur le coût de la main-d'œuvre.
- Montage vertical des panneaux, là où la gravité peut provoquer un affaissement ou un glissement.
- positionnement temporaire avant polymérisation complète ou fixation mécanique
- Assemblage rapide de composants qui ne peuvent pas être facilement serrés
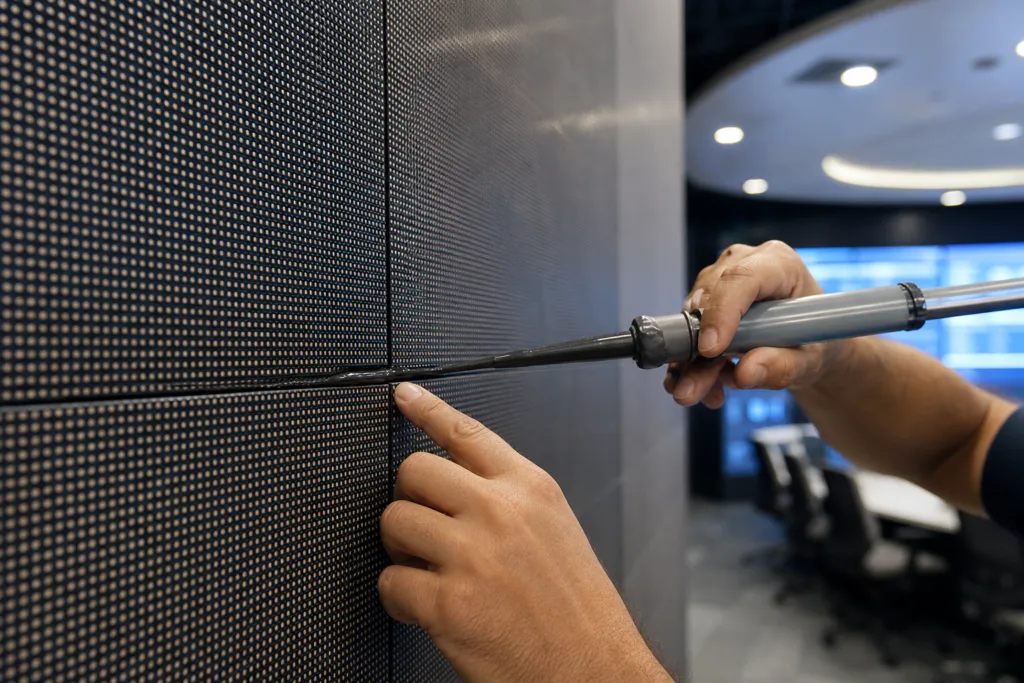
- Travaux d'étanchéité où le cordon doit rester en place immédiatement
- Collage pour charges légères à modérées où la rapidité d'installation prime sur la charge structurelle
- Lignes d'assemblage nécessitant un temps de fixation réduit et une manutention plus rapide
Dans certains environnements de production, la solution idéale n'est pas un adhésif liquide, mais un système thermofusible à prise instantanée. Ce dernier assure une forte adhérence dès les premières étapes sur les substrats compatibles, notamment lorsque le procédé est adapté à l'équipement et au profil de refroidissement. C'est pourquoi nous évaluons souvent le choix du produit conjointement à la conception du procédé, et pas seulement sa composition chimique. Un adhésif performant peut s'avérer inefficace si sa méthode d'application est inadaptée à la ligne de production.
Lorsque nous abordons la question de la rapidité de traitement avec nos clients, nous la mettons également en perspective avec les exigences plus générales en matière d'équipements et de procédés, notamment l'adaptation des systèmes de thermofusion au processus . Un adhésif à forte adhérence n'est productif que si son application permet d'obtenir un cordon régulier, une couverture suffisante et un placement reproductible à la cadence de production.
Quand l'adhérence élevée est le mauvais choix
Un adhésif à forte adhérence n'est pas idéal lorsque l'assemblage nécessite un repositionnement facile, un temps de travail prolongé ou une contrainte très faible lors de l'alignement. Il peut également s'avérer inadapté si le joint est exposé à des forces de pelage importantes, à une chaleur constante, à des produits chimiques agressifs ou à des mouvements dynamiques susceptibles de déformer lentement une ligne de collage tendre.
Il est également inadapté lorsque l'application requiert un enrobage ou une encapsulation profonde. Dans ces cas, l'acheteur a généralement besoin d'un flux contrôlé, d'une élimination efficace des bulles et d'un temps de travail plus long plutôt que d'une prise immédiate. De même, pour un assemblage électronique de précision avec des tolérances serrées, un adhésif à prise trop rapide peut compliquer le positionnement au lieu de le faciliter.
Pour les matériaux souples ou délicats, certains adhésifs à forte adhérence sont excellents, mais d'autres peuvent être trop agressifs. Les supports souples peuvent se déformer avant que l'adhésif ne soit complètement imprégné, ou la liaison peut sembler solide au départ, mais céder après des mouvements répétés. Notre article sur le collage à forte adhérence pour les supports souples est utile lorsque l'assemblage concerne de la mousse, des pièces élastomères ou d'autres matériaux flexibles.
Repositionnement, temps de fixation et temps de polymérisation en atelier
De nombreux acheteurs se demandent si un adhésif à forte adhérence permet encore un repositionnement. La réponse est généralement : « brièvement, et pas toujours. » La durée réelle dépend de la viscosité, du temps d’application, de la température, de l’humidité, de la porosité du support et de la pression exercée. Un produit qui semble mobile un jour peut adhérer beaucoup plus rapidement sur une surface chaude, poreuse ou absorbante.
Le temps de maintien correspond au moment où un joint reste en place sous la charge de manutention prévue. Le temps de polymérisation, quant à lui, correspond au moment où l'adhésif atteint le niveau de propriétés finales cible. Ces deux temps sont distincts. Certains systèmes à forte adhérence nécessitent un temps significatif pour développer leur résistance maximale. Dans de nombreux projets, le temps de maintien et le développement de la résistance doivent être évalués en parallèle du planning de production afin d'éviter toute confusion entre « maintien en place » et « prêt à l'emploi ».
Facteurs de durabilité : résistance à la chaleur, à l’humidité, aux UV, aux vibrations et au vieillissement
Une forte adhérence initiale est peu utile si la pièce collée est ensuite soumise à des variations de température, à l'humidité, aux UV, aux embruns salins ou à des vibrations répétées. La durabilité doit être considérée comme un critère distinct de l'adhérence initiale. En conditions réelles d'utilisation, le joint subit du fluage, de la fatigue et un vieillissement environnemental longtemps après sa pose.
Les systèmes à base de silicone sont souvent privilégiés lorsque la flexibilité et la résistance aux intempéries sont des critères importants. Certains systèmes polyuréthanes et hybrides offrent un meilleur compromis entre adhérence et robustesse, notamment pour les assemblages soumis à des mouvements répétés. Les systèmes acryliques peuvent s'avérer très intéressants pour une mise en œuvre rapide, mais la qualité exacte est cruciale si le joint est exposé à des températures élevées ou à des produits chimiques agressifs. Pour certains projets, la tolérance à la température devient un facteur déterminant, plus encore que l'adhérence initiale.
Lorsque les clients doivent choisir entre différentes options de colle à prise rapide, nous les comparons souvent à des alternatives telles que les adhésifs instantanés haute température, car un produit qui adhère rapidement mais ramollit trop tôt peut engendrer des risques cachés pour la garantie. Le choix de la colle doit se faire en fonction de l'utilisation prévue, et non uniquement pour la facilité d'application.
Choisir entre adhésif à forte adhérence, mastic à forte adhérence et autres options de collage
Les acheteurs utilisent souvent l'expression « adhésif à forte adhérence » pour désigner une gamme de produits comprenant des mastics, des adhésifs de construction et des matériaux auto-adhésifs. L'appellation correcte est importante car elle influence les attentes. Un mastic peut privilégier la flexibilité et la résistance aux intempéries. Un adhésif structural peut privilégier la résistance et le transfert de charge. Un produit auto-adhésif peut privilégier une application immédiate, mais avoir une capacité de charge limitée.
En règle générale, choisissez un mastic à forte adhérence lorsque l'étanchéité et la compensation des interstices font partie des opérations à effectuer. Choisissez un adhésif à forte adhérence lorsque le collage est la priorité et que le positionnement doit être rapide. Optez pour une autre solution de collage lorsque l'assemblage requiert une résistance structurelle élevée, un temps de repositionnement important, un enrobage profond ou une résistance extrême aux produits chimiques et aux températures extrêmes.
Chez ZDS Adhesive , nous demandons généralement à nos clients de définir quatre éléments avant de leur recommander une formule : le type de support, l’environnement d’utilisation, le processus de production et le compromis nécessaire entre l’adhérence initiale et les performances finales. Ce cadre permet d’éviter de surdimensionner l’adhérence lorsque le projet requiert en réalité de la robustesse, de l’isolation, de l’étanchéité ou une gestion thermique.
Comment évaluer un produit : données TDS, tests d’échantillons et essais d’application
La fiche technique est un point de départ, non une décision finale. Les acheteurs doivent la consulter pour connaître la méthode d'application, la viscosité, le temps ouvert, le temps de maintien, le cycle de polymérisation, la dureté, l'allongement, les données de traction ou de cisaillement (le cas échéant), les limites de température et les informations de compatibilité. Si la fiche technique est imprécise sur une propriété importante pour votre procédé, demandez des précisions avant de procéder aux essais de production.
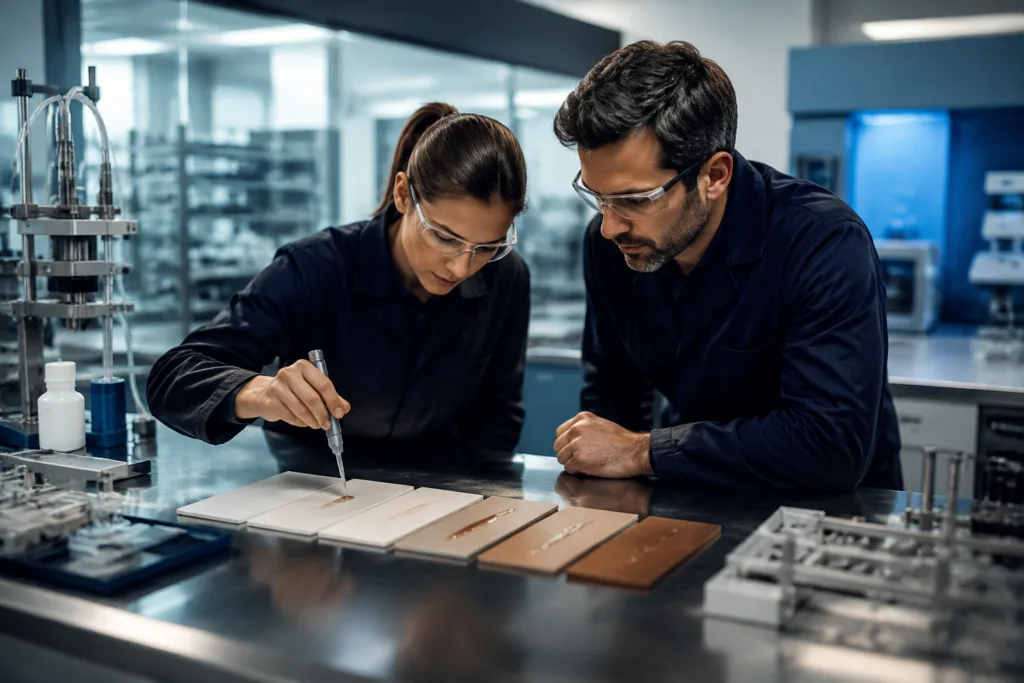
Nous recommandons un essai à petite échelle mais réaliste, reproduisant les conditions réelles de production. L'échantillon doit être testé sur le substrat réel, avec la même préparation de surface, la même taille de cordon, la même température de polymérisation et le même temps de manipulation que ceux prévus pour la production. Un produit d'apparence parfaite sur un échantillon de laboratoire peut se comporter différemment sur un grand panneau, une pièce poussiéreuse ou un composant poreux.
Lors de l'évaluation, vérifiez la stabilité du cordon, l'absence de glissement, d'exsudation, de formation de bulles, de coloration de surface et l'homogénéité du durcissement. Si le produit est destiné à l'assemblage plutôt qu'à l'étanchéité, assurez-vous non seulement de son adhérence, mais aussi de sa stabilité après transport, vibrations et exposition aux intempéries. Un programme d'échantillonnage rigoureux permet de limiter le risque de choisir un produit facile à appliquer mais coûteux à entretenir.
Questions que les équipes d'approvisionnement devraient poser avant d'approuver une demande
- L'adhésif fonctionne-t-il sur notre paire de substrats réelle sans manipulation particulière ?
- De combien de temps disposons-nous pour repositionner le patient avant que la prise initiale ne devienne permanente ?
- Quelles sont les conditions de cure nécessaires pour une manipulation et des performances optimales ?
- Des apprêts, un prétraitement ou des nettoyants spéciaux sont-ils nécessaires ?
- Le produit peut-il être fourni dans le format d'emballage et avec la viscosité dont nous avons besoin ?
- Quels contrôles qualité permettent de garantir la constance du comportement d'un lot à l'autre ?
Erreurs courantes d'application qui réduisent les performances de préhension ou de liaison
Même un adhésif à forte adhérence de qualité peut s'avérer inefficace si son application est mal réalisée. La contamination de la surface est l'une des principales causes d'échec. Huiles, poussières, agents de démoulage, résidus de moisissures, oxydation et humidité peuvent tous nuire au mouillage et à l'adhérence initiale.
Un autre problème fréquent est l'application d'une quantité insuffisante d'adhésif. Une forte adhérence ne signifie pas qu'il faille négliger la jointure. Une quantité insuffisante de produit peut donner une bonne adhérence initiale, mais une faible couverture à long terme. Une quantité excessive d'adhésif peut être tout aussi néfaste si elle emprisonne de l'air, ralentit le durcissement ou provoque un débordement excessif.
La température a également son importance. Les pièces froides peuvent réduire le mouillage et allonger le temps de fixation. Les pièces chaudes peuvent réduire excessivement la plage de fonctionnement. L'humidité, si la chimie est sensible à l'humidité, peut accélérer ou ralentir la polymérisation selon le système. Un même produit peut donc sembler incohérent alors que le problème réside en réalité dans une variation du procédé, et non dans un défaut de formulation.
Pourquoi la méthode d'application peut changer le résultat
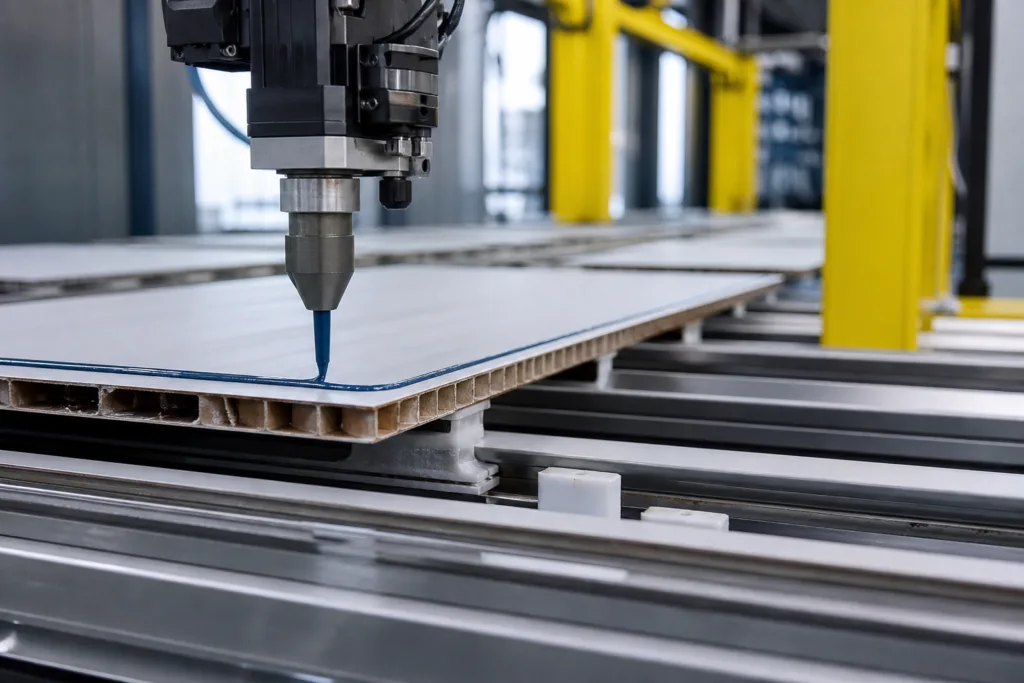
Le dosage manuel, le conditionnement en cartouche, la pulvérisation, le cordon et l'application à chaud influent tous sur les performances. Même la meilleure formulation peut paraître inefficace si le cordon est irrégulier ou si le débit d'application est incohérent. C'est pourquoi nous accordons une attention particulière au conditionnement et au dosage dès la conception du produit, et non après coup.
Dans les projets OEM, le choix de la chimie dépend parfois de l'outil d'application. Si la ligne exige une prise rapide et une application précise, un adhésif thermofusible sera plus approprié. Si le projet nécessite un temps de travail plus long, un système à polymérisation par l'humidité ou un système réactif sera plus adapté. Le choix optimal est celui qui correspond à la fois au substrat et au rythme de production.
Considérations relatives à la formulation personnalisée pour les acheteurs OEM et industriels
Lorsque les produits standard ne conviennent pas, une formulation sur mesure permet de résoudre les problèmes d'adhérence, de vitesse de polymérisation et de performances finales. Ce cas de figure est fréquent dans l'assemblage OEM, les projets de marques privées et les installations industrielles présentant des substrats ou des exigences de service spécifiques. Les ajustements les plus utiles concernent généralement la viscosité, le temps ouvert, le temps de maintien, la flexibilité, la résistance à la température ou le mouillage du substrat.
Du point de vue de la fabrication, le développement sur mesure doit débuter par des contraintes réalistes : substrat cible, emballage requis, durée de conservation, température de production et volume annuel prévu. Si un client souhaite une forte adhérence et une faible odeur, ou une forte adhérence et une isolation électrique, ou encore une forte adhérence et une conductivité thermique, il faudra gérer les compromis avec soin. Aucune formulation ne permet d'optimiser simultanément toutes les propriétés.
Nous facilitons cette étape en analysant des échantillons de formulation, en vérifiant la cohérence des lots et en alignant les points de contrôle qualité sur le processus du client. Pour certains projets, un simple rééquilibrage de la viscosité et de la vitesse de polymérisation suffit. Pour d'autres, il est nécessaire de modifier la famille d'adhésifs elle-même. C'est pourquoi un échange technique précoce permet de gagner du temps par la suite.
Lorsque les produits doivent allier prise rapide, polymérisation contrôlée ou performances environnementales améliorées, les équipes étudient souvent des technologies auxiliaires, comme les activateurs, pour une polymérisation plus rapide de l'adhésif. Ces options peuvent réduire le temps de manipulation, mais leur choix doit être judicieux car elles peuvent aussi diminuer le temps de travail ou modifier la sensibilité du procédé.
Liste de contrôle pratique pour la sélection des acheteurs B2B
Si vous hésitez à utiliser un adhésif à forte adhérence pour votre projet, utilisez ce filtre simple avant de prendre votre décision d'achat :
- La prise de contrôle immédiate est-elle plus importante que le temps de repositionnement ?
- La surface articulaire va-t-elle se décoller, se cisailler, vibrer ou subir des cycles thermiques ?
- Le substrat permet-il une bonne humidification, ou un prétraitement sera-t-il nécessaire ?
- Le produit agit-il comme adhésif, mastic ou agent d'assemblage temporaire ?
- La ligne permet-elle de contrôler de manière constante la taille du cordon, la température et les conditions de polymérisation ?
- Avez-vous besoin d'un produit standard ou d'une formulation sur mesure pour le processus précis ?
En répondant honnêtement à ces questions, il devient beaucoup plus facile d'éviter de surdimensionner l'adhésif là où la force est essentielle, ou de ne pas en sous-dimensionner là où la rapidité et l'efficacité de la manipulation sont primordiales. Les projets les plus réussis considèrent le choix de l'adhésif comme une décision de processus, et non uniquement comme un choix de matériau.
Conclusion
Un adhésif à forte adhérence peut constituer un atout majeur en production lorsque la prise initiale rapide, la réduction des fixations et la facilité de mise en place sont essentielles. En revanche, il peut s'avérer inadapté pour les projets nécessitant un repositionnement prolongé, un remplissage en profondeur, une grande résistance structurelle ou une résistance environnementale exceptionnelle. Pour des résultats optimaux, il est crucial d'adapter la composition chimique de l'adhésif au substrat, à l'environnement d'utilisation et au processus de production.
Pour les acheteurs B2B, la méthode la plus sûre consiste à évaluer simultanément l'adhérence, le pelage et la résistance, puis à confirmer le résultat par des tests sur des échantillons directement sur la ligne de production. Si vous comparez des options pour l'assemblage ou l'installation industrielle, nous vous recommandons de considérer l'adhérence élevée comme un critère de performance parmi d'autres, et non comme le seul déterminant. Cette approche garantit une production plus stable, moins d'imprévus lors de l'application et une meilleure tenue du collage à long terme.
FAQ
Que signifie « forte adhérence » pour un adhésif ?
Une forte adhérence signifie que l'adhésif adhère rapidement au support dès son premier contact, assurant une tenue immédiate avant même son durcissement complet. Elle est utile pour le positionnement immédiat des pièces, mais ne doit pas être confondue avec la résistance finale ni la durabilité à long terme.
Un adhésif à forte adhérence est-il toujours plus résistant qu'un adhésif classique ?
Non. L'adhérence initiale décrit la force d'accroche, et non la résistance globale du collage. Certains adhésifs classiques présentent des performances finales bien supérieures en termes de cisaillement, de pelage ou de résistance structurelle après polymérisation, même s'ils semblent moins collants au départ.
Un adhésif à forte adhérence peut-il être repositionné après application ?
Parfois, mais seulement dans des conditions optimales. Le repositionnement dépend de la viscosité, de la température, de la porosité du substrat et de la vitesse de polymérisation. Une fois l'adhérence amorcée, déplacer la pièce peut nuire à la qualité du collage.
Quels supports sont les plus adaptés aux produits adhésifs à forte adhérence ?
Les surfaces propres en métal, verre, bois, caoutchouc et de nombreux revêtements offrent souvent de bonnes performances si leur état est maîtrisé. Les plastiques à faible énergie de surface et les matériaux très poreux nécessitent généralement un prétraitement, l'application d'un primaire ou une composition chimique différente.
Comment tester un adhésif à forte adhérence avant la production ?
Testez-le sur le substrat réel, en respectant les conditions réelles de préparation de surface, de taille de cordon, de température et de temps de manipulation utilisées en production. Vérifiez l'adhérence initiale, le temps de fixation, la performance d'adhérence finale et la durabilité en conditions réelles d'utilisation.
ZDS Adhesive peut-il personnaliser un adhésif à forte adhérence pour la production OEM ?
Oui. Nous pouvons évaluer votre paire de substrats, vos exigences de procédé, vos besoins en emballage et vos objectifs de performance, puis ajuster la formulation ou recommander une autre famille d'adhésifs si nécessaire. Les tests d'échantillons et les contrôles de cohérence des lots font partie intégrante de ce processus de développement.