Techniques de préparation de surface pour améliorer la force d'adhérence
Les adhésifs créent des liaisons solides entre les surfaces, mais leur efficacité dépend de la qualité de leur préparation. Une préparation adéquate des surfaces renforce non seulement l'adhérence, mais améliore également la durabilité et la sécurité dans les applications exigeantes. Des méthodes clés telles que le traitement de surface, l'abrasion, l'activation plasma et l'application d'un primaire permettent aux adhésifs de fonctionner comme prévu sur les métaux, les plastiques, les composites, le verre, la pierre et bien d'autres matériaux.
Pourquoi le traitement de surface est essentiel à la réussite de l'adhérence
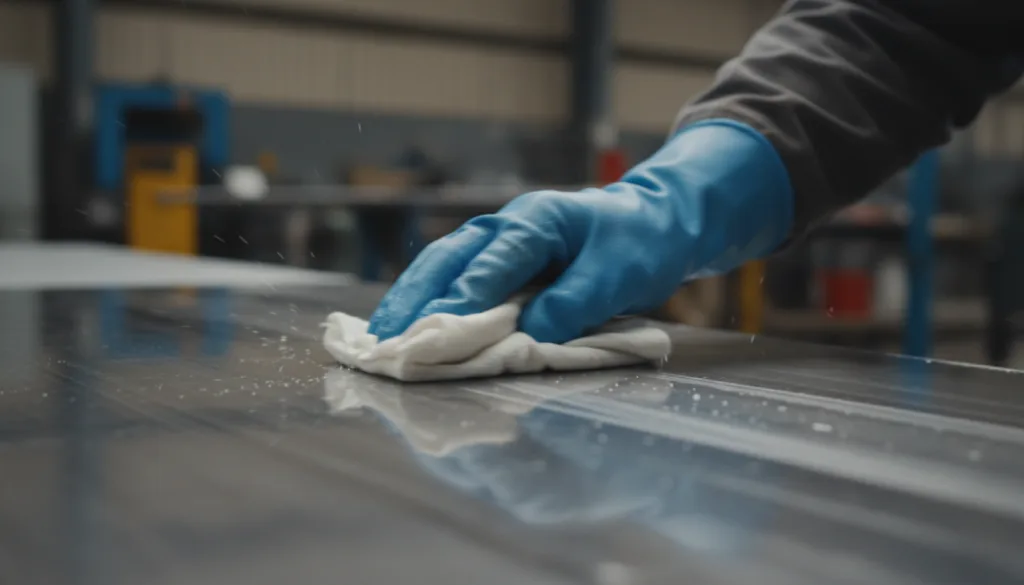
Le traitement de surface consiste à modifier le substrat (métal, verre ou plastique) afin d'optimiser l'adhérence. La préparation d'une surface permet d'éliminer les contaminants, d'améliorer sa texture et d'accroître son énergie de surface. Ces modifications favorisent une bonne étalement de l'adhésif et son interaction directe avec le matériau, formant ainsi une liaison chimique et mécanique.
Comprendre l'énergie de surface
L'énergie de surface désigne l'affinité d'un matériau pour les liquides, notamment les adhésifs. Une énergie de surface élevée permet à l'adhésif de mieux imprégner le matériau et d'assurer une adhésion plus uniforme. Les métaux comme l'aluminium et l'acier possèdent une énergie de surface élevée, ce qui facilite leur collage après nettoyage. Les plastiques tels que le polypropylène (PP) ou le polyéthylène (PE) ont une énergie de surface plus faible, ce qui peut rendre le collage plus délicat. Pour ces matériaux, des traitements de surface spécifiques permettent d'augmenter l'énergie de surface en activant le matériau, souvent par plasma ou décharge corona.
Mesure de l'énergie de surface
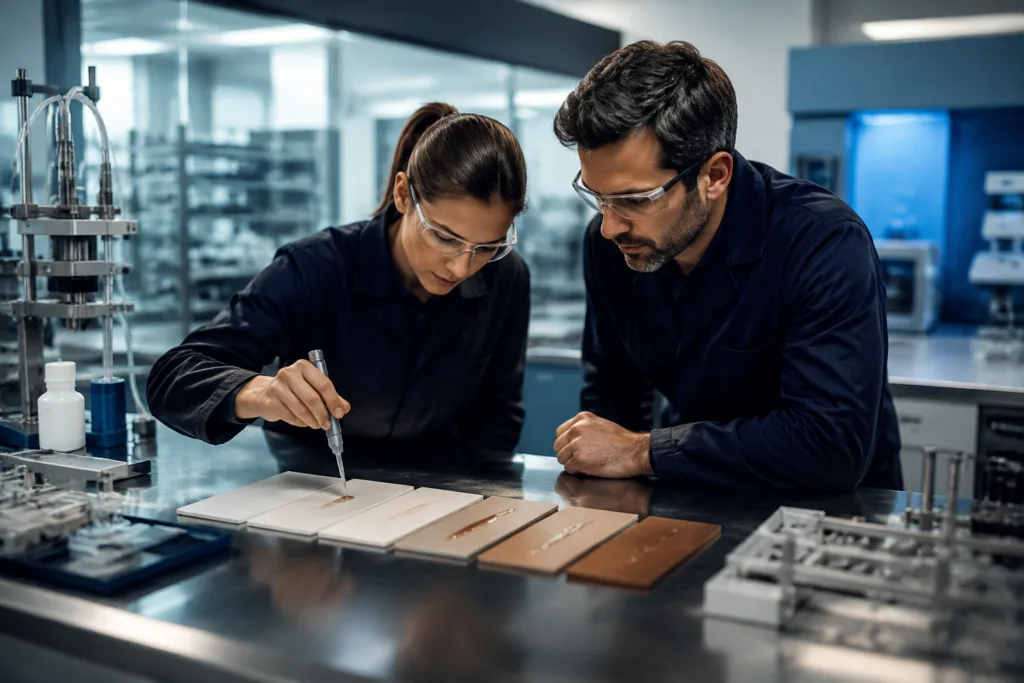
La mesure de l'angle de contact est une méthode courante pour évaluer l'énergie de surface. Un angle de contact faible (inférieur à 30 degrés) indique un bon mouillage et une énergie élevée, conditions idéales pour le collage. ZDS recommande souvent l'utilisation de stylos dyne et de goniomètres d'angle de contact pour tester les substrats avant collage.
Élimination des contaminants : Nettoyage et dégraissage
- Le nettoyage aux solvants (IPA, acétone) élimine les huiles, les agents de démoulage et la poussière graphitique.
- Les nettoyants alcalins dissolvent les résidus organiques tenaces, notamment sur les métaux.
- Les bains à ultrasons permettent d'éliminer les minuscules particules du verre et de la céramique.
La propreté est primordiale. Des traces d'huile invisibles peuvent réduire considérablement les résultats des essais de cisaillement, en particulier sur les joints critiques que l'on trouve dans les secteurs de l'automobile, de l'électronique ou de l'aérospatiale.
Abrasion et rugosification mécanique pour une meilleure adhérence
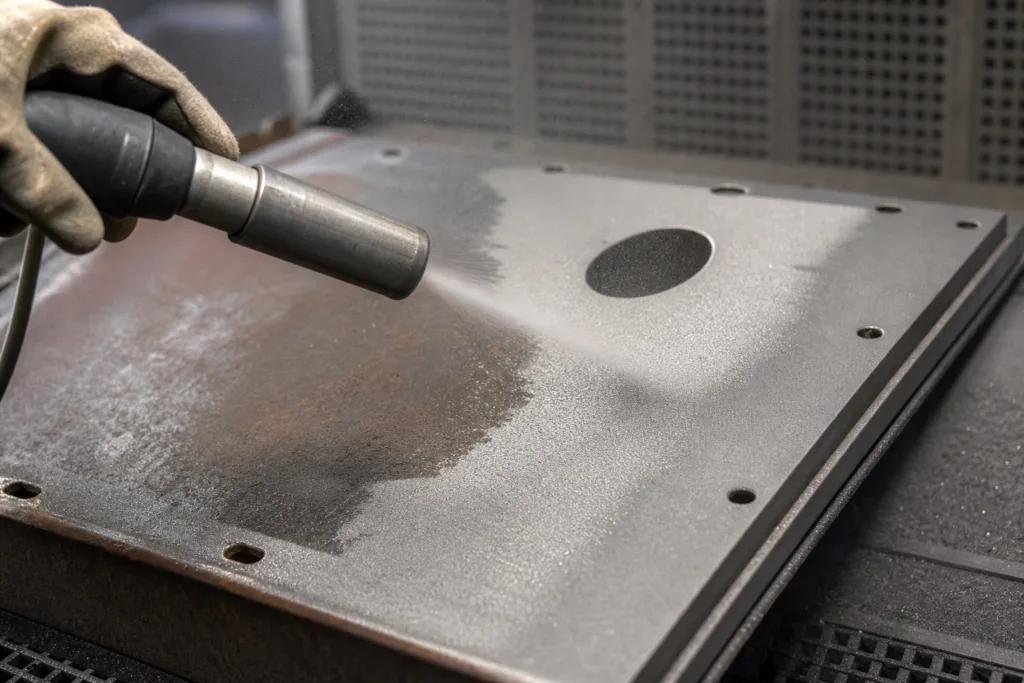
L'abrasion augmente la rugosité de surface, offrant ainsi une meilleure adhérence mécanique aux adhésifs. Des méthodes simples incluent le ponçage, le grenaillage ou le décapage à l'aide de tampons abrasifs. Une abrasion efficace élimine non seulement les finitions brillantes, mais aussi les traces d'oxydation superficielles, créant ainsi des micro-aspérités propices à la pénétration de l'adhésif.
Techniques typiques d'abrasion
- Ponçage: Utilisez un grain moyen/fin (120–320) pour les plastiques et les métaux. Nettoyez après le ponçage.
- Sablage : Idéal pour la préparation de l'acier de construction et de l'aluminium. Utiliser du grenat ou du corindon de grain 60–120 mesh.
- Brossage métallique : Méthode rapide pour les supports en pierre et en brique avant l'application d'adhésifs ou de mastics.
Les surfaces abrasées présentent souvent des améliorations considérables en termes de résistance au pelage et au cisaillement. Par exemple, les essais de cisaillement par recouvrement selon la norme ASTM D1002 montrent une résistance d'adhérence jusqu'à six fois supérieure sur l'acier poncé par rapport au métal brut.
Meilleures pratiques après abrasion
Éliminez toujours les résidus de poussière à l'aide d'air comprimé, de chiffons collants ou de lingettes imprégnées de solvant. Les particules résiduelles peuvent empêcher une bonne adhésion et provoquer un décollement prématuré.
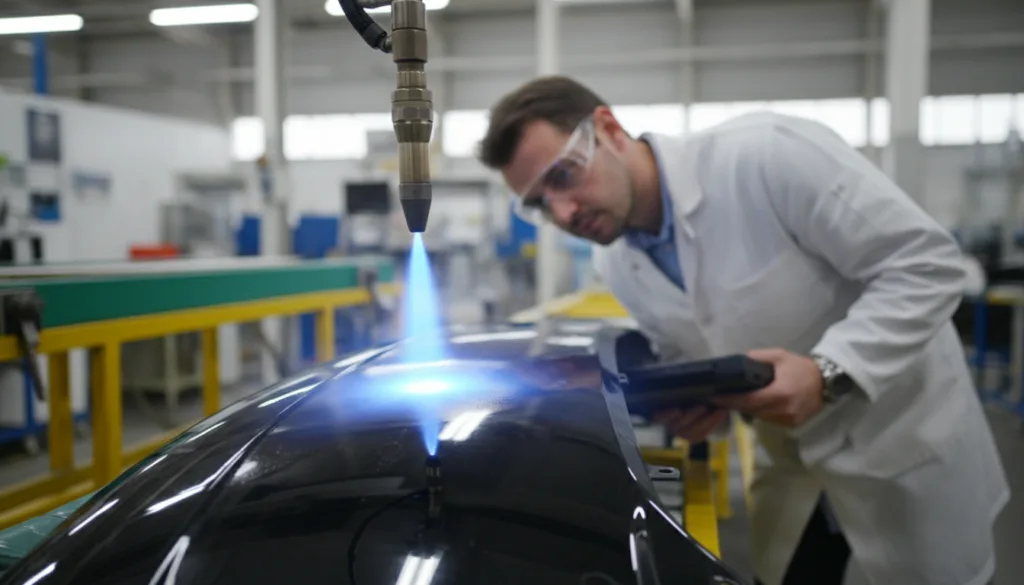
Activation de surface par plasma et corona
Certains polymères, comme l'ABS, le PC, le PP et le PE, présentent une résistance naturelle au collage en raison de leur faible énergie de surface. L'activation par plasma ou par effet corona modifie la chimie de surface, augmentant l'énergie et créant des groupements réactifs qui favorisent le collage. Ces méthodes sont particulièrement intéressantes pour la production à grande vitesse et les assemblages industriels critiques.
Activation du plasma expliquée
- Plasma atmosphérique : Expose le matériau à un flux de gaz ionisé ; augmente la mouillabilité et ajoute des groupes oxygène ou azote.
- Plasma basse pression : Utilisé dans les chambres à vide ; crée une forte activation pour le collage exigeant dans le domaine médical ou électronique.
Les ingénieurs de ZDS utilisent fréquemment le traitement plasma pour les plastiques automobiles, notamment pour coller des pare-chocs légers en PP et TPO à l'aide d'adhésifs hybrides MS nécessitant une résistance élevée au pelage et au cisaillement. Résultats typiques : l'énergie de surface passe de 32 à 58 dynes/cm, permettant ainsi le collage avec des époxydes bi-composants ou des adhésifs PU.
Décharge Corona
L'effet corona utilise un courant haute tension pour augmenter l'énergie à la surface d'un matériau. Les films et rubans traités par effet corona sont essentiels en électronique, dans les écrans et les circuits flexibles. Cette technique est plus rapide mais moins intense que le plasma ; elle est particulièrement adaptée aux matériaux en bande continue.
Conseil de pro de ZDS
« Pour le polypropylène et le polyéthylène, l’activation par plasma suivie d’une couche d’apprêt peut multiplier les valeurs de résistance au cisaillement jusqu’à 8 fois par rapport aux surfaces non traitées. »
Primaires et promoteurs d'adhérence
Les primaires, ou promoteurs d'adhérence, sont des solutions chimiques appliquées avant le collage. Ils augmentent la résistance chimique et mécanique, notamment sur les supports difficiles. Un primaire agit en fournissant des sites de collage, en neutralisant les incompatibilités de surface ou en formant des couches interfaciales qui interagissent avec les agents adhésifs.
Quand utiliser les apprêts
- Sur les plastiques (PP, PE, nylon, PTFE) dont l'énergie de surface est notoirement faible.
- Pour le verre et la céramique exposés à l'humidité.
- Avec des métaux susceptibles de se corroder (aluminium, acier galvanisé).
Les primaires peuvent s'appliquer au pinceau, en spray ou au chiffon. Le temps de polymérisation varie de quelques secondes (primaires cyanoacrylates) à 5 à 30 minutes (primaires époxy/PU). Respectez toujours les recommandations du fabricant de l'adhésif concernant les délais de recouvrement et la compatibilité de l'adhésif.
Compositions chimiques courantes des apprêts
- À base de silane : Pour le verre, la céramique et les matériaux composites.
- Acide/chromate : Pour l'aluminium et l'acier galvanisé.
- Mélanges solvant/adhésif : Pour les plastiques et les surfaces peintes.
Conseil d'application
Une couverture uniforme est essentielle. Une application irrégulière de l'apprêt peut créer des points faibles susceptibles de céder sous l'effet de contraintes thermiques ou mécaniques.
Tableau comparatif : Préparation de surface vs. Chimie des adhésifs
| Préparation de surface | Meilleurs substrats | Types d'adhésifs | Mesures d'amélioration | Utilisations typiques |
|---|---|---|---|---|
| Nettoyage au solvant | Métaux, verre, plastiques | Époxy, PU, silicone | Force d'adhérence jusqu'à 3 fois supérieure | Pièces détachées automobiles, électronique |
| Abrasion | Métaux, composites, pierre | Époxy 2K, acrylique, hybride MS | Cisaillement jusqu'à 6X | Panneaux de construction, revêtements de sol |
| Activation du plasma | ABS, PC, PP, PE | PU, acrylique, MS hybride, ruban | Énergie de surface : 30→58 dynes/cm | Pare-chocs automobiles, appareils électroniques grand public |
| Primer | Verre, céramique, plastique, métal | Époxy, cyanoacrylate, PU | Cisaillement jusqu'à 8X | Revêtements en pierre, vitrages, plastiques |
Étapes du processus pour une force d'adhérence maximale
Les gains les plus importants proviennent de la combinaison de plusieurs méthodes. Voici un flux de travail axé sur la performance, éprouvé lors des tests ZDS et des missions de terrain chez les clients :
- Nettoyer: Nettoyer avec de l'IPA ou un solvant approprié ; enlever la graisse et les particules.
- Éroder: Sablage ou grenaillage selon le type de support.
- Activer: Utiliser le plasma ou la décharge corona pour les plastiques à faible énergie.
- Prime: Appliquer un promoteur d'adhérence compatible et laisser sécher complètement.
- Appliquer l'adhésif : N’utilisez ni cordon, ni filière, ni spray, ni truelle – assurez-vous d’un mouillage uniforme.
- Pince/Dispositif de fixation : Fixez les pièces pour éviter tout mouvement pendant le durcissement.
- Guérir: Respectez la durée de vie en pot, le temps d'ouverture et le séchage complet – tous ces éléments varient en fonction de la chimie et des conditions ambiantes.
Cinétique de polymérisation et contrôle de la qualité
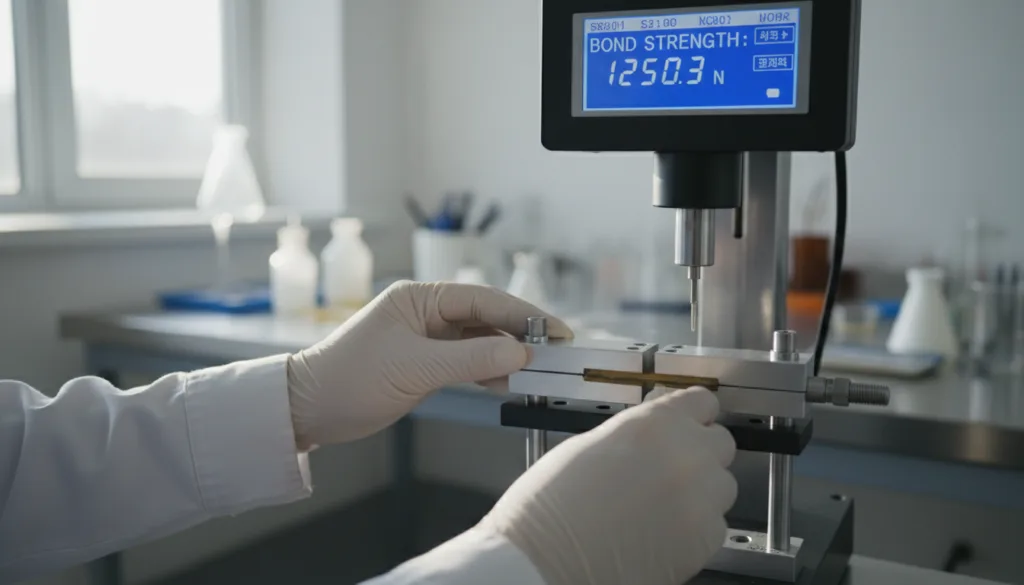
Les époxydes durcissent par réaction chimique, généralement en 1 à 24 heures selon le rapport de mélange et la température. Les polyuréthanes nécessitent l'humidité ou la chaleur. Les cyanoacrylates durcissent en quelques secondes sur des surfaces bien préparées. Après durcissement, il est recommandé de tester la résistance de l'adhérence par cisaillement (ASTM D1002), pelage en T (ASTM D1876) et par cycles thermiques afin d'en confirmer la fiabilité.
Choisir le bon adhésif pour les surfaces préparées
Tous les adhésifs ne réagissent pas de la même manière à la préparation des surfaces. ZDS propose une gamme complète de produits (époxy, polyuréthane, acrylique, silicone, cyanoacrylate, MS hybride, ruban/film) pour les secteurs de l'automobile, de l'électronique, de la construction, des revêtements de sol et de l'assemblage industriel. Choisissez le type d'adhésif en fonction du substrat, de la résistance souhaitée, du mode de polymérisation et des conditions d'exposition prévues (eau, solvants, chaleur, UV).
Performance adhésive selon l'application
- Époxy: Idéal pour les métaux, les composites et les céramiques ; résistance élevée au cisaillement/traction (>30 MPa), excellent pour les liaisons structurelles.
- Polyuréthane: Liants flexibles pour plastiques, mousses, pierres ; allongement > 150 %, bonne absorption des chocs.
- Acrylique: Durcissement rapide, forte résistance chimique ; fonctionne sur les plastiques et les métaux.
- Cyanoacrylate : Prise rapide pour les petites pièces et les assemblages médicaux.
- MS hybride : Pour des joints flexibles et résistants aux vibrations — automobile, pierre, revêtements de sol.
- Bande/Film : Électronique, écrans et assemblages nécessitant une adhésion propre et uniforme.
Références du secteur et conformité
Les adhésifs de qualité doivent répondre à des normes strictes ( ASTM D1002 , ASTM B117 ) et aux normes de sécurité (REACH, RoHS, COV). ZDS teste ses produits dans des chambres de brouillard salin, des étuves à cycles thermiques et des bancs de vieillissement accéléré. La documentation, la traçabilité des lots et les fiches de données de sécurité (FDS) sont essentielles dans les secteurs réglementés tels que l'automobile, l'électronique et le bâtiment.
Considérations sur la durabilité à long terme
Après préparation et collage, les joints peuvent être soumis à des variations de température, à des produits chimiques, à l'eau et à des vibrations. Une préparation et des produits chimiques appropriés permettent d'éviter les défaillances prématurées, de garantir la fixation solide des sols, des vitres ou des carrosseries automobiles et d'améliorer la sécurité à long terme.
Pièges courants dans la préparation des surfaces
Un nettoyage insuffisant, un abrasion trop ou trop légère, une application d'apprêt incomplète et le non-respect des temps de séchage/durcissement sont autant de causes fréquentes de rupture des collages. Les audits terrain de ZDS révèlent que 4 échecs sur 5 sont dus à des étapes de préparation négligées ou bâclées. Il est essentiel d'éviter la superposition de nouveaux adhésifs sur d'anciens résidus, l'utilisation d'apprêts incompatibles et le contrôle de l'énergie de surface. La constance et le respect de la méthode garantissent des résultats reproductibles.
Atténuer les risques
- Vérifier l'énergie de surface avant la liaison.
- Effectuer des essais sur de petits échantillons avant la production à grande échelle.
- Consignez et examinez les conditions (humidité, propreté de la surface, temps de séchage) pour chaque tâche.
« La préparation des surfaces peut faire toute la différence pour la réussite de votre assemblage. Les contrôles sur site et les procédures documentées garantissent que chaque collage tient ses promesses. »
Techniques de préparation de surface pour améliorer la force d'adhérence
La préparation des surfaces est essentielle : c’est une science qui exige une grande rigueur. Nettoyage, ponçage, application d’un primaire ou activation : ces étapes permettent aux adhésifs d’offrir une résistance et une durabilité exceptionnelles. ZDS accompagne les fabricants, installateurs et ingénieurs dans l’adoption de méthodes éprouvées et le choix des produits pour une adhérence optimale dans toutes les applications. Besoin d’aide pour choisir l’adhésif ou la méthode de préparation adaptés ? Contactez l’assistance technique de ZDS pour des solutions personnalisées et un accompagnement sur site.
Questions fréquemment posées
Comment l'énergie de surface influence-t-elle le collage ?
L'énergie de surface élevée permet aux adhésifs de se répartir uniformément et d'interagir avec les matériaux, créant ainsi des liaisons chimiques et mécaniques solides.
Pourquoi l'abrasion est-elle importante avant le collage ?
L'abrasion augmente la rugosité de la surface, élimine l'oxydation ou la finition et aide les adhésifs à mieux adhérer, augmentant ainsi la force de liaison.
Quand faut-il recourir au traitement par plasma ou au traitement contre le coronavirus ?
Ces traitements permettent de coller des plastiques à faible énergie comme le PP ou le PE et sont essentiels lorsque les adhésifs ont du mal à se mouiller ou à adhérer.
Les primaires fonctionnent-elles sur tous les substrats ?
Les primaires sont particulièrement utiles pour les plastiques, le verre, la céramique et certains métaux, mais doivent être choisis en fonction de la compatibilité avec l'adhésif et le substrat.
Comment tester la résistance de l'adhérence après préparation ?
Utilisez des méthodes industrielles telles que les tests de cisaillement par recouvrement, de pelage en T et de cyclage thermique pour confirmer que l'adhérence répond aux normes de performance.
Une mauvaise préparation de surface peut-elle entraîner des défaillances à long terme ?
Une mauvaise préparation peut permettre aux adhésifs de se coller à la saleté ou aux résidus, ce qui entraîne une rupture prématurée des liaisons, parfois des années avant leur durée de vie prévue.