Il polipropilene, il polietilene e altre materie plastiche a bassa energia superficiale sono molto diffusi perché leggeri, resistenti ed economici, ma queste stesse caratteristiche li rendono difficili da incollare in modo affidabile. In produzione, la sfida raramente si riduce alla semplice domanda "l'adesivo aderirà oggi?". Ingegneri e acquirenti devono anche sapere se l'incollaggio resisterà al calore, alle vibrazioni, all'umidità, alla contaminazione e alle manipolazioni ripetute. È qui che un promotore di adesione per la plastica diventa prezioso: aiuta a colmare il divario tra un substrato difficile e un sistema adesivo o di rivestimento che necessita di una migliore bagnabilità, ancoraggio e uniformità di processo.
Per i team che confrontano le opzioni di preparazione del substrato e di incollaggio, la nostra guida alla selezione degli adesivi per plastica è un punto di partenza pratico perché mostra come la composizione chimica dell'adesivo, il metodo di polimerizzazione e i vincoli di processo interagiscono su pezzi reali. Noi di ZDS Adhesive supportiamo i progetti che necessitano di qualcosa di più di una semplice raccomandazione generica: aiutiamo a valutare le condizioni della superficie, ad abbinare la composizione chimica del primer o del promotore al sistema adesivo e a pianificare i test sui campioni in modo che il processo di produzione in serie sia realistico prima dell'inizio della produzione di massa.
Perché PP, PE e altre materie plastiche a bassa energia superficiale resistono all'incollaggio
Il PP e il PE sono ampiamente utilizzati in componenti automobilistici, involucri, tappi, casse, elettrodomestici e prodotti di consumo grazie alla loro durata ed economicità. Tuttavia, la loro chimica superficiale non è naturalmente favorevole all'adesione. Il problema principale è la bassa energia superficiale. Se l'adesivo liquido non riesce a diffondersi e a bagnare correttamente la superficie, tenderà a formare gocce, a ritirarsi o a creare un'interfaccia debole. Anche quando un'adesione inizialmente sembra accettabile, può cedere a causa di distacco, urti o cicli termici, perché l'adesivo non si è mai ancorato correttamente alla plastica.
In termini pratici, ciò significa che le condizioni della superficie contano tanto quanto la scelta dell'adesivo. Agenti distaccanti, oli di processo, polvere, impronte digitali e ossidazione influenzano tutti il risultato dell'incollaggio. Un adesivo ben formulato può comunque non garantire prestazioni ottimali su un componente in PP o PE contaminato. Ecco perché un approccio orientato al processo di solito funziona meglio rispetto a considerare l'incollaggio come una decisione che dipende da un singolo materiale.
Cosa significa bassa energia superficiale nella produzione
Le materie plastiche a bassa energia superficiale non assorbono facilmente i liquidi, quindi l'adesivo ha una minore area di contatto per sviluppare resistenza. Ciò influisce su:
- bagnatura e copertura iniziali
- ancoraggio durante la polimerizzazione
- resistenza allo strappo sul bordo di incollaggio
- durabilità a lungo termine in condizioni di calore e umidità
Per gli utenti industriali, la conseguenza è semplice: se l'adesivo non riesce a bagnare il substrato, la linea di incollaggio è già compromessa prima che la polimerizzazione sia completa.
Che cosa fa un promotore di adesione
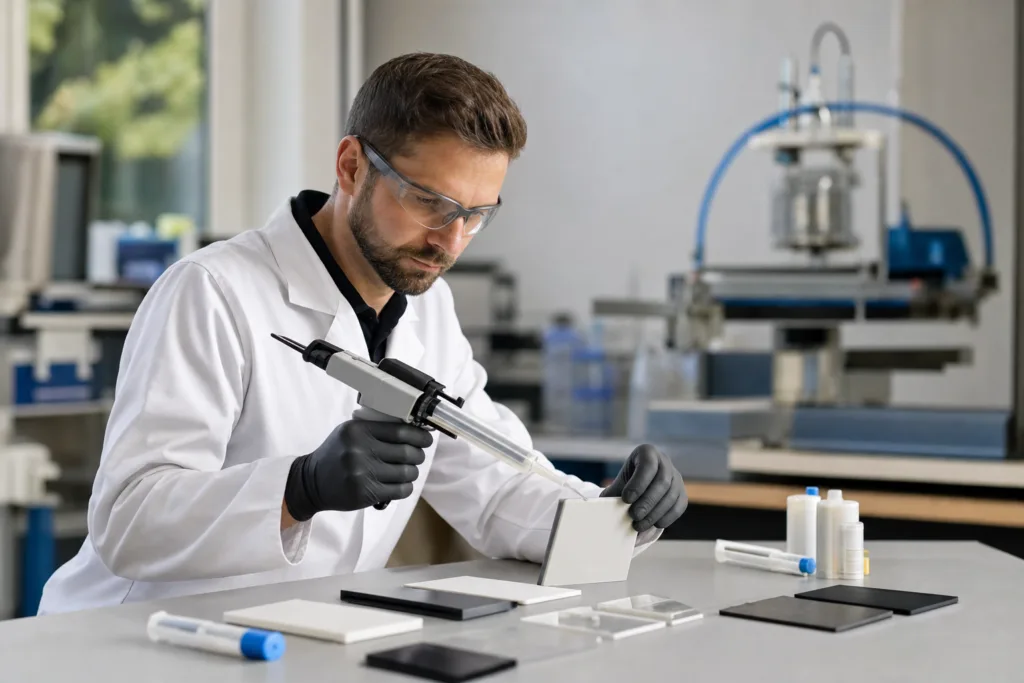
Un promotore di adesione per materie plastiche non sostituisce un adesivo scelto correttamente e non è un semplice detergente. Il suo ruolo è quello di migliorare l'interfaccia in modo che il sistema adesivo possa aderire in modo più efficace. A seconda della sua composizione chimica, può aumentare la bagnabilità, migliorare l'interazione molecolare sulla superficie o creare uno strato più ricettivo per l'adesivo, il primer, la vernice o il sigillante che verranno applicati successivamente.
In termini di processo, un promotore di adesione può essere utile quando la plastica di base è intrinsecamente difficile da incollare, quando la produzione richiede una finestra di assemblaggio più ampia o quando la durabilità sul campo è più importante della sola adesione iniziale. È particolarmente rilevante quando un componente deve resistere in esercizio piuttosto che superare un breve test di laboratorio.
Promotore di adesione vs colla, primer e detergente
Questi termini vengono spesso usati in modo improprio, ma svolgono funzioni diverse:
- Depuratore Rimuove sporco, grasso e alcuni residui.
- Primer Prepara la superficie per l'adesivo o il sistema di rivestimento e può migliorarne la compatibilità chimica.
- Promotore di adesione In genere si concentra sul rafforzamento dell'interfaccia tra un substrato difficile e il materiale applicato sopra.
- Colla o adesivo è il principale materiale legante che sopporta il carico.
Quando un processo fallisce, il problema spesso non risiede solo nell'adesivo. Potrebbe trattarsi di una pulizia inadeguata, di un promotore di adesione errato o di una stratificazione incompatibile tra primer, adesivo e finitura.
Come l'energia superficiale controlla la bagnabilità e l'adesione a lungo termine
L'adesione inizia con la bagnatura. Se l'adesivo si diffonde sulla superficie della plastica, l'area di interfaccia aumenta e il legame può sviluppare una resistenza più affidabile. Se invece forma delle gocce, il legame si basa su una piccola area di contatto instabile. Ecco perché l'energia superficiale è così importante su substrati come PP, PE, TPO e materiali simili.
In ambito manifatturiero, si distinguono spesso tre fasi: bagnatura iniziale, polimerizzazione e durata in esercizio. Un promotore di adesione può migliorare la prima fase, ma il risultato finale dipende comunque dalla chimica del processo di polimerizzazione, dallo spessore del film, dall'esposizione ambientale e dalla progettazione del componente. Un giunto debole può comunque cedere se il carico si concentra su uno spigolo vivo o se il giunto è soggetto a movimenti continui.
Un metodo utile per valutare la predisposizione all'incollaggio consiste nella misurazione dell'angolo di contatto o nella valutazione della bagnabilità. Standard come quello ASTM sulla bagnabilità sono utili perché forniscono un metodo strutturato per verificare se una superficie trattata è effettivamente più ricettiva, anziché presumere che una superficie pulita sia pronta per l'incollaggio. In pratica, questo tipo di misurazione supporta un migliore controllo del processo su componenti in PP e PE, dove la sola ispezione visiva non è sufficiente.
Materie plastiche a bassa energia superficiale comunemente utilizzate nell'industria
La bassa energia superficiale non è un problema limitato a PP e PE. Diversi altri substrati presentano problematiche di adesione simili, sebbene la risposta esatta del processo possa variare.
| Supporto | Sfida tipica | Considerazioni sull'utilizzo da parte del promotore |
|---|---|---|
| PP | Energia superficiale molto bassa, sensibilità al distacco dallo stampo | Spesso necessita sia di pulizia che di pretrattamento prima dell'uso come promotore |
| PE | Eccellente resistenza chimica, scarsa bagnabilità | L'attivazione della superficie spesso migliora i risultati più della sola pulizia. |
| TPO | Formulazione e contenuto di riempitivo variabili | Potrebbe essere necessario testare il grado esatto, non solo la famiglia di resine |
| EPDM | Flessibile, resistente agli agenti atmosferici e difficile da incollare in modo uniforme | La selezione dei promotori dovrebbe tenere conto della mobilità e dell'invecchiamento ambientale. |
| Altre poliolefine | Comportamento simile a basso consumo energetico con differenze negli additivi | La convalida del processo deve corrispondere alla reale superficie di produzione. |
Per gli acquirenti, la lezione principale è che la sola tipologia di substrato non basta. Grado, riempitivo, additivi superficiali e storia dello stampaggio possono influenzare la risposta di adesione.
Attivazione della superficie prima dell'uso di un promotore di adesione
Prima dell'applicazione di un promotore, molti processi traggono vantaggio da una qualche forma di attivazione o preparazione della superficie. La sola pulizia rimuove le contaminazioni, ma non sempre aumenta l'energia superficiale a sufficienza per garantire un'adesione robusta. A seconda del pezzo e della linea di produzione, prima della fase di applicazione del promotore o del primer possono essere utilizzati trattamenti a fiamma, al plasma, a corona o chimici.
Questi metodi non sono intercambiabili. Il trattamento a fiamma può essere utile per alcuni pezzi stampati, mentre il trattamento al plasma e a corona vengono spesso scelti quando è necessaria un'attivazione controllata. Il trattamento chimico può essere più adatto a specifici flussi di lavoro di riparazione o ammodernamento. Il punto non è utilizzare il metodo più aggressivo, ma quello che meglio si adatta alla geometria del pezzo, alla produttività e ai requisiti di sicurezza.
Per i flussi di lavoro di riparazione e assemblaggio sul campo, una guida pratica sulle opzioni di sistemi adesivi siliconici può aiutare i team a valutare la compatibilità del substrato e il comportamento di polimerizzazione, soprattutto quando flessibilità e resistenza ambientale sono fattori determinanti. Anche quando il silicone non è l'adesivo finale, la logica di selezione rimane simile: la compatibilità del processo è importante tanto quanto la composizione chimica.
La pulizia è necessaria, ma non sempre sufficiente.
Uno degli errori più comuni è presumere che una semplice pulizia con solvente sia sufficiente. La pulizia rimuove la contaminazione superficiale, ma il PP e il PE possono comunque presentare una scarsa bagnabilità anche dopo la pulizia. Se il pezzo presenta residui di distaccante, ossidati o additivi di processo, il promotore di polimerizzazione potrebbe risultare meno efficace a meno che la superficie non venga preparata adeguatamente in precedenza. Nella nostra esperienza, i risultati migliori si ottengono solitamente seguendo una sequenza ben definita: pulizia, attivazione se necessaria, applicazione del promotore, rispetto del tempo di essiccazione, quindi assemblaggio entro i tempi previsti.
Quando un promotore di adesione per paraurti in plastica ha senso
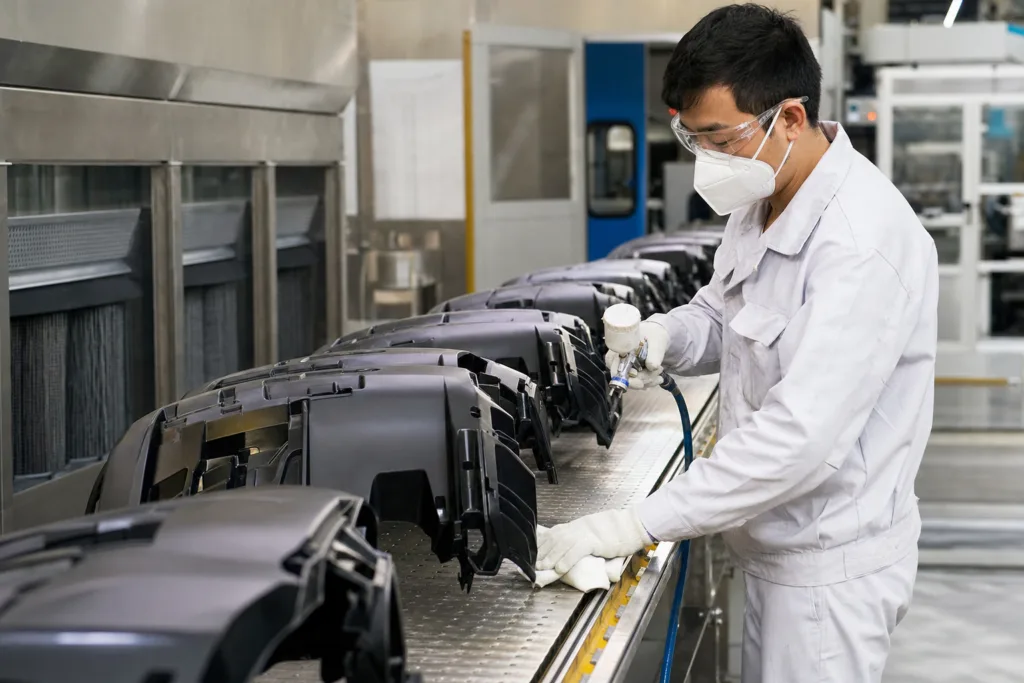
I paraurti e le finiture per auto sono un buon esempio del perché questi prodotti esistano. Molti sono realizzati in TPO, miscele di PP o materiali simili che possono flettersi, muoversi e resistere a forti sbalzi di temperatura. I team di riparazione e assemblaggio spesso necessitano di un incollaggio che resista a vibrazioni, urti ed esposizione agli agenti atmosferici senza diventare fragile.
In questo contesto, un promotore di adesione per paraurti in plastica non serve solo a garantire l'aderenza iniziale. Contribuisce anche a ridurre la probabilità che una toppa di riparazione, un rivestimento o un elemento di finitura si stacchino dai bordi durante l'utilizzo. Detto questo, la lavorazione dei paraurti è particolarmente sensibile alla disciplina del processo. Una pulizia inadeguata, tempi di essiccazione troppo brevi o strati di rivestimento incompatibili possono comunque portare a un cedimento precoce.
Nei progetti in cui la sigillatura dei bordi o il movimento dei giunti sono parte integrante della progettazione, può essere utile confrontare il ruolo di un promotore con la scelta dell'adesivo rispetto al sigillante . Un promotore può migliorare l'adesione, ma se il giunto necessita anche di adattamento al movimento, resistenza all'acqua o tolleranza allo spazio, la composizione chimica di base deve comunque essere scelta correttamente.
Strategia di selezione del primer per materie plastiche a bassa energia superficiale
Non tutti i sistemi necessitano di un primer separato, ma molte applicazioni ad alta affidabilità sì. Il primer o il promotore di adesione più adatto dipende dal substrato, dalla composizione chimica dell'adesivo e dall'ambiente di utilizzo finale. Un sistema efficace sul PP potrebbe non essere direttamente applicabile a PE, TPO o a un tipo di adesivo con cariche e additivi diversi.
Dal punto di vista produttivo, la strategia corretta consiste nel considerare il promotore di adesione come parte di un sistema, non come una soluzione universale. Ciò significa verificare la compatibilità con la vernice di finitura, l'adesivo o il sigillante e accertarsi che la linea di produzione sia in grado di supportare il metodo di applicazione e i tempi di polimerizzazione richiesti. Noi di ZDS Adhesive consigliamo spesso ai team di definire insieme il substrato, il processo e gli obiettivi di prestazione prima di selezionare il prodotto chimico. Questo riduce il rischio di utilizzare un prodotto in un ruolo per il quale non è stato progettato.
Abbinamento del promotore al sistema di legame finale
Tra le domande utili per la selezione si possono citare:
- Il componente deve essere incollato, rivestito, sigillato o riparato?
- Il legame sarà soggetto a distacco, taglio, vibrazione o impatto?
- Il componente assemblato necessita di polimerizzazione a temperatura ambiente, a caldo o in ambiente umido?
- È probabile che la superficie contenga agenti distaccanti, polvere o segni di ossidazione post-stampaggio?
- Il promotore verrà utilizzato con resine epossidiche, poliuretaniche, acriliche, siliconiche o con altri materiali chimici?
Se la risposta a queste domande non è chiara, la scelta della formulazione è solitamente prematura.
Integrazione dei processi: come costruire la sequenza corretta
Anche un promotore efficace può non dare i risultati sperati se il processo non è uniforme. In produzione, le principali minacce sono generalmente rappresentate da tempistiche, contaminazione e sovradosaggio. Gli operatori potrebbero applicare troppo materiale, saltare il tempo di essiccazione o lasciare riposare il pezzo trattato troppo a lungo prima dell'assemblaggio. Ognuno di questi fattori può compromettere il risultato.
Una sequenza pratica di solito si presenta così:
- Ispezionare il pezzo stampato per verificare la presenza di contaminazioni visibili o residui di processo.
- Pulire utilizzando un metodo approvato per il substrato e le condizioni della linea.
- Eseguire tutti i passaggi di attivazione richiesti dalla procedura.
- Applicare il promotore di adesione in uno strato uniforme e controllato.
- Attendere il tempo di flash o di asciugatura specificato.
- Applicare l'adesivo, il sigillante o il rivestimento entro i tempi previsti.
- Assemblare e polimerizzare in condizioni controllate.
Per i team che devono decidere se il materiale adesivo debba essere a base d'acqua, a base di solvente o con un'altra composizione chimica, l'articolo sui limiti di selezione degli adesivi a base d'acqua è utile perché evidenzia i casi in cui i sistemi a base d'acqua possono presentare difficoltà in ambienti industriali esigenti. Nel caso delle materie plastiche a basso consumo energetico, la tolleranza al processo può essere altrettanto importante quanto la preferenza ambientale.
Il tempo di flash e la finestra di polimerizzazione contano più di quanto gli acquirenti si aspettino.
Spesso, promotori e primer necessitano di un tempo di essiccazione definito affinché i veicolanti evaporino e la superficie trattata raggiunga lo stato desiderato. Se l'applicazione avviene troppo presto, il solvente intrappolato o la formazione incompleta del film possono ridurre la qualità dell'adesione. Se invece l'applicazione viene ritardata eccessivamente, lo strato trattato potrebbe perdere efficacia o contaminarsi. In un ambiente di produzione, ciò si traduce in una regola semplice ma fondamentale: considerare il promotore come una fase di processo a tempo, non come una semplice spruzzatura preparatoria.
Quali miglioramenti delle prestazioni aspettarsi
Un promotore di adesione opportunamente selezionato può migliorare i risultati pratici in diversi modi:
- migliore bagnabilità iniziale su PP, PE, TPO e plastiche simili
- maggiore resistenza allo strappo sul bordo di incollaggio
- maggiore uniformità nella forza di adesione tra i lotti di produzione
- maggiore resistenza all'umidità e ai cicli termici
- migliore mantenimento delle prestazioni dopo manipolazione e vibrazioni
Tuttavia, il promotore di adesione non crea una resistenza illimitata. Solitamente migliora il margine di sicurezza rendendo l'interfaccia più stabile e ripetibile. Il risultato finale dipende comunque dalla progettazione del giunto, dalla scelta dell'adesivo, dal controllo della polimerizzazione e dalle condizioni superficiali del pezzo reale.
Quando i sistemi a base di solventi hanno ancora un ruolo
Alcuni processi di lavorazione della plastica a basso consumo energetico utilizzano componenti a base di solventi perché asciugano rapidamente, favoriscono interazioni superficiali specifiche o si adattano alle abitudini di produzione esistenti. Quando i team li valutano, l'articolo sui fattori prestazionali degli adesivi a base di solventi è rilevante perché aiuta gli acquirenti a soppesare velocità, compatibilità e rischio di processo. Il punto importante non è privilegiare una specifica formulazione chimica a priori, ma decidere in base al substrato e alla linea di produzione.
Limitazioni e rischi di guasto
Un promotore di adesione può risolvere molti problemi delle materie plastiche a bassa energia, ma non è una soluzione miracolosa. I rischi più comuni di fallimento includono la contaminazione, una chimica superficiale errata, un'applicazione eccessiva, un'asciugatura incompleta e l'invecchiamento della superficie trattata prima dell'assemblaggio. Alcuni fallimenti derivano anche da una scarsa compatibilità tra il promotore e l'adesivo utilizzato.
Un altro rischio spesso trascurato è l'invecchiamento. Un pezzo trattato può aderire bene subito dopo la preparazione, ma perdere efficacia se rimane inattivo troppo a lungo prima della fase successiva. Ecco perché il controllo dello stoccaggio, della preparazione e del flusso dei pezzi è fondamentale. Una tecnica operativa incoerente può essere altrettanto dannosa quanto la scelta di un prodotto errato.
Per applicazioni flessibili o di tenuta, gli acquirenti devono anche ricordare che alcune giunzioni richiedono più della semplice adesione. La formulazione chimica potrebbe dover assorbire i movimenti o fornire resistenza all'umidità. In questi casi, è utile confrontare l'adesivo con una soluzione sigillante piuttosto che presumere che un singolo passaggio di promotore sia sufficiente a soddisfare ogni esigenza.
Come adottare un approccio sistemico anziché una soluzione rapida
I risultati migliori si ottengono quando la selezione del promotore è parte integrante della progettazione di un sistema completo. Ciò significa valutare congiuntamente il substrato, il pretrattamento, la chimica del promotore, l'adesivo, la progettazione del giunto, il metodo di polimerizzazione e l'ambiente di utilizzo finale. Questo approccio sistemico è particolarmente importante per i programmi ad alto volume, con bassa tolleranza ai guasti in loco o con più siti produttivi.
Dal punto di vista della produzione, la questione non è solo se il legame funziona in una prova a campione. La vera questione è se rimane affidabile quando gli operatori cambiano turno, i materiali provengono da lotti diversi o le condizioni ambientali variano. Per questo motivo, incoraggiamo i clienti a considerare il promotore come un elemento del processo complessivo, non come la soluzione definitiva in sé.
Quando è necessario ampliare la scelta, passando dalla semplice incollatura alla sigillatura, alla resistenza alle vibrazioni o alla protezione ambientale, l'articolo sulla selezione tra adesivo e sigillante può aiutare ad allineare la composizione chimica all'applicazione. Questo tipo di ragionamento spesso previene la sovraspecificazione e aiuta a contenere i costi.
Test e convalida prima del rilascio in produzione
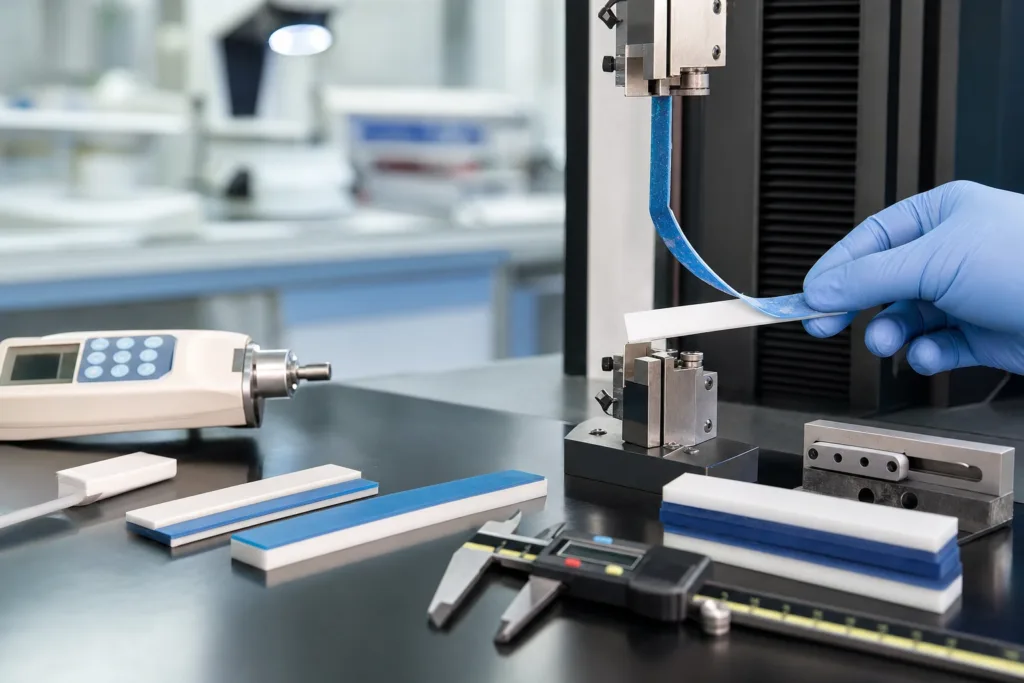
La validazione è la fase in cui il processo diventa concreto. Per le materie plastiche a bassa energia superficiale, i risultati di laboratorio devono essere confrontati con la geometria del pezzo, la velocità della linea, le condizioni di polimerizzazione e il rischio effettivo di contaminazione. Un buon piano di prova include in genere verifiche della resistenza all'adesione, test di pelatura, esposizione ambientale e ispezione visiva dell'interfaccia.
Tra i metodi di prova utili si possono includere, ove pertinente, la valutazione a reticolo, la prova di taglio, la prova di pelatura, l'invecchiamento termico, l'esposizione all'umidità e i cicli termici. Se il componente è strutturale o rilevante per la sicurezza, i criteri di superamento devono essere definiti prima dell'inizio della prova. L'obiettivo non è solo confermare la resistenza del legame, ma anche comprenderne la sensibilità alle variazioni di processo.
Quando un team desidera una valutazione più misurabile della prontezza superficiale, la misurazione dell'angolo di contatto può supportare la decisione. Ciò risulta particolarmente utile quando si confrontano parti non trattate con superfici pulite, trattate con fiamma o con plasma, prima e dopo l'applicazione del promotore.
| Area di convalida | Quello che ti dice | Perchè é importante |
|---|---|---|
| Prova di sbucciatura | Resistenza dei bordi e qualità dell'interfaccia | Utile per carichi flessibili o da far leva |
| Prova di taglio | Resistenza al carico | Importante per i giunti strutturali e semistrutturali |
| Invecchiamento termico | Mantenimento del legame a temperature elevate | Rilevante per i settori automobilistico, degli elettrodomestici e dell'elettronica. |
| Esposizione all'umidità | Resistenza all'umidità e all'infiltrazione d'acqua | Importante per assemblaggi esterni e sigillati |
| Verifica della bagnabilità della superficie | Se il pretrattamento abbia effettivamente migliorato la prontezza | Aiuta a verificare la coerenza del processo prima della produzione |
Esempi di applicazioni in tutti i settori
Nell'industria automobilistica, i promotori di adesione sono spesso utilizzati su finiture in TPO e PP, componenti relativi ai paraurti e componenti interni, dove la verniciatura, l'incollaggio o la riparazione richiedono una migliore ricettività superficiale. Nell'elettronica, possono essere utili per alloggiamenti, contenitori e componenti accessori in cui il substrato è leggero ma difficile da incollare. Nei prodotti di consumo, favoriscono l'assemblaggio di maniglie, coperture, clip e parti decorative, dove sia l'aspetto che la durata sono importanti.
Per i flussi di lavoro che prevedono l'utilizzo di poliuretano, l'articolo sulle applicazioni degli adesivi poliuretanici risulta utile perché i sistemi PU vengono spesso scelti quando sono richieste flessibilità, resistenza agli urti o la capacità di incollare materiali misti. Questo li rende un utile punto di riferimento per i programmi che utilizzano PP e PE, dove la mobilità e la durabilità ambientale sono fattori importanti.
A livello di prodotto, la scelta giusta dipende spesso dalla necessità di un giunto resistente e flessibile, di un legame strutturale ad alta resistenza o di una sigillatura impermeabile. Nel nostro lavoro di supporto alla produzione e all'applicazione, riscontriamo i risultati migliori quando il promotore, l'adesivo e la sequenza di processo vengono selezionati congiuntamente, anziché separatamente.
Lista di controllo delle specifiche per la scelta di un promotore di adesione per la plastica
Prima di approvare un prodotto, acquirenti e ingegneri devono verificare quanto segue:
- famiglia di substrati e grado esatto
- Metodo di preparazione della superficie e rischio di contaminazione
- compatibilità con adesivo, sigillante, primer o rivestimento
- tempo di flash richiesto e finestra di assemblaggio
- Temperatura di esercizio prevista ed esposizione all'umidità
- necessità di flessibilità, resistenza alla pelatura o resistenza strutturale
- condizioni di conservazione, durata di conservazione e formato della confezione
- Volume di produzione, MOQ e aspettative di ripetibilità
Alcuni progetti traggono vantaggio da una discussione più approfondita sulla formulazione, soprattutto quando i prodotti standard non si adattano alla velocità della linea o ai limiti ambientali. In questi casi, potremmo consigliare un adesivo personalizzato o un pacchetto di supporto al processo, anziché forzare un materiale standard in un'applicazione complessa.
Domande frequenti degli acquirenti su stoccaggio, conformità e coerenza
Conservazione e durata di conservazione sono aspetti pratici, non considerazioni secondarie. Un promotore sensibile all'aria, all'umidità o alla temperatura può perdere efficacia se non conservato correttamente. Gli acquirenti dovrebbero inoltre verificare se il prodotto è confezionato in un formato adatto alla loro linea di prodotti: piccole unità di prova, contenitori di medio volume o confezioni per la distribuzione automatizzata.
Anche le normative e le problematiche relative ai COV (composti organici volatili) sono importanti. Alcune operazioni richiedono un controllo più rigoroso su emissioni, odori o gestione dei solventi. Ciò non esclude automaticamente una determinata sostanza chimica, ma dovrebbe influenzare la scelta del metodo di applicazione e dei controlli sul luogo di lavoro. La coerenza del processo è altrettanto importante: se un turno applica il promotore in modo diverso da un altro, i dati finali sull'adesione saranno difficili da considerare attendibili.
Per i team che desiderano confrontare un approccio alternativo, la nostra risorsa sul legame su substrati difficili è utile perché rafforza la stessa lezione vista su PP e PE: i substrati difficili richiedono un sistema, non una scorciatoia.
Quando collaborare con un produttore di adesivi
Arriva un punto in cui la scelta di un prodotto standard non è più sufficiente. Se il substrato è una plastica a bassa energia superficiale con condizioni superficiali variabili, se il componente è esposto ad ambienti difficili o se la produzione richiede una precisione assoluta e una consistenza uniforme su grandi volumi, collaborare direttamente con un produttore di adesivi può far risparmiare tempo e ridurre i rischi. Ciò è particolarmente vero quando il processo richiede una viscosità personalizzata, un profilo di flash diverso o un promotore che deve integrarsi con una linea di adesivi esistente.
Dal punto di vista della produzione, aiutiamo spesso i clienti a esaminare i risultati dei campioni, a confrontare le opzioni di attivazione superficiale e a scegliere un percorso che bilanci prestazioni, costi e produttività. Per ZDS Adhesive , questo significa solitamente valutare l'intero sistema di incollaggio: substrato, pretrattamento, promotore, adesivo, tempo di polimerizzazione e controlli di qualità. Il risultato non è solo un'adesione più forte sulla carta, ma un processo ripetibile in officina.
Conclusione
PP, PE, TPO, EPDM e altre plastiche a bassa energia superficiale sono difficili da incollare perché le loro superfici non favoriscono naturalmente la bagnabilità o una forte adesione. Un promotore di adesione per la plastica contribuisce a colmare questa lacuna, ma la sua efficacia dipende da come viene integrato nell'intero processo. Pulizia, attivazione, controllo dell'applicazione, tempo di essiccazione, compatibilità con l'adesivo e validazione sono tutti fattori determinanti per il successo dell'incollaggio in produzione.
Per ingegneri e acquirenti, l'approccio più intelligente è quello di considerare la scelta del promotore come una decisione di sistema. Definendo fin da subito il substrato, l'ambiente, il tipo di carico e la finestra di processo, è possibile scegliere una combinazione di promotore e adesivo che garantisca prestazioni costanti, anziché procedere per tentativi ed errori. Questa è la differenza tra un'adesione che appare valida in un campione e una che resiste all'uso reale.
DOMANDE FREQUENTI
È sempre necessario un promotore di adesione per PP e PE?
No. Alcuni componenti in PP e PE possono essere incollati senza promotore se il sistema adesivo, le condizioni della superficie e il pretrattamento sono favorevoli. Tuttavia, per ottenere risultati industriali ripetibili, soprattutto su componenti stampati con bassa energia superficiale o rischio di contaminazione, un promotore spesso migliora la bagnabilità e la robustezza del processo.
È sufficiente pulire accuratamente prima di utilizzare un promotore di adesione?
La pulizia è necessaria, ma non sempre sufficiente. Rimuove sporco e residui, ma potrebbe non aumentare a sufficienza l'energia superficiale per una forte adesione. Nel caso di plastiche difficili, la pulizia viene spesso abbinata a un trattamento con fiamma, plasma, corona o un promotore compatibile.
Come faccio a sapere se il promotore di adesione è compatibile con il mio adesivo?
L'approccio più sicuro è quello di testare contemporaneamente il substrato, il promotore e l'adesivo specifici. La compatibilità dipende dalla composizione chimica, dal tempo di essiccazione, dal metodo di polimerizzazione e dalle condizioni di utilizzo finali. Una prova su un campione è più affidabile che presumere che un promotore funzioni con ogni tipo di adesivo.
Gli agenti promotori di adesione possono migliorare sia la resistenza allo strappo che la forza di adesione?
Sì, possono migliorare entrambi gli aspetti, ma l'effetto dipende dalla progettazione del giunto e dall'adesivo utilizzato. I promotori spesso aiutano il bordo dell'incollaggio a resistere al sollevamento e allo scollamento perché migliorano l'interfaccia. Tuttavia, la resistenza allo scollamento dipende anche dalla flessibilità, dalla qualità della polimerizzazione e dal movimento del substrato.
Cosa devo verificare prima di approvare un produttore per la produzione?
Verificate con precisione il tipo di substrato, il metodo di pulizia, la finestra di applicazione, il tempo di polimerizzazione o di essiccazione, i requisiti di conservazione, la durata di conservazione e la compatibilità con l'adesivo o il rivestimento. È inoltre importante accertarsi che lo stesso risultato sia riproducibile nelle reali condizioni di produzione, e non solo in laboratorio.
L'adesivo ZDS può essere d'aiuto nel fornire un supporto di incollaggio personalizzato per le materie plastiche a bassa energia superficiale?
Sì. Possiamo valutare il vostro substrato, fornire consulenza sull'integrazione del processo e supportare i test sui campioni per sistemi adesivi personalizzati o standard. Per progetti su PP, PE e plastiche simili, vi aiutiamo anche a valutare se il pretrattamento, l'uso di un primer o la modifica della formulazione siano la soluzione più pratica per una produzione stabile.