Capire i guasti degli adesivi industriali
Gli adesivi industriali rendono possibile la produzione moderna. Incollano metalli, plastica, vetro, pietra e materiali compositi in settori che spaziano dall'automotive all'elettronica, dalla pavimentazione all'edilizia. Ma quando questi legami falliscono, le conseguenze possono variare da piccoli problemi estetici a catastrofici cedimenti strutturali. Riconoscere le cause del cedimento degli adesivi è il primo passo per garantire la qualità e la sicurezza del prodotto.
Che cosa si intende per "rottura degli adesivi industriali"?
Il cedimento degli adesivi industriali si verifica quando un legame non raggiunge la resistenza o la durata previste. Ciò può manifestarsi con una separazione visibile, una riduzione della resistenza o persino una rottura improvvisa. Questi cedimenti possono interrompere la produzione, aumentare i costi e comportare rischi per la sicurezza. Comprendendo i diversi tipi di cedimento e le loro origini, i produttori possono prevenire costosi fermi macchina.
La scienza dietro l'incollaggio
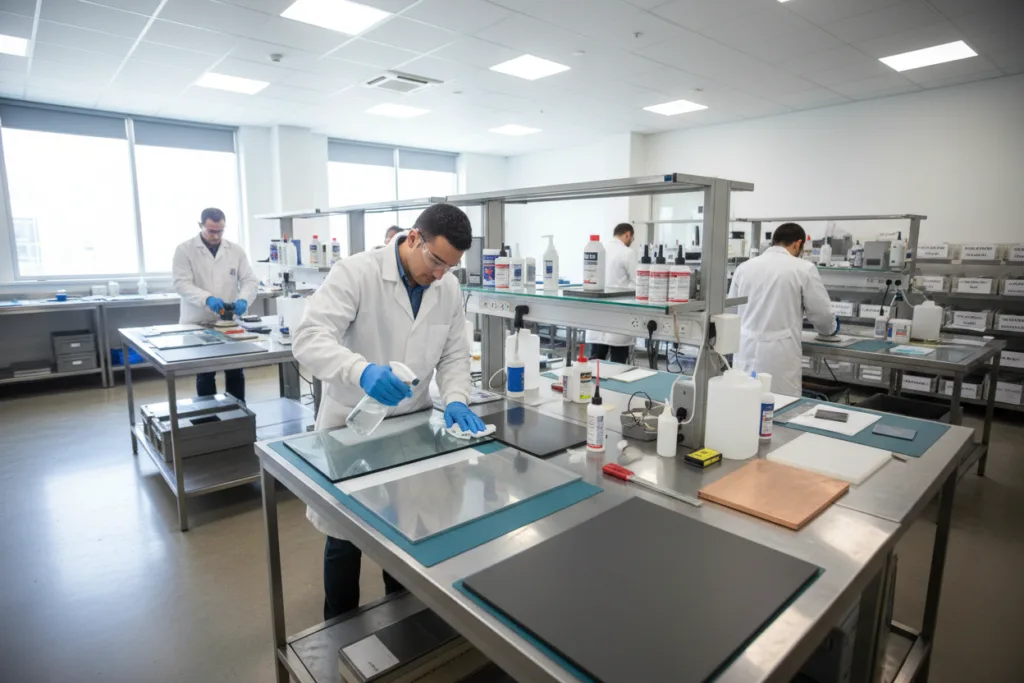
Un legame forte si forma quando la chimica dell'adesivo è adatta ai substrati e all'ambiente di lavorazione. I legami sono influenzati dal tempo aperto dell'adesivo (per quanto tempo rimane lavorabile), dal meccanismo di polimerizzazione (come calore o umidità), dal metodo di applicazione e da altri fattori. La scelta dell'adesivo giusto è solo un aspetto; una corretta preparazione e il controllo del processo sono altrettanto cruciali.
Chimiche adesive e loro proprietà
| Chimica | Tipo di cura | I migliori substrati | Proprietà chiave | Applicazioni comuni |
|---|---|---|---|---|
| Epossidico (1K/2K) | Calore/RT | Metallo, compositi | Alta resistenza, rigidità, resistenza chimica | Assemblaggio di componenti elettronici e automobilistici |
| Poliuretano (PU) | Umidità/2K | Plastica, pietra, metallo | Flessibile, resistente agli urti e alle temperature | Pavimentazione, costruzione |
| Acrilico | 2K/luce | Metallo, vetro, plastica | Polimerizzazione rapida, resistente, stabile ai raggi UV | Segnaletica, montaggio industriale |
| Silicone | Umidità/calore | Vetro, ceramica, metalli | Flessibile, resistente ai raggi UV/temperatura | Elettronica, sigillatura edile |
| Cianoacrilato (CA) | Umidità | Plastica, gomma, metalli | Legame istantaneo, rigido | Riparazioni rapide, piccoli componenti |
| Nastro/Pellicola | Sensibile alla pressione | Plastica, metallo, vetro | Nessuna cura, applicazione pulita | Elettronica, finiture per auto |
Passaggi essenziali nel legame
- Selezionare la giusta combinazione di adesivo e substrato.
- Preparare correttamente le superfici, pulendole e carteggiandole quando necessario.
- Controllare la temperatura, l'umidità e il metodo di applicazione.
- Rispettare i protocolli di fissaggio e polimerizzazione corretti.
- Verificare la forza del legame con test standard come ASTM D1002 and ASTM D1876.
Cause comuni di guasti degli adesivi industriali
Anche le tecnologie adesive più avanzate possono inciampare se le basi del processo non sono sufficientemente solide. Esaminiamo i tipici problemi di incollaggio e come affrontarli.
Scarsa preparazione della superficie
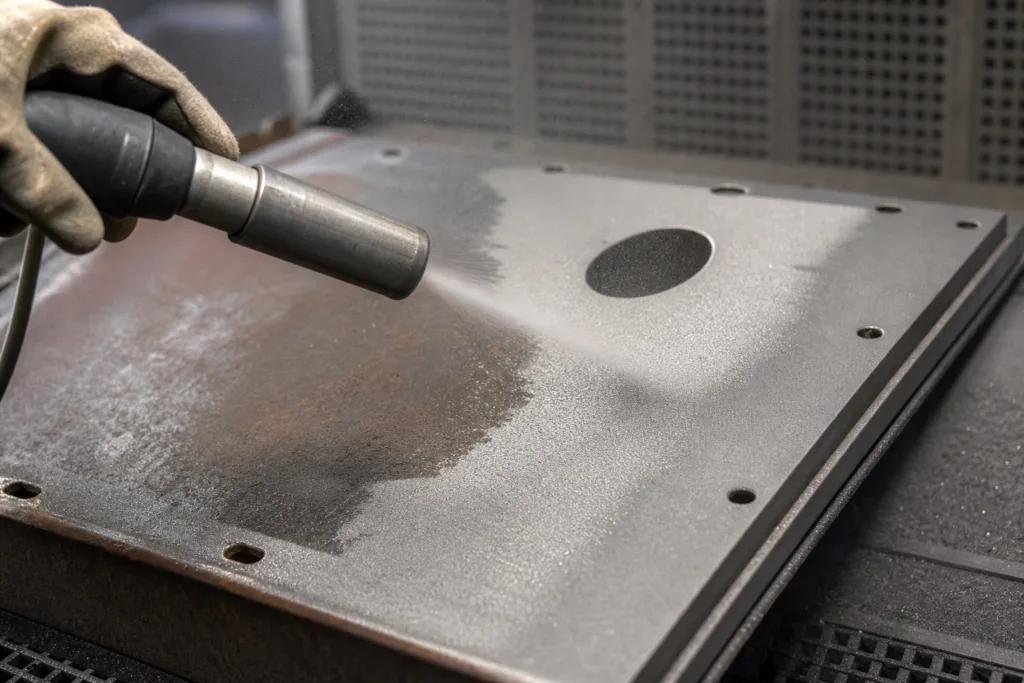
Le superfici lisce o contaminate sono tra le cause più comuni. Oli, polvere e agenti distaccanti creano barriere tra l'adesivo e il substrato, causando una rottura prematura dell'adesione. Le superfici lucide o non porose (come PP o PE) resistono alla bagnatura, con conseguente scarsa adesione.
- Soluzione: Sgrassare sempre le superfici con alcol isopropilico o acetone. Abradere o sabbiare metalli e plastiche secondo necessità. Su plastiche a bassa energia, utilizzare la tecnologia corona, plasma o applicare un promotore di adesione.
Rapporti di miscelazione e quantità di applicazione errati
Molti adesivi, in particolare epossidici e poliuretanici bicomponenti, richiedono una miscelazione precisa per una corretta polimerizzazione. L'utilizzo di una quantità insufficiente o eccessiva di adesivo influisce sulla resistenza dell'adesione, sulla velocità di polimerizzazione e sulla durata. Se la miscelazione non è omogenea o se il cordolo è troppo sottile o spesso, possono formarsi vuoti e bolle d'aria.
- Soluzione: Misurare con precisione resina e indurente. Automatizzare il dosaggio con miscelatori statici ove possibile. Applicare gli adesivi in modo uniforme, utilizzando metodi a fessura, a cordolo o a rullo per una copertura uniforme. Rimuovere l'aria degassando quando necessario.
Fattori ambientali incontrollati: temperatura e umidità
Temperatura e umidità svolgono un ruolo significativo nella polimerizzazione dell'adesivo e nelle prestazioni finali dell'incollaggio. Condizioni inadeguate rallentano o impediscono del tutto la polimerizzazione, lasciando giunti deboli o appiccicosi.
- Soluzione: Polimerizzare sempre gli adesivi entro i limiti di temperatura e umidità relativa specificati. Utilizzare camere climatiche se necessario per una maggiore precisione. Conservare i prodotti in strutture a temperatura controllata con chiara tracciabilità dei lotti.
Tipi di guasti adesivi
I difetti di un adesivo non sono sempre visibili a colpo d'occhio. Conoscere il tipo di difetto aiuta a individuarne le cause principali:
- Guasto adesivo (interfaccia): Il legame si separa nettamente dal substrato, rivelando la contaminazione superficiale o la scarsa bagnatura.
- Fallimento coesivo: L'adesivo stesso si spacca, spesso a causa di una polimerizzazione insufficiente, di uno strato di pellicola insufficiente o di una scelta chimica errata.
- Guasto del substrato: Il materiale incollato cede prima dell'adesivo, dimostrando un'eccezionale forza adesiva ma evidenziando i substrati deboli.
- Fallimento ambientale: I legami si degradano nel tempo a causa del calore, delle sostanze chimiche o dei raggi UV, solitamente rilevati tramite test di invecchiamento accelerato o di nebbia salina, come ASTM B117.
Diagnosi dei problemi di legame adesivo
Utilizzare test standardizzati e ispezioni visive per identificare le modalità di guasto:
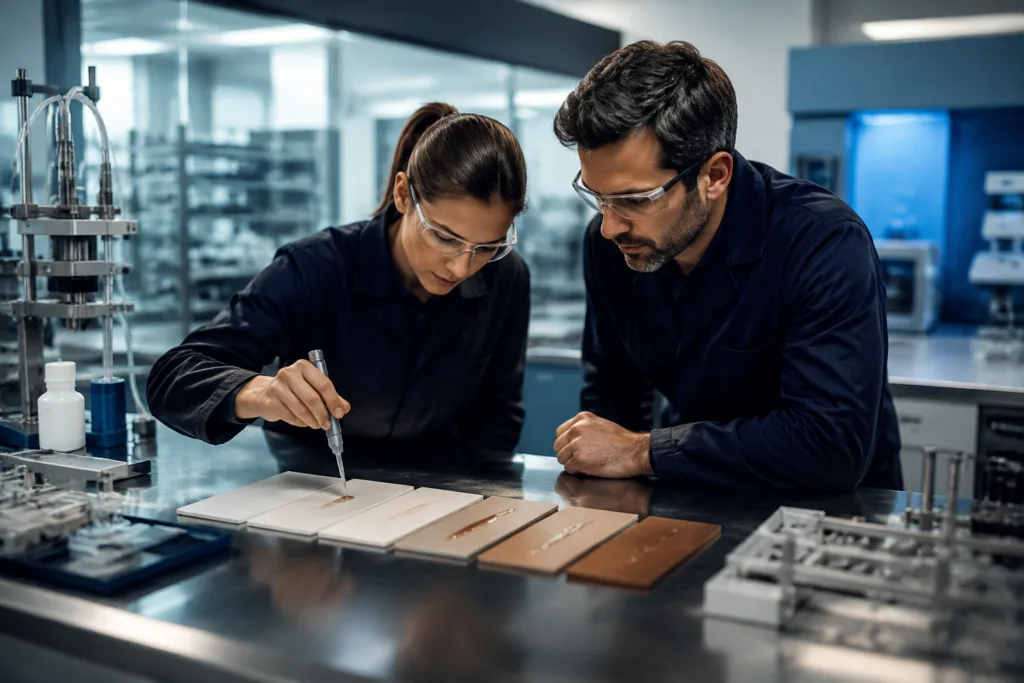
- Prova di taglio a sovrapposizione (ASTM D1002): Misura la resistenza al taglio dei giunti e distingue i cedimenti adesivi da quelli coesivi.
- Prova di pelatura a T (ASTM D1876): Valuta la flessibilità e la forza di adesione in tutte le dimensioni di distacco.
- Ispezione della sezione trasversale: Rivela l'integrità dell'interfaccia tramite microscopia.
- Invecchiamento accelerato: Prevede la durabilità a lungo termine sotto stress.
Guasto degli adesivi industriali: metodi di prevenzione
Ora mettiamo in pratica le conoscenze acquisite. Solidi protocolli di produzione e controlli di qualità prevengono i guasti degli adesivi.
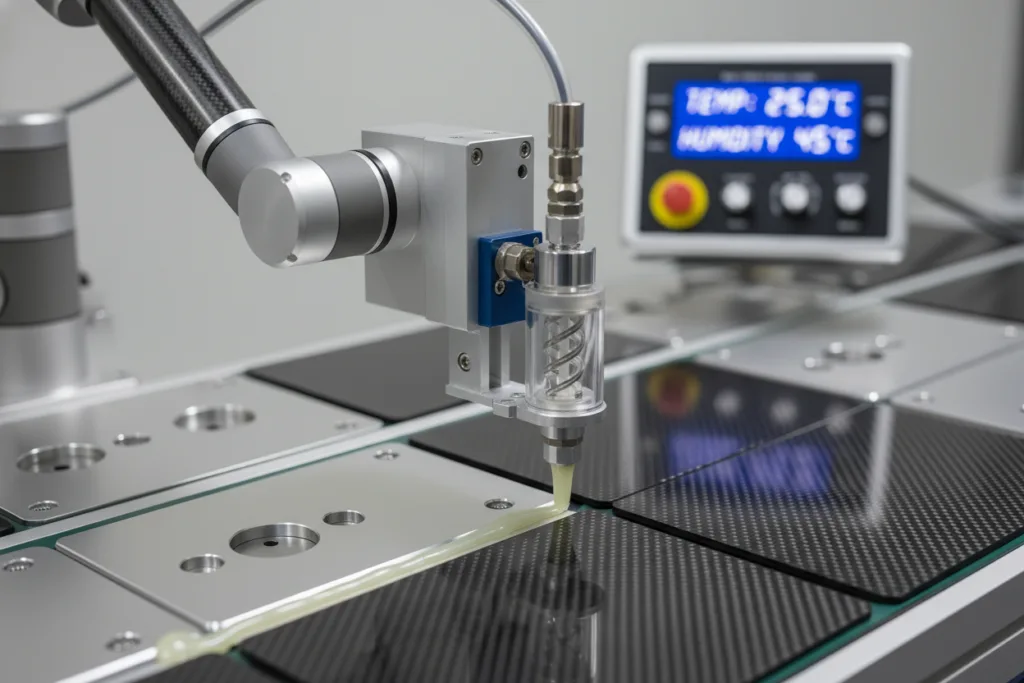
Implementare una rigorosa preparazione della superficie
- Pulire e sgrassare tutte le superfici, senza eccezioni.
- Per un migliore bloccaggio meccanico, irruvidire o carteggiare metalli e plastiche dure.
- Per i substrati difficili da incollare, utilizzare primer speciali o attivatori superficiali.
- Verificare la presenza di residui con un test di rottura dell'acqua o con misuratori portatili di energia superficiale.
Processi di applicazione del controllo
- Calibrazione del miscelatore: formare il personale per verificare la precisione del rapporto dei miscelatori statici e dinamici.
- Per linee ad alto volume, utilizzare distributori automatici o pompe volumetriche.
- Applicare gli adesivi entro il tempo di lavorabilità specificato (tempo di apertura) e adattarli alle variazioni ambientali.
- Controllare visivamente lo spessore del cordone o della pellicola: sottile per una polimerizzazione rapida, spesso per giunti resistenti.
Monitorare i parametri ambientali e di stagionatura
- Assicurarsi che la temperatura rientri nell'intervallo consigliato (ad esempio, 18–25°C per molti sistemi 2K).
- Mantenere l'umidità relativa come specificato (alcuni siliconi e CA necessitano del 40-60% di umidità relativa).
- Lasciare indurire completamente prima di caricare i giunti; se possibile, effettuare una prova di forza.
- Distribuire data logger per assemblaggi sensibili; tenere traccia dei risultati superati/falliti per lotto.
Controllo di processo, controlli di qualità e tracciabilità
Affinare il controllo qualità significa individuare i problemi molto prima che i prodotti finiti lascino la linea di produzione. Utilizzare il controllo statistico di processo per individuare le variazioni da lotto a lotto. Testare adesivi e giunti prima e dopo l'esposizione ambientale. Per i settori regolamentati, aderire a standard come REACH, RoHS e ISO 9001. Documentare tutti i lotti di materiale, i cicli di polimerizzazione e i risultati dei test.
Parere dell'esperto: "Nemmeno il miglior adesivo può rimediare a una preparazione inadeguata della superficie o a un processo errato. Una preparazione accurata, un dosaggio preciso e un ambiente validato sono i fondamenti di un'adesione affidabile."
Il ruolo di ZDS nelle soluzioni adesive industriali
ZDS sviluppa adesivi strutturali e non strutturali su misura per applicazioni esigenti. Grazie a una vasta gamma di resine epossidiche, poliuretaniche, acriliche, siliconiche, cianoacrilate, sistemi ibridi MS e nastri adesivi, ZDS aiuta i produttori di adesivi a progettare, qualificare e scalare soluzioni di incollaggio robuste. I clienti beneficiano di un supporto pratico nella preparazione delle superfici, nell'automazione e in un rigoroso controllo qualità, mantenendo alta la resa e basso il tasso di guasti.
Guasti degli adesivi industriali: tendenze e migliori pratiche
Il settore continua a progredire, con un'automazione più intelligente, prodotti chimici più puliti e una tracciabilità migliorata. I sistemi ibridi offrono una maggiore durata in condizioni di cicli termici e vibrazioni. Gli impianti moderni si affidano a sistemi di dosaggio automatizzati e controlli visivi in linea. Tuttavia, i principi fondamentali della preparazione delle superfici, dell'applicazione controllata e della consapevolezza ambientale rimangono invariati. Investire nella formazione degli operatori, nella manutenzione predittiva e negli audit di processo offre le migliori possibilità di prevenire i difetti correlati agli adesivi.
Guasti comuni degli adesivi industriali e come evitarli
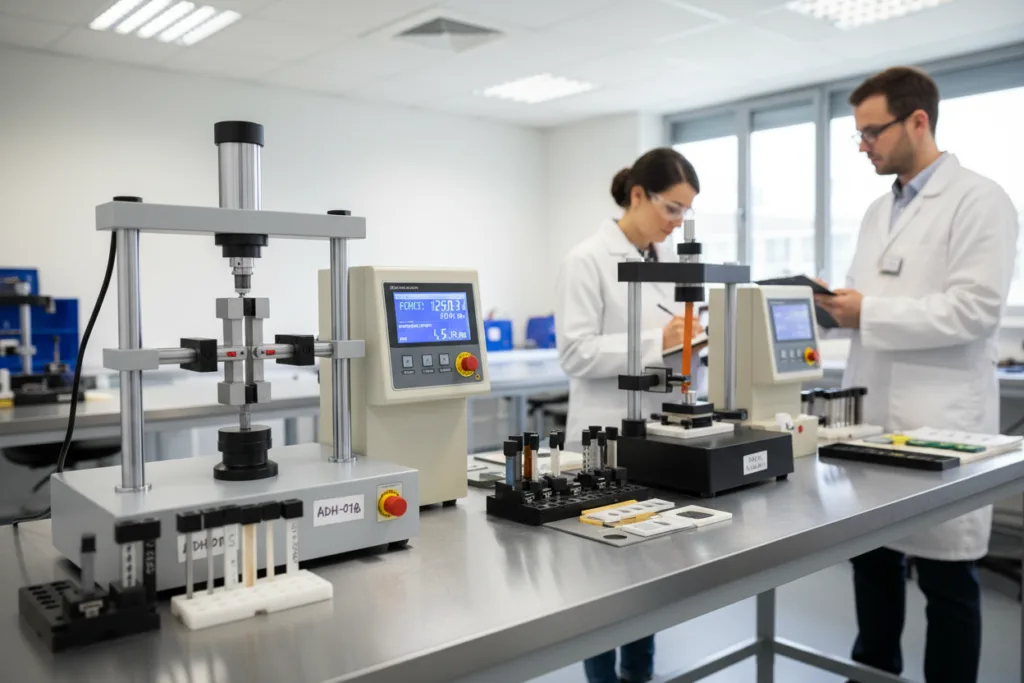
Riassumendo, la maggior parte dei guasti degli adesivi industriali deriva da una manciata di cause principali: scarsa pulizia delle superfici, clima non controllato, rapporti errati e polimerizzazione insufficiente. La migliore difesa è un processo rigoroso supportato da validazione basata su test e risoluzione attiva dei problemi. Utilizzate prodotti chimici adatti all'applicazione, seguite fasi precise di preparazione e polimerizzazione e monitorate regolarmente le variabili chiave. Affidatevi a partner come ZDS per adesivi avanzati e consulenza tecnica. Investire in queste basi aiuta a prevenire costose rilavorazioni e guasti sul campo, preservando sia la reputazione del prodotto che i profitti.
Domande frequenti
Qual è la causa più comune di guasto degli adesivi industriali?
La causa più comune è una scarsa preparazione della superficie. La mancata pulizia, abrasione o trattamento adeguato dei substrati crea legami deboli che possono separarsi sotto carico.
In che modo l'umidità influisce sull'incollaggio?
Un'umidità elevata o bassa può rallentare o impedire la corretta polimerizzazione dell'adesivo. Ciò causa giunzioni deboli, soprattutto per gli adesivi igroindurenti e cianoacrilici.
Gli adesivi possono unire le plastiche a bassa energia senza trattamento?
La maggior parte degli adesivi ha difficoltà a lavorare su materiali come il polietilene o il polipropilene, a meno che la superficie non sia stata trattata con primer, con trattamento corona o plasma, oppure non venga utilizzato un adesivo speciale.
Come si possono evitare errori di miscelazione negli adesivi 2K?
Utilizzare apparecchiature di miscelazione di precisione, miscelatori statici e seguire rapporti esatti. Formare gli operatori a riconoscere le miscele incomplete e a testare la viscosità o l'uniformità del colore.
Quali test determinano la qualità delle giunzioni adesive?
I test di taglio a sovrapposizione e di pelatura a T misurano la resistenza del giunto; la microscopia della sezione trasversale e i test di invecchiamento accelerato rivelano l'integrità e la durata del legame.
Perché collaborare con un fornitore completo come ZDS?
ZDS offre un'ampia gamma di prodotti chimici, supporto tecnico e test. Questo garantisce che la selezione degli adesivi, il processo e il controllo qualità siano accuratamente selezionati in base alle vostre esigenze.