Un adesivo ad alta adesività è progettato per aderire rapidamente al momento del contatto, contribuendo a mantenere i componenti in posizione prima che il legame si sia completamente sviluppato. Per ingegneri, installatori e team di approvvigionamento, questa rapida adesione iniziale può far risparmiare tempo, ridurre l'uso di morsetti e migliorare la precisione di posizionamento durante l'assemblaggio. Tuttavia, l'elevata adesività non è sinonimo di resistenza finale del legame e non è la soluzione ideale per ogni substrato, carico o ambiente.
Per scegliere correttamente, è utile comprendere come interagiscono le condizioni della superficie, la bagnabilità, la viscosità, il comportamento di polimerizzazione e la chimica del substrato. La nostra guida sui principi fondamentali dell'energia superficiale e dell'adesione rappresenta un utile punto di partenza per approfondire questo argomento, poiché l'adesione iniziale dipende in larga misura dalla capacità dell'adesivo di bagnare la superficie prima dell'indurimento. Dal nostro punto di vista di produttori di adesivi, aiutiamo spesso gli acquirenti a trovare il giusto equilibrio tra adesione, tempo di lavorazione, tolleranza al riposizionamento e durata, attraverso la valutazione dei campioni, la regolazione della viscosità e il supporto alla formulazione OEM o a marchio privato.
Cosa si intende per "elevata adesività" nel campo degli adesivi e dei sigillanti
Nel linguaggio pratico dell'industria, "elevata adesività" significa che un adesivo risulta appiccicoso al tatto e inizia a tenere fermo un pezzo quasi immediatamente dopo l'applicazione e il contatto. Questa prima fase di tenuta è spesso chiamata presa iniziale, presa a umido o resistenza a verde. È particolarmente importante quando i pezzi sono verticali, pesanti, difficili da fissare o da bloccare.
L'elevata adesività è comune nei sigillanti, negli adesivi per l'edilizia, nei prodotti autoadesivi, negli adesivi termofusibili e in alcuni sistemi liquidi a presa rapida. Il punto chiave è che l'adesività descrive il comportamento iniziale alla manipolazione, non le proprietà del prodotto completamente polimerizzato. Un prodotto può avere un'elevata adesività e presentare comunque una resistenza al taglio moderata, una resistenza chimica limitata o prestazioni scadenti su una plastica a bassa energia.
A volte gli acquirenti presumono che il prodotto più adesivo sia automaticamente anche il più resistente. In realtà, un adesivo ad alta adesività è tanto uno strumento di processo quanto un materiale di incollaggio. Può ridurre i tempi di inattività e semplificare l'installazione, ma solo se la composizione chimica finale è compatibile con il substrato e l'ambiente di utilizzo.
Perché la cattura iniziale è importante nella produzione
L'adesione iniziale influisce sulla velocità della linea di produzione, sul rischio di rilavorazioni e sulla quantità di attrezzature temporanee necessarie. Su una linea di assemblaggio trafficata, un prodotto che si fissa in posizione immediatamente può ridurre la manodopera anche se il suo ciclo di polimerizzazione finale rimane invariato. Ecco perché l'elevata adesività è particolarmente interessante in lavorazioni in cui l'allineamento è difficile o dove la forza di gravità agisce contro la giunzione.
Tuttavia, i team di produzione dovrebbero guardare oltre i primi secondi. Una forte tenuta iniziale può comunque fallire se il prodotto si deforma sotto carico, perde aderenza su superfici polverose o diventa fragile dopo l'indurimento. In genere, consigliamo di valutare un adesivo candidato sia in base alla prima adesione che alle prestazioni finali del giunto.
Come funzionano gli adesivi ad alta adesività: viscosità, bagnabilità e resistenza allo stato fresco.
L'elevata adesività deriva da una combinazione di scelte di formulazione e comportamento durante l'applicazione. In molti sistemi, una bagnatura relativamente rapida consente all'adesivo di penetrare nelle irregolarità microscopiche della superficie. Una maggiore viscosità può contribuire a mantenere il cordone di adesivo nella posizione in cui viene applicato, mentre un profilo di polimerizzazione bilanciato tra solvente, umidità, calore o reattività permette all'adesivo di sviluppare resistenza alla manipolazione senza eccessivo slittamento.
La resistenza allo stato grezzo è la struttura coesiva iniziale che si sviluppa prima della completa polimerizzazione. In alcuni prodotti, questo processo avviene tramite evaporazione del solvente, assorbimento di umidità, raffreddamento o reazione chimica. In altri, è in gran parte dovuto alla natura intrinsecamente sensibile alla pressione della rete polimerica. Per gli acquirenti, la domanda importante non è solo "è appiccicoso al tatto?", ma "quanto velocemente diventa sufficientemente stabile per essere maneggiato, spostato o trasportato?".
Per gli assemblaggi a presa rapida, gli ingegneri di processo spesso confrontano il comportamento degli adesivi con quello di altri sistemi a presa rapida. Il nostro articolo sull'applicazione di adesivi termofusibili per gli assemblaggi a presa rapida è rilevante in questo contesto, poiché i sistemi termofusibili possono fornire una tenuta immediata quando la velocità è fondamentale, sebbene presentino anche specifici requisiti di temperatura e attrezzature. In molti progetti, la scelta migliore dipende dalla priorità: fissaggio immediato, tempi di lavorazione prolungati o una finestra di installazione più flessibile.
Adesione, distacco e resistenza ultima sono parametri di misurazione differenti
Uno degli errori di selezione più comuni è confondere l'adesività con l'adesione allo strappo o la resistenza strutturale. L'adesività misura la velocità con cui si forma un legame al contatto. La resistenza allo strappo descrive quanto bene il legame resiste alle forze di distacco. La resistenza al taglio riflette la resistenza allo scorrimento o al carico sostenuto. Un prodotto può ottenere un buon punteggio in un'area e un punteggio basso in un'altra.
Ecco perché la revisione di laboratorio è importante. Standard come i metodi di prova di adesività , di pelatura e di sviluppo della resistenza aiutano i team a confrontare i prodotti candidati in modo più obiettivo. L'obiettivo non è trasformare ogni progetto in uno studio di laboratorio, ma evitare di affidarsi esclusivamente alla sensazione tattile quando i requisiti di servizio sono più stringenti di una semplice prova manuale.
Famiglie chimiche comuni utilizzate per adesivi e sigillanti ad alta adesività
Esistono diverse famiglie di adesivi formulabili per garantire un'elevata adesività, ognuna con un diverso equilibrio tra velocità di adesione, flessibilità, durata e compatibilità con i substrati. La scelta della formulazione più adatta dipende dal tipo di applicazione: interna o esterna, strutturale o non strutturale, statica o soggetta a vibrazioni, e dalla necessità di sigillare anche contro umidità e polvere.
| Famiglia chimica | tipico vantaggio ad alta aderenza | Limitazioni comuni | Vestibilità tipica |
|---|---|---|---|
| Acrilico sensibile alla pressione | Presa rapidissima e maneggevolezza eccezionale. | Potrebbe essere limitato in condizioni di calore o carico strutturale elevato. | Etichette, nastri, laminazione, assemblaggio leggero |
| Silicone | Impugnatura flessibile e buona resistenza agli agenti atmosferici. | Resistenza strutturale inferiore rispetto ai sistemi rigidi. | Sigillatura, incollaggio flessibile, supporto elettronico |
| poliuretano | Un buon equilibrio tra presa, robustezza e flessibilità. | La sensibilità alla polimerizzazione può variare a seconda della formulazione. | Costruzioni, trasporti, incollaggio di materiali misti |
| Sigillante ibrido/polimero MS | Adesivo utile con forti proprietà sigillanti | Non è la soluzione ideale per ogni giunto strutturale sottoposto a carichi elevati. | Assemblaggio, sigillatura, riempimento delle fessure |
| Fusione a caldo | Raffreddamento istantaneo a lunga durata | La resistenza al calore può essere limitata dal grado | Imballaggio, mobili, montaggio rapido |
Nella scelta di un prodotto chimico, gli acquirenti dovrebbero valutare se necessitano di una soluzione temporanea o di un giunto progettato su misura. Un sigillante ad alta adesività potrebbe essere perfetto per il bordo di un pannello, ma non per una staffa portante. Allo stesso modo, un adesivo a presa rapida potrebbe consentire a un team di produzione di lavorare più velocemente, ma potrebbe comunque richiedere un primer, un pretrattamento della superficie o un programma di polimerizzazione per garantire prestazioni affidabili a lungo termine.
I migliori substrati e i substrati meno adatti per la selezione di adesivi ad alta adesività
La compatibilità del substrato è uno dei fattori determinanti per il successo. Un adesivo ad alta adesività che funziona bene su metallo e vetro potrebbe avere difficoltà su plastiche a bassa energia superficiale. Anche i materiali porosi possono influenzare il risultato assorbendo componenti liquidi o impedendo la formazione di una pellicola umida e uniforme.
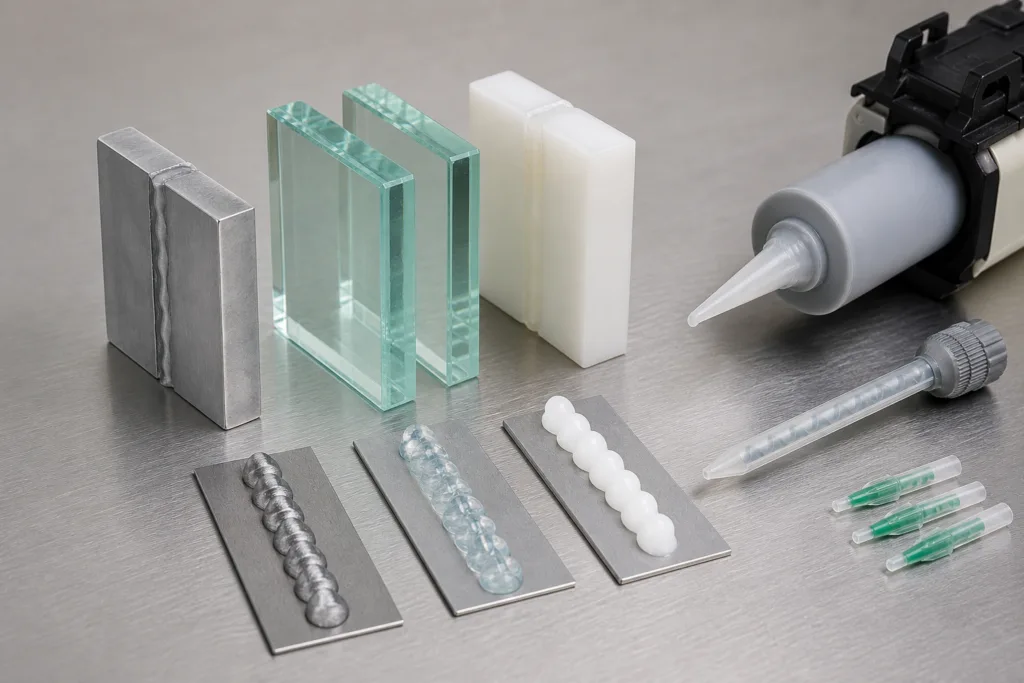
I metalli spesso rispondono bene quando la superficie è pulita, asciutta e priva di residui di olio o ossido. Il vetro di solito offre una buona bagnabilità se la contaminazione è controllata. Molte superfici in gomma e legno possono aderire bene, ma il risultato dipende fortemente dalla porosità, dal contenuto di riempitivo e dal trattamento superficiale. Le materie plastiche sono più complesse, soprattutto quando il pezzo è realizzato con materiali difficili come PP, PE, POM o PTFE.
Per gli acquirenti che lavorano con plastiche a bassa energia superficiale, la differenza tra un assemblaggio funzionale e un fallimento cronico può dipendere dal pretrattamento o dalla scelta del primer. La nostra analisi dei primer per plastiche a bassa energia superficiale è utile proprio per questo motivo, poiché un'elevata adesività da sola raramente risolve i problemi di scarsa bagnabilità su questi substrati. In alcuni casi, consigliamo anche di valutare un pretrattamento superficiale per un'adesione iniziale più forte, laddove la linea di produzione lo consenta.
Quando la texture della superficie è un vantaggio e quando è uno svantaggio
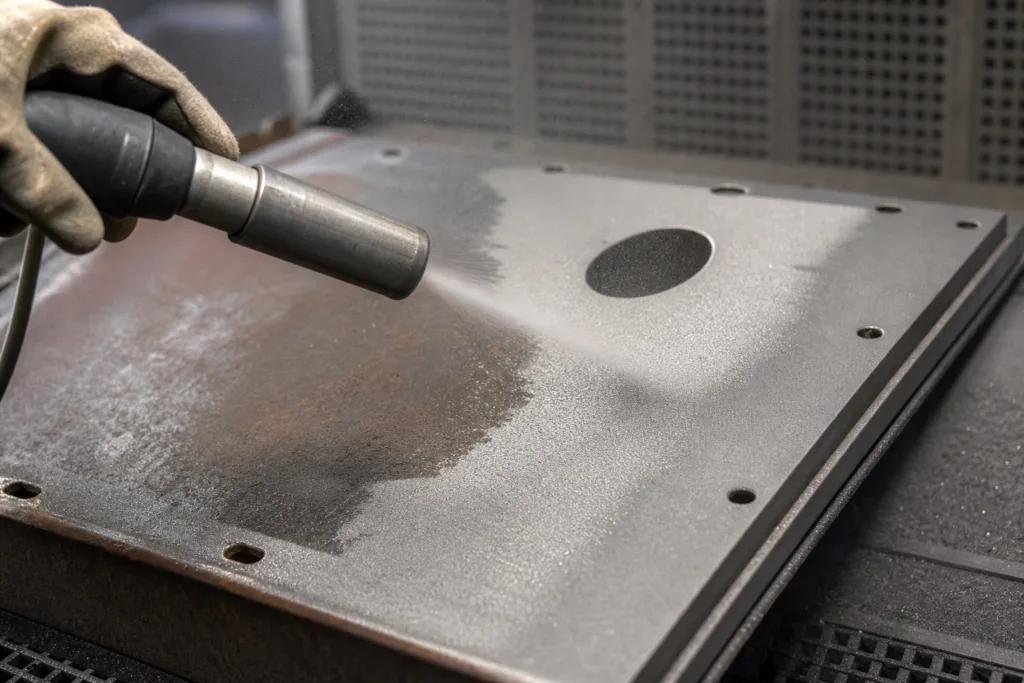
Una rugosità moderata può migliorare l'incastro meccanico su metalli o compositi rigidi, soprattutto quando l'adesivo deve resistere al distacco o alle vibrazioni. Tuttavia, una rugosità eccessiva può intrappolare aria, creare vuoti o ridurre l'area di contatto effettiva se l'adesivo è troppo viscoso per penetrare nel profilo. La sabbiatura può favorire alcuni tipi di adesione metallica, ma dovrebbe essere valutata insieme alle condizioni del rivestimento e al rischio di corrosione, anziché essere utilizzata automaticamente. Nella nostra esperienza, la rugosità superficiale e la resistenza dell'adesione metallica sono da considerarsi variabili di processo, non soluzioni universali.
Casi d'uso tipici in cui l'elevata adesività migliora la produttività
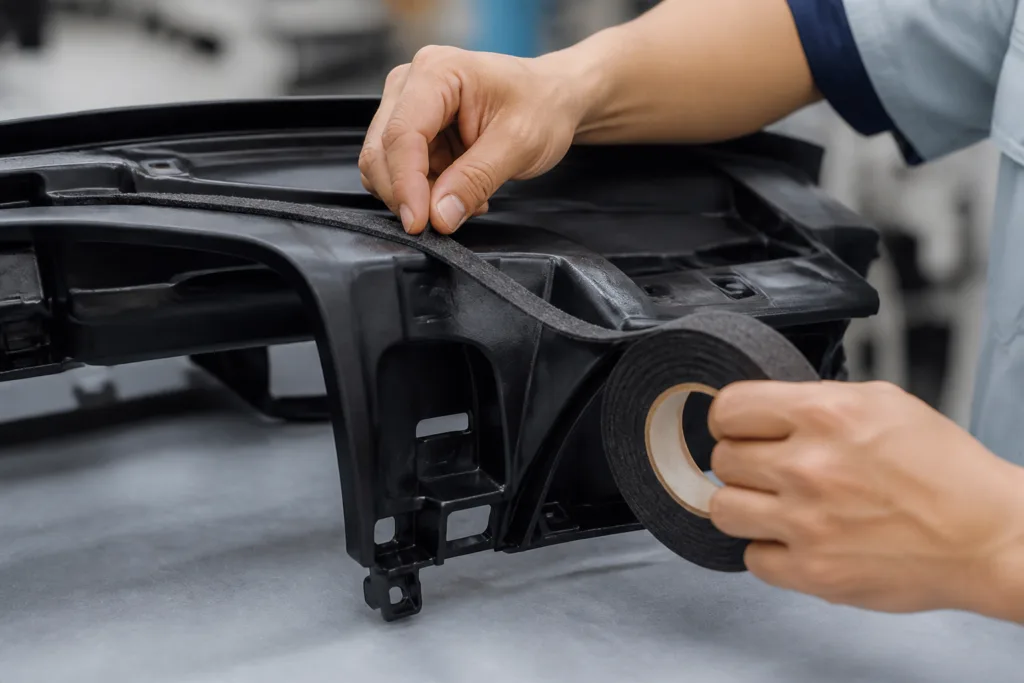
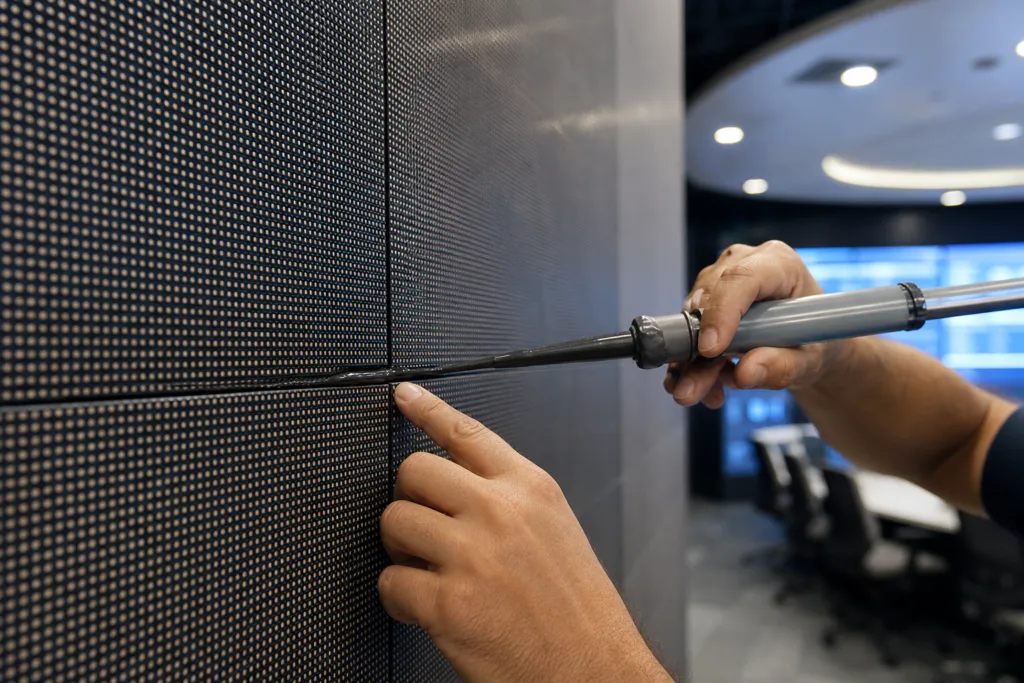
L'adesione elevata è particolarmente utile quando un componente deve rimanere nella posizione in cui è posizionato senza lunghi tempi di serraggio o di polimerizzazione. Per questo motivo viene spesso utilizzata nell'installazione verticale, nell'assemblaggio di pannelli decorativi o funzionali, nelle riparazioni in loco e nell'incollaggio di materiali misti, dove il tempo di fissaggio incide sul costo della manodopera.
- Montaggio verticale del pannello dove la gravità può causare cedimenti o scivolamenti
- Posizionamento temporaneo prima della completa polimerizzazione o del fissaggio meccanico.
- Montaggio rapido di componenti che non possono essere facilmente bloccati
- Lavori di sigillatura in cui il cordone deve rimanere in posizione immediatamente
- Incollaggio leggero-moderato in cui la velocità di installazione è più importante del carico strutturale.
- Linee di assemblaggio che necessitano di tempi di fissaggio ridotti e di una gestione più rapida.
In alcuni ambienti di produzione, la soluzione ideale non è un adesivo liquido, bensì un sistema termofusibile a presa rapida. Un adesivo termofusibile può garantire un'adesione forte e immediata su substrati compatibili, soprattutto se il processo è progettato tenendo conto delle apparecchiature e del profilo di raffreddamento. Per questo motivo, spesso valutiamo la scelta del prodotto insieme alla progettazione del processo, non solo in base alla composizione chimica. Anche l'adesivo più adatto può fallire se il metodo di applicazione non è adeguato alla linea di produzione.
Quando discutiamo con i clienti della rapidità di applicazione, la confrontiamo anche con i requisiti più ampi di attrezzature e processi necessari per abbinare le apparecchiature per adesivi termofusibili al processo . Un adesivo ad alta adesività è produttivo solo se l'applicazione consente di ottenere un cordone uniforme, una copertura sufficiente e un posizionamento ripetibile alla velocità di produzione.
Quando l'adesività elevata è la scelta sbagliata
Un adesivo ad alta adesività non è l'ideale quando l'assemblaggio richiede un facile riposizionamento, tempi di lavorazione prolungati o sollecitazioni molto basse durante l'allineamento. Potrebbe inoltre essere la scelta sbagliata se il giunto sarà esposto a forti forze di distacco, calore costante, agenti chimici aggressivi o movimenti dinamici che potrebbero deformare lentamente una linea di incollaggio morbida.
È inoltre inadatto quando l'applicazione richiede un'incapsulazione profonda. In questi casi, l'acquirente solitamente necessita di un flusso controllato, di un rilascio efficace delle bolle e di un tempo di lavorazione più lungo, piuttosto che di un'adesione immediata. Allo stesso modo, se si tratta di un assemblaggio elettronico di precisione con tolleranze ristrette, un adesivo che aderisce troppo presto può rendere il posizionamento più difficile anziché più semplice.
Per materiali flessibili o delicati, alcuni prodotti ad alta adesività sono eccellenti, ma altri possono essere troppo aggressivi. I substrati morbidi possono deformarsi prima che l'adesivo completi la bagnatura, oppure l'incollaggio può sembrare forte all'inizio ma cedere dopo ripetuti movimenti. Il nostro articolo sull'incollaggio ad alta adesività per substrati morbidi è utile quando il giunto coinvolge schiuma, parti elastomeriche o altri materiali flessibili.
Riposizionamento, tempo di fissaggio e tempo di polimerizzazione in officina
Molti acquirenti chiedono se un adesivo ad alta adesività permetta comunque di riposizionare l'incollaggio. La risposta è solitamente "solo per un breve periodo e non sempre". La reale durata del riposizionamento dipende dalla viscosità, dal tempo di lavorazione, dalla temperatura, dall'umidità, dalla porosità del supporto e dalla pressione applicata. Un prodotto che risulta facilmente riposizionabile in un dato giorno potrebbe aderire molto più rapidamente su una superficie calda, porosa o assorbente.
Il tempo di fissaggio è il punto in cui un giunto può rimanere in posizione sotto il carico di movimentazione previsto. Il tempo di polimerizzazione è il tempo necessario affinché l'adesivo raggiunga il livello di proprietà finale desiderato. Questi due concetti non sono la stessa cosa. Alcuni sistemi con elevata adesività necessitano comunque di un tempo considerevole per sviluppare la massima resistenza. In molti progetti, il tempo di fissaggio e lo sviluppo della resistenza dovrebbero essere valutati insieme al programma di produzione, in modo che la linea di produzione non confonda "mantenuto in posizione" con "completamente pronto per l'uso".
Fattori di durabilità: resistenza al calore, all'umidità, ai raggi UV, alle vibrazioni e all'invecchiamento.
Una prima adesione forte serve a poco se la parte incollata è successivamente soggetta a sbalzi di temperatura, umidità, esposizione ai raggi UV, nebbia salina o vibrazioni ripetute. La durabilità dovrebbe essere considerata come un filtro separato dall'adesività. In condizioni di utilizzo reali, il giunto subisce scorrimento viscoso, fatica e invecchiamento ambientale anche molto tempo dopo l'installazione.
I sistemi a base di silicone vengono spesso presi in considerazione quando flessibilità e resistenza agli agenti atmosferici sono fattori importanti. Alcuni sistemi poliuretanici e ibridi offrono un migliore equilibrio tra aderenza e tenacità, soprattutto quando l'assemblaggio è soggetto a movimenti ripetuti. I sistemi acrilici possono essere molto interessanti per la rapidità di applicazione, ma la tipologia esatta è fondamentale se il giunto sarà esposto a temperature elevate o a sostanze chimiche aggressive. Per alcuni progetti, la tolleranza alla temperatura diventa il fattore determinante, più dell'adesione iniziale.
Quando i clienti devono scegliere tra diverse opzioni a presa rapida, spesso le confrontiamo con alternative come gli adesivi istantanei ad alta temperatura, poiché un prodotto che aderisce velocemente ma si ammorbidisce troppo presto può creare rischi nascosti per la garanzia. L'adesivo deve essere scelto in base all'effettiva applicazione, non solo in base all'esperienza di installazione.
Scegliere tra adesivo ad alta adesività, sigillante ad alta adesività e altre opzioni di incollaggio.
Spesso, gli acquirenti usano l'espressione "adesivo ad alta adesività" per descrivere una famiglia di prodotti che comprende sigillanti, adesivi per l'edilizia e materiali autoadesivi. L'etichetta corretta è importante perché influenza le aspettative. Un sigillante può privilegiare la flessibilità e la resistenza agli agenti atmosferici. Un adesivo strutturale può privilegiare la resistenza e il trasferimento del carico. Un prodotto autoadesivo può privilegiare la maneggevolezza immediata ma avere una capacità di carico limitata.
In linea di massima, scegli un sigillante ad alta adesività quando la sigillatura e la compensazione delle fessure sono parte integrante del lavoro. Scegli un adesivo ad alta adesività quando l'incollaggio è l'obiettivo principale e il processo richiede un posizionamento rapido. Scegli un'altra opzione di incollaggio quando il giunto necessita di elevata resistenza strutturale, tempi di riposizionamento lunghi, impregnazione profonda o resistenza estrema a agenti chimici e temperature estreme.
Noi di ZDS Adhesive , di solito chiediamo ai clienti di definire quattro elementi prima di consigliare una formula: la coppia di substrati, l'ambiente di utilizzo, il processo di produzione e l'equilibrio richiesto tra adesione iniziale e prestazioni finali. Questo quadro di riferimento impedisce di specificare un'adesione eccessiva quando il progetto richiede in realtà resistenza, isolamento, impermeabilità o gestione termica.
Come valutare un prodotto: dati TDS, test sui campioni e prove applicative.
La scheda tecnica è il punto di partenza, non la decisione finale. Gli acquirenti devono leggerla per informazioni su metodo di applicazione, viscosità, tempo di lavorabilità, tempo di fissaggio, programma di indurimento, durezza, allungamento, dati di trazione o taglio (ove disponibili), limiti di temperatura e note di compatibilità. Se la scheda tecnica non fornisce dettagli precisi su una proprietà rilevante per il vostro processo, richiedete chiarimenti prima di procedere con le prove di produzione.
Raccomandiamo di effettuare una prova su piccola scala, ma realistica, che riproduca le reali condizioni di produzione. Il campione deve essere testato sul substrato effettivo, con la stessa preparazione della superficie, la stessa dimensione del cordone, la stessa temperatura di polimerizzazione e lo stesso tempo di manipolazione che si intendono utilizzare in produzione. Un prodotto che appare perfetto su un campione di laboratorio potrebbe comportarsi in modo diverso su un pannello di grandi dimensioni, un componente polveroso o un componente poroso.
Durante la valutazione, osservare la stabilità del cordone, lo scivolamento, la fuoriuscita del prodotto, la formazione di bolle, le macchie superficiali e la consistenza della polimerizzazione. Se il prodotto viene utilizzato per l'assemblaggio anziché per la sigillatura, verificare non solo l'adesione, ma anche la stabilità dopo il trasporto, le vibrazioni e l'esposizione agli agenti atmosferici. Un solido programma di campionamento contribuisce a ridurre il rischio di scegliere un prodotto facile da applicare ma costoso da mantenere.
Cosa dovrebbero chiedere i team di approvvigionamento prima dell'approvazione
- L'adesivo funziona sulla nostra coppia di substrati senza bisogno di trattamenti speciali?
- Quanto tempo abbiamo a disposizione per riposizionarci prima che la presa iniziale diventi definitiva?
- Quali sono le condizioni di stagionatura necessarie per una manipolazione ottimale e per ottenere le massime prestazioni?
- Sono necessari primer, pretrattamenti o detergenti speciali?
- È possibile fornire il prodotto nel formato e nella viscosità di cui abbiamo bisogno?
- Quali controlli di qualità garantiscono la coerenza del comportamento tra i diversi lotti?
Errori comuni nell'applicazione che riducono le prestazioni di presa o adesione
Anche un adesivo ad alta adesività, se ben scelto, può non garantire prestazioni ottimali se il processo di applicazione è inadeguato. La contaminazione della superficie è una delle principali cause di insuccesso. Oli, polvere, agenti distaccanti, residui di muffa, ossidazione e umidità possono interferire con la bagnatura e la tenuta iniziale.
Un altro problema frequente è l'applicazione di una quantità insufficiente di adesivo. Un'elevata adesività non significa che la linea di incollaggio possa essere trascurata. Una quantità insufficiente di materiale può dare una sensazione iniziale di forte aderenza, ma una scarsa copertura a lungo termine. Anche un eccesso di adesivo può essere dannoso se intrappola aria, rallenta la polimerizzazione o provoca una fuoriuscita eccessiva.
Anche la temperatura è importante. Le parti fredde possono ridurre la bagnabilità e allungare i tempi di fissaggio. Le parti calde possono ridurre eccessivamente l'intervallo di lavoro. L'umidità, se la formulazione chimica è reattiva all'umidità, può accelerare o interrompere la polimerizzazione a seconda del sistema. Pertanto, lo stesso prodotto può sembrare incoerente quando il problema reale è la variabilità del processo, non un errore di formulazione.
Perché il metodo di applicazione può modificare il risultato
L'erogazione manuale, il confezionamento in cartuccia, la spruzzatura, la deposizione di perline e le apparecchiature per la termofusione influenzano tutte la finestra di prestazione. Anche la migliore formulazione può risultare inefficace se la deposizione di perline è irregolare o la velocità di applicazione non è uniforme. Per questo motivo, prestiamo attenzione al confezionamento e all'erogazione fin dalla fase di progettazione del prodotto, e non a posteriori.
Nei progetti OEM, lo strumento di applicazione a volte determina la scelta del prodotto chimico. Se la linea richiede un'indurimento molto rapido e un'applicazione precisa, un adesivo termofusibile potrebbe essere più appropriato. Se il progetto richiede tempi di lavorazione più lunghi, un sistema a polimerizzazione per umidità o reattivo potrebbe essere più adatto. La scelta giusta è quella che si adatta sia al substrato che al ritmo di produzione.
Considerazioni sulle formulazioni personalizzate per acquirenti OEM e industriali
Quando i prodotti standard non sono adatti, una formulazione personalizzata può risolvere la discrepanza tra adesività, velocità di polimerizzazione e prestazioni finali. Questo è comune nell'assemblaggio OEM, nei progetti a marchio privato e negli impianti industriali con substrati o esigenze di servizio particolari. Le modifiche più utili riguardano in genere la viscosità, il tempo di lavorabilità, il tempo di fissaggio, la flessibilità, la resistenza alla temperatura o la bagnabilità del substrato.
Dal punto di vista della produzione, lo sviluppo personalizzato dovrebbe partire da vincoli realistici: substrato di destinazione, imballaggio richiesto, durata di conservazione, temperatura di produzione e volume annuo previsto. Se un acquirente desidera un'elevata adesività unita a un basso odore, oppure un'elevata adesività unita all'isolamento elettrico, o ancora un'elevata adesività unita alla conduttività termica, sarà necessario gestire attentamente i compromessi. Nessuna singola formulazione massimizza tutte le proprietà contemporaneamente.
In questa fase supportiamo la selezione delle formule campione, la verifica della consistenza dei lotti e l'allineamento dei punti di controllo qualità con il processo dell'acquirente. Per alcuni progetti, è sufficiente un semplice riequilibrio della viscosità e della velocità di polimerizzazione. Per altri, è necessario cambiare la famiglia di adesivi stessa. Ecco perché una consulenza tecnica tempestiva consente di risparmiare tempo in seguito.
Quando i prodotti devono combinare un'adesione rapida con una polimerizzazione controllata o migliori prestazioni ambientali, i team spesso valutano anche tecnologie ausiliarie come gli attivatori per una polimerizzazione più rapida dell'adesivo. Queste opzioni possono ridurre la finestra di manipolazione, ma devono essere selezionate con attenzione perché potrebbero anche ridurre i tempi di lavorazione o modificare la sensibilità del processo.
Lista di controllo pratica per la selezione degli acquirenti B2B
Se devi decidere se un adesivo ad alta adesività è adatto al tuo progetto, usa questo semplice filtro prima di procedere all'acquisto:
- È più importante mantenere la posizione immediatamente o ridurre il tempo di riposizionamento?
- La superficie di giunzione si sfoglierà, si taglierà, subirà vibrazioni o cicli termici?
- Il substrato garantisce una buona bagnabilità o sarà necessario un pretrattamento?
- Il prodotto funge da adesivo, sigillante o ausilio per l'assemblaggio temporaneo?
- La linea è in grado di controllare in modo costante la dimensione del cordone di saldatura, la temperatura e le condizioni di polimerizzazione?
- Avete bisogno di un prodotto standard o di una formulazione personalizzata per il processo specifico?
Se rispondi onestamente a queste domande, sarà molto più facile evitare di acquistare una quantità eccessiva di adesivo dove è realmente necessaria resistenza, o una quantità insufficiente dove sono necessarie velocità ed efficienza di manipolazione. I progetti di maggior successo considerano la scelta dell'adesivo come una decisione di processo, non solo come una decisione di materiale.
Conclusione
Un adesivo ad alta adesività può rappresentare un notevole vantaggio produttivo quando sono importanti una presa iniziale rapida, una riduzione delle attrezzature di fissaggio e una maggiore facilità di applicazione. Tuttavia, può rivelarsi una scelta inadeguata quando il progetto richiede lunghi tempi di riposizionamento, un riempimento profondo, un'elevata resistenza strutturale o un'eccezionale resistenza ambientale. I risultati migliori si ottengono abbinando la composizione chimica dell'adesivo al substrato, all'ambiente di utilizzo e al reale processo produttivo.
Per gli acquirenti B2B, la strada più sicura è valutare congiuntamente adesività, distacco e sviluppo della resistenza, per poi confermare il risultato tramite test a campione sulla linea di produzione effettiva. Se si confrontano opzioni per l'assemblaggio o l'installazione industriale, si consiglia di considerare l'elevata adesività come uno dei requisiti prestazionali tra i diversi, non come l'unico rilevante. Questo approccio porta a una produzione più stabile, a meno sorprese in fase di applicazione e a migliori prestazioni di adesione a lungo termine.
DOMANDE FREQUENTI
Cosa si intende per "elevata adesività" in un adesivo?
Un'elevata adesività significa che l'adesivo aderisce rapidamente al primo contatto con il substrato, creando una forza di tenuta immediata prima della completa polimerizzazione. È utile quando i pezzi necessitano di un supporto di posizionamento immediato, ma non deve essere confusa con la resistenza finale o la durata nel tempo.
Un adesivo ad alta adesività è sempre più resistente di un adesivo normale?
No. L'elevata adesività descrive l'adesione iniziale, non la forza di adesione complessiva. Alcuni adesivi comuni sviluppano prestazioni di taglio, pelatura o strutturali finali molto più elevate dopo l'indurimento, anche se inizialmente sembrano meno adesivi.
È possibile riposizionare un adesivo ad alta adesività dopo l'applicazione?
A volte è possibile, ma solo entro un intervallo di tempo limitato. Il riposizionamento dipende dalla viscosità, dalla temperatura, dalla porosità del substrato e dalla velocità di polimerizzazione. Una volta che l'adesivo inizia a fare presa, spostare il pezzo può compromettere la qualità dell'incollaggio.
Quali substrati sono più adatti ai prodotti adesivi ad alta adesività?
Metallo pulito, vetro, legno, gomma e molte superfici rivestite spesso funzionano bene se le condizioni della superficie sono controllate. Le plastiche a bassa energia superficiale e i materiali molto porosi di solito necessitano di pretrattamento, primer o di una diversa formulazione chimica.
Come posso testare un adesivo ad alta adesività prima della produzione?
Eseguire dei test su un substrato reale, utilizzando la preparazione della superficie, la granulometria, la temperatura e i tempi di lavorazione effettivamente impiegati in produzione. Verificare l'adesione iniziale, il tempo di fissaggio, le prestazioni di adesione finali e la durata in condizioni di utilizzo reali.
ZDS Adhesive è in grado di personalizzare un adesivo ad alta adesività per la produzione OEM?
Sì. Possiamo valutare la coppia di substrati, i requisiti di processo, le esigenze di confezionamento e gli obiettivi di prestazione, per poi adattare la formulazione o consigliare una diversa famiglia di adesivi, se necessario. I test sui campioni e i controlli di uniformità dei lotti fanno parte di questo processo di sviluppo.