Tecniche di preparazione della superficie per migliorare la forza adesiva
Gli adesivi creano legami forti tra le superfici, ma la loro efficacia dipende dalla loro corretta preparazione. Una corretta preparazione delle superfici non solo aumenta la forza adesiva, ma ne migliora anche la durata e la sicurezza nelle applicazioni più impegnative. Metodi chiave come il trattamento superficiale, l'abrasione, l'attivazione al plasma e l'adescamento consentono agli adesivi di funzionare come previsto su metalli, materie plastiche, compositi, vetro, pietra e altro ancora.
Perché il trattamento superficiale è fondamentale per il successo dell'adesivo
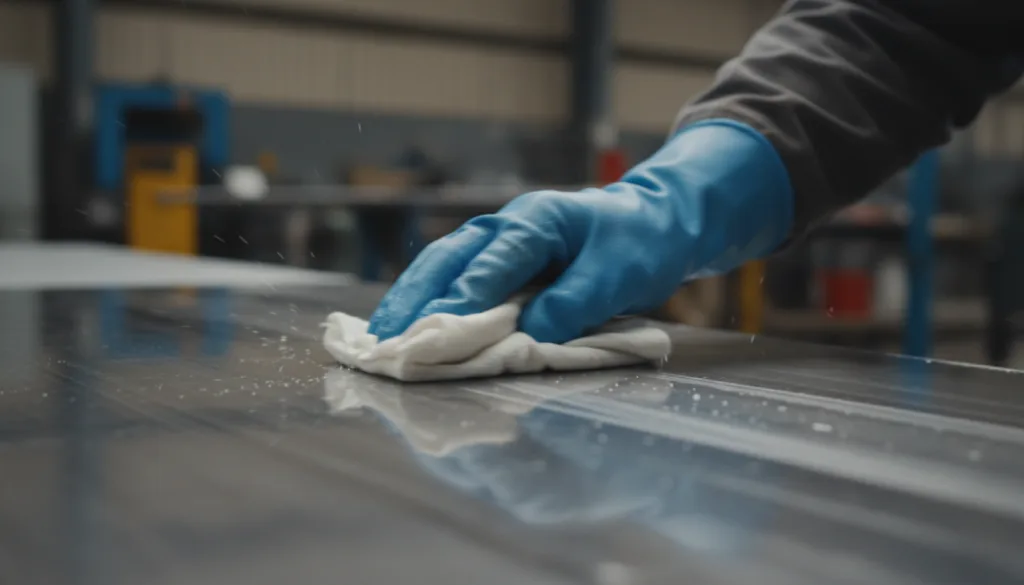
Il trattamento superficiale prevede la modifica del substrato, che sia metallo, vetro o plastica, per renderlo più adatto all'incollaggio. Quando si prepara una superficie, si rimuovono i contaminanti, si migliora la texture e si aumenta l'energia superficiale. Queste modifiche aiutano l'adesivo a distribuirsi meglio e a interagire direttamente con il materiale, formando un legame chimico e meccanico.
Comprendere l'energia superficiale
L'energia superficiale si riferisce all'attrattiva di un materiale per i liquidi, inclusi gli adesivi. Un'energia superficiale più elevata consente all'adesivo di bagnarsi e legarsi in modo più uniforme. Metalli come l'alluminio e l'acciaio hanno un'elevata energia superficiale, che li rende facili da incollare dopo la pulizia. Le materie plastiche come il polipropilene (PP) o il polietilene (PE) hanno un'energia superficiale inferiore, il che può rendere l'incollaggio difficile. Per questi materiali, speciali trattamenti superficiali aumentano l'energia attivando il materiale, spesso tramite scarica al plasma o effetto corona.
Misurazione dell'energia superficiale
La misurazione dell'angolo di contatto è un metodo comune per misurare l'energia superficiale. Un angolo di contatto basso (inferiore a 30 gradi) indica una buona bagnabilità e un'energia elevata, ideali per l'incollaggio. ZDS consiglia spesso penne Dyne e goniometri per l'angolo di contatto per testare i substrati prima dell'incollaggio.
Rimozione dei contaminanti: pulizia e sgrassaggio
- La pulizia con solvente (IPA, acetone) rimuove oli, agenti distaccanti e polvere di grafite.
- I detergenti alcalini scompongono i residui organici più ostinati, soprattutto sui metalli.
- I bagni a ultrasuoni possono rimuovere minuscole particelle da vetro e ceramica.
La pulizia è fondamentale. Le tracce invisibili di oli possono ridurre drasticamente i risultati delle operazioni di taglio a sovrapposizione, soprattutto su giunti critici tipici dei settori automobilistico, elettronico e aerospaziale.
Abrasione e irruvidimento meccanico per una presa migliore
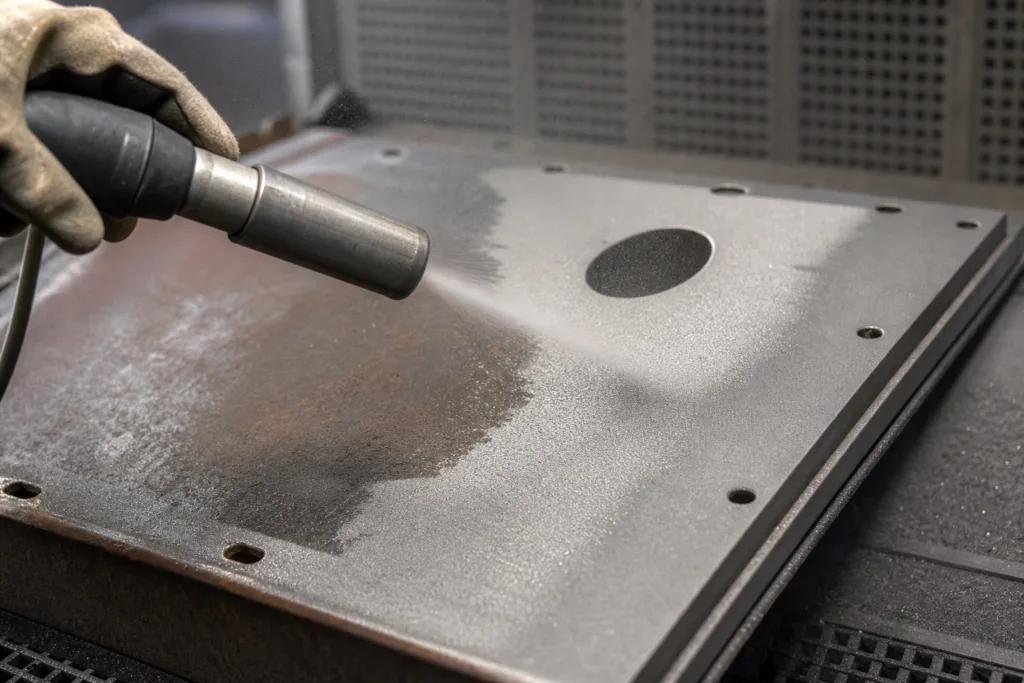
L'abrasione aumenta la rugosità superficiale, offrendo agli adesivi una maggiore superficie di presa meccanica. Metodi semplici includono la carteggiatura, la sabbiatura o la carteggiatura con tamponi abrasivi. Un'abrasione efficace rimuove non solo le finiture lucide, ma anche piccole ossidazioni, creando nuovi microprofili in cui l'adesivo può fluire.
Tecniche tipiche per l'abrasione
- Levigatura: Utilizzare una grana media/fine (120–320) per plastica e metallo. Pulire dopo la levigatura.
- Sabbiatura: Ideale per la preparazione di acciaio strutturale e alluminio. Utilizzare granato o corindone con maglia da 60-120 mesh.
- Spazzolatura metallica: Metodo rapido per supporti in pietra e mattoni prima dell'applicazione di adesivi o sigillanti.
Le superfici abrase mostrano spesso notevoli miglioramenti nella resistenza al pelamento e al taglio. Ad esempio, i test di taglio a sovrapposizione ASTM D1002 mostrano una resistenza di adesione fino a 6 volte maggiore sull'acciaio levigato rispetto al metallo grezzo.
Migliori pratiche dopo l'abrasione
Rimuovere sempre i residui di polvere con aria compressa, panni antiaderenti o salviette imbevute di solvente. Le particelle residue possono impedire una buona bagnatura e causare la rottura prematura dell'adesione.
Attivazione superficiale al plasma e alla corona
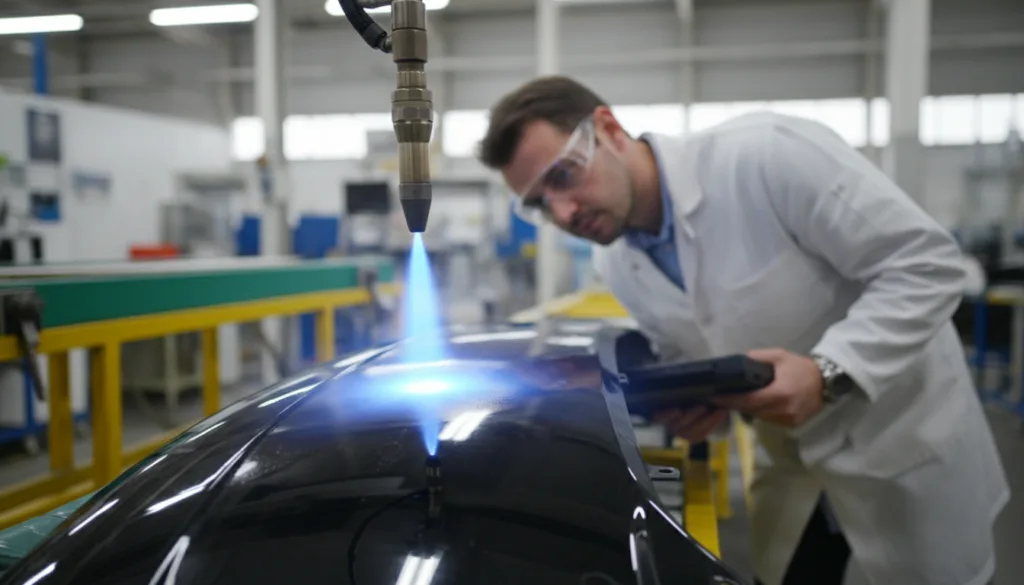
Alcuni polimeri, come ABS, PC, PP e PE, resistono naturalmente all'adesione grazie alla loro bassa energia superficiale. L'attivazione al plasma o a corona modifica la chimica superficiale, aumentando l'energia e creando gruppi reattivi che favoriscono l'adesione. Questi metodi sono particolarmente utili per la produzione ad alta velocità e gli assemblaggi industriali critici.
Attivazione del plasma spiegata
- Plasma atmosferico: Espone il materiale a un flusso di gas ionizzato; aumenta la bagnabilità e aggiunge gruppi di ossigeno o azoto.
- Plasma a bassa pressione: Utilizzato nelle camere a vuoto; crea una forte attivazione per incollaggi medicali o elettronici impegnativi.
Gli ingegneri di ZDS utilizzano spesso il trattamento al plasma per le materie plastiche del settore automobilistico, incollando paraurti leggeri in PP e TPO con adesivi ibridi MS che richiedono elevata resistenza alla pelatura e al taglio. Risultati tipici: aumento dell'energia superficiale da 32 a 58 dyne/cm, che rende possibile l'incollaggio con resine epossidiche bicomponenti o adesivi poliuretanici.
Scarica a corona
La scarica a corona utilizza correnti ad alta tensione per aumentare l'energia sulla superficie di un materiale. Film e nastri trattati con effetto corona sono essenziali nell'elettronica, nei display e nei circuiti flessibili. Questa tecnica è più veloce del plasma, ma meno intensa; ideale per materiali a nastro continuo o nastri.
Suggerimento professionale da ZDS
“Per il polipropilene e il polietilene, l'attivazione al plasma seguita da un primer può moltiplicare i valori di taglio da sovrapposizione fino a 8 volte rispetto alle superfici non trattate.”
Primer e promotori di adesione
I primer, o promotori di adesione, sono soluzioni chimiche applicate prima dell'incollaggio. Aumentano sia la resistenza chimica che quella meccanica, soprattutto quando i substrati sono difficili. Un primer agisce fornendo siti di adesione, neutralizzando le incompatibilità superficiali o formando strati interfacciali che interagiscono con le sostanze chimiche adesive.
Quando usare i primer
- Su materie plastiche (PP, PE, nylon, PTFE) con notoriamente bassa energia superficiale.
- Per vetro e ceramica esposti all'umidità.
- Con metalli soggetti a corrosione (alluminio, acciaio zincato).
I primer possono essere disponibili in formato da applicare a pennello, spray o con panno. I tempi di indurimento variano da pochi secondi (promotori cianoacrilici) a 5-30 minuti (promotori epossidici/poliuretanici). Seguire sempre le raccomandazioni del produttore dell'adesivo per quanto riguarda i tempi di riverniciatura e la compatibilità dell'adesivo stesso.
Chimiche comuni dei primer
- A base di silano: Per vetro, ceramica e materiali compositi.
- Acido/cromato: Per alluminio e acciaio zincato.
- Miscele solvente/adesivo: Per materie plastiche e superfici verniciate.
Suggerimento per l'applicazione
Una copertura uniforme è fondamentale. L'applicazione non uniforme del primer può creare punti deboli che potrebbero cedere sotto stress termico o meccanico.
Tabella comparativa: preparazione della superficie vs. chimica adesiva
| Preparazione della superficie | I migliori substrati | Tipi di adesivi | Metriche di miglioramento | Usi tipici |
|---|---|---|---|---|
| Solvente pulito | Metalli, vetro, plastica | Epossidico, PU, silicone | Fino a 3 volte più forte del legame | Ricambi per auto, elettronica |
| Abrasione | Metalli, compositi, pietra | Epossidico 2K, acrilico, ibrido MS | Taglio a sovrapposizione fino a 6X | Pannelli da costruzione, pavimenti |
| Attivazione del plasma | ABS, PC, PP, PE | PU, acrilico, MS ibrido, nastro | Energia superficiale: 30→58 dine/cm | Paraurti per auto, elettronica di consumo |
| Primer | Vetro, ceramica, plastica, metallo | Epossidico, cianoacrilato, PU | Taglio a sovrapposizione fino a 8X | Rivestimenti in pietra, vetrate, materie plastiche |
Fasi del processo per la massima resistenza del legame
I maggiori vantaggi derivano dalla combinazione di più metodi. Ecco un flusso di lavoro orientato alle prestazioni, collaudato nei test ZDS e nel lavoro sul campo dei clienti:
- Pulire: Pulire con IPA o solvente adatto; rimuovere grasso e particelle.
- Abradere: Sabbiare o sabbiare secondo le indicazioni del tipo di substrato.
- Attivare: Per le plastiche a bassa energia utilizzare la scarica al plasma o a corona.
- Premium: Applicare un promotore di adesione compatibile e lasciare asciugare completamente.
- Applicare l'adesivo: Non utilizzare perline, filiere, spray o cazzuola: assicurarsi che la bagnatura sia uniforme.
- Morsetto/Fissaggio: Fissare le parti per evitare movimenti durante la polimerizzazione.
- Cura: Rispettare la durata di conservazione, il tempo di apertura e la completa polimerizzazione: tutti questi fattori variano in base alla composizione chimica e alle condizioni ambientali.
Cinetica di polimerizzazione e controllo di qualità
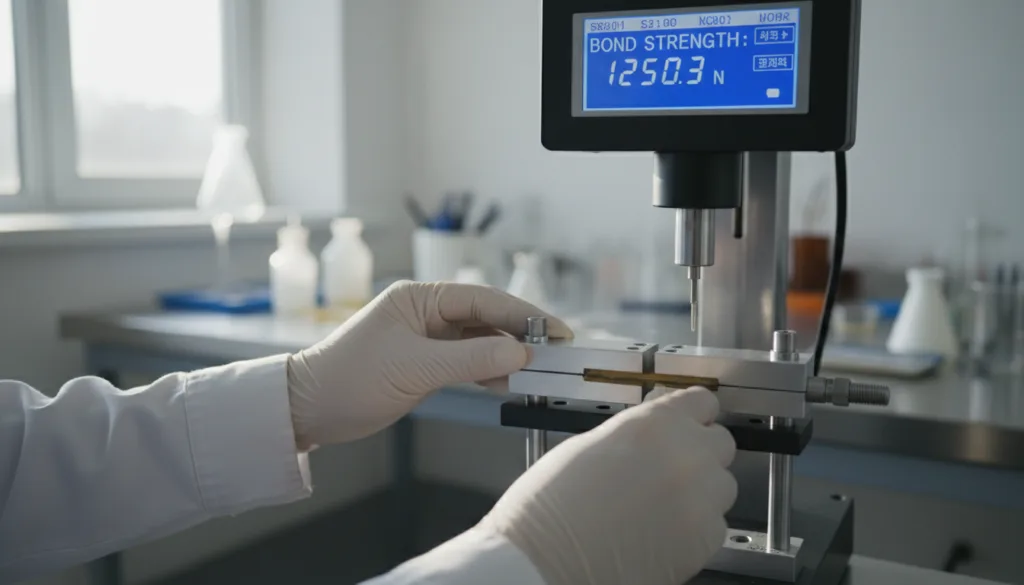
Le resine epossidiche polimerizzano per reazione chimica, in genere entro 1-24 ore a seconda del rapporto di miscelazione e della temperatura. I poliuretani si basano sull'umidità o sul calore. I cianoacrilati si induriscono in pochi secondi su superfici ben preparate. Verificare l'adesione dopo la polimerizzazione utilizzando la tecnica di taglio a sovrapposizione (ASTM D1002), la tecnica di pelatura a T (ASTM D1876) e cicli termici per confermarne l'affidabilità.
Scegliere l'adesivo giusto per le superfici preparate
Non tutti gli adesivi rispondono allo stesso modo alla preparazione delle superfici. ZDS offre una gamma completa di prodotti (epossidici, poliuretanici, acrilici, siliconici, cianoacrilici, MS ibridi, nastri/pellicole) per i settori automobilistico, elettronico, edile, della pavimentazione e dell'assemblaggio industriale. Scegliete il tipo di adesivo in base al substrato, alla resistenza desiderata, al metodo di polimerizzazione e all'esposizione prevista (acqua, solventi, calore, UV).
Prestazioni adesive per applicazione
- Epossidico: Ideale per metalli, compositi e ceramiche; elevata resistenza al taglio/trazione (>30 MPa), ottimo per legami strutturali.
- Poliuretano: Incollaggi flessibili per materie plastiche, schiume, pietre; allungamento >150%, buon assorbimento degli urti.
- Acrilico: Polimerizzazione rapida, elevata resistenza chimica; funziona su plastica/metalli.
- Cianoacrilato: Presa rapida per piccole parti e assemblaggi medicali.
- MS ibrida: Per giunti flessibili e resistenti alle vibrazioni: per applicazioni automobilistiche, in pietra e nei pavimenti.
- Nastro/Pellicola: Componenti elettronici, display e assemblaggi che necessitano di un'adesione pulita e uniforme.
Benchmark di settore e conformità
Gli adesivi di qualità devono soddisfare standard rigorosi ( ASTM D1002 , ASTM B117 ) e norme di sicurezza (REACH, RoHS, VOC). ZDS testa i prodotti in camere di nebbia salina, forni a cicli termici e banchi di invecchiamento accelerato. La documentazione, la tracciabilità dei lotti e le schede di sicurezza (SDS) sono fondamentali in settori regolamentati come quello automobilistico, elettronico e dell'edilizia.
Considerazioni sulla durabilità a lungo termine
Dopo la preparazione e l'incollaggio, i giunti possono essere esposti a sbalzi di temperatura, agenti chimici, acqua e vibrazioni. La giusta preparazione e la corretta chimica prevengono guasti prematuri, mantengono saldamente fissati pavimenti, vetri o scocche di automobili e migliorano la sicurezza nel tempo.
Errori comuni nella preparazione delle superfici
Una pulizia inadeguata, un'abrasione insufficiente o eccessiva, un primer incompleto e la mancata osservanza dei tempi di apertura/indurimento spesso causano il fallimento degli adesivi. Le verifiche sul campo condotte da ZDS rivelano che 4 fallimenti su 5 derivano da fasi di preparazione saltate o affrettate. Evitare di applicare nuovi strati di adesivi su vecchi residui, utilizzare primer incompatibili o trascurare i controlli dell'energia superficiale. La coerenza e l'attenzione al metodo portano a risultati ripetibili.
Mitigare i rischi
- Verificare l'energia superficiale prima del legame.
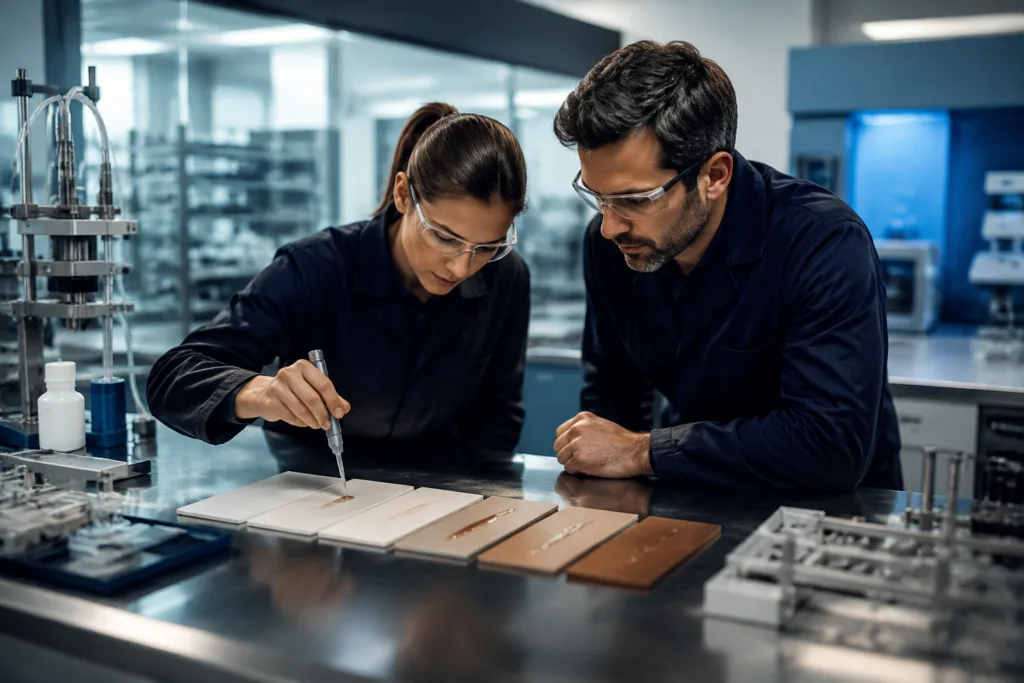
- Eseguire test con piccoli coupon prima di avviare la produzione su larga scala.
- Registrare e rivedere le condizioni (umidità, pulizia della superficie, tempo di polimerizzazione) per ogni lavoro.
"La preparazione della superficie può decretare il successo o il fallimento dell'intero assemblaggio. Controlli in loco e procedure documentate garantiscono che ogni vincolo mantenga le promesse."
Tecniche di preparazione della superficie per migliorare la forza adesiva
La preparazione delle superfici non è un'opzione, ma una vera e propria scienza che richiede la massima attenzione. Che si tratti di pulizia, abrasione, primerizzazione o attivazione, questi passaggi sono fondamentali per garantire agli adesivi una resistenza e una durata eccezionali. ZDS è pronta a guidare produttori, installatori e ingegneri verso flussi di lavoro collaudati e scelte di prodotti che consentano di ottenere la massima forza di adesione in ogni applicazione. Hai bisogno di aiuto per scegliere l'adesivo o il metodo di preparazione più adatto? Contatta l'assistenza tecnica ZDS per soluzioni personalizzate e consulenza in loco.
Domande frequenti
In che modo l'energia superficiale influenza il legame adesivo?
L'elevata energia superficiale consente agli adesivi di distribuirsi uniformemente e di interagire con i materiali, creando forti legami chimici e meccanici.
Perché è importante l'abrasione prima dell'incollaggio?
L'abrasione aumenta la rugosità superficiale, rimuove l'ossidazione o la finitura e aiuta gli adesivi ad aderire più saldamente, aumentando la forza di adesione.
Quando è opportuno ricorrere al trattamento al plasma o al trattamento corona?
Questi trattamenti aiutano a legare le plastiche a bassa energia come PP o PE e sono essenziali quando gli adesivi hanno difficoltà a bagnarsi o ad aderire.
I primer funzionano su tutti i substrati?
I primer sono particolarmente utili per la plastica, il vetro, la ceramica e alcuni metalli, ma devono essere scelti in base alla compatibilità con l'adesivo e il substrato.
Come posso verificare la resistenza del legame dopo la preparazione?
Utilizzare metodi industriali come test di taglio a sovrapposizione, test di pelatura a T e test di cicli termici per confermare che l'adesione soddisfi gli standard prestazionali.
Una preparazione superficiale inadeguata può causare guasti a lungo termine?
Una preparazione inadeguata può far sì che gli adesivi si leghino allo sporco o ai residui, causando la rottura prematura dei legami, a volte anche anni prima della durata prevista.