Informazioni sull'adesivo UV per la plastica
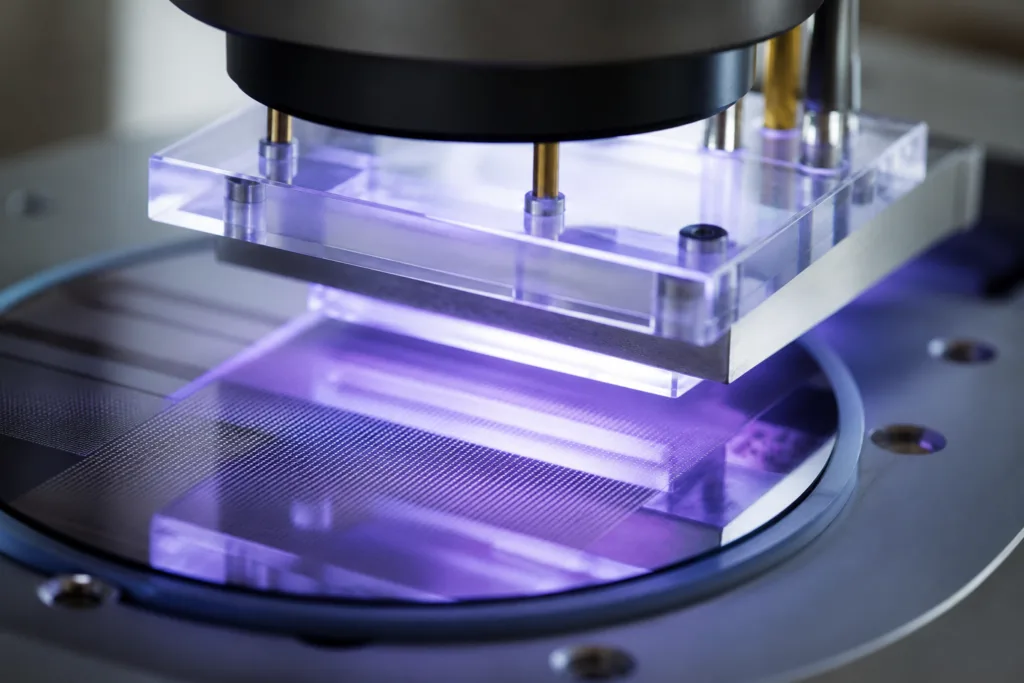
L'adesivo UV per plastica è una soluzione di incollaggio a rapida polimerizzazione che utilizza la luce ultravioletta per indurire, o polimerizzare. È apprezzato per la sua velocità e resistenza in settori come l'elettronica, l'automotive e i beni di consumo. Rispetto agli adesivi tradizionali, gli adesivi UV formano giunzioni resistenti e durevoli in pochi secondi se esposti alla luce UV. La magia sta nella chimica: monomeri e fotoiniziatori reagiscono all'energia UV, trasformando l'adesivo liquido in un solido resistente e trasparente.
- Polimerizzazione rapida: tempi di fissaggio tipici di 1–20 secondi
- Incollaggi puliti e invisibili adatti alle plastiche trasparenti
- Ridotto apporto di calore: sicuro per le parti sensibili
ZDS produce adesivi fotopolimerizzabili adatti a una vasta gamma di substrati plastici, offrendo formulazioni sia flessibili che rigide.
Quali materie plastiche sono adatte all'adesivo UV?

Non tutte le materie plastiche si legano facilmente con l'adesivo UV. Il successo dipende sia dal tipo di plastica che da come interagisce con l'adesivo. Ecco una guida rapida alle materie plastiche che si legano con i raggi UV e alla loro energia superficiale, un fattore importante per l'adesione.
| Plastica | Energia superficiale (mN/m) | Legabile ai raggi UV? | Suggerimenti chiave |
|---|---|---|---|
| PC (policarbonato) | 41-46 | Ottimo | Pulire, carteggiare leggermente |
| PMMA (acrilico) | 39-42 | Ottimo | Utilizzare adesivo UV a bassa viscosità per i legami dei bordi |
| PET (poliestere) | 43-47 | Buone | Sgrassare, utilizzare un promotore di adesione se necessario |
| ABS | 35-42 | Varie | Provare i legami di prova; verificare la presenza di problemi di additivi superficiali |
| PP (polipropilene) | 29-31 | Difficile | Trattamento al plasma/corona consigliato |
| PE (polietilene) | 31-37 | Difficile | Si consiglia l'uso di plasma, primer o incisione chimica |
| PA (nylon) | 43-49 | Buone | Assicurarsi che la superficie sia asciutta e pulita |
Il ruolo dell'energia superficiale
L'energia superficiale è una misura della capacità di un adesivo liquido di bagnare e distribuire su una superficie. Le materie plastiche ad alta energia superficiale come PC, PMMA, PET e PA solitamente aderiscono bene, mentre le materie plastiche a bassa energia superficiale come PP e PE resistono alla bagnabilità. Questa differenza significa che l'adesivo UV funziona in modo affidabile su alcune materie plastiche, ma richiede una preparazione o un trattamento superficiale per altre.
Scegliere l'adesivo UV giusto per le plastiche più diffuse
Diamo un'occhiata più da vicino ad alcune plastiche comuni utilizzate insieme agli adesivi UV:
- Policarbonato (PC): Otticamente trasparente e robusto, il PC è uno dei materiali preferiti per display e lenti. Gli adesivi UV a basso ritiro aiutano a evitare distorsioni. La pulizia della superficie con isopropanolo e una leggera abrasione aumentano la forza di adesione.
- Acrilico (PMMA): Aderisce rapidamente senza arrossire. Utilizzare resine a bassa viscosità per l'incollaggio dei bordi o ad alta viscosità per il riempimento degli spazi vuoti. Un serraggio corretto previene la formazione di vuoti.
- Poliestere (PET): Comune negli imballaggi alimentari e nell'elettronica. Scegli adesivi UV progettati per la flessibilità se il componente in PET è soggetto a flessione.
Suggerimento chiave:
Una scarsa energia superficiale equivale a una scarsa adesione. Testare e trattare sempre le superfici per ottenere risultati ottimali.
Adesivo UV per plastica
La versatilità degli adesivi UV per la plastica deriva da un'attenta selezione e preparazione. Gli adesivi UV monocomponenti semplificano l'applicazione, senza necessità di miscelazione. I tempi di polimerizzazione tipici sono inferiori a 30 secondi con esposizione a luce UV da 365-405 nm, ma lo spessore e l'opacità della plastica possono influire sulla penetrazione e sulla velocità.
Gli adesivi UV ZDS offrono un'ampia compatibilità, ma è fondamentale adattare la chimica dell'adesivo alla plastica specifica. Considerare il tempo di apertura, il tempo di fissaggio, la viscosità e il ritiro per il processo:
- Tempo aperto: Tempo prima dell'esposizione ai raggi UV; ideale per un assemblaggio preciso.
- Orario della partita: Tempo necessario per raggiungere la forza di manovrabilità: di solito solo pochi secondi.
- Viscosità: Varia da gel acquosi (500 cP) a gel densi (>50,000 cP).
La preparazione della superficie è importante
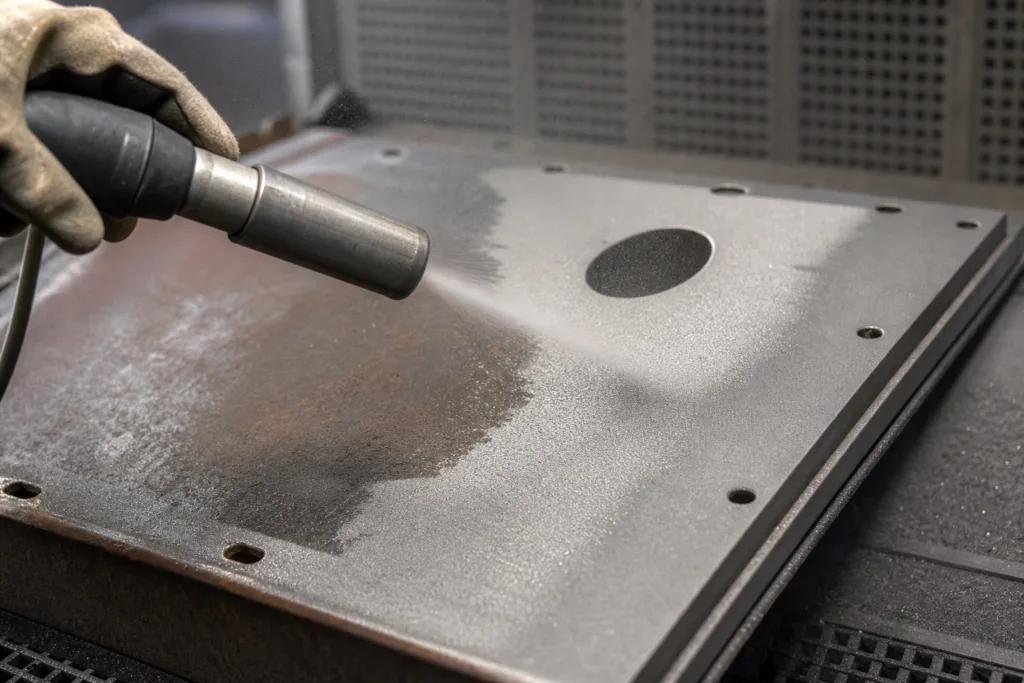
La preparazione del substrato può determinare il successo o il fallimento dell'adesione UV. Per PC, PMMA e PET, sgrassare con isopropanolo, quindi valutare una leggera abrasione (grana 600-1200) per la massima resistenza. Per plastiche a bassa energia come PP e PE, utilizzare il trattamento a fiamma, corona o al plasma per aumentare l'energia superficiale. Anche i promotori di adesione o i primer chimici possono essere utili, soprattutto per gli assemblaggi critici.
Adesivi UV flessibili, rigidi e speciali
Non tutti i giunti in plastica sono uguali. Scegliete tra adesivi UV flessibili (per vibrazioni e carichi dinamici) e rigidi (per giunti a sovrapposizione). I gradi speciali offrono:
- Basso ingiallimento per schermi e ottiche
- Bassa decolorazione per le parti estetiche
- Gelificazione rapida per linee di assemblaggio automatizzate
Suggerimenti per la selezione e l'applicazione dell'adesivo UV
Per sfruttare al meglio l'adesivo UV per plastica è necessario scegliere il prodotto giusto per il substrato e l'applicazione. Ecco una checklist per orientare la scelta:
- Conosci la tua plastica: Identificare il substrato per la chimica adesiva abbinata.
- Considerare la trasparenza: Per polimerizzare, la luce UV deve raggiungere la linea di giunzione; le plastiche colorate o riempite potrebbero bloccare la luce.
- Si applicano in egual misura: Distribuire l'adesivo in modo uniforme con ugelli automatici, punzoni a fessura o cordone manuale.
- Morsetto intelligente: Usare una pressione moderata per evitare fuoriuscite; gli elementi di fissaggio possono aiutare a mantenere le parti allineate durante la polimerizzazione.
- Campioni di prova: Per confermare le prestazioni, effettuare sempre dei test di giunzione ed eseguire prove di taglio a sovrapposizione (ASTM D1002) o di pelatura (ASTM D1876).
Parametri di processo per risultati coerenti
Gli adesivi UV necessitano della giusta dose di polimerizzazione e della giusta esposizione. Calcolare l'intensità luminosa (mW/cm²) e il tempo di esposizione per fornire l'energia totale richiesta (J/cm²). Ad esempio, una lampada da 1000 mW/cm² per 5 secondi equivale a 5 J/cm², spesso sufficienti per giunti in PMMA o PC di spessore inferiore a 1 mm. Plastiche più spesse o opache potrebbero richiedere un'esposizione più lunga o più intensa.

Errori comuni e come evitarli
- Cura insufficiente: Utilizzare lampade calibrate con potenza verificata. Sostituire le lampade e pulire i riflettori regolarmente.
- Ombreggiatura: I raggi UV non possono polimerizzare al buio. Progettare i giunti in modo che siano illuminati o utilizzare adesivi a doppia polimerizzazione con reazioni secondarie (come l'umidità o la polimerizzazione a caldo).
- Disallineamento della viscosità: Utilizzare una viscosità più elevata per superfici verticali o per riempire fessure.
- Degassamento o formazione di bolle: Applicare in strati sottili e uniformi evitando di intrappolare aria.
Energia superficiale e adesione: il legame critico
Le differenze di energia superficiale determinano il successo dell'incollaggio. Una buona regola: se l'acqua si deposita sulla plastica, l'energia superficiale è bassa e l'incollaggio sarà debole. PP e PE rientrano spesso in questo gruppo. Gli adesivi UV standard potrebbero non funzionare se il substrato non viene trattato. Primer corona, plasma o chimici modificano la superficie, consentendo all'adesivo di bagnarsi e aderire correttamente. Per PC, PMMA, PET e PA, spesso è sufficiente sgrassare.
Test dell'energia superficiale
Utilizzare penne Dyne o misurazioni dell'angolo di contatto per controllare il substrato. Se l'energia è superiore a 38 mN/m, gli adesivi UV in genere aderiscono bene. ZDS raccomanda controlli periodici durante la produzione, soprattutto se le materie plastiche vengono stampate con distaccanti o rimacinati che potrebbero ridurre l'energia.
Processo produttivo e controllo qualità
Il successo dell'adesivo UV per la plastica su larga scala richiede disciplina di processo. Iniziare con una pulizia accurata del substrato. Calibrare le pompe di dosaggio o gli erogatori automatici per garantire un volume uniforme di adesivo. Monitorare l'intensità della lampada: la maggior parte dei sistemi consiglia almeno 800-1000 mW/cm² a 365-405 nm per una polimerizzazione rapida. Utilizzare miscelatori statici per adesivi ibridi che combinano UV e altri metodi di polimerizzazione.
- Temperatura e umidità: Mantenere la coerenza per risultati affidabili: gli adesivi UV sono sensibili ai cambiamenti ambientali durante l'applicazione e la polimerizzazione.
- Test: Eseguire prove di taglio a sovrapposizione, di pelatura e di cicli termici utilizzando standard riconosciuti come ASTM D1002. Per gli assemblaggi esposti ad ambienti difficili, valutare la prova in nebbia salina (ASTM B117).
- Documentazione: Conservare la tracciabilità dei lotti e i registri di stoccaggio. Verificare la conformità ai limiti REACH, RoHS e VOC per la propria regione.
Metodi comuni di applicazione degli adesivi UV
- Perlina manuale con pistola erogatrice
- Perlina robotica per linee di assemblaggio
- Rivestimento a fessura o a rullo per applicazione di film sottile
- Spray per incollaggio di plastica su grandi superfici (configurazioni specializzate)
Applicazioni ed esempi di casi
Gli adesivi UV per plastica trovano impiego nell'elettronica, nell'automotive, nell'illuminazione e nei dispositivi medicali grazie alla rapida polimerizzazione e alla formazione di legami puliti. Nell'elettronica, gli adesivi UV ZDS incollano con precisione involucri e componenti ottici. Nel settore automobilistico, l'incollaggio UV viene utilizzato per assemblare gli interni di plastiche trasparenti e inserti in materiale composito.
Per i dispositivi medici, gli adesivi UV approvati per la biocompatibilità fissano lenti, sensori o raccordi per tubi in pochi secondi. Nella grafica/segnaletica, i fogli di PMMA e PC si uniscono in modo invisibile senza ingiallire, rendendo i display più resistenti e meno soggetti a guasti hardware.
Quando utilizzare l'adesivo UV per la plastica
- Giunti trasparenti o traslucidi dove l'aspetto estetico è importante
- Linee di assemblaggio ad alta velocità che necessitano di resistenza immediata
- Incollaggio a bassa temperatura per parti delicate e sensibili al calore
- Assemblaggio di dispositivi elettronici in cui è richiesta la resistenza chimica
Migliori pratiche e suggerimenti professionali

Un controllo di processo esperto fa la differenza. Seguite questi consigli dagli specialisti degli adesivi industriali:
Parere dell'esperto: "L'adesivo UV non polimerizzato lascia residui se i pezzi non sono allineati correttamente. Progettare dispositivi di fissaggio che consentano un allineamento rapido ed espongano tutte le linee di incollaggio."
- Conservare gli adesivi UV in ambienti bui, asciutti e controllati. Evitare di esporre cartucce o flaconi alla luce solare diretta o alle luci intense delle fabbriche.
- Mantenere le linee di giunzione sottili (0.1-0.3 mm) per le plastiche trasparenti. Le giunzioni spesse possono polimerizzare in modo non uniforme se la penetrazione dei raggi UV non è completa.
- Per le plastiche difficili, combinare trattamento superficiale, promotore di adesione e grado adesivo personalizzato.
- Documenta l'intero processo per il controllo qualità. Esegui i test di base per ogni ciclo di produzione.
Domande frequenti
Quali sono le materie plastiche più adatte all'incollaggio tramite adesivi UV?
Le materie plastiche come il policarbonato (PC), l'acrilico (PMMA), il poliestere (PET) e il nylon (PA) aderiscono bene agli adesivi UV grazie alla loro maggiore energia superficiale e trasparenza.
L'adesivo UV può incollare polipropilene (PP) e polietilene (PE)?
Gli adesivi UV standard hanno difficoltà con PP e PE a causa della bassa energia superficiale. Per ottenere incollaggi affidabili, sono necessari trattamenti superficiali o primer.
La plastica colorata o opaca influisce sulla polimerizzazione dell'adesivo UV?
Sì, le plastiche colorate o caricate possono bloccare la luce UV, impedendo la completa polimerizzazione. Per la polimerizzazione UV, utilizzare plastiche trasparenti o leggermente colorate oppure valutare adesivi a doppia polimerizzazione.
Come si devono preparare le materie plastiche prima dell'applicazione dell'adesivo UV?
Sgrassare con isopropanolo, se possibile carteggiare leggermente e, per le plastiche a bassa energia, applicare un trattamento al plasma, corona o alla fiamma per aumentare l'energia superficiale.
L'adesivo UV è sicuro per l'incollaggio della plastica nei dispositivi medici?
Esistono adesivi UV biocompatibili e di grado medicale approvati per l'incollaggio di materiali plastici. Verificare sempre la conformità normativa ed eseguire test di biocompatibilità.
Qual è il tempo di fissaggio tipico dell'adesivo UV sulla plastica?
Il tempo di fissaggio è solitamente compreso tra 1 e 20 secondi con un'intensità UV sufficiente, ma le plastiche più spesse o più opache potrebbero richiedere un'esposizione più lunga o una configurazione della lampada modificata.