Polypropyleen, polyethyleen en andere kunststoffen met een lage oppervlakte-energie zijn populair omdat ze licht, sterk en kosteneffectief zijn, maar diezelfde eigenschappen maken het lastig om ze betrouwbaar te verlijmen. In de productie is de uitdaging zelden alleen "hecht het vandaag wel?". Ingenieurs en inkopers moeten ook weten of de hechting bestand is tegen hitte, trillingen, vocht, vervuiling en herhaaldelijk hanteren. Dat is waar een hechtingsbevorderend middel voor kunststof van pas komt: het overbrugt de kloof tussen een lastig substraat en een lijm- of coatingsysteem dat betere bevochtiging, verankering en procesconsistentie vereist.
Voor teams die verschillende opties voor substraatvoorbereiding en hechting vergelijken, is onze selectiegids voor kunststoflijmen een praktisch uitgangspunt. Deze gids laat namelijk zien hoe de chemische samenstelling van de lijm, de uithardingsmethode en de procesbeperkingen op echte onderdelen op elkaar inwerken. Bij ZDS Adhesive ondersteunen we projecten die meer nodig hebben dan een algemene productaanbeveling: we helpen bij het evalueren van de oppervlakteconditie, het afstemmen van de primer- of promotorchemie op het lijmsysteem en het plannen van proefstuktesten, zodat het productieproces realistisch is voordat de massaproductie van start gaat.
Waarom PP, PE en andere kunststoffen met een lage oppervlakte-energie een slechte hechting hebben.
PP en PE worden veel gebruikt in auto-onderdelen zoals bekleding, behuizingen, doppen, kratten, huishoudelijke apparaten en consumentenproducten, omdat ze duurzaam en economisch zijn. Hun oppervlaktechemie is echter van nature niet erg geschikt voor lijm. Het belangrijkste probleem is de lage oppervlakte-energie. Als de vloeibare lijm zich niet goed kan verspreiden en het oppervlak niet goed kan bevochtigen, zal deze druppels vormen, terugtrekken of een zwakke hechting creëren. Zelfs als een hechting er in eerste instantie acceptabel uitziet, kan deze falen bij afpellen, stoten of thermische cycli, omdat de lijm zich nooit echt aan het plastic heeft gehecht.
In de praktijk betekent dit dat de oppervlakteconditie net zo belangrijk is als de lijmkeuze. Lossingsmiddelen, verwerkingsoliën, stof, vingerafdrukken en oxidatie beïnvloeden allemaal het hechtresultaat. Zelfs een goed samengestelde lijm kan minder goed presteren op een verontreinigd PP- of PE-onderdeel. Daarom werkt een procesgerichte aanpak meestal beter dan het hechten als een beslissing die afhankelijk is van één enkel materiaal.
Wat een lage oppervlakte-energie betekent voor de productie
Kunststoffen met een lage oppervlakte-energie nemen vloeistoffen niet gemakkelijk op, waardoor de lijm minder contactoppervlak heeft om hechting op te bouwen. Dit heeft gevolgen voor:
- initiële bevochtiging en bedekking
- verankering tijdens de behandeling
- afpelweerstand aan de rand van de verbinding
- Langdurige duurzaamheid onder hitte en vocht.
Voor industriële gebruikers is de implicatie eenvoudig: als de lijm het substraat niet kan bevochtigen, is de hechtlaag al aangetast voordat de uitharding voltooid is.
Wat een hechtingsbevorderend middel doet
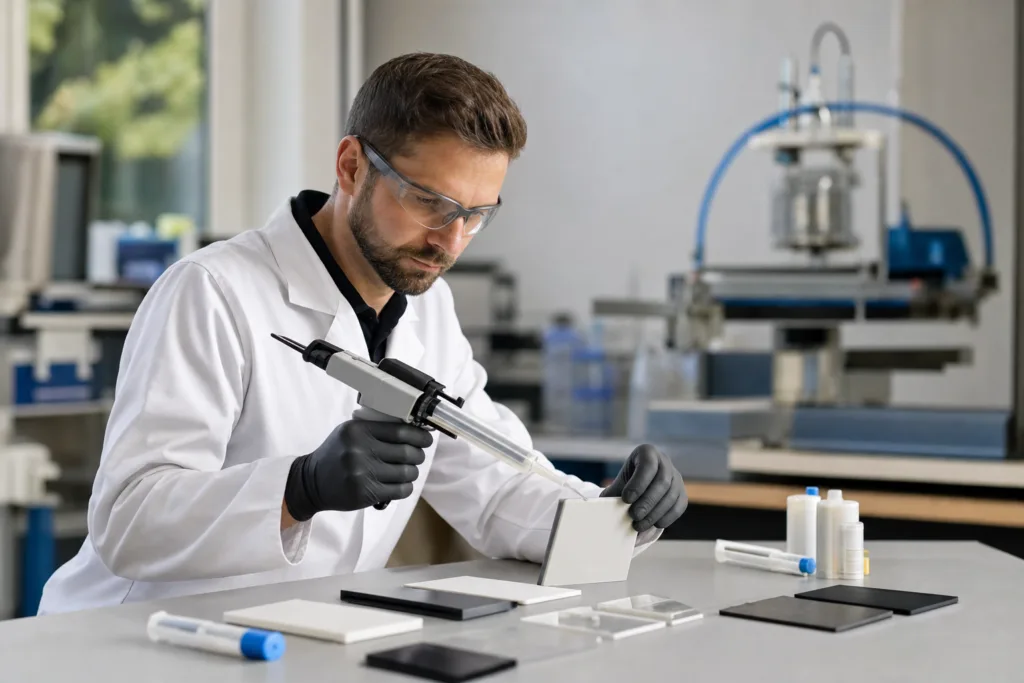
Een hechtingsbevorderend middel voor kunststof is geen vervanging voor een goed gekozen lijm en is ook niet hetzelfde als een simpel reinigingsmiddel. De functie ervan is het verbeteren van het contactoppervlak, zodat het lijmsysteem beter kan hechten. Afhankelijk van de chemische samenstelling kan het de bevochtiging verhogen, de moleculaire interactie aan het oppervlak verbeteren of een meer ontvankelijke laag creëren voor de lijm, primer, verf of kit die erop wordt aangebracht.
In procestermen kan een promotor helpen wanneer het basisplastic van nature moeilijk te verlijmen is, wanneer de productie een bredere assemblagetijd vereist, of wanneer duurzaamheid in de praktijk belangrijker is dan alleen de initiële hechting. Het is vooral relevant wanneer een onderdeel bestand moet zijn tegen gebruik in plaats van alleen een korte test op de testbank te doorstaan.
Hechtingsbevorderend middel versus lijm, primer en reiniger
Deze termen worden vaak door elkaar gebruikt, maar ze hebben verschillende functies:
- schoonmaakster Verwijdert vuil, vet en sommige resten.
- grondverf Bereidt het oppervlak voor op het hecht- of coatingsysteem en kan de chemische compatibiliteit verbeteren.
- Adhesiepromotor De focus ligt doorgaans op het versterken van de verbinding tussen een lastige ondergrond en het daarop aangebrachte materiaal.
- Lijm of lijm is het belangrijkste bindmiddel dat de belasting draagt.
Als een proces mislukt, ligt het probleem vaak niet alleen bij de lijm. Het kan te maken hebben met onvoldoende reiniging, de verkeerde primer of een incompatibele opbouw van primer, lijm en toplaag.
Hoe oppervlakte-energie de bevochtiging en langdurige hechting beïnvloedt
Hechting begint met bevochtiging. Als de lijm zich over het plastic oppervlak verspreidt, neemt het contactoppervlak toe en kan de hechting een betrouwbaardere sterkte ontwikkelen. Als de lijm druppels vormt, is de hechting afhankelijk van een klein, instabiel contactoppervlak. Daarom is oppervlakte-energie zo belangrijk bij PP, PE, TPO en verwante substraten.
In de productie denken we vaak aan drie fasen: initiële bevochtiging, uitharding en duurzaamheid. Een hechtingsbevorderend middel kan de eerste fase verbeteren, maar het eindresultaat hangt nog steeds af van de uithardingschemie, de laagdikte, de blootstelling aan de omgeving en het ontwerp van het onderdeel. Een zwakke verbinding kan alsnog bezwijken als de belasting geconcentreerd is op een scherpe rand of als de verbinding continu in beweging is.
Een nuttige manier om de gereedheid te beoordelen is door middel van contacthoekmetingen of bevochtigbaarheidsmetingen. Normen zoals de ASTM-bevochtigbaarheidsnorm zijn nuttig omdat ze een gestructureerde manier bieden om te controleren of een behandeld oppervlak daadwerkelijk beter geschikt is voor verlijming, in plaats van aan te nemen dat een gereinigd oppervlak klaar is voor verlijming. In de praktijk ondersteunt dit soort metingen een betere procesbeheersing bij PP- en PE-onderdelen, waar visuele inspectie alleen niet voldoende is.
Veelgebruikte kunststoffen met een lage oppervlakte-energie in de industrie
Een lage oppervlakte-energie is niet beperkt tot PP en PE. Verschillende andere substraten leveren vergelijkbare hechtingsproblemen op, hoewel de exacte reactie van het proces kan variëren.
| Supporto | Typische uitdaging | Overwegingen met betrekking tot het gebruik door de promotor |
|---|---|---|
| PP | Zeer lage oppervlakte-energie, lage lossingsgevoeligheid | Vaak zijn zowel reiniging als voorbehandeling nodig voordat de activator kan worden gebruikt. |
| PE | Uitstekende chemische bestendigheid, slechte bevochtiging. | Oppervlakteactivering levert vaak betere resultaten op dan alleen een reiniger. |
| TPO | Variabele samenstelling en vulstofgehalte | Mogelijk is het nodig om de exacte kwaliteit te testen, niet alleen de harsfamilie. |
| EPDM | Flexibel, weerbestendig en moeilijk consistent te verlijmen. | Bij de selectie van promotors moet rekening worden gehouden met beweging en omgevingsveroudering. |
| Andere polyolefinen | Vergelijkbaar energiezuinig gedrag met verschillen in toevoegingen. | Procesvalidatie moet overeenkomen met de werkelijke productieomgeving. |
Voor kopers is de belangrijkste les dat de substraatsoort op zich niet voldoende is. Kwaliteit, vulstoffen, oppervlakteadditieven en de vormgeschiedenis kunnen allemaal van invloed zijn op de hechting.
Oppervlakteactivering vóór gebruik van een hechtingsbevorderend middel
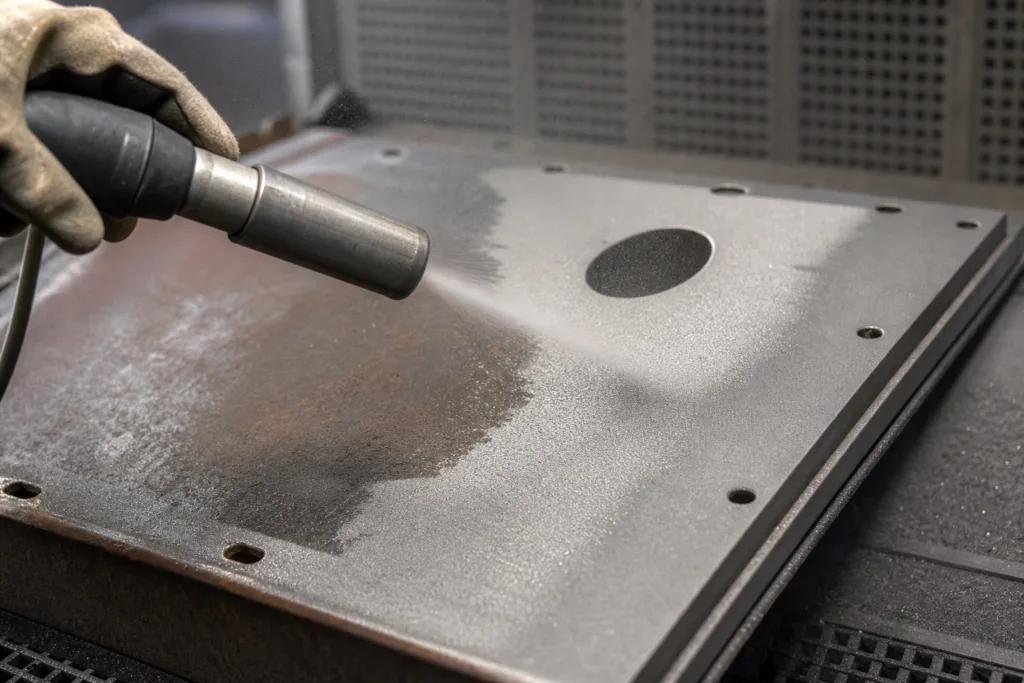
Voordat een promotor wordt aangebracht, hebben veel processen baat bij een vorm van oppervlakteactivering of -voorbereiding. Reiniging alleen verwijdert weliswaar verontreiniging, maar verhoogt de oppervlakte-energie niet altijd voldoende voor een robuuste hechting. Afhankelijk van het onderdeel en de productielijn kan een vlam-, plasma-, corona- of chemische behandeling worden toegepast vóór de promotor- of primerstap.
Deze methoden zijn niet onderling verwisselbaar. Vlambehandeling kan nuttig zijn voor bepaalde gegoten onderdelen, terwijl plasma- en coronabehandeling vaak worden gekozen wanneer gecontroleerde activering nodig is. Chemische behandeling is mogelijk geschikter voor specifieke reparatie- of retrofitprocessen. Het gaat er niet om de meest agressieve methode te gebruiken, maar de methode die past bij de geometrie van het onderdeel, de doorvoer en de veiligheidseisen.
Voor reparatie- en montageprocessen in het veld kan een praktische handleiding over siliconenlijmsystemen teams helpen bij het overwegen van substraatcompatibiliteit en uithardingsgedrag, met name wanneer flexibiliteit en omgevingsbestendigheid belangrijk zijn. Zelfs wanneer siliconen niet de uiteindelijke lijmsoort zijn, is de selectielogica vergelijkbaar: procescompatibiliteit is net zo belangrijk als de chemische samenstelling.
Schoonmaken is noodzakelijk, maar niet altijd voldoende.
Een van de meest voorkomende fouten is de aanname dat afvegen met een oplosmiddel voldoende is. Reinigen verwijdert oppervlakteverontreiniging, maar PP en PE kunnen na reiniging nog steeds een inherent slechte bevochtigingseigenschap vertonen. Als het onderdeel lossingsmiddel, geoxideerde resten of verwerkingsadditieven bevat, kan de promotor minder effectief zijn, tenzij het oppervlak eerst goed is voorbereid. In onze ervaring worden de beste resultaten meestal behaald met een vastgestelde volgorde: reinigen, activeren indien nodig, promotor aanbrengen, de droogtijd in acht nemen en vervolgens monteren binnen de goedgekeurde tijdsperiode.
Wanneer een hechtingsbevorderend middel voor kunststof bumpers zinvol is
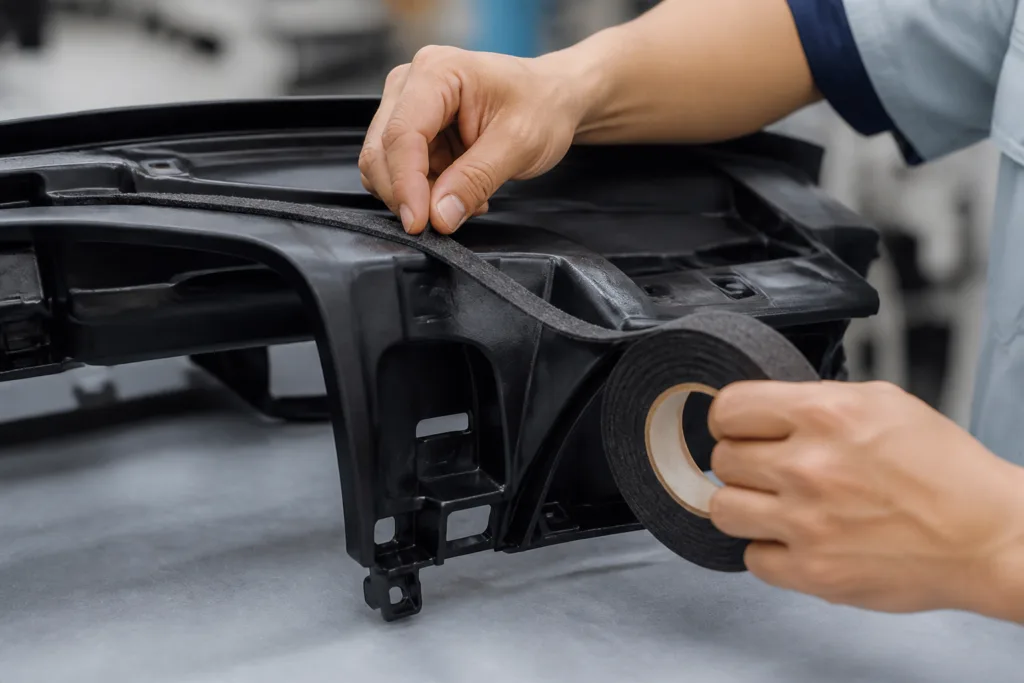
Autobumpers en sierlijsten zijn een goed voorbeeld van waarom deze producten bestaan. Veel ervan zijn gemaakt van TPO, PP-mengsels of verwante materialen die kunnen buigen, bewegen en grote temperatuurschommelingen kunnen weerstaan. Reparatie- en montageteams hebben vaak een verbinding nodig die bestand is tegen trillingen, stoten en weersinvloeden zonder broos te worden.
In deze context gaat een hechtingsbevorderend middel voor kunststof bumpers niet alleen om de initiële hechting. Het helpt ook de kans te verkleinen dat een reparatieplek, coating of sierlijst tijdens gebruik aan de randen loslaat. Desondanks is het werk aan bumpers bijzonder gevoelig voor een nauwkeurige procesvoering. Slechte reiniging, een te korte droogtijd of incompatibele coatinglagen kunnen nog steeds leiden tot vroegtijdige slijtage.
Bij projecten waarbij randafdichting of voegbeweging onderdeel is van het ontwerp, kan het nuttig zijn om de rol van een hechtingsbevorderend middel te vergelijken met de keuze van een hechtmiddel versus een kit . Een hechtingsbevorderend middel kan de hechting verbeteren, maar als de voeg ook bewegingsopvang, waterbestendigheid of spleettolerantie vereist, moet de basissamenstelling nog steeds correct worden gekozen.
Selectiestrategie voor primers voor kunststoffen met een lage oppervlakte-energie
Niet elk systeem heeft een aparte primer nodig, maar veel toepassingen die hoge betrouwbaarheid vereisen wel. De juiste primer of hechtingsbevorderende stof hangt af van het substraat, de chemische samenstelling van de lijm en de uiteindelijke gebruiksomgeving. Een systeem dat werkt op PP is mogelijk niet direct overdraagbaar op PE, TPO of een met vulstoffen verrijkte variant met andere additieven.
Vanuit een productieperspectief is de juiste strategie om de promotor te beschouwen als onderdeel van een systeem, en niet als een universele oplossing. Dat betekent dat de compatibiliteit met de toplaag, lijm of kit moet worden gecontroleerd en dat moet worden bevestigd of de productielijn de vereiste applicatiemethode en uithardingsperiode aankan. Bij ZDS Adhesive adviseren we teams vaak om samen het substraat, het proces en de prestatiedoelstellingen te definiëren voordat de chemische samenstelling wordt gekozen. Dit verkleint het risico dat een product wordt gebruikt voor een toepassing waarvoor het niet is ontworpen.
Het afstemmen van de promotor op het uiteindelijke hechtingssysteem
Nuttige selectievragen zijn onder andere:
- Wordt het onderdeel verlijmd, gecoat, afgedicht of gerepareerd?
- Zal de verbinding worden blootgesteld aan afpellen, afschuiving, trillingen of stoten?
- Moet het product uitharden bij kamertemperatuur, door verhitting of door vocht?
- Is het oppervlak vatbaar voor lossingsmiddel, stof of oxidatie na het vormen?
- Wordt de promotor gebruikt met epoxy, polyurethaan, acryl, siliconen of een andere chemische samenstelling?
Als het antwoord op deze vragen onduidelijk is, is de formulering meestal voorbarig.
Procesintegratie: Hoe bouw je de juiste volgorde op?
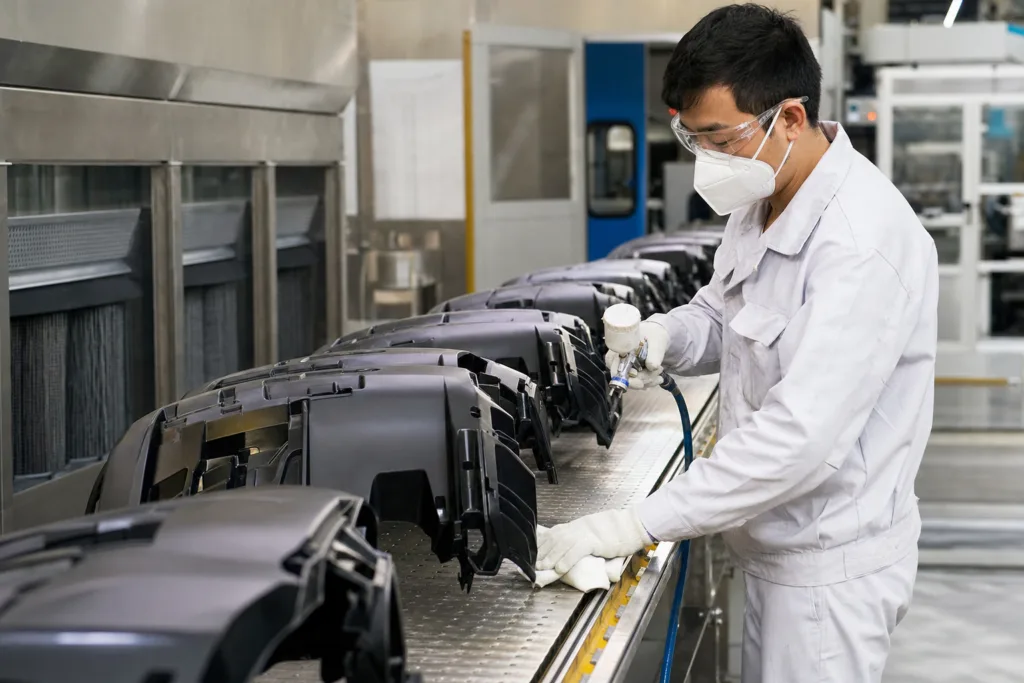
Zelfs een sterke promotor kan ondermaats presteren als het proces inconsistent is. In de productie zijn de grootste bedreigingen meestal timing, verontreiniging en overdosering. Operators kunnen te veel materiaal aanbrengen, de droogtijd overslaan of het behandelde onderdeel te lang laten liggen voordat het wordt gemonteerd. Elk van deze factoren kan het resultaat verzwakken.
Een praktische oefening ziet er meestal als volgt uit:
- Controleer het gegoten onderdeel op zichtbare verontreiniging of procesresten.
- Reinig met een goedgekeurde methode die geschikt is voor de ondergrond en de omstandigheden van de leidingen.
- Voer alle activeringsstappen uit die het proces vereist.
- Breng de hechtingsbevorderende stof in een gecontroleerde, gelijkmatige laag aan.
- Houd de aangegeven flits- of droogtijd aan.
- Breng de lijm, kit of coating aan binnen de aangegeven tijdsperiode.
- Assembleren en uitharden onder gecontroleerde omstandigheden.
Voor teams die beslissen of het hechtmateriaal op waterbasis, op basis van oplosmiddelen of een andere chemische samenstelling moet zijn, is het artikel over de beperkingen van de selectie van lijmen op waterbasis nuttig. Het laat namelijk zien waar systemen op waterbasis problemen kunnen ondervinden in veeleisende industriële omgevingen. Bij energiezuinige kunststoffen kan procestolerantie net zo belangrijk zijn als milieuvoorkeuren.
De flitsduur en het uithardingstijdvenster zijn belangrijker dan kopers verwachten.
Promotors en primers hebben vaak een bepaalde droogtijd nodig, zodat de dragers verdampen en het behandelde oppervlak de gewenste toestand bereikt. Als de assemblage te vroeg plaatsvindt, kan ingesloten oplosmiddel of onvolledige filmvorming de hechtkwaliteit verminderen. Als de assemblage te lang wordt uitgesteld, kan de behandelde laag zijn effectiviteit verliezen of verontreinigingen ophopen. In een productieomgeving leidt dit tot een eenvoudige maar belangrijke regel: beschouw de promotor als een getimede processtap, niet als een willekeurige voorbereidende spray.
Welke prestatieverbeteringen kunt u verwachten?
Een correct gekozen adhesiebevorderend middel kan de praktische resultaten op verschillende manieren verbeteren:
- betere initiële bevochtiging op PP, PE, TPO en soortgelijke kunststoffen
- hogere afpelweerstand aan de rand van de verbinding
- een consistentere bindingssterkte over de verschillende productiebatches.
- verbeterde weerstand tegen vocht en thermische cycli
- Betere prestatiebehoud na hantering en trillingen
De hechtversterker zorgt echter niet voor onbeperkte sterkte. Meestal verbetert hij de veiligheidsmarge door de verbinding stabieler en reproduceerbaarder te maken. Het uiteindelijke resultaat hangt nog steeds af van het ontwerp van de verbinding, de lijmkeuze, de uithardingscontrole en de oppervlakteconditie van het uiteindelijke onderdeel.
Wanneer oplosmiddelgebaseerde systemen nog steeds een rol spelen
Sommige energiezuinige kunststofverwerkingsprocessen maken gebruik van oplosmiddelgebaseerde componenten omdat deze snel drogen, specifieke oppervlakte-interacties ondersteunen of aansluiten bij bestaande productiegewoonten. Wanneer teams deze processen evalueren, is het artikel over prestatiefactoren van oplosmiddelgebaseerde lijmen relevant omdat het kopers helpt bij het afwegen van snelheid, compatibiliteit en procesrisico. Het belangrijkste is niet om standaard voor één bepaalde chemische samenstelling te kiezen, maar om een beslissing te nemen op basis van het substraat en de productielijn.
Beperkingen en risico's op mislukking
Een hechtingsbevorderend middel kan veel problemen met laagenergetische kunststoffen oplossen, maar het is geen wondermiddel. Veelvoorkomende risico's op mislukking zijn onder andere verontreiniging, een verkeerde oppervlaktechemie, overmatig gebruik, onvolledige droging en veroudering van het behandelde oppervlak vóór de montage. Sommige mislukkingen worden ook veroorzaakt door een slechte compatibiliteit tussen het hechtingsbevorderende middel en de daaropvolgende lijm.
Een ander vaak over het hoofd gezien risico is veroudering. Een behandeld onderdeel kan direct na de voorbereiding goed hechten, maar verliest zijn effectiviteit als het te lang blijft liggen voordat de volgende stap wordt gezet. Daarom is controle over opslag, voorbereiding en de aanvoer van onderdelen zo belangrijk. Inconsistente bedieningstechnieken kunnen net zo schadelijk zijn als de verkeerde productkeuze.
Voor flexibele of afdichtingstoepassingen moeten kopers er rekening mee houden dat sommige verbindingen meer vereisen dan alleen verlijming. De chemische samenstelling moet mogelijk beweging absorberen of vochtbestendigheid bieden. In die gevallen is het nuttig om de lijm te vergelijken met een afdichtingsoplossing, in plaats van aan te nemen dat één enkele primerstap aan alle eisen voldoet.
Hoe bouw je een systeembenadering op in plaats van een snelle oplossing?
De beste resultaten worden behaald wanneer de keuze van de promotor onderdeel uitmaakt van een compleet systeemontwerp. Dat betekent dat er gezamenlijk gekeken wordt naar het substraat, de voorbehandeling, de chemische samenstelling van de promotor, de lijm, het ontwerp van de verbinding, de uithardingsmethode en de uiteindelijke gebruiksomgeving. Deze systeembenadering is met name belangrijk voor programma's met een hoog volume, een lage tolerantie voor fouten in het veld of meerdere productielocaties.
Vanuit productieoogpunt is de vraag niet alleen of de hechtlaag werkt in een steekproef. De echte vraag is of de hechtlaag betrouwbaar blijft wanneer operators van dienst wisselen, materialen uit verschillende batches komen of de omgevingsomstandigheden variëren. Daarom raden we klanten aan om de hechtversterker te beschouwen als één element in het totale proces, en niet als de uiteindelijke oplossing op zich.
Als u naast het verlijmen ook rekening moet houden met afdichting, trillingsbestendigheid of milieubescherming, kan het artikel over de keuze tussen lijm en kit u helpen de juiste chemische samenstelling voor de klus te bepalen. Zo'n denkwijze voorkomt vaak overdimensionering en helpt de kosten te beheersen.
Testen en valideren vóór de productierelease
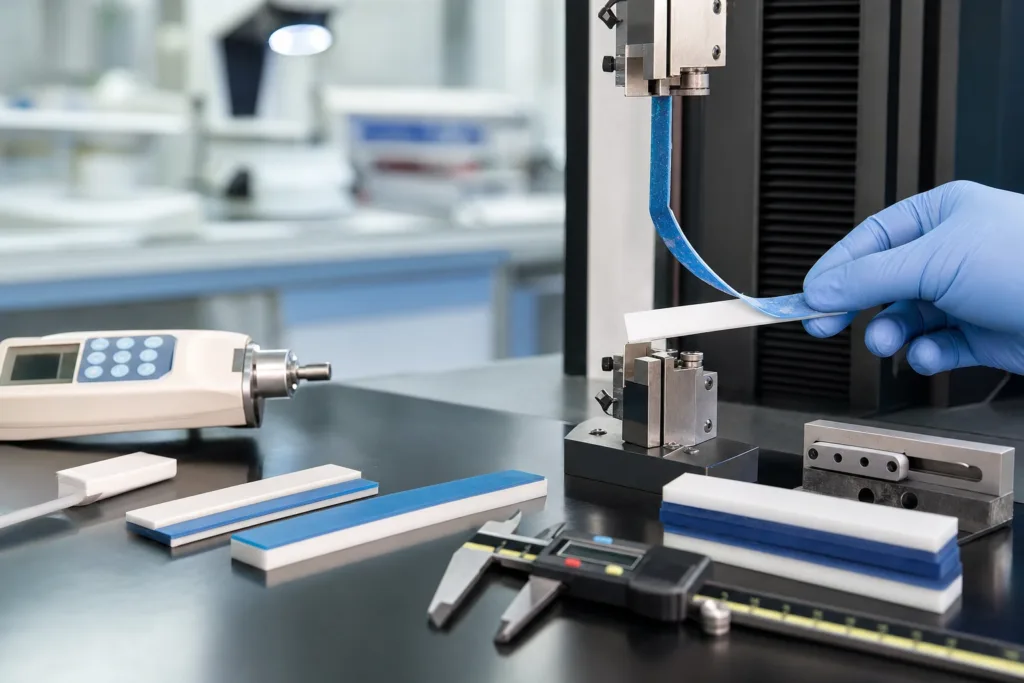
Validatie is waar het proces werkelijkheid wordt. Bij kunststoffen met een lage oppervlakte-energie moeten laboratoriumresultaten worden gecontroleerd aan de hand van de geometrie van het onderdeel, de lijnsnelheid, de uithardingsomstandigheden en het daadwerkelijke risico op verontreiniging. Een goed testplan omvat doorgaans controles van de hechtsterkte, afpeltesten, blootstelling aan de omgeving en visuele inspectie van het grensvlak.
Nuttige testmethoden kunnen onder andere een evaluatie met kruisarcering omvatten (indien relevant), afschuifproeven, afpelproeven, hitteverouderingstesten, vochtproeven en thermische cycli. Als het onderdeel structureel of veiligheidsrelevant is, moeten de acceptatiecriteria worden vastgesteld voordat de test begint. Het doel is niet alleen om te bevestigen of de verbinding sterk is, maar ook om te begrijpen hoe gevoelig deze is voor procesvariaties.
Wanneer een team een nauwkeuriger beeld wil krijgen van de gereedheid van een oppervlak, kan een evaluatie op basis van de contacthoek de beslissing ondersteunen. Dit is vooral handig bij het vergelijken van onbehandelde onderdelen met gereinigde, vlambehandelde of plasmabehandelde oppervlakken vóór en na het aanbrengen van een promotor.
| Validatiegebied | Wat het je vertelt | Waarom het uitmaakt |
|---|---|---|
| schiltest | Randduurzaamheid en interfacekwaliteit | Handig voor flexibele of wriklasten. |
| Afschuiftest | Draagkracht | Belangrijk voor structurele en semi-structurele verbindingen. |
| Hitteveroudering | Behoud van binding bij verhoogde temperatuur | Relevant voor de automobielindustrie, huishoudelijke apparaten en elektronica. |
| Blootstelling aan vocht | Bestand tegen vocht en waterindringing. | Belangrijk voor buitengebruik en afgesloten constructies. |
| Controle van de oppervlaktebevochtigbaarheid | Of voorbehandeling de gereedheid daadwerkelijk heeft verbeterd | Helpt bij het controleren van de procesconsistentie vóór de productie. |
Toepassingsvoorbeelden in verschillende sectoren
In de automobielindustrie worden promotoren vaak gebruikt op TPO- en PP-bekleding, bumperonderdelen en interieurcomponenten waar coating, verlijming of reparatie een betere hechting van het oppervlak vereist. In de elektronica kunnen ze helpen bij behuizingen, omhulsels en accessoires waar het substraat licht maar moeilijk te verlijmen is. Bij consumentenproducten ondersteunen ze de assemblage van handgrepen, afdekkingen, klemmen en decoratieve onderdelen waar zowel uiterlijk als duurzaamheid belangrijk zijn.
Voor workflows waarin veel polyurethaan wordt gebruikt, is het artikel over polyurethaanlijmtoepassingen nuttig, omdat PU-systemen vaak worden gekozen wanneer flexibiliteit, slagvastheid of het verlijmen van verschillende materialen vereist is. Daardoor vormen ze een nuttig vergelijkingspunt voor PP- en PE-programma's, waar bewegingsvrijheid en duurzaamheid in diverse omgevingsomstandigheden belangrijk zijn.
Op productniveau hangt de juiste keuze vaak af van de behoefte aan een sterke, flexibele verbinding, een zeer sterke structurele hechting of een waterdichte afdichting. In onze productie- en applicatieondersteuning zien we dat de beste resultaten worden behaald wanneer de promotor, de lijm en de procesvolgorde samen worden gekozen in plaats van afzonderlijk.
Specificatiechecklist voor het kiezen van een hechtingsbevorderend middel voor kunststof
Voordat een product wordt goedgekeurd, moeten kopers en ingenieurs het volgende bevestigen:
- substraatfamilie en exacte kwaliteit
- oppervlaktevoorbereidingsmethode en besmettingsrisico
- compatibiliteit met lijm, kit, primer of coating
- vereiste flitsduur en montagevenster
- verwachte bedrijfstemperatuur en blootstelling aan vocht
- behoefte aan flexibiliteit, afpelweerstand of structurele sterkte
- opslagomstandigheden, houdbaarheid en verpakkingsformaat
- productievolume, minimale bestelhoeveelheid (MOQ) en herhaalbaarheidsverwachtingen
Sommige projecten hebben baat bij een bredere discussie over de samenstelling, vooral wanneer standaardproducten niet voldoen aan de eisen qua productiesnelheid of omgevingsfactoren. In die gevallen kunnen we een op maat gemaakt kleefmiddel of procesondersteuningspakket aanbevelen in plaats van een standaardmateriaal te gebruiken voor een veeleisende toepassing.
Veelgestelde vragen van kopers over opslag, naleving van regelgeving en consistentie
Opslag en houdbaarheid zijn praktische overwegingen, geen bijzaak. Een promotor die gevoelig is voor lucht, vocht of temperatuur kan zijn werking verliezen als deze niet correct wordt opgeslagen. Kopers moeten ook navragen of het product verpakt is in een formaat dat geschikt is voor hun productlijn: kleine proefverpakkingen, middelgrote verpakkingen of bulkverpakkingen voor geautomatiseerde dosering.
Regelgeving en VOC-aspecten spelen ook een rol. Sommige processen vereisen strengere controle op emissies, geur of de omgang met oplosmiddelen. Dat sluit een bepaalde chemische stof niet automatisch uit, maar het moet wel van invloed zijn op de keuze van de applicatiemethode en de beheersmaatregelen op de werkplek. Procesconsistentie is eveneens belangrijk: als de promotor tijdens de ene ploegendienst anders wordt toegepast dan tijdens een andere, zullen de uiteindelijke hechtingsgegevens moeilijk te vertrouwen zijn.
Voor teams die een alternatieve aanpak willen vergelijken, is onze handleiding voor het verlijmen op lastige ondergronden nuttig, omdat deze dezelfde les bevestigt als bij PP en PE: lastige ondergronden vereisen een systeem, geen sluiproute.
Wanneer moet je samenwerken met een lijmfabrikant?
Er komt een punt waarop een standaardaanbod niet meer volstaat. Als het substraat een kunststof met een lage oppervlakte-energie en een variabele oppervlakteconditie is, als het onderdeel wordt blootgesteld aan veeleisende omgevingsomstandigheden, of als de productie een exacte consistentie vereist bij grote volumes, kan rechtstreeks samenwerken met een lijmfabrikant tijd besparen en risico's verminderen. Dit geldt met name wanneer het proces een aangepaste viscositeit, een ander flashprofiel of een promotor vereist die moet worden geïntegreerd met een bestaande lijmlijn.
Vanuit een productieperspectief helpen we klanten vaak bij het beoordelen van testresultaten, het vergelijken van oppervlakteactiveringsopties en het kiezen van een aanpak die prestaties, kosten en doorvoer in balans brengt. Bij ZDS Adhesive betekent dit meestal dat we het complete hechtingssysteem evalueren: substraat, voorbehandeling, promotor, lijm, uithardingstijd en kwaliteitscontroles. Het resultaat is niet alleen een sterkere hechting op papier, maar een proces dat in de productieomgeving kan worden herhaald.
Conclusie
PP, PE, TPO, EPDM en andere kunststoffen met een lage oppervlakte-energie zijn moeilijk te verlijmen omdat hun oppervlakken van nature geen goede bevochtiging of sterke hechting bevorderen. Een hechtingsbevorderend middel voor kunststof kan dit probleem verhelpen, maar de waarde ervan hangt af van de manier waarop het in het gehele proces wordt geïntegreerd. Reiniging, activering, applicatiecontrole, droogtijd, compatibiliteit met de lijm en validatie bepalen allemaal of de verlijming in de productie succesvol zal zijn.
Voor ingenieurs en inkopers is de slimste aanpak om de keuze van de hechtingsbevorderaar als een systeembeslissing te beschouwen. Door vroegtijdig het substraat, de omgeving, het type belasting en het procesvenster te definiëren, kunt u een hechtingsbevorderaar- en lijmcombinatie kiezen die consistent presteert, in plaats van te vertrouwen op vallen en opstaan. Dat is het verschil tussen een hechting die er in een test goed uitziet en een hechting die in de praktijk standhoudt.
Veelgestelde vragen
Heb ik voor PP en PE altijd een hechtingsbevorderend middel nodig?
Nee. Sommige PP- en PE-onderdelen kunnen zonder promotor worden verlijmd als het lijmsysteem, de oppervlakteconditie en de voorbehandeling gunstig zijn. Voor herhaalbare industriële resultaten, met name bij gegoten onderdelen met een lage oppervlakte-energie of een laag risico op verontreiniging, verbetert een promotor echter vaak de bevochtiging en de procesrobuustheid.
Is reinigen alleen voldoende voordat een hechtingsbevorderend middel wordt gebruikt?
Reinigen is noodzakelijk, maar niet altijd voldoende. Het verwijdert vuil en resten, maar verhoogt mogelijk niet de oppervlakte-energie voldoende voor een sterke hechting. Bij lastige kunststoffen wordt reinigen vaak gecombineerd met vlam-, plasma-, corona- of een compatibele promotorstap.
Hoe weet ik of de promotor compatibel is met mijn lijm?
De veiligste aanpak is om de exacte combinatie van substraat, promotor en lijm te testen. De compatibiliteit hangt af van de chemische samenstelling, de droogtijd, de uithardingsmethode en de uiteindelijke gebruiksomstandigheden. Een proef met een klein monster is betrouwbaarder dan ervan uit te gaan dat een promotor met elk type lijm werkt.
Kunnen hechtingsbevorderende middelen de afpelweerstand en de sterkte verbeteren?
Ja, ze kunnen beide verbeteren, maar het effect hangt af van het ontwerp van de verbinding en de gebruikte lijm. Verstevigingsmiddelen helpen vaak de hechtrand beter bestand te maken tegen loslaten en afpellen, omdat ze de interface verbeteren. De afpelprestaties zijn echter ook afhankelijk van de flexibiliteit, de uithardingskwaliteit en de beweging van het substraat.
Waar moet ik op letten voordat ik een promotor goedkeur voor een productie?
Controleer de exacte substraatkwaliteit, reinigingsmethode, toepassingsperiode, uithardingstijd, opslagvereisten, houdbaarheid en compatibiliteit met uw lijm of coating. Het is ook belangrijk om te bevestigen dat hetzelfde resultaat onder uw werkelijke productieomstandigheden kan worden herhaald, en niet alleen in het laboratorium.
Kan ZDS Adhesive helpen bij het op maat verlijmen van kunststoffen met een lage oppervlakte-energie?
Ja. We kunnen uw substraat beoordelen, adviseren over procesintegratie en ondersteuning bieden bij het testen van monsters voor aangepaste of standaard lijmsystemen. Voor projecten met PP, PE en soortgelijke kunststoffen helpen we ook bij het bepalen of voorbehandeling, het gebruik van een primer of aanpassing van de formulering de meest praktische aanpak is voor een stabiele productie.