Voor productieteams die handmatige en geautomatiseerde lijmtoepassing vergelijken, is de belangrijkste vraag meestal niet of automatisering mogelijk is, maar of het de consistentie, doorvoer en totale eigendomskosten voldoende zal verbeteren om de overstap te rechtvaardigen. Een geautomatiseerde lijmdispenser kan meerdere dagelijkse productieproblemen tegelijk oplossen: variatie tussen operators, instabiele lijmstrookgrootte, overmatig materiaalgebruik en procesknelpunten die kostbaar worden naarmate de productie toeneemt. Voor kopers die een nieuwe lijn of een upgrade evalueren, draait het bij het juiste systeem minder om de machine zelf en meer om de manier waarop de lijm, het substraat, het uithardingsprofiel en de lijnsnelheid samenwerken.
Nauwkeurige en reproduceerbare begeleiding bij het doseren is vooral nuttig wanneer een project stabiele lasrupsgeometrie, gecontroleerd doseervolume en betrouwbare applicatie gedurende meerdere ploegen vereist. Vanuit ons productieperspectief hangen goede doseerresultaten af van meer dan alleen de bewegende onderdelen: ze hangen af van het materiaalgedrag, het procesvenster en of het lijmsysteem consistent kan worden aangebracht onder productieomstandigheden. Bij ZDS Adhesive ondersteunen we OEM's en industriële afnemers met formuleringselectie, monstertesten, viscositeitsafstemming en planning van bulkproductie, zodat de doseerstap aansluit op het volledige productieproces en niet alleen op het laboratoriummonster.
Wat geautomatiseerde lijmdoseersystemen daadwerkelijk doen
Geautomatiseerde lijmdoseersystemen doseren en plaatsen lijm op een gecontroleerde manier, meestal op basis van volume, druk, tijd of bewegingspad. In de praktijk kan dat betekenen: stippen, lijnen, druppels, patronen, vullingen, afdichtingspaden of gelokaliseerde lijminjecties op een bewegende lijn. Het doel is om menselijke variatie zoveel mogelijk te elimineren uit een proces dat zeer gevoelig is voor drukveranderingen, pauzetijd, omgevingstemperatuur en de techniek van de operator.
Bij een handmatig proces kan de ene technicus een iets dikkere lijmlaag aanbrengen, de andere sneller werken en een derde te lang pauzeren tussen de onderdelen. Deze kleine verschillen kunnen het uithardingsgedrag, de dikte van de lijmlaag en het uiteindelijke uiterlijk beïnvloeden. Met automatisering is het proces ontworpen rond herhaalbare parameters: doseertijd, debiet, spuitmondgeometrie, drukstabiliteit, robotbaan en positionering van het onderdeel. Wanneer deze variabelen gecontroleerd worden, is de productie gemakkelijker op te schalen en te kwalificeren.
Handmatige, halfautomatische en volledig automatische systemen
Handmatig doseren biedt doorgaans de laagste instapkosten, maar kent ook de grootste variatie en is het meest afhankelijk van de vaardigheid van de operator. Semi-automatische systemen verbeteren de consistentie door een deel van het proces te controleren, zoals de dosering, de timing of de positionering van de doseerinrichting, hoewel het laden en lossen nog steeds door een operator moet worden uitgevoerd. Volautomatische systemen integreren het doseren in een productielijn of robotcel, waardoor handelingen worden verminderd en een nauwkeurigere procesbeheersing mogelijk is.
| Systeem type | Consistentie | Doorvoer | Arbeidsvraag | Beste pasvorm |
|---|---|---|---|---|
| Handleiding | Veranderlijk | Laag tot matig | Hoge | Werkzaamheden met een lage werkdruk of flexibele werktijden |
| Half automatisch | Matig tot hoog | Gemiddeld | Gemiddeld | Groeilijnen met herhalende onderdelen |
| Volautomatische | Hoge | Hoge | Lagere | Grote volumes, stabiele en herhaalbare productie |
Het juiste antwoord hangt af van het volume, de productmix en de tolerantie voor herwerk. Bij kleine series met frequente ontwerpwijzigingen kan de flexibiliteit van een semi-automatische opstelling opwegen tegen de complexiteit van volledige automatisering. Als uw product dagelijks dezelfde verbindingsroute, hetzelfde substraat en dezelfde lijm gebruikt, leidt automatisering doorgaans tot een gunstiger proceseconomie.
Waarom fabrikanten overstappen op geautomatiseerde doseersystemen
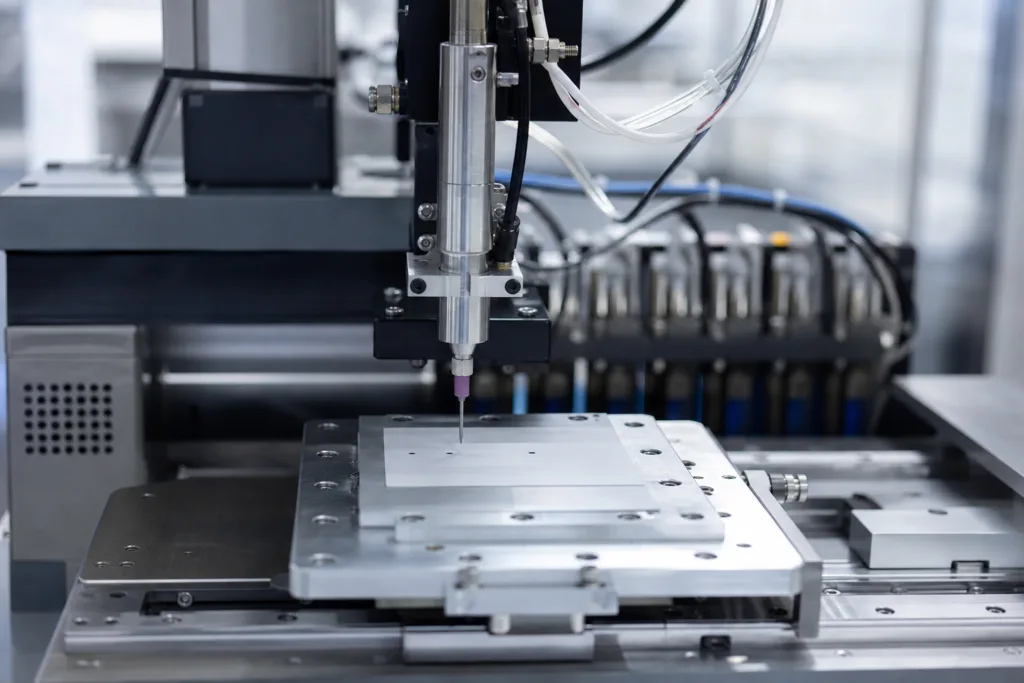
De belangrijkste reden waarom fabrikanten overstappen op automatisering is niet alleen snelheid. Het is processtabiliteit. Zodra een doseerstap een bekende bron van variatie wordt, heeft dit gevolgen voor de opbrengst, het daaropvolgende uithardingsproces en de eindinspectie. Zelfs als de lijm zelf goed is gekozen, kan een inconsistente dosering leiden tot slechte bevochtiging, onvolledige dekking, ingesloten lucht of overmatige uitpersing.
Automatisering biedt een oplossing voor de meest voorkomende productieproblemen:
- Inconsistente kraalgrootte veroorzaakt door handmatige snelheidsaanpassingen of drukvariaties
- Materieel afval door overmatig gebruik, herwerk en opruiming
- Langzame cyclustijden wanneer operators elke opname zorgvuldig moeten meten of corrigeren.
- Kwaliteitsvariatie tussen ploegen, fabrieken of operators
- Traceerbaarheidslacunes wanneer procesinstellingen niet gedocumenteerd zijn
Bij elektronica, auto-onderdelen, huishoudelijke apparaten en industriële assemblages manifesteren deze problemen zich vaak als verborgen kosten. Een kleine variatie in de hoeveelheid lijm kan de pasvorm, de afdichtingsprestaties of de warmteoverdracht beïnvloeden. Als de productielijn duizenden eenheden per week produceert, kan zelfs een kleine vermindering van afval of defecten een aanzienlijk rendement opleveren.
Bij projecten met vloeibare constructiematerialen is het ook de moeite waard om de basisprincipes van epoxyharslijm voor geautomatiseerde dosering te bekijken . Epoxyharsen worden vaak gebruikt voor verlijming en inkapseling omdat ze een uitgebalanceerde combinatie van sterkte, chemische bestendigheid en processtabiliteit bieden. De viscositeit, verwerkingstijd en uithardingseigenschappen moeten echter zorgvuldig worden afgestemd op de doseermachine en de productiesnelheid. In ons werk ontdekken kopers vaak door middel van monstertesten of een formulering die handmatig goed presteert, ook onder automatisering hetzelfde gedrag vertoont.
Hoe de doseerprestaties worden gecontroleerd
Drie factoren bepalen doorgaans of een geautomatiseerde lijmdispenser goed presteert: materiaaleigenschappen, machinebesturing en lijnintegratie. Als een van deze factoren tekortschiet, kan het systeem nog wel werken, maar mogelijk niet consistent genoeg voor productiedoeleinden.
Viscositeit, reologie en stromingsstabiliteit
Lijmen vloeien niet zoals water. Hun viscositeit, vloeigrens, thixotropie en vulstofgehalte beïnvloeden allemaal hoe ze door een pomp, klep, spuitmond of slang bewegen. Technisch gezien verandert het stromingsgedrag onder schuifspanning, wat betekent dat het materiaal zich anders kan gedragen tijdens het pompen dan wanneer het in een reservoir staat. De uitleg van NIST over waarom viscositeit en reologie de dosering van lijm beïnvloeden, is een nuttige herinnering dat hetzelfde materiaal zich heel anders kan gedragen, afhankelijk van de schuifsnelheid en de procesomstandigheden.
Vanuit productieoogpunt is dit de reden waarom de doseerder niet eerst en de lijm daarna gekozen kan worden. Een pasta met hoge viscositeit, een UV-systeem met lage viscositeit en een gevulde, thermisch geleidende lijm vereisen elk een andere doseerlogica. Te dik materiaal vereist mogelijk een hogere druk, een andere pomp of een warmere conditionering. Te dun materiaal kan druipen, draden vormen of onregelmatige stippen achterlaten. In sommige toepassingen moet de lijm na het aanbrengen ook zijn vorm behouden, vooral wanneer de productielijn stilstaat voor het uitharden.
Druk, sproeierontwerp en bewegingscontrole
Een stabiele druk is cruciaal, omdat drukschommelingen kunnen leiden tot grote spuitopeningen, luchtinsluiting of draadvorming. De diameter van het mondstuk beïnvloedt de breedte van de spuitopening, terwijl de bewegingssnelheid de afzettingsdikte beïnvloedt. Als de robot te snel beweegt voor de materiaalstroom, kunnen er openingen ontstaan. Als de robot te langzaam beweegt, kan de spuitopening te groot worden of inzakken voordat deze uithardt.
Daarom is kalibratie geen eenmalige taak. Het moet worden gecontroleerd tijdens de installatie, na onderhoud, na een materiaalwissel en telkens wanneer de omgevingsomstandigheden voldoende veranderen om de flow te beïnvloeden. We adviseren kopers doorgaans om meetbare acceptatiecriteria vast te stellen voordat de productie start: bereik van de korrelbreedte, bereik van de spuitmassa, toegestane speling, start-stopgedrag en maximale variatie binnen een batch.
Traceerbaarheid en meetcontrole
In geautomatiseerde systemen draait een betere herhaalbaarheid niet alleen om de beweging van de machine. Het komt ook voort uit nauwkeurige metingen. Gekalibreerde drukregeling, een geverifieerd uitvoervolume en gedocumenteerde instellingen maken het gemakkelijker om te achterhalen of een defect is veroorzaakt door de lijm, de doseerder of het substraat. Daarom hechten procesteams die waarde hechten aan productiegegevens vaak veel belang aan herhaalbaarheid en kalibratie bij geautomatiseerde doseersystemen , omdat traceerbare meetmethoden zowel kwaliteitscontrole als probleemoplossing ondersteunen.
Bij ZDS Adhesive zien we vaak dat klanten de snelste verbetering behalen wanneer ze machinebesturing combineren met een zorgvuldige lijmselectie. Als een materiaal gevoelig is voor vocht, warmte of variaties in de mengverhouding, kan geen enkele doseerinstallatie een slechte formulering volledig compenseren. De beste automatiseringsprojecten beginnen met het afstemmen van de lijmchemie op het procesvenster.
Waar geautomatiseerde dosering de grootste voordelen oplevert
Automatisering is het meest waardevol wanneer het aanbrengen van lijm frequent, herhaaldelijk en kwaliteitsgevoelig is. Hoe groter de behoefte aan uniformiteit, hoe groter de kans dat het systeem zichzelf terugverdient.
Elektronica en elektrische montage
Elektronica vereist vaak nauwkeurig inkapselen, het opvullen van openingen, het aanbrengen van een soort onderlaag of het afdichten rond gevoelige componenten. Te veel lijm kan de connectoren of de thermische prestaties beïnvloeden. Te weinig lijm kan holtes of blootstellingspaden achterlaten. In dergelijke omgevingen helpt automatisering bij het beheersen van het spuitvolume en het verminderen van ingesloten lucht, vooral wanneer de lijm bescherming moet bieden tegen vocht, trillingen of stof.
Auto- en transportonderdelen
Bij de productie van auto-onderdelen is het vaak nodig om de verbinding van onderdelen met variërende geometrie of oppervlaktecondities nauwkeurig te herhalen. Automatisering helpt om een consistente applicatie te garanderen voor beugels, behuizingen, sierlijsten, sensoren en subassemblages. Omdat de productievolumes vaak hoog zijn, kan zelfs een bescheiden vermindering van herwerk of lijmverbruik de economische aspecten verbeteren.
Huishoudelijke apparaten en industriële assemblages
Fabrikanten van huishoudelijke apparaten hebben vaak behoefte aan afdichting, structurele verlijming of plaatselijke versterking op productielijnen die efficiënt moeten blijven werken. Geautomatiseerde lijmdosering is handig wanneer het proces moet worden aangepast aan mechanische assemblage, schuimvorming, uitharding en eindinspectie, zonder de lijn te vertragen.
Voor snelle, warmtegeactiveerde productielijnen is het ook nuttig om de verwerkingsvensters voor smeltlijm te controleren . Smeltlijmsystemen kunnen productief zijn wanneer de open tijd en de ingestelde snelheid zijn afgestemd op de lijnsnelheid, maar ze vereisen nauwkeurige temperatuurregeling. Als het temperatuurbereik afwijkt, kan de lijm gaan druipen, een velletje vormen of het onderdeel niet goed bevochtigen.
De juiste lijm kiezen voor automatisering
Niet elke lijm is even gemakkelijk te automatiseren. Een materiaal dat goed presteert bij handmatige toepassing, kan nog steeds lastig zijn om herhaaldelijk op grote schaal aan te brengen. Bij de evaluatie van een project kijken we naar vier basisvragen: Is de lijm consistent vloeibaar? Blijft de lijm op zijn plaats? Past de uithardingstijd bij de productiesnelheid? En zijn de ondergronden geschikt voor een betrouwbare hechting?
Veelvoorkomende lijmfamilies en hun geschiktheid voor automatisering
| Lijmfamilie | Automatisering geschikt | Belangrijkste sterke punten | Pas op |
|---|---|---|---|
| epoxy | Hoge | Sterke hechting, structurele stabiliteit, inkapselingsvermogen | De verwerkingstijd en de viscositeit moeten op elkaar afgestemd zijn. |
| Silicone | Hoge | Flexibiliteit, hittebestendigheid, afdichtingsprestaties | Oppervlakte-energie en uithardingsmodus zijn van belang. |
| Polyurethaan | Matig tot hoog | Evenwichtige flexibiliteit en hechting | Vochtgevoeligheid en uithardingsconsistentie |
| UV-acryl | Hoog voor blootgestelde gebieden | Snelle uitharding, schone verwerking | Vereist een onbelemmerd zicht op UV-straling. |
| Heet smelten | Hoge | Snelle instelling, schaalbare doorvoer | Thermische regeling en temperatuurstabiliteit |
Bij sommige projecten moet ook worden bepaald of de functie daadwerkelijk verlijming is, of dat het onderdeel meer een afdichtende functie nodig heeft. In die gevallen helpt de keuze tussen lijm en kit tijdens de assemblage te verduidelijken of de ontwerpprioriteit ligt bij sterkte, bewegingsvrijheid, afdichting tegen omgevingsinvloeden, of een combinatie van alle drie. Dit onderscheid is belangrijk omdat een geautomatiseerde doseermachine beide materialen kan aanbrengen, maar het materiaal moet worden gekozen op basis van de daadwerkelijke gebruiksomstandigheden, niet alleen de aanbrengmethode.
Waarom epoxy vaak een voorkeursuitgangspunt is
Epoxysystemen worden doorgaans als eerste geëvalueerd omdat ze kunnen worden ontwikkeld voor verlijming, inkapseling, afdichting of het opvullen van kieren. Ze bieden ook vaak een goede procesherhaalbaarheid wanneer de viscositeit en verwerkingstijd worden gecontroleerd. Als een epoxy echter te snel of te dik is, is deze mogelijk niet geschikt voor hogesnelheidsdosering. Als de epoxy te langzaam is, kan de productielijn de uithardingstijd overschrijden. Daarom moeten materiaalkeuze en doseerselectie samen worden gedaan.
Smeltlijm-, UV-, siliconen- en polyurethaansystemen hebben elk hun eigen verwerkingslogica. Er bestaat geen universele formule voor succesvolle automatisering. Het draait eerder om een afstemming tussen het gedrag van de lijm en de behoeften van de productie.
Voordelen van consistentie: waarom automatisering variatie vermindert
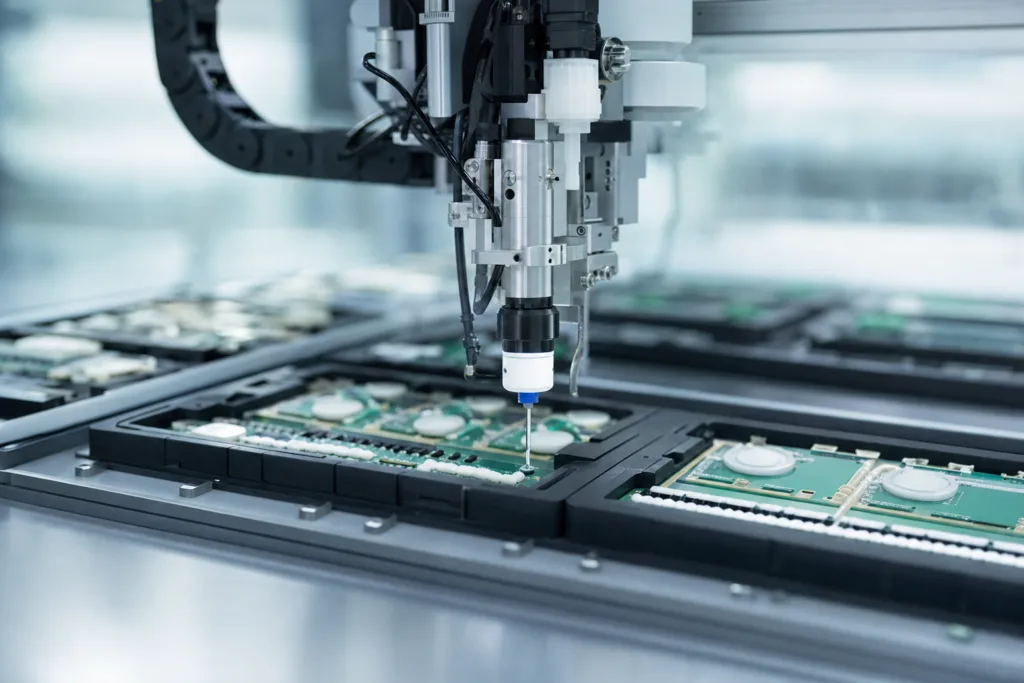
Het meest zichtbare voordeel van automatisering is dat het de applicatie stabiliseert. Variatie is niet alleen een cosmetisch probleem. Ongelijkmatige lasnaden, gemiste plekken en overloop kunnen de hechtsterkte, de betrouwbaarheid van de afdichting, de elektrische isolatie en het uiterlijk van het onderdeel beïnvloeden. Een proces dat er in het laboratorium acceptabel uitziet, kan in de productie mislukken als de operator gedurende een volledige werkdag niet hetzelfde resultaat kan reproduceren.
Automatisering vermindert veelvoorkomende problemen zoals:
- operatorafhankelijke kraaldikte
- ongelijke begin- en eindpunten
- gemiste hoeken of verborgen openingen
- luchtbellen door ongelijkmatige belading
- overtollige vloeistof die moet worden opgeruimd
In veel fabrieken begint kwaliteitsverbetering met het verminderen van 'subtiele defecten' die niet altijd direct worden opgemerkt. Een onderdeel kan de productielijn verlaten met een acceptabel uiterlijk, maar later toch defect raken door een onvolledige afdichting of onvoldoende lijmvolume. Geautomatiseerde plaatsing helpt dit probleem op te lossen door het afzettingspatroon voorspelbaarder te maken.
Doorvoer, arbeidsefficiëntie en lijnbenutting
De doorvoer verbetert wanneer de doseerstap sneller, herhaalbaarder en minder afhankelijk van één ervaren operator wordt. Een goed ontworpen systeem kan kortere cyclustijden, minder stilstand en een betere afstemming op de takttijd van de transportband of robot mogelijk maken. In sommige processen maakt automatisering 24/7-productie ook realistischer, omdat de applicatiestap niet langer sterk afhankelijk is van het handmatige tempo van één persoon.
Een ander belangrijk voordeel is de arbeidsefficiëntie. Automatisering elimineert in de meeste fabrieken geen arbeid, maar verandert wel hoe arbeid wordt ingezet. In plaats van tijd te besteden aan repetitieve handelingen, kunnen operators zich richten op laden, inspectie, materiaalaanvulling en procesbewaking. Dat vermindert vaak ook de trainingslast, omdat de productielijn minder afhankelijk is van individuele handvaardigheid.
Vanuit een ROI-perspectief zijn arbeidsbesparingen slechts een deel van het verhaal. Materiaalbesparingen, een hogere opbrengst en minder herwerk zijn vaak net zo belangrijk. Als automatisering overmatig lijmgebruik vermindert, kan de daling van het lijmverbruik alleen al aanzienlijk zijn bij grote jaarlijkse volumes.
Veelvoorkomende uitdagingen bij automatisering en hoe u zich daarop kunt voorbereiden.
Automatisering is niet zonder problemen. Kopers moeten rekening houden met materiaal- en apparatuurproblemen die de operationele betrouwbaarheid kunnen beïnvloeden als ze tijdens de selectie over het hoofd worden gezien.
Verstopping en uitharding in het mondstuk
Sommige lijmen kunnen al in de spuitmond uitharden of indikken als de open tijd te kort is, de machine te lang stilstaat of de omgevingstemperatuur te hoog is. Dit is vooral belangrijk voor reactieve systemen. Preventie kan bestaan uit spoelprocedures, betere temperatuurregeling, kortere productiestops of een andere uithardingschemie.
Bezinking van materiaal en verhoudingsafwijking
Vulmaterialen kunnen bezinken als ze niet lang in gebruik zijn, wat het vloeigedrag en de kwaliteit van de afzetting kan beïnvloeden. Tweecomponentensystemen vereisen bovendien een constante mengverhouding. Als de pomp of menger niet stabiel is, kan de hechtlaag onvoldoende uitharden of op bepaalde plaatsen broos worden.
Kalibratieafwijking en onderhoud
Zelfs een goed systeem kan aan nauwkeurigheid inboeten als afdichtingen slijten, filters verstopt raken of de pompprestaties veranderen. Een goede onderhoudsplanning moet kalibratiecontroles, reinigingsroutines, vervanging van slijtageonderdelen en verificatie van de doseernauwkeurigheid na elke grote onderhoudsbeurt omvatten.
Temperatuur en opslagomstandigheden zijn ook van belang voor de veiligheid en materiaalstabiliteit. De richtlijnen van OSHA met betrekking tot temperatuur, druk en veiligheidsaspecten van kleefstoffen zijn relevant wanneer een doseercel materialen gebruikt die brandbaar, drukgevoelig of anderszins gevoelig zijn voor de bedrijfsomstandigheden. Dat is een van de redenen waarom we kopers vragen om een veiligheidsbeoordeling al in een vroeg stadium van de apparatuurbespreking op te nemen, en niet pas na de installatie.
Hoe schat je het rendement op je investering (ROI) in voordat je iets koopt?
Een praktische ROI-analyse moet verder gaan dan alleen de aanschafprijs. De meest nuttige manier om automatisering te evalueren is door de huidige proceskosten te vergelijken met de verwachte kosten van geautomatiseerde processen binnen een realistische productieperiode.
Belangrijke inputs zijn onder meer:
- Arbeidstijd per eenheid voor en na automatisering
- Materiale consumptie en de verwachte vermindering van afval
- Defectpercentage en herwerkkosten
- Doorvoerverhoging en capaciteitswaarde
- Onderhouds- en stilstandkosten
- Integratie- en trainingskosten
Als de productielijn al voldoende volume heeft om een aparte productiecel te rechtvaardigen, kan de terugverdientijd voortkomen uit een combinatie van hogere productie en verbeterde kwaliteit. Als het proces gemengd of instabiel is, kan het rendement op de investering meer afhangen van verminderde variatie dan van pure snelheid. In veel gevallen verschuift het break-evenpunt nadat een materiaal- en procesproef aantoont dat dezelfde lijm met minder afval en minder kwaliteitsverlies kan worden aangebracht dan bij handmatige toepassing.
Een nuttige test is om de handmatige productie te vergelijken met de geautomatiseerde productie over meerdere ploegen, met gebruikmaking van dezelfde lijm, hetzelfde substraat en dezelfde acceptatiecriteria. Dit biedt inkoop- en engineeringteams een duidelijkere basis voor kapitaalplanning dan een theoretische machinebeoordeling alleen.
Waarop te letten vóór aankoop
Voordat kopers een systeem kiezen, moeten ze het volgende controleren:
- Substraat type en oppervlakteconditie
- Lijmchemie, viscositeit en uithardingswijze
- Vereiste nauwkeurigheid voor de korrelgrootte of korrelbreedte
- Lijnsnelheid en takttijd
- Procespatroon: stippelen, lijnen, verzegelen, vullen of in een pot doen
- Milieu omstandigheden: hitte, vocht, trillingen, stof
- Integratiebehoeften met transportbanden, robots of camerasystemen
- Onderhoudscapaciteit en reserveonderdelenplan
Het is ook belangrijk om te weten of de toepassing een snelhardende lijm, een flexibele afdichting, een isolerende gietmassa of een thermisch gereguleerd lijmpad vereist. Als het project warmteoverdrachtondersteuning vereist, moeten kopers de doseerinrichting afstemmen op het materiaal en vervolgens de uiteindelijke toepassingsdetails controleren aan de hand van het onderdeelontwerp en de thermische belasting. Om die reden adviseert ons engineeringteam vaak om de keuze voor een thermisch geleidende lijm te overwegen wanneer de assemblage componenten moet verbinden en tegelijkertijd warmte moet afvoeren van elektronica of stroomvoorzieningen.
Ondersteuning van leveranciers en productie is belangrijk
Automatiseringprojecten slagen vaker wanneer de lijmleverancier de productielijn begrijpt, en niet alleen de chemische samenstelling. Bij ZDS Adhesive bekijken we de applicatiemethode, het uithardingsproces, de compatibiliteit met het substraat en de gewenste output in samenhang. Zo kunnen we adviseren of een standaardproduct volstaat of dat een aangepaste formulering, een aanpassing van de viscositeit of een wijziging in de verpakking de prestaties in de doseermachine zal verbeteren.
Een koper heeft bijvoorbeeld mogelijk een andere containermaat nodig om materiaalveroudering op de productielijn te verminderen, of een ander viscositeitsbereik om de consistentie van de lijmlaag bij een specifieke pomp te verbeteren. In andere gevallen kan een test met een monster aantonen dat de lijm goed presteert in een laboratoriumtest, maar dat er fijnafstelling nodig is voor omstandigheden met veel onderbrekingen, lange slangtrajecten of hoge omgevingstemperaturen. Deze details zijn belangrijk, omdat de stabiliteit van de productie vaak afhangt van kleine procesaanpassingen in plaats van een volledig herontwerp.
Conclusie
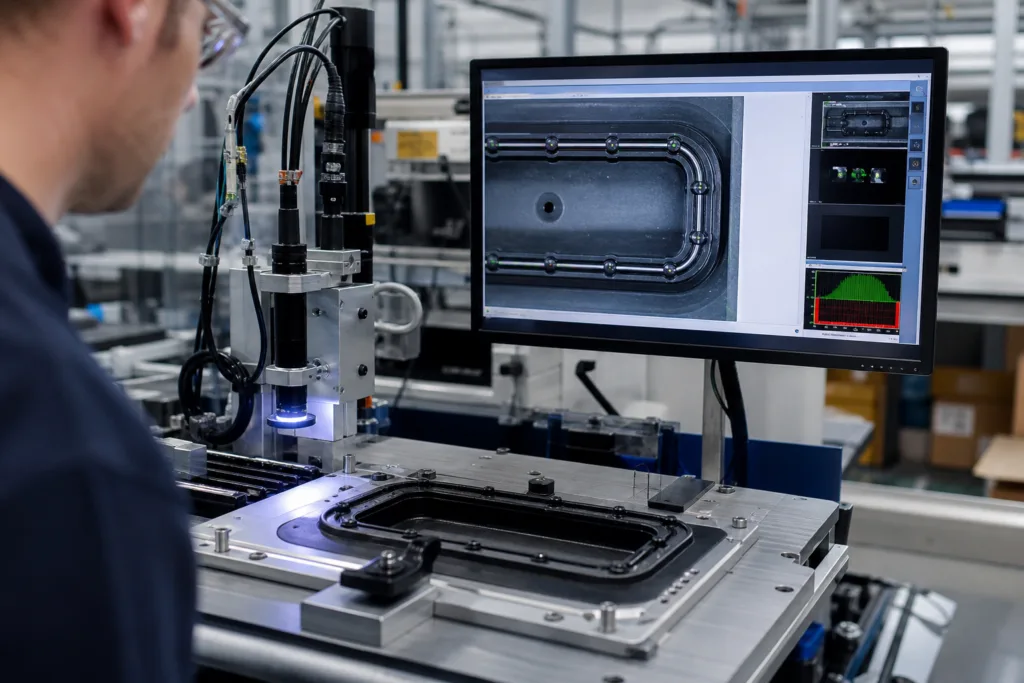
Een geautomatiseerde lijmdispenser is het meest waardevol wanneer deze niet alleen de snelheid, maar ook de procesbeheersing verbetert. Voor veel industriële afnemers ligt het werkelijke voordeel in een combinatie van herhaalbaarheid, minder afval, minder herwerk en een hogere lijncapaciteit. Het hoogste rendement op investering (ROI) wordt meestal behaald wanneer de lijm, de doseerapparatuur en de productievereisten gezamenlijk worden geselecteerd in plaats van afzonderlijk. Als u de toepassing duidelijk definieert, test onder reële productieomstandigheden en rekening houdt met kalibratie en onderhoud, kan automatisering een stabiel onderdeel van de productie op lange termijn worden in plaats van slechts een upgrade van de apparatuur.
Voor kopers die systemen vergelijken, is de beste volgende stap om de toepassing te evalueren op basis van het substraat, de lijmsoort, het uithardingsgedrag en de vereiste afzettingsgeometrie. Deze aanpak helpt u bij het kiezen van een systeem dat vandaag de dag kwaliteit garandeert en dat ook schaalbaar blijft naarmate de productie toeneemt.
Veelgestelde Vragen / FAQ
Welke productieproblemen lost een geautomatiseerde lijmdispenser het meest effectief op?
Het lost inconsistenties, trage cyclustijden, materiaalverspilling en variatie tussen operators op. In de productie uiten deze problemen zich vaak in ongelijkmatige lijmlagen, overtollige lijm, onvoldoende dekking of kwaliteitsverschillen tussen ploegen. Automatisering zorgt ervoor dat de doseerstap herhaalbaar wordt, waardoor de rest van de lijn gemakkelijker te controleren is.
Hoe weet ik of handmatige of automatische dosering beter is voor mijn productielijn?
Handmatig doseren kan werken voor kleine volumes, frequente ontwerpwijzigingen of zeer flexibele werkzaamheden. Automatisch doseren is meestal zinvol wanneer hetzelfde patroon vaak wordt herhaald, de productie toeneemt of kwaliteitsvariatie tot nabewerking leidt. Hoe stabieler het onderdeel en de lijm, hoe sterker de argumenten voor automatisering.
Welke soorten lijm zijn het gemakkelijkst te automatiseren?
Epoxy, siliconen, UV-acryl en smeltlijm zijn vaak goede kandidaten, maar alleen als hun viscositeit, verwerkingstijd en uithardingsgedrag overeenkomen met de machine en de lijnsnelheid. De gemakkelijkste lijm om te automatiseren is degene die binnen het procesvenster past zonder te verstoppen, draden te vormen, te bezinken of te vroeg uit te harden.
Wat moet ik testen tijdens de monsteranalyse?
Test de korrelgrootte, het spuitgewicht, het start-stopgedrag, de open tijd, de uithardingsrespons, de vorming van luchtbellen en de uiteindelijke hechtings- of afdichtingskwaliteit. Het is ook verstandig om te testen onder verschillende omstandigheden, zoals ploegendiensten of temperaturen, zodat u kunt zien of het resultaat ook buiten het laboratorium stabiel blijft.
Welke invloed heeft automatisering op het rendement op investeringen (ROI)?
Automatisering kan het rendement op investering (ROI) verbeteren door een hogere doorvoer, minder afhankelijkheid van arbeidskrachten, minder verspilling en minder defecten. De meest betrouwbare terugverdienberekeningen vergelijken de huidige handmatige kosten met de verwachte geautomatiseerde output over de werkelijke productievolumes, inclusief onderhouds-, trainings- en integratiekosten.
Kan ZDS Adhesive helpen als mijn lijm niet goed uit de verpakking komt?
Ja. We kunnen het materiaal, het beoogde toepassingsgebied en de apparatuurinstellingen bekijken om te bepalen of het probleem te maken heeft met de viscositeit, de uithardingssnelheid, de voorbereiding van het substraat of de procesbeheersing. In veel gevallen kan een kleine aanpassing in de formulering of verpakking de doseerstabiliteit verbeteren zonder het volledige productieproces te hoeven wijzigen.