Oppervlaktevoorbereidingstechnieken om de hechtsterkte te verbeteren
Lijmen zorgen voor sterke verbindingen tussen oppervlakken, maar hun effectiviteit hangt af van hoe goed de oppervlakken zijn voorbereid. Een goede oppervlaktevoorbereiding verhoogt niet alleen de kleefkracht, maar verbetert ook de duurzaamheid en veiligheid in veeleisende toepassingen. Belangrijke methoden zoals oppervlaktebehandeling, schuren, plasma-activering en primeren zorgen ervoor dat lijmen hun werk naar behoren kunnen doen op metalen, kunststoffen, composieten, glas, steen en meer.
Waarom oppervlaktebehandeling cruciaal is voor het succes van lijmen
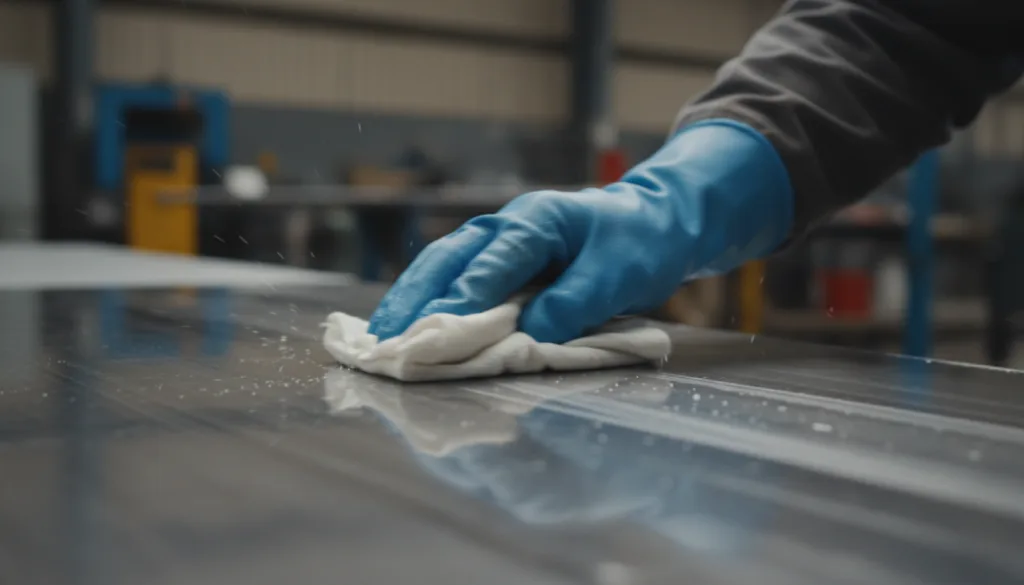
Oppervlaktebehandeling omvat het veranderen van het substraat – of het nu metaal, glas of kunststof is – om het beter geschikt te maken voor verlijming. Door een oppervlak voor te bereiden, verwijdert u verontreinigingen, verbetert u de textuur en verhoogt u de oppervlakte-energie. Deze veranderingen zorgen ervoor dat de lijm zich goed verspreidt en direct met het materiaal interageert, waardoor een chemische en mechanische verbinding ontstaat.
Inzicht in oppervlakte-energie
Oppervlakte-energie verwijst naar de aantrekkingskracht van een materiaal op vloeistoffen, waaronder lijmen. Een hogere oppervlakte-energie zorgt ervoor dat lijmen beter kunnen bevochtigen en hechten. Metalen zoals aluminium en staal hebben een hoge oppervlakte-energie, waardoor ze na reiniging gemakkelijk te hechten zijn. Kunststoffen zoals polypropyleen (PP) of polyethyleen (PE) hebben een lagere oppervlakte-energie, waardoor het hechten lastig kan zijn. Hiervoor zijn speciale oppervlaktebehandelingen nodig die de energie verhogen door het materiaal te activeren, vaak door middel van plasma- of corona-ontlading.
Het meten van oppervlakte-energie
Contacthoekmeting is een veelgebruikte manier om de oppervlakte-energie te meten. Een lage contacthoek (onder de 30 graden) duidt op een goede bevochtiging en een hoge energie – ideaal voor verlijming. ZDS raadt vaak dyne-pennen en contacthoekgoniometers aan om substraten te testen vóór het verlijmen.
Verontreinigingen verwijderen: reinigen en ontvetten
- Oplosmiddelenreiniging (IPA, aceton) verwijdert oliën, losmiddelen en grafietstof.
- Basische reinigers breken hardnekkige organische resten af, vooral op metalen.
- Met ultrasoonbaden kunnen minuscule deeltjes uit glas en keramiek worden verwijderd.
Reinheid is van het grootste belang. Onzichtbare sporenoliën kunnen de resultaten van overlappende afschuiving aanzienlijk verminderen, vooral bij kritieke verbindingen in de auto-, elektronica- of lucht- en ruimtevaart.
Schuren en mechanisch ruwen voor verbeterde grip
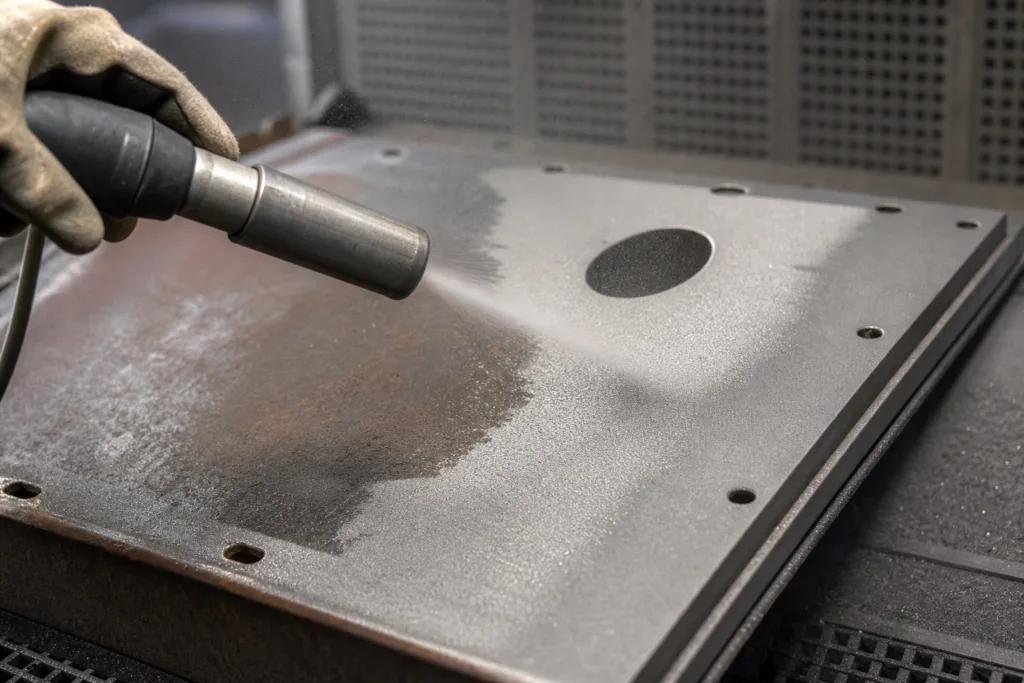
Schuren verhoogt de oppervlakteruwheid, waardoor de lijm meer ruimte krijgt om mechanisch te hechten. Eenvoudige methoden zijn onder andere schuren, stralen of schuren met schuursponsjes. Effectief schuren verwijdert niet alleen glanzende oppervlakken, maar ook lichte oxidatie, waardoor nieuwe microprofielen ontstaan waar de lijm in kan vloeien.
Typische technieken voor slijtage
- Schuren: Gebruik een medium/fijne korrel (120-320) voor kunststoffen en metalen. Reinig na het schuren.
- Gritstralen: Ideaal voor het voorbereiden van constructiestaal en aluminium. Gebruik granaat of korund met een maaswijdte van 60-120.
- Draadborstelen: Snelle methode voor ondergronden van steen en baksteen voordat lijm of kit wordt aangebracht.
Geschuurde oppervlakken vertonen vaak een dramatische verbetering in pel- en schuifsterkte. Zo laten ASTM D1002-schuifproeven een tot 6x hogere hechtsterkte zien op geschuurd staal in vergelijking met het ontvangen metaal.
Beste praktijken na het schuren
Verwijder stofresten altijd met perslucht, kleefdoeken of doekjes met oplosmiddel. Achtergebleven deeltjes kunnen een goede bevochtiging blokkeren en voortijdig losraken van de verbinding veroorzaken.
Plasma- en corona-oppervlakteactivering
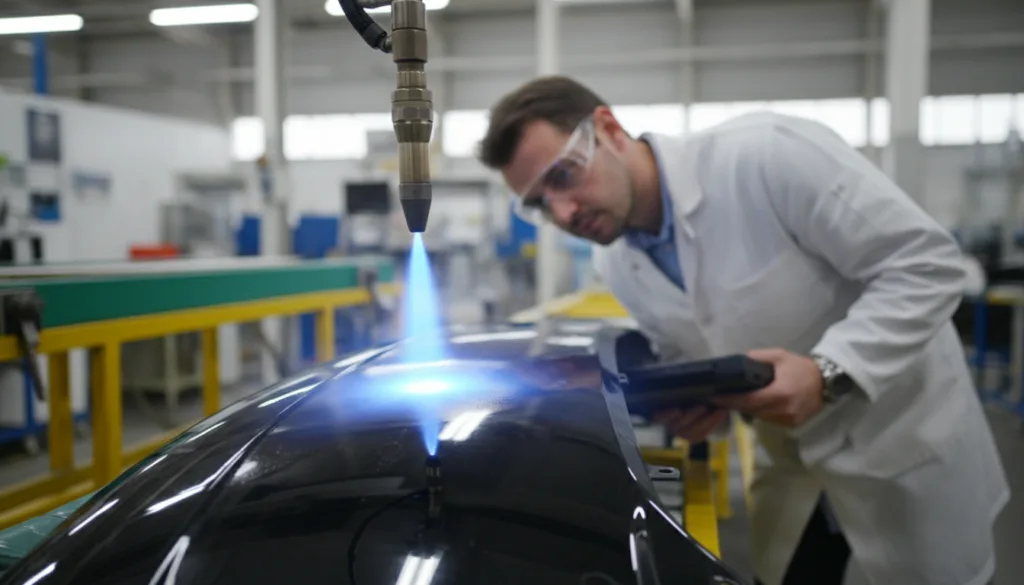
Sommige polymeren, zoals ABS, PC, PP en PE, hebben van nature een weerstand tegen hechting vanwege hun lage oppervlakte-energie. Plasma- of corona-activering verandert de oppervlaktechemie, verhoogt de energie en creëert reactieve groepen die de hechting bevorderen. Deze methoden zijn vooral waardevol voor snelle productie en kritische industriële assemblage.
Plasma-activering uitgelegd
- Atmosferisch plasma: Stelt het materiaal bloot aan een stroom geïoniseerd gas; verhoogt de bevochtigbaarheid en voegt zuurstof- of stikstofgroepen toe.
- Lagedrukplasma: Wordt gebruikt in vacuümkamers; zorgt voor sterke activering bij veeleisende medische of elektronische verbindingen.
De ingenieurs van ZDS gebruiken plasmabehandeling vaak voor kunststoffen in de automobielindustrie, waarbij lichtgewicht PP- en TPO-bumpers worden verlijmd met hybride MS-lijmen die een hoge afpel- en schuifsterkte vereisen. Typische resultaten: de oppervlakte-energie stijgt van 32 naar 58 dynes/cm, waardoor verlijming met 2K-epoxy- of PU-lijmen mogelijk wordt.
Corona ontlading
Corona-ontlading maakt gebruik van hoogspanning om de energie op het oppervlak van een materiaal te verhogen. Corona-behandelde films en tapes zijn essentieel in elektronica, displays en flexibele circuits. Deze techniek is sneller dan plasma, maar minder intensief; het meest geschikt voor continue webmaterialen of tapes.
Pro Tip van ZDS
“Bij polypropyleen en polyethyleen kan plasma-activering gevolgd door een primer de lap-shearwaarden tot wel 8x verhogen in vergelijking met onbehandelde oppervlakken.”
Primers en hechtingsbevorderaars
Primers – of hechtingsbevorderaars – zijn chemische oplossingen die vóór de verlijming worden aangebracht. Ze verhogen zowel de chemische als de mechanische sterkte, vooral op lastige ondergronden. Een primer werkt door hechtingspunten te creëren, oppervlakte-incompatibiliteiten te neutraliseren of grenslagen te vormen die een wisselwerking hebben met de chemische samenstelling van de lijm.
Wanneer primers gebruiken
- Op kunststoffen (PP, PE, nylon, PTFE) met een opvallend lage oppervlakte-energie.
- Voor glas en keramiek die aan vochtigheid worden blootgesteld.
- Met metalen die gemakkelijk corroderen (aluminium, gegalvaniseerd staal).
Primers zijn verkrijgbaar in varianten die met een kwast, spuitbus of doekje aangebracht kunnen worden. De uithardingstijden variëren van enkele seconden (cyanoacrylaatprimers) tot 5-30 minuten (epoxy/PU-primers). Volg altijd de aanbevelingen van de lijmfabrikant met betrekking tot het opnieuw coaten van ramen en de compatibiliteit van de lijm.
Algemene chemie van primers
- Op silaan gebaseerd: Voor glas, keramiek en composieten.
- Zuur/chromaat: Voor aluminium en gegalvaniseerd staal.
- Oplosmiddel/lijmmengsels: Voor kunststoffen en geverfde oppervlakken.
Toepassingstip
Een gelijkmatige dekking is essentieel. Ongelijkmatige primeraanbrenging kan zwakke plekken creëren die onder thermische of mechanische belasting kunnen bezwijken.
Vergelijkingstabel: oppervlaktevoorbereiding versus lijmchemie
| Oppervlakte voorbereiding | Beste substraten | Kleeftypes | Verbeteringsstatistieken | Typische toepassingen |
|---|---|---|---|---|
| Oplosmiddelreiniging | Metalen, glas, kunststoffen | Epoxy, PU, siliconen | Tot 3x sterkere verbinding | Auto-onderdelen, elektronica |
| schuring | Metalen, composieten, steen | 2K epoxy, acryl, hybride MS | Tot 6x overlapping | Bouwpanelen, vloeren |
| Plasma-activering | ABS, PC, PP, PE | PU, acryl, hybride MS, tape | Oppervlakte-energie: 30→58 dynes/cm | Autobumpers, consumentenelektronica |
| grondverf | Glas, keramiek, kunststof, metaal | Epoxy, cyanoacrylaat, PU | Tot 8x overlapping | Steenbekleding, beglazing, kunststoffen |
Processtappen voor maximale verbindingssterkte
De grootste winst wordt behaald door meerdere methoden te combineren. Hier is een prestatiegerichte workflow die zijn waarde heeft bewezen in ZDS-testen en veldwerk bij klanten:
- Reinig: Afnemen met IPA of een geschikt oplosmiddel; verwijder vet en deeltjes.
- Schuren: Zand of gritstralen, afhankelijk van het type ondergrond.
- Activeren: Gebruik plasma of corona-ontlading voor kunststoffen met lage energie.
- Prime: Breng een geschikte hechtprimer aan en laat deze volledig drogen.
- Lijm aanbrengen: Gebruik een lijmkam, spuitbus of troffel om het gelijkmatig te bevochtigen.
- Klem/bevestiging: Zet de onderdelen vast om te voorkomen dat ze tijdens het uitharden verschuiven.
- Genezen: Houd rekening met de verwerkingstijd, open tijd en volledige uitharding. Deze variëren afhankelijk van de chemische samenstelling en de omgevingsomstandigheden.
Genezingskinetiek en kwaliteitscontrole
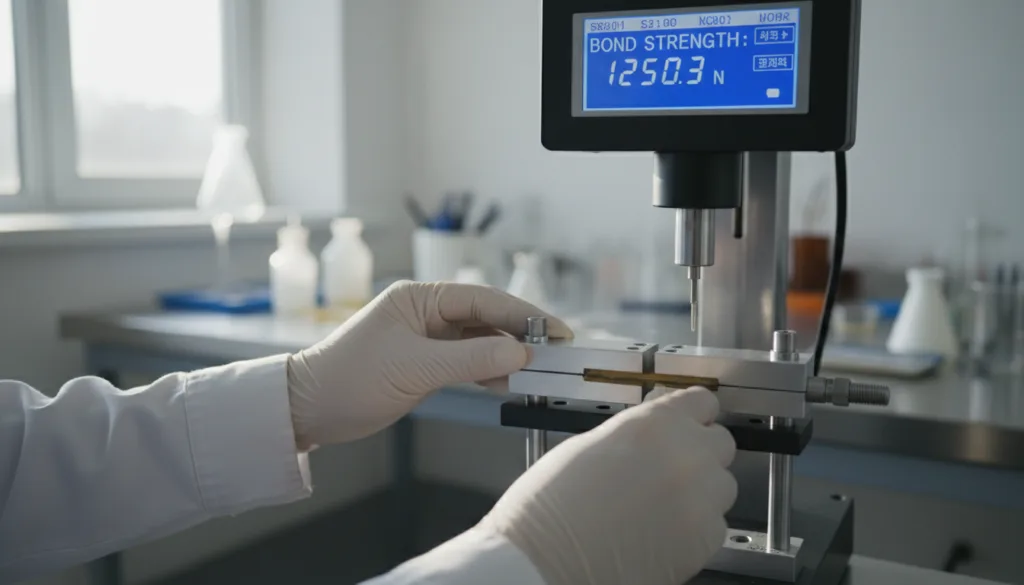
Epoxyharsen harden uit door een chemische reactie, doorgaans binnen 1-24 uur, afhankelijk van de mengverhouding en temperatuur. Polyurethanen zijn afhankelijk van vocht of warmte. Cyanoacrylaten harden binnen enkele seconden uit op goed voorbereide oppervlakken. Test de hechtsterkte na uitharding met behulp van lap-shear (ASTM D1002), T-peel (ASTM D1876) en thermische cycli om de betrouwbaarheid te bevestigen.
De juiste lijm kiezen voor voorbereide oppervlakken
Niet alle lijmen reageren hetzelfde op oppervlaktevoorbereiding. ZDS biedt een volledig productassortiment – epoxy, polyurethaan, acryl, siliconen, cyanoacrylaat, hybride MS, tape/folie – voor de automobielindustrie, elektronica, bouw, vloeren en industriële assemblage. Stem het lijmtype af op het substraat, de gewenste sterkte, de uithardingsmethode en de verwachte blootstelling (water, oplosmiddelen, hitte, UV).
Hechtingsprestaties per toepassing
- epoxy: Ideaal voor metalen, composieten en keramiek; hoge schuif-/treksterkte (>30 MPa), uitstekend voor structurele verbindingen.
- Polyurethaan: Flexibele verbindingen voor kunststoffen, schuim, stenen; rek > 150%, goede schokabsorptie.
- Acryl: Snelle uitharding, sterke chemische bestendigheid; werkt op kunststoffen/metalen.
- Cyanoacrylaat: Snelle montage voor kleine onderdelen en medische assemblage.
- Hybride MS: Voor flexibele, trillingsbestendige verbindingen in de automobielindustrie, steen en vloeren.
- Tape/Film: Elektronica, displays en assemblageapparatuur die een schone, gelijkmatige hechting nodig hebben.
Industriebenchmarks en compliance
Kwalitatief hoogwaardige lijmen moeten voldoen aan strenge normen ( ASTM D1002 , ASTM B117 ) en veiligheidsvoorschriften (REACH, RoHS, VOC). ZDS test producten in zoutnevelkamers, thermische cyclusovens en versnelde verouderingstests. Documentatie, traceerbaarheid van batches en veiligheidsinformatiebladen (SDS) zijn van belang in gereguleerde sectoren zoals de automobielindustrie, elektronica en de bouw.
Overwegingen met betrekking tot de duurzaamheid op lange termijn
Na de voorbereiding en verlijming kunnen verbindingen te maken krijgen met temperatuurschommelingen, chemicaliën, water en trillingen. De juiste voorbereiding en chemische samenstelling voorkomen vroegtijdige breuk, houden vloeren, glas of auto-onderdelen stevig vast en verbeteren de veiligheid gedurende de levensduur.
Veelvoorkomende valkuilen bij oppervlaktevoorbereiding
Slechte reiniging, te weinig of te veel schuren, onvolledige primer en het negeren van de open/uithardingstijden zorgen er vaak voor dat lijmverbindingen mislukken. ZDS-veldaudits tonen aan dat 4 van de 5 mislukkingen te wijten zijn aan overgeslagen of overhaaste voorbereidingsstappen. Vermijd het aanbrengen van nieuwe lijmlagen over oude resten, het gebruik van incompatibele primers of het negeren van controles op de oppervlakte-energie. Consistentie en aandacht voor de methode zorgen voor herhaalbare resultaten.
Risico's beperken
- Controleer de oppervlakte-energie voordat u gaat lijmen.
- Test het met kleine coupons voordat u het product op grote schaal produceert.
- Registreer en beoordeel de omstandigheden (vochtigheid, oppervlaktereinheid, uithardingstijd) voor elke klus.
Oppervlaktevoorbereiding kan uw hele assemblage maken of breken. Controles ter plaatse en gedocumenteerde procedures zorgen ervoor dat elke verbinding zijn belofte nakomt.
Oppervlaktevoorbereidingstechnieken om de hechtsterkte te verbeteren
Oppervlaktevoorbereiding is geen optie, maar een wetenschap die nauwgezette aandacht vereist. Of u nu reinigt, schuurt, primer aanbrengt of activeert, deze stappen zorgen ervoor dat lijmen een uitzonderlijke sterkte en duurzaamheid leveren. ZDS staat klaar om fabrikanten, installateurs en ingenieurs te begeleiden bij beproefde werkprocessen en productkeuzes die maximale hechtsterkte in elke toepassing garanderen. Heeft u hulp nodig bij het kiezen van de juiste lijm of voorbereidingsmethode? Neem contact op met de technische ondersteuning van ZDS voor oplossingen op maat en begeleiding op locatie.
Veelgestelde Vragen / FAQ
Hoe beïnvloedt oppervlakte-energie de lijmverbinding?
Dankzij de hoge oppervlakte-energie kan de lijm zich gelijkmatig verspreiden en interacteren met materialen, waardoor sterke chemische en mechanische verbindingen ontstaan.
Waarom is schuren belangrijk vóór het verlijmen?
Door schuren wordt de oppervlakteruwheid vergroot, worden oxidatie en afbladderende eigenschappen verwijderd en zorgt het ervoor dat de lijm beter hecht, waardoor de verbinding sterker wordt.
Wanneer moet plasma- of coronabehandeling worden toegepast?
Deze behandelingen helpen bij het verbinden van laagenergetische kunststoffen zoals PP of PE en zijn essentieel op plekken waar lijmen moeilijk kunnen hechten of uitharden.
Werken primers op alle ondergronden?
Primers zijn vooral handig voor kunststoffen, glas, keramiek en sommige metalen, maar de keuze moet rekening houden met de compatibiliteit van de lijm en de ondergrond.
Hoe test ik de hechtsterkte na de voorbereiding?
Gebruik industriële methoden zoals lap-shear-, T-peel- en thermische cyclustesten om te bevestigen dat de hechting aan de prestatie-eisen voldoet.
Kan een slechte oppervlaktevoorbereiding op de lange termijn tot problemen leiden?
Slechte voorbereiding kan ertoe leiden dat lijm zich hecht aan vuil of resten, waardoor de verbindingen voortijdig kapotgaan, soms jaren eerder dan verwacht.