O polipropileno, o polietileno e outros plásticos de baixa energia superficial são populares por serem leves, resistentes e econômicos, mas essas mesmas características dificultam a adesão confiável. Na produção, o desafio raramente se resume a "será que vai aderir hoje?". Engenheiros e compradores também precisam saber se a adesão resistirá ao calor, vibração, umidade, contaminação e manuseio repetido. É aí que um promotor de adesão para plástico se torna valioso: ele ajuda a preencher a lacuna entre um substrato difícil e um sistema adesivo ou de revestimento que precisa de melhor molhabilidade, ancoragem e consistência do processo.
Para equipes que comparam opções de preparação de substrato e colagem, nosso guia de seleção de adesivos plásticos é um ponto de partida prático, pois mostra como a química do adesivo, o método de cura e as restrições do processo interagem em peças reais. Na ZDS Adhesive, apoiamos projetos que precisam de mais do que uma recomendação genérica de produto: ajudamos a avaliar a condição da superfície, a selecionar o primer ou promotor de cura adequado ao sistema adesivo e a planejar testes de amostras para que o processo na linha de produção seja realista antes do início da produção em massa.
Por que o PP, o PE e outros plásticos de baixa energia superficial resistem à adesão?
O PP e o PE são amplamente utilizados em acabamentos automotivos, carcaças, tampas, caixas, eletrodomésticos e produtos de consumo devido à sua durabilidade e economia. No entanto, a composição química de suas superfícies não é naturalmente favorável à adesão. O principal problema é a baixa energia superficial. Se o adesivo líquido não conseguir se espalhar e umedecer a superfície adequadamente, ele formará gotas, encolherá ou criará uma interface frágil. Mesmo quando a adesão inicialmente parece aceitável, ela pode falhar sob condições de descascamento, impacto ou ciclos térmicos, porque o adesivo nunca se ancorou verdadeiramente ao plástico.
Na prática, isso significa que a condição da superfície é tão importante quanto a escolha do adesivo. Agentes desmoldantes, óleos de processamento, poeira, impressões digitais e oxidação alteram o resultado da colagem. Um adesivo bem formulado ainda pode apresentar desempenho inferior em uma peça de PP ou PE contaminada. É por isso que uma abordagem orientada ao processo geralmente funciona melhor do que tratar a colagem como uma decisão baseada em um único material.
O que significa baixa energia superficial na produção
Plásticos com baixa energia superficial não absorvem líquidos com facilidade, resultando em menor área de contato para o adesivo, o que dificulta o desenvolvimento da resistência. Isso afeta:
- molhagem e cobertura iniciais
- ancoragem durante a cura
- resistência ao descascamento na borda da colagem
- Durabilidade a longo prazo sob calor e umidade.
Para usuários industriais, a implicação é simples: se o adesivo não conseguir molhar o substrato, a linha de colagem já estará comprometida antes da cura estar completa.
O que faz um promotor de adesão
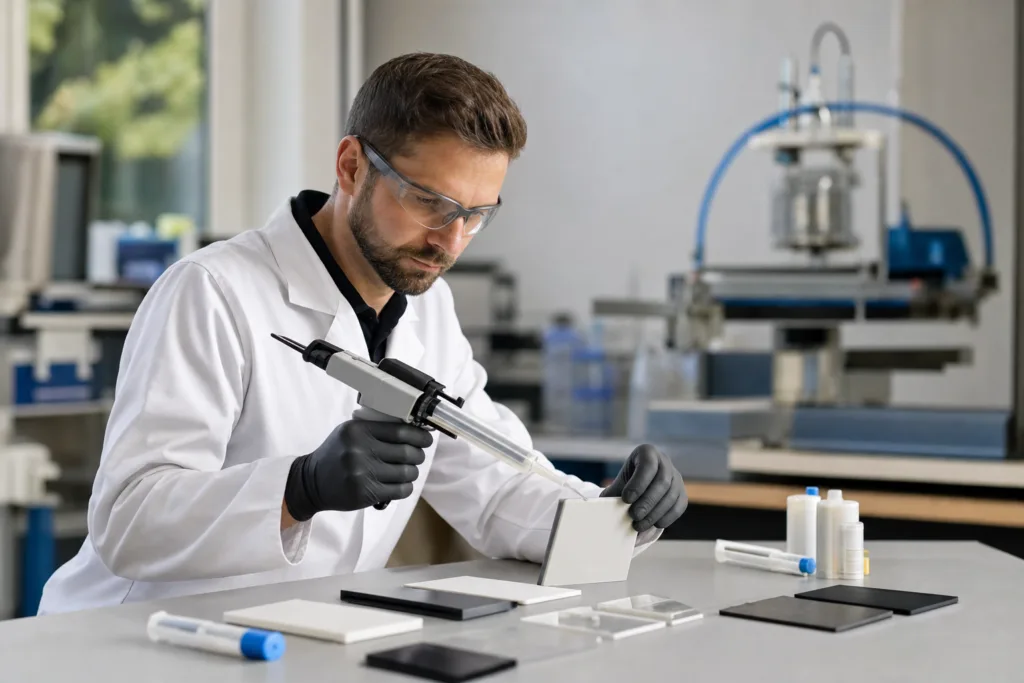
Um promotor de adesão para plástico não substitui um adesivo adequadamente escolhido, nem é o mesmo que um simples produto de limpeza. Sua função é melhorar a interface para que o sistema adesivo possa aderir com mais eficácia. Dependendo da sua composição química, ele pode aumentar a molhabilidade, melhorar a interação molecular na superfície ou criar uma camada mais receptiva para o adesivo, primer, tinta ou selante que será aplicado posteriormente.
Em termos de processo, um promotor de adesão pode ser útil quando o plástico base é inerentemente difícil de colar, quando a produção exige uma janela de montagem mais ampla ou quando a durabilidade em campo é mais importante do que a adesão inicial. É especialmente relevante quando uma peça precisa suportar o uso em serviço, em vez de apenas passar por um teste rápido em bancada.
Promotor de adesão versus cola, primer e limpador.
Esses termos são frequentemente usados de forma imprecisa, mas desempenham funções diferentes:
- Cleaner Remove sujeira, gordura e alguns resíduos.
- Cartilha Prepara a superfície para o sistema adesivo ou de revestimento e pode aumentar a compatibilidade química.
- Promotor de adesão Geralmente, o foco é fortalecer a interface entre um substrato difícil e o material aplicado sobre ele.
- Cola ou adesivo é o principal material de ligação que suporta a carga.
Quando um processo falha, o problema geralmente não é apenas o adesivo. Pode ser uma limpeza inadequada, o uso de um promotor incorreto ou uma combinação incompatível entre o primer, o adesivo e a camada de acabamento.
Como a energia superficial controla a molhabilidade e a adesão a longo prazo
A adesão começa com a molhagem. Se o adesivo se espalha pela superfície plástica, a área de interface aumenta e a adesão pode desenvolver uma resistência mais confiável. Se ele forma gotas, a adesão depende de uma área de contato pequena e instável. É por isso que a energia superficial é tão importante em PP, PE, TPO e substratos similares.
Na fabricação, costumamos pensar em três etapas: molhagem inicial, desenvolvimento da cura e durabilidade em serviço. Um promotor de adesão pode melhorar a primeira etapa, mas o resultado final ainda depende da química de cura, da espessura do filme, da exposição ambiental e do projeto da peça. Uma junta frágil ainda pode falhar se a carga estiver concentrada em uma aresta viva ou se a junta estiver sujeita a movimento contínuo.
Uma maneira útil de avaliar a prontidão é por meio da avaliação do ângulo de contato ou da molhabilidade. Normas como a norma de molhabilidade da ASTM são úteis porque fornecem uma maneira estruturada de verificar se uma superfície tratada é realmente mais receptiva, em vez de presumir que uma superfície limpa está pronta para a colagem. Na prática, esse tipo de medição auxilia um melhor controle do processo em peças de PP e PE, onde a inspeção visual por si só não é suficiente.
Plásticos comuns de baixa energia superficial na indústria
A baixa energia superficial não se limita ao PP e ao PE. Vários outros substratos apresentam desafios de adesão semelhantes, embora a resposta exata do processo possa variar.
| Substrate | Desafio típico | Considerações sobre o uso pelo promotor |
|---|---|---|
| PP | Energia superficial muito baixa, sensibilidade à desmoldagem. | Frequentemente, são necessárias limpeza e pré-tratamento antes do uso do promotor. |
| PE | Excelente resistência química, baixa molhabilidade. | A ativação da superfície geralmente melhora os resultados mais do que o produto de limpeza sozinho. |
| TPO | Formulação variável e conteúdo de enchimento | Pode ser necessário testar a composição exata, não apenas a família da resina. |
| EPDM | Flexível, resistente às intempéries e difícil de colar de forma consistente. | A seleção de promotores deve levar em conta o movimento e o envelhecimento ambiental. |
| Outras poliolefinas | Comportamento semelhante de baixa energia com diferenças nos aditivos. | A validação do processo deve corresponder à superfície de produção real. |
Para os compradores, a principal lição é que a família do substrato por si só não é suficiente. Grau, carga, aditivos de superfície e histórico de moldagem podem afetar a resposta da adesão.
Ativação da superfície antes de usar um promotor de adesão
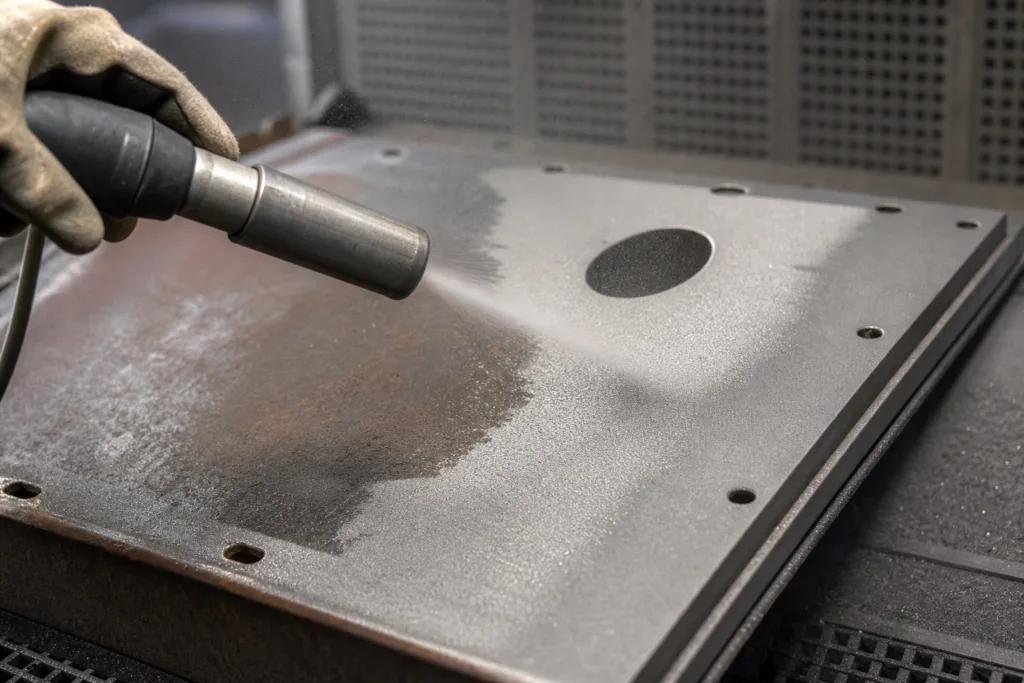
Antes da aplicação de um promotor, muitos processos se beneficiam de alguma forma de ativação ou preparação da superfície. A limpeza por si só remove a contaminação, mas nem sempre aumenta a energia superficial o suficiente para garantir uma adesão robusta. Dependendo da peça e da linha de produção, podem ser utilizados tratamentos com chama, plasma, corona ou químicos antes da etapa de aplicação do promotor ou primer.
Esses métodos não são intercambiáveis. O tratamento por chama pode ser útil para certas peças moldadas, enquanto o plasma e o corona são frequentemente escolhidos quando é necessária uma ativação controlada. O tratamento químico pode ser mais adequado para fluxos de trabalho específicos de reparo ou modernização. O importante não é usar o método mais agressivo, mas sim aquele que melhor se adequa à geometria da peça, à produtividade e aos requisitos de segurança.
Para fluxos de trabalho de reparo e montagem em campo, um guia prático sobre opções de sistemas adesivos de silicone também pode ajudar as equipes a considerar a compatibilidade com o substrato e o comportamento de cura quando a flexibilidade e a resistência ambiental são importantes. Mesmo quando o silicone não é o adesivo final, a lógica de seleção é semelhante: a compatibilidade com o processo é tão importante quanto a composição química.
A limpeza é necessária, mas nem sempre suficiente.
Um dos erros mais comuns é presumir que uma limpeza com solvente seja suficiente. A limpeza remove a contaminação superficial, mas o PP e o PE ainda podem apresentar baixa molhabilidade inerente após a limpeza. Se a peça contiver desmoldante, resíduos oxidados ou aditivos de processamento, o promotor pode ser menos eficaz, a menos que a superfície seja preparada adequadamente primeiro. Em nossa experiência, os melhores resultados geralmente são obtidos seguindo uma sequência definida: limpar, ativar se necessário, aplicar o promotor, respeitar o tempo de evaporação e, em seguida, montar dentro do período aprovado.
Quando um promotor de adesão para para-choques de plástico faz sentido
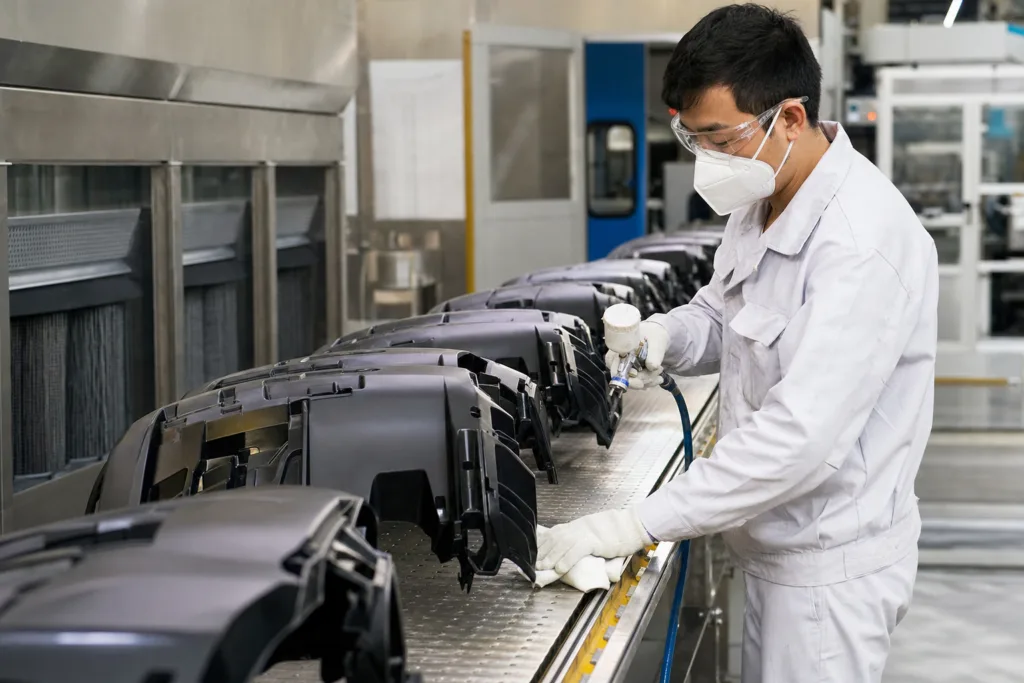
As capas de para-choques e peças de acabamento automotivas são um bom exemplo do porquê da existência desses produtos. Muitas são feitas de TPO, misturas de PP ou materiais similares que podem flexionar, mover-se e suportar grandes variações de temperatura. As equipes de reparo e montagem frequentemente precisam de uma ligação que resista à vibração, impacto e exposição às intempéries sem se tornar quebradiça.
Nesse contexto, um promotor de adesão para para-choques de plástico não serve apenas para garantir a aderência inicial. Ele também ajuda a reduzir a probabilidade de que um remendo, revestimento ou elemento de acabamento se descole nas bordas durante o uso. Dito isso, o trabalho com para-choques é especialmente sensível à disciplina do processo. Limpeza inadequada, tempo de secagem insuficiente ou camadas de revestimento incompatíveis ainda podem levar a falhas prematuras.
Para projetos em que a selagem de bordas ou a movimentação de juntas fazem parte do projeto, pode ser útil comparar o papel de um promotor na seleção de adesivo versus selante . Um promotor pode melhorar a adesão, mas se a junta também precisar acomodar movimentos, ser resistente à água ou tolerar folgas, a composição química base ainda deve ser escolhida corretamente.
Estratégia de seleção de primers para plásticos de baixa energia superficial
Nem todos os sistemas precisam de um primer separado, mas muitas aplicações de alta confiabilidade precisam. O primer ou promotor de adesão correto depende do substrato, da composição química do adesivo e do ambiente de serviço final. Um sistema que funciona em PP pode não ser diretamente aplicável a PE, TPO ou a um adesivo com carga e aditivos diferentes.
Do ponto de vista da fabricação, a estratégia correta é tratar o promotor como parte de um sistema, e não como uma solução universal. Isso significa verificar a compatibilidade com o acabamento, adesivo ou selante, e confirmar se a linha de produção suporta o método de aplicação e o tempo de cura necessários. Na ZDS Adhesive, costumamos aconselhar as equipes a definirem o substrato, o processo e a meta de desempenho em conjunto antes de selecionar a química. Isso reduz o risco de forçar um produto a desempenhar uma função para a qual não foi projetado.
Compatibilizando o promotor com o sistema de ligação final
Algumas perguntas úteis para a seleção incluem:
- A peça está sendo colada, revestida, selada ou reparada?
- A ligação sofrerá descolamento, cisalhamento, vibração ou impacto?
- A montagem necessita de cura à temperatura ambiente, cura térmica ou cura por umidade?
- É provável que a superfície apresente resíduos de agente desmoldante, poeira ou oxidação pós-moldagem?
- O promotor será usado com epóxi, poliuretano, acrílico, silicone ou outra composição química?
Se a resposta a essas perguntas não for clara, a escolha da formulação geralmente é prematura.
Integração de Processos: Como Construir a Sequência Correta
Mesmo um promotor de cura eficaz pode apresentar desempenho insatisfatório se o processo for inconsistente. Na produção, as maiores ameaças geralmente são o tempo de aplicação, a contaminação e a aplicação excessiva. Os operadores podem aplicar material em excesso, ignorar o tempo de evaporação ou deixar a peça tratada em repouso por muito tempo antes da montagem. Qualquer um desses fatores pode comprometer o resultado.
Uma sequência prática geralmente se parece com isto:
- Inspecione a peça moldada em busca de contaminação visível ou resíduos do processo.
- Limpe utilizando um método aprovado para o substrato e as condições da linha.
- Aplique qualquer etapa de ativação exigida pelo processo.
- Aplique o promotor de adesão em uma camada uniforme e controlada.
- Aguarde o tempo de secagem ou o tempo de flash especificado.
- Aplique o adesivo, selante ou revestimento dentro do intervalo aceitável.
- Montar e curar em condições controladas.
Para equipes que precisam decidir se o material adesivo deve ser à base de água, à base de solvente ou de outra composição química, o artigo sobre as limitações na seleção de adesivos à base de água é útil, pois destaca as situações em que esses sistemas podem apresentar dificuldades em ambientes industriais exigentes. No caso de plásticos de baixo consumo energético, a tolerância ao processo pode ser tão importante quanto a preferência ambiental.
O tempo de secagem e a janela de cura são mais importantes do que os compradores esperam.
Promotores e primers geralmente precisam de um período de evaporação definido para que os veículos evaporem e a superfície tratada atinja o estado desejado. Se a montagem ocorrer muito cedo, o solvente retido ou a formação incompleta da película podem reduzir a qualidade da adesão. Se a montagem demorar muito, a camada tratada pode perder a eficácia ou acumular contaminantes. Em um ambiente de produção, isso cria uma regra simples, porém importante: trate o promotor como uma etapa do processo com tempo determinado, e não como uma pulverização preparatória casual.
Que melhorias de desempenho esperar?
Um promotor de adesão selecionado corretamente pode melhorar os resultados práticos de diversas maneiras:
- melhor molhabilidade inicial em PP, PE, TPO e plásticos similares.
- maior resistência ao descascamento na borda da colagem
- maior consistência na resistência da ligação entre os lotes de produção
- Melhor resistência à umidade e aos ciclos térmicos.
- melhor retenção de desempenho após manuseio e vibração
No entanto, o promotor não cria resistência ilimitada. Geralmente, ele melhora a margem de segurança, tornando a interface mais estável e repetível. O resultado final ainda depende do projeto da junta, da seleção do adesivo, do controle da cura e das condições da superfície da peça em questão.
Quando os sistemas à base de solventes ainda têm um papel a desempenhar
Alguns processos de fabricação de plásticos de baixo consumo energético utilizam componentes à base de solventes porque secam rapidamente, favorecem interações específicas com a superfície ou se adaptam aos hábitos de produção existentes. Quando as equipes avaliam essas opções, o artigo sobre os fatores de desempenho de adesivos à base de solventes é relevante, pois ajuda os compradores a ponderar velocidade, compatibilidade e risco do processo. O importante é não privilegiar uma química por padrão, mas sim decidir com base no substrato e na linha de produção.
Limitações e riscos de falha
Um promotor de adesão pode resolver muitos problemas relacionados a plásticos de baixo consumo energético, mas não é uma solução mágica. Os riscos comuns de falha incluem contaminação, química de superfície inadequada, aplicação excessiva, secagem incompleta e envelhecimento da superfície tratada antes da montagem. Algumas falhas também decorrem da incompatibilidade entre o promotor e o adesivo subsequente.
Outro risco frequentemente negligenciado é o envelhecimento. Uma peça tratada pode aderir bem imediatamente após o preparo, mas perder a eficácia se ficar parada por muito tempo antes da próxima etapa. É por isso que o controle de armazenamento, organização e fluxo de peças é fundamental. A inconsistência na técnica do operador pode ser tão prejudicial quanto a escolha do produto errado.
Para aplicações flexíveis ou de vedação, os compradores também devem lembrar que algumas juntas exigem mais do que apenas colagem. A composição química pode precisar absorver movimentos ou proporcionar resistência à umidade. Nesses casos, comparar o adesivo a uma solução selante é útil, em vez de presumir que uma única etapa com promotor de adesão resolverá todos os requisitos.
Como construir uma abordagem sistêmica em vez de uma solução rápida.
Os melhores resultados são obtidos quando a seleção do promotor faz parte de um projeto de sistema completo. Isso significa analisar em conjunto o substrato, o pré-tratamento, a química do promotor, o adesivo, o projeto da junta, o método de cura e o ambiente de uso final. Essa abordagem sistêmica é especialmente importante para programas com alto volume de produção, baixa tolerância a falhas em campo ou múltiplas unidades fabris.
Do ponto de vista da produção, a questão não é apenas se a ligação funciona em um teste de amostra. A verdadeira questão é se ela permanece confiável quando os operadores trocam de turno, os materiais vêm de lotes diferentes ou as condições ambientais variam. É por isso que incentivamos os clientes a considerarem o promotor como um elemento no processo total, e não como a solução final em si.
Quando você precisa ampliar a decisão além da simples colagem e considerar também a vedação, a resistência à vibração ou a proteção ambiental, o artigo sobre a seleção de adesivos versus selantes pode ajudar a alinhar a química com a aplicação desejada. Esse tipo de raciocínio geralmente evita especificações excessivas e ajuda a controlar os custos.
Testes e validação antes do lançamento da produção
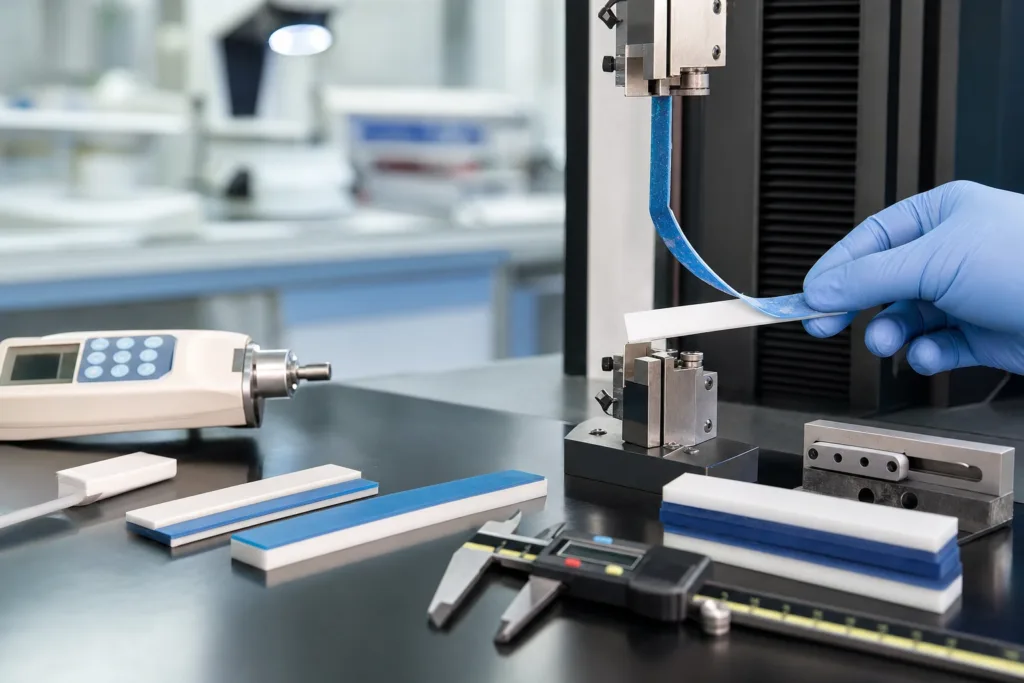
A validação é onde o processo se torna real. Para plásticos de baixa energia superficial, os resultados de laboratório devem ser verificados em relação à geometria da peça, velocidade da linha, condições de cura e risco real de contaminação. Um bom plano de testes geralmente inclui verificações de resistência de adesão, testes de descascamento, exposição ambiental e inspeção visual da interface.
Métodos de teste úteis podem incluir avaliação por meio de hachura, quando relevante, cisalhamento de sobreposição, descascamento, envelhecimento térmico, exposição à umidade e ciclos térmicos. Se a peça for estrutural ou relevante para a segurança, os critérios de aprovação devem ser definidos antes do início do teste. O objetivo não é apenas confirmar se a ligação é forte, mas também entender sua sensibilidade às variações do processo.
Quando uma equipe deseja uma leitura mais precisa da prontidão da superfície, a avaliação baseada no ângulo de contato pode auxiliar na tomada de decisão. Isso é especialmente útil ao comparar peças não tratadas com superfícies limpas, tratadas com chama ou plasma, antes e depois da aplicação do promotor.
| Área de Validação | O que isso te diz | Por que isso importa |
|---|---|---|
| Teste de descascamento | Durabilidade das bordas e qualidade da interface | Útil para cargas flexíveis ou que exigem alavancagem. |
| Teste de cisalhamento | Resistência de carga | Importante para juntas estruturais e semiestruturais. |
| Envelhecimento por calor | Retenção de ligações em temperaturas elevadas | Relevante para os setores automotivo, de eletrodomésticos e eletrônico. |
| Exposição à umidade | Resistência à umidade e à entrada de água | Importante para montagens externas e seladas. |
| Verificação da molhabilidade da superfície | Se o pré-tratamento realmente melhorou a prontidão | Ajuda a verificar a consistência do processo antes da produção. |
Exemplos de aplicação em todos os setores
Na indústria automotiva, os promotores de adesão são frequentemente usados em acabamentos de TPO e PP, peças relacionadas a para-choques e componentes internos, onde o revestimento, a colagem ou o reparo exigem melhor receptividade da superfície. Na eletrônica, eles podem auxiliar na fabricação de carcaças, invólucros e peças acessórias onde o substrato é leve, mas de difícil adesão. Em produtos de consumo, eles facilitam a montagem de alças, tampas, clipes e peças decorativas, onde a aparência e a durabilidade são igualmente importantes.
Para fluxos de trabalho com alto teor de poliuretano, o artigo sobre aplicações de adesivos de poliuretano é útil porque os sistemas de PU são frequentemente escolhidos quando se exige flexibilidade, resistência ao impacto ou adesão de materiais mistos. Isso os torna um ponto de comparação útil para programas de PP e PE, onde a movimentação e a durabilidade ambiental são importantes.
Em termos de produto, a escolha certa muitas vezes depende de se a montagem precisa de uma junta resistente e flexível, uma ligação estrutural de alta resistência ou uma vedação resistente à água. Em nosso trabalho de suporte à fabricação e aplicação, observamos os melhores resultados quando o promotor, o adesivo e a sequência do processo são selecionados em conjunto, em vez de separadamente.
Lista de verificação de especificações para a escolha de um promotor de adesão para plástico.
Antes de aprovar um produto, compradores e engenheiros devem confirmar o seguinte:
- família do substrato e grau exato
- Método de preparação da superfície e risco de contaminação
- Compatibilidade com adesivo, selante, primer ou revestimento.
- Tempo de flash necessário e janela de montagem
- temperatura de serviço esperada e exposição à umidade
- necessidade de flexibilidade, resistência ao descascamento ou resistência estrutural
- condições de armazenamento, prazo de validade e formato da embalagem
- volume de produção, quantidade mínima de encomenda (MOQ) e expectativas de repetibilidade.
Alguns projetos se beneficiam de uma discussão mais ampla sobre a formulação, especialmente quando os produtos padrão não se adequam à velocidade da linha de produção ou aos limites ambientais. Nesses casos, podemos recomendar um adesivo personalizado ou um pacote de suporte ao processo, em vez de forçar um material padrão em uma aplicação exigente.
Perguntas frequentes dos compradores sobre armazenamento, conformidade e consistência.
O armazenamento e o prazo de validade são questões práticas, não detalhes secundários. Um promotor sensível ao ar, à umidade ou à temperatura pode perder a eficácia se não for armazenado corretamente. Os compradores também devem perguntar se o produto está embalado em um formato adequado à sua linha de produção: pequenas unidades de teste, recipientes de médio volume ou embalagens a granel para dispensação automatizada.
Questões regulatórias e de COVs (Compostos Orgânicos Voláteis) também são importantes. Algumas operações exigem um controle mais rigoroso sobre emissões, odores ou manuseio de solventes. Isso não exclui automaticamente um produto químico, mas deve influenciar a escolha do método de aplicação e os controles no local de trabalho. A consistência do processo é igualmente importante: se um turno aplicar o promotor de forma diferente de outro, os dados finais de ligação serão difíceis de confiar.
Para equipes que desejam comparar uma abordagem alternativa, nosso recurso sobre colagem em substratos difíceis é útil porque reforça a mesma lição vista em PP e PE: substratos difíceis precisam de um sistema, não de um atalho.
Quando trabalhar com um fabricante de adesivos
Chega um ponto em que a seleção de produtos prontos para uso deixa de ser suficiente. Se o substrato for um plástico de baixa energia superficial com condições de superfície variáveis, se a peça estiver exposta a ambientes severos ou se a produção exigir consistência exata em alto volume, trabalhar diretamente com um fabricante de adesivos pode economizar tempo e reduzir riscos. Isso é especialmente verdadeiro quando o processo requer uma viscosidade personalizada, um perfil de rebarba diferente ou um promotor que precisa ser integrado a uma linha de adesivos existente.
Do ponto de vista da fabricação, frequentemente ajudamos os clientes a analisar resultados de amostras, comparar opções de ativação de superfície e escolher um caminho que equilibre desempenho, custo e produtividade. Na ZDS Adhesive , isso geralmente significa avaliar todo o sistema de colagem: substrato, pré-tratamento, promotor, adesivo, janela de cura e controles de qualidade. O resultado não é apenas uma colagem mais forte no papel, mas um processo que pode ser repetido na linha de produção.
Conclusão
Plásticos como PP, PE, TPO, EPDM e outros de baixa energia superficial são difíceis de colar porque suas superfícies não promovem naturalmente a molhabilidade ou uma forte adesão. Um promotor de adesão para plásticos ajuda a superar essa dificuldade, mas seu valor depende de como ele é integrado ao processo completo. Limpeza, ativação, controle de aplicação, tempo de evaporação, compatibilidade com o adesivo e validação são fatores determinantes para o sucesso da colagem na produção.
Para engenheiros e compradores, a abordagem mais inteligente é tratar a seleção do promotor como uma decisão sistêmica. Ao definir o substrato, o ambiente, o tipo de carga e a janela de processo desde o início, é possível escolher uma combinação de promotor e adesivo que apresente desempenho consistente, em vez de depender de tentativas e erros. Essa é a diferença entre uma adesão que parece boa em uma amostra e uma que resiste ao uso real.
Perguntas Frequentes
É sempre necessário usar um promotor de adesão para PP e PE?
Não. Algumas peças de PP e PE podem ser coladas sem um promotor de adesão, desde que o sistema adesivo, as condições da superfície e o pré-tratamento sejam favoráveis. No entanto, para resultados industriais consistentes, especialmente em peças moldadas com baixa energia superficial ou risco de contaminação, um promotor de adesão geralmente melhora a molhabilidade e a robustez do processo.
A limpeza por si só é suficiente antes de usar um promotor de adesão?
A limpeza é necessária, mas nem sempre é suficiente. Ela remove sujeira e resíduos, mas pode não aumentar a energia superficial o suficiente para uma adesão forte. Em plásticos difíceis, a limpeza é frequentemente combinada com chama, plasma, corona ou uma etapa com um promotor compatível.
Como posso saber se o promotor é compatível com meu adesivo?
A abordagem mais segura é testar o substrato, o promotor e o adesivo em conjunto. A compatibilidade depende da composição química, do tempo de evaporação, do método de cura e das condições finais de uso. Um teste com uma amostra é mais confiável do que presumir que um promotor funcionará com todos os tipos de adesivo.
Os promotores de adesão podem melhorar tanto a resistência ao descascamento quanto a resistência mecânica?
Sim, eles podem melhorar ambos os aspectos, mas o efeito depende do projeto da junta e do adesivo utilizado. Os promotores geralmente ajudam a borda da colagem a resistir ao descolamento e ao levantamento, pois melhoram a interface. Ainda assim, o desempenho em relação ao descolamento também depende da flexibilidade, da qualidade da cura e da movimentação do substrato.
O que devo verificar antes de aprovar um promotor para a produção?
Verifique a especificação exata do substrato, o método de limpeza, o período de aplicação, o tempo de cura ou evaporação, os requisitos de armazenamento, o prazo de validade e a compatibilidade com seu adesivo ou revestimento. Também é importante confirmar se o mesmo resultado pode ser reproduzido em suas condições reais de produção, e não apenas em laboratório.
O adesivo ZDS pode ajudar no suporte de colagem personalizado para plásticos de baixa energia superficial?
Sim. Podemos avaliar seu substrato, aconselhar sobre a integração do processo e oferecer suporte para testes de amostras de sistemas adesivos personalizados ou padrão. Para projetos com PP, PE e plásticos similares, também ajudamos a determinar se o pré-tratamento, o uso de primer ou o ajuste da formulação são as opções mais práticas para uma produção estável.