För produktionsteam som jämför manuell och automatiserad limapplicering är den största frågan vanligtvis inte om automatisering är möjlig, utan om det kommer att förbättra konsistens, genomströmning och total ägandekostnad tillräckligt för att motivera förändringen. En automatiserad limdispenser kan lösa flera dagliga produktionsproblem samtidigt: variationer mellan operatörer, instabil limstorlek, överdriven materialanvändning och processflaskhalsar som blir dyra i takt med att produktionen ökar. För köpare som utvärderar en ny linje eller en uppgradering handlar rätt system mindre om maskinen ensam och mer om hur limmet, substratet, härdningsprofilen och linjehastigheten fungerar tillsammans.
Noggrann och repeterbar vägledning för dispenseringsutrustning är särskilt användbar när ett projekt behöver stabil limgeometri, kontrollerad sprutvolym och tillförlitlig applicering över olika skift. Ur vårt tillverkningsperspektiv beror goda dispenseringsresultat på mer än bara rörelsehårdvara: de beror på materialets beteende, processfönster och om limsystemet kan levereras konsekvent under produktionsförhållanden. På ZDS Adhesive stöder vi OEM- och industriella köpare med formuleringsval, provtestning, viskositetsmatchning och planering av bulkproduktion så att dispenseringssteget passar hela tillverkningsprocessen, inte bara laboratorieprovet.
Vad automatiserade limdispenseringssystem faktiskt gör
Automatiserade limdispenseringssystem mäter och placerar lim på ett kontrollerat sätt, vanligtvis efter volym, tryck, tid eller rörelsebana. I praktiken kan det innebära prickar, linjer, pärlor, mönster, ingjutningsfyllningar, tätningsbanor eller lokaliserade liminjektioner på en rörlig linje. Målet är att ta bort så mycket mänsklig variation som möjligt från en operation som är mycket känslig för tryckförändringar, paustider, omgivningstemperatur och operatörsteknik.
I en manuell process kan en tekniker applicera en något tyngre limsträng, en annan kan röra sig snabbare och en tredje kan pausa för länge mellan delarna. Dessa små skillnader kan förändra härdningsbeteende, bindningsfogens tjocklek och slutliga utseende. Med automatisering är processen utformad kring repeterbara parametrar: dispenseringstid, flödeshastighet, munstycksgeometri, tryckstabilitet, robotens bana och delarnas positionering. När dessa variabler kontrolleras blir produktionen lättare att skala och lättare att kvalificera.
Manuella, halvautomatiska och helautomatiska system
Manuell dispensering erbjuder vanligtvis den lägsta inkörningskostnaden, men den medför också den största variationen och är mest beroende av operatörens skicklighet. Halvautomatiska system förbättrar konsistensen genom att kontrollera delar av processen, såsom sprutstorlek, timing eller fixturpositionering, samtidigt som operatören fortfarande behöver ladda eller lossa. Helautomatiska system integrerar dispensering i en produktionslinje eller robotcell, vilket minskar hanteringen och möjliggör en strängare processkontroll.
| Systemtyp | Konsistens | genomströmning | Efterfrågan på arbetskraft | Bästa passform |
|---|---|---|---|---|
| Manuell | Variabel | Låg till måttlig | Hög | Lågvolym eller flexibelt arbete |
| Halvautomat | Måttlig till hög | Moderate | Moderate | Växande linjer med upprepade delar |
| Helt automatisk | Hög | Hög | Sänk | Högvolym, stabil och repeterbar produktion |
Rätt svar beror på volym, produktmix och toleransen för omarbetning. Om du gör korta serier med frekventa designändringar kan flexibiliteten hos en halvautomatisk installation överväga komplexiteten hos fullautomation. Om din produkt använder samma bindningsväg, samma substrat och samma lim varje dag, skapar automatisering vanligtvis starkare processekonomi.
Varför tillverkare använder automatiserad dispensering
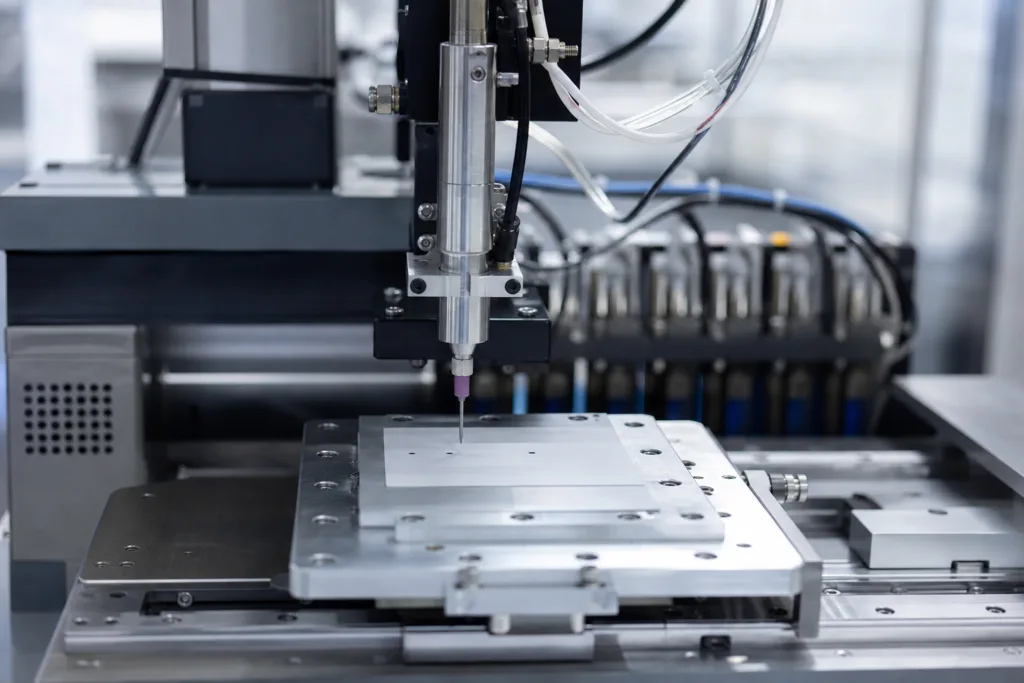
Den främsta anledningen till att tillverkare går över till automatisering är inte bara hastighet. Det är processstabilitet. När ett dispenseringssteg väl blir en känd källa till variation påverkar det utbytet, härdningen efteråt och den slutliga inspektionsgraden. Även om själva limmet är väl valt kan inkonsekvent dosering skapa dålig vätning, ofullständig täckning, instängd luft eller överdriven utpressning.
Automatisering åtgärdar de vanligaste produktionsproblemen:
- Inkonsekvent pärlstorlek orsakad av manuella hastighetsändringar eller tryckvariationer
- Materialavfall från överanvändning, omarbetning och rengöring
- Långsamma cykeltider när operatörerna noggrant måste mäta eller korrigera varje skott
- Kvalitetsvariation mellan skift, anläggningar eller operatörer
- Spårbarhetsbrister när processinställningar inte är dokumenterade
För elektronik, bildelar, apparater och industriella monteringar visar sig dessa problem ofta som dolda kostnader. En liten variation i limvolymen kan påverka passform, tätningsprestanda eller termisk överföring. Om linjen kör tusentals enheter per vecka kan även en liten minskning av avfall eller defekter ge en meningsfull avkastning.
När projektet involverar flytande strukturprodukter är det också värt att granska grunderna för epoxihartslim för automatiserad dosering . Epoxier används ofta vid limning och inkapsling eftersom de kan erbjuda en balanserad blandning av styrka, kemisk resistens och processstabilitet, men deras viskositet, brukstid och härdningsbeteende måste noggrant matchas med dispensern och linjehastigheten. I vårt arbete är det ofta genom stickprovstestning som köpare upptäcker om en formulering som fungerar bra för hand fortfarande beter sig likadant under automatisering.
Hur dispenseringsprestanda kontrolleras
Tre saker avgör vanligtvis om en automatiserad limdispenser fungerar bra: materialbeteende, maskinstyrning och linjeintegration. Om någon av dessa är svag kan systemet fortfarande fungera, men det kanske inte körs tillräckligt konsekvent för produktion.
Viskositet, reologi och flödesstabilitet
Lim flyter inte som vatten. Deras viskositet, sträckgräns, tixotropi och fyllnadsinnehåll påverkar alla hur de rör sig genom en pump, ventil, munstycke eller slang. Tekniskt sett förändras flödesbeteendet under skjuvning, vilket innebär att materialet kan bete sig annorlunda medan det pumpas än när det står i en reservoar. NIST:s förklaring av varför viskositet och reologi påverkar limdispensering är en användbar påminnelse om att samma material kan bete sig väldigt olika beroende på skjuvhastighet och processförhållanden.
Ur produktionssynpunkt är det därför inte dispensern kan väljas först och limmet i andra hand. En högviskös pasta, ett lågvisköst UV-system och ett fyllt värmeledande lim behöver olika doseringslogik. Material som är för tjockt kan behöva starkare tryck, en annan pump eller varmare konditionering. Material som är för tunt kan droppa, bilda trådar eller ojämna prickar. I vissa tillämpningar måste limmet också hålla sin form efter applicering, särskilt när linjen pausar före härdning.
Tryck, munstycksdesign och rörelsekontroll
Stabilt tryck är avgörande eftersom trycktoppar kan skapa stora sprutor, luftinträngning eller strängbildning. Munstycksdiametern påverkar strängbredden, medan rörelsehastigheten påverkar avsättningstjockleken. Om roboten rör sig för snabbt för materialflödet kan det uppstå mellanrum. Om den rör sig för långsamt kan strängen vara för stor eller sjunka ihop innan den härdar.
Det är därför kalibrering inte är en engångsuppgift. Den bör kontrolleras under installation, efter underhåll, efter ett materialbyte och närhelst omgivningsförhållandena förändras tillräckligt för att påverka flödet. Vi rekommenderar vanligtvis att köpare definierar mätbara acceptanskriterier innan produktionen påbörjas: strängbreddsområde, sprutmassaområde, tillåtet mellanrum, start-stopp-beteende och maximal variation över en batch.
Spårbarhet och mätkontroll
I automatiserade system handlar bättre repeterbarhet inte bara om maskinrörelser. Det kommer också från mätdisciplin. Kalibrerad tryckkontroll, verifierad utmatningsvolym och dokumenterade inställningar gör det lättare att förstå om en defekt kommer från limmet, dispensern eller substratet. Av denna anledning sätter processteam som bryr sig om produktionsregister ofta högt värde på repeterbarhet och kalibrering vid automatiserad dispensering , eftersom spårbara mätmetoder stöder både kvalitetskontroll och felsökning.
På ZDS Adhesive ser vi ofta att köpare får den snabbaste förbättringen när de kombinerar maskinkontroll med disciplin i limvalet. Om ett material är känsligt för fukt, värme eller variationer i blandningsförhållandet kan ingen dispenser helt kompensera för dålig formuleringspassning. De bästa automatiseringsprojekten börjar med att matcha limkemin med processfönstret.
Där automatiserad dispensering ger de starkaste vinsterna
Automatisering är mest värdefullt där limplacering är frekvent, upprepad och kvalitetskänslig. Ju starkare behovet av enhetlighet är, desto mer sannolikt är det att systemet lönar sig.
Elektronik och elmontage
Elektronik kräver ofta exakt ingjutning, utfyllnad av springor, underfyllningsliknande placering eller tätning runt känsliga komponenter. För mycket lim kan störa kontakterna eller den termiska prestandan. För lite kan lämna hålrum eller exponeringsvägar. I dessa miljöer hjälper automatisering till att kontrollera sprutvolymen och minska instängd luft, särskilt när limmet måste skydda mot fukt, vibrationer eller damm.
Bil- och transportdelar
Tillverkning av fordonskomponenter kräver ofta repeterbar limning på delar som varierar i geometri eller ytbeskaffenhet. Automatisering bidrar till att upprätthålla en enhetlig tillämpning på fästen, höljen, lister, sensorer och delenheter. Eftersom produktionsvolymerna ofta är höga kan även en blygsam minskning av omarbetning eller limförbrukning förbättra ekonomin.
Vitvaror och industriella enheter
Tillverkare av apparater behöver ofta tätning, strukturell limning eller lokal förstärkning på produktionslinjer som måste förbli effektiva. Automatiserad limdispensering är användbar när processen måste anpassas till mekanisk montering, skumning, härdning och slutinspektion utan att linjen saktas ner.
För höghastighetsvärmeaktiverade linjer är det också bra att granska smältlimsbearbetningsfönster för automatiserade linjer . Smältlimssystem kan vara produktiva när öppettid och inställd hastighet är i linje med linjehastigheten, men de kräver noggrann termisk kontroll. Om temperaturfönstret avviker kan limmet bilda strängar, skinn eller misslyckas med att väta delen korrekt.
Att välja rätt lim för automation
Alla lim är inte lika enkla att automatisera. Ett material som fungerar bra vid manuell applicering kan fortfarande vara svårt att applicera upprepade gånger i stor skala. När vi utvärderar ett projekt tittar vi på fyra grundläggande frågor: Kan limmet flyta jämnt? Kommer det att stanna kvar där det placeras? Passar härdningstiden linjehastigheten? Och kan substratytorna stödja en tillförlitlig bindning?
Vanliga limfamiljer och deras automatiseringsanpassning
| Limfamilj | Automatiseringsanpassning | Nyckelstyrkor | Se upp |
|---|---|---|---|
| Epoxi | Hög | Stark bindning, strukturell stabilitet, ingjutningsförmåga | Brukstid och viskositet måste matchas |
| Silikon | Hög | Flexibilitet, värmebeständighet, tätningsprestanda | Ytenergi och härdningsläge spelar roll |
| polyuretan | Måttlig till hög | Balanserad flexibilitet och vidhäftning | Fuktkänslighet och härdningskonsistens |
| UV akryl | Hög för utsatta områden | Snabb härdning, ren bearbetning | Kräver UV-åtkomst med fri sikt |
| Het smälta | Hög | Snabb inställning, skalbar genomströmning | Termisk kontroll och temperaturstabilitet |
Vissa projekt innebär också att man avgör om funktionen verkligen är bindning, eller om delen behöver en mer tätande roll. I dessa fall hjälper valet mellan lim och tätningsmedel vid montering till att klargöra om designprioriteten är styrka, rörelseanpassning, miljötätning eller en kombination av alla tre. Denna skillnad är viktig eftersom en automatiserad dispenser kan placera vilket material som helst, men materialet måste väljas för det faktiska användningsförhållandet, inte bara appliceringsmetoden.
Varför epoxi ofta är en föredragen utgångspunkt
Epoxisystem utvärderas vanligtvis först eftersom de kan konstrueras för bindning, ingjutning, inkapsling eller fyllning av spalter. De tenderar också att erbjuda god processrepeterbarhet när viskositet och brukstid kontrolleras. Men om en epoxi är för snabb eller för tjock kanske den inte är lämplig för höghastighetsdispensering. Om den är för långsam kan linjen härda snabbare än härdningsfönstret. Det är därför materialval och dispenserval bör göras tillsammans.
Smältlim, UV, silikon och polyuretansystem har alla sin egen processlogik. Det finns ingen universell formel för framgångsrik automatisering. Istället finns det en matchning mellan limbeteende och tillverkningsbehov.
Konsekvensvinster: Varför automatisering minskar variation
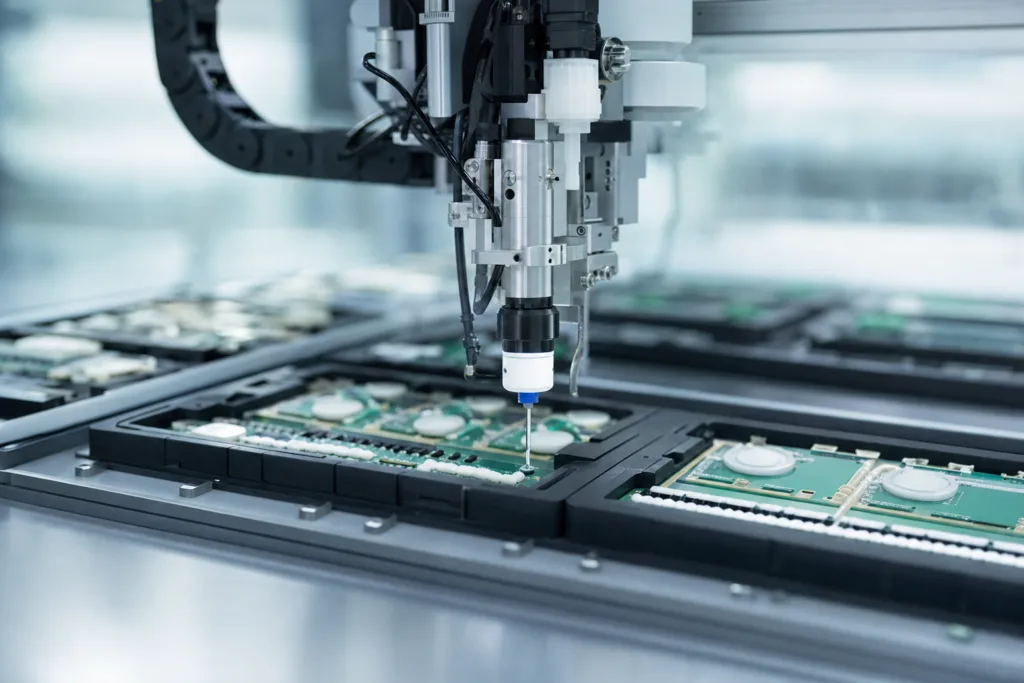
Den mest synliga fördelen med automatisering är att den stabiliserar applikationen. Variation är inte bara ett kosmetiskt problem. Ojämna pärlor, missade områden och överflöd kan påverka bindningsstyrka, tätningssäkerhet, elektrisk isolering och detaljernas utseende. En process som ser acceptabel ut i labbet kan misslyckas i produktionen om den mänskliga operatören inte kan reproducera samma resultat under ett helt skift.
Automatisering minskar vanliga problem som:
- operatörsberoende pärltjocklek
- ojämna start- och stopppunkter
- missade hörn eller dolda glipor
- luftbubblor från ojämn belastning
- överflödig utpressning som kräver rengöring
I många anläggningar börjar kvalitetsförbättringen med att minska "mjuka defekter" som inte alltid upptäcks omedelbart. En detalj kan lämna linjen med ett acceptabelt utseende, men senare sluta fungera på grund av ofullständig tätningskontinuitet eller otillräcklig limvolym. Automatiserad placering hjälper till att täcka det gapet genom att göra det deponerade mönstret mer förutsägbart.
Genomströmning, arbetseffektivitet och linjeutnyttjande
Genomströmningen förbättras när dispenseringssteget blir snabbare, mer repeterbart och mindre beroende av en skicklig operatör. Ett väl utformat system kan stödja kortare cykeltider, färre stopp och bättre anpassning till transportbandets eller robotens takttid. I vissa operationer gör automatisering också dygnet runt-produktion mer realistisk eftersom appliceringssteget inte längre är starkt beroende av en enda persons manuella takt.
Arbetskraftseffektivitet är en annan viktig fördel. Automatisering eliminerar inte arbetskraft i de flesta anläggningar, men det förändrar hur arbetskraft används. Istället för att lägga tid på repetitiv dispensering kan operatörerna fokusera på lastning, inspektion, materialpåfyllning och processövervakning. Det minskar ofta också utbildningsbördan, eftersom linjen är mindre beroende av individuell manuell skicklighet.
Ur ett ROI-perspektiv är arbetsbesparingar bara en del av fallet. Materialbesparingar, förbättrad avkastning och mindre omarbetning spelar ofta lika stor roll. Om automatisering minskar överapplicering kan minskningen av limförbrukningen ensam vara betydande över stora årliga volymer.
Vanliga automatiseringsutmaningar och hur man planerar för dem
Automatisering är inte problemfritt. Köpare bör planera för material- och utrustningsproblem som kan påverka drifttiden om de ignoreras vid urvalet.
Igensättning och härdning inuti munstycket
Vissa lim kan börja härda eller tjockna i munstycket om öppningstiden är för kort, maskinen står stilla för länge eller omgivningsmiljön är för varm. Detta är särskilt viktigt för reaktiva system. Förebyggande åtgärder kan innebära rensningsrutiner, bättre temperaturkontroll, kortare linjepauser eller en annan härdningskemi.
Materialsedimentering och förhållandedrift
Fyllda material kan sätta sig om de förblir inaktiva, vilket kan förändra flödesbeteendet och avsättningskvaliteten. Tvåkomponentssystem kräver också ett konsekvent blandningsförhållande. Om pumpen eller blandaren inte är stabil kan bindningslinjen vara underhärdad eller spröd i vissa områden.
Kalibreringsdrift och underhåll
Även ett bra system kan förlora noggrannhet om tätningar slits, filter täpps till eller pumpens prestanda förändras. God underhållsplanering bör inkludera kalibreringskontroller, rengöringsrutiner, byte av slitdelar och verifiering av doseringsnoggrannhet efter större servicehändelser.
Temperatur- och lagringsförhållanden är också viktiga för säkerhet och materialstabilitet. OSHA:s riktlinjer om säkerhetsaspekter gällande temperatur, tryck och lim är relevanta när en dispenseringscell använder material som är brandfarliga, tryckkänsliga eller på annat sätt känsliga för driftsförhållanden. Det är en av anledningarna till att vi ber köpare att inkludera säkerhetsgranskning i den tidiga diskussionen om utrustningen, inte efter installationen.
Hur man uppskattar avkastning på investeringen innan man köper
En praktisk ROI-bedömning bör gå utöver inköpspriset. Det mest användbara sättet att utvärdera automatisering är att jämföra nuvarande processkostnader med förväntade automatiserade processkostnader över ett realistiskt produktionsfönster.
Viktiga indata inkluderar:
- Arbetstid per enhet före och efter automatisering
- Materialförbrukning och förväntad minskning av avfall
- Defektfrekvens och omarbetningskostnad
- Ökning av genomströmning och kapacitetsvärde
- Underhålls- och stilleståndskostnader
- Integrations- och utbildningskostnad
Om linjen redan har tillräckligt med volym för att motivera en dedikerad cell kan återbetalningen komma från en kombination av produktionsökningar och kvalitetsförbättring. Om processen är blandad eller instabil kan avkastningen på investeringen bero mer på minskad variation än på ren hastighet. I många fall förbättras brytpunkten efter att ett material- och processtest visar att samma lim kan appliceras med mindre spill och färre kvalitetsförluster än manuell applicering.
Ett användbart test är att jämföra manuell produktion med automatiserad produktion över flera skift med samma lim, samma substrat och samma acceptanskriterier. Det ger inköps- och teknikteam en tydligare grund för kapitalplanering än enbart en teoretisk maskinklassificering.
Vad man ska utvärdera innan köp
Innan köpare väljer ett system bör de bekräfta följande:
- Typ av underlag och ytbeskaffenhet
- Limkemi, viskositet och härdningsläge
- Erforderlig noggrannhet för skottstorlek eller pärlbredd
- Linjens hastighet och takttid
- Processmönsterprick, linje, tätning, fyllning eller kruka
- Miljöförhållandenvärme, fukt, vibrationer, damm
- Integrationsbehov med transportörer, robotar eller visionssystem
- Underhållskapacitet och reservdelsplan
Det är också viktigt att veta om applikationen behöver en snabbbindande bindning, en flexibel tätning, en isolerande ingjutningsmassa eller en termiskt hanterad limbana. Om projektet kräver stöd för värmeöverföring bör köpare justera dispensern med materialet och sedan granska de slutliga applikationsdetaljerna mot delens design och termiska belastning. Av den anledningen föreslår vårt ingenjörsteam ofta att man granskar valet av värmeledande lim när monteringen måste binda komponenter samtidigt som värmen flyttas bort från elektronik eller kraftenheter.
Leverantörs- och produktionsstödfrågor
Automatiseringsprojekt lyckas oftare när limleverantören förstår produktionslinjen, inte bara kemin. På ZDS Adhesive tittar vi tillsammans på appliceringsmetod, härdningsväg, substratkompatibilitet och utgångsmål. Det hjälper oss att rekommendera om en standardprodukt är tillräcklig eller om en anpassad formulering, viskositetsjustering eller förpackningsändring kommer att förbättra prestandan i dispensern.
Till exempel kan en köpare behöva en annan behållarestorlek för att minska materialåldring i linjen, eller ett annat viskositetsområde för att förbättra limkonsistensen genom en specifik pump. I andra fall kan provtagning visa att limmet presterar bra i ett laboratorietest men behöver finjusteras för start-stopp-förhållanden, långa slangar eller hög omgivningstemperatur. Dessa detaljer är viktiga eftersom produktionsstabilitet ofta beror på små processjusteringar snarare än en fullständig omdesign.
Slutsats
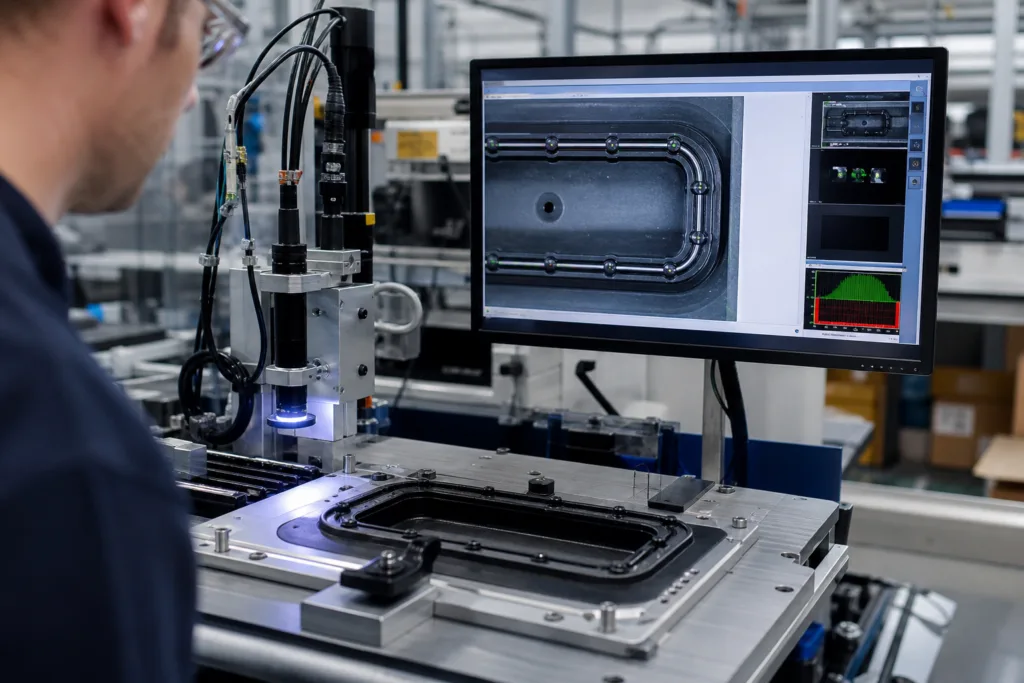
En automatiserad limdispenser är mest värdefull när den inte bara förbättrar hastigheten utan också processkontrollen. För många industriella köpare är den verkliga fördelen en kombination av repeterbarhet, minskat spill, lägre omarbetning och bättre linjekapacitet. Den starkaste avkastningen kommer vanligtvis när lim, dispenseringsutrustning och produktionskrav väljs tillsammans istället för separat. Om du definierar applikationen tydligt, testar under verkliga produktionsförhållanden och planerar för kalibrering och underhåll, kan automatisering bli en stabil del av långsiktig tillverkning snarare än bara en uppgradering av utrustningen.
För köpare som jämför system är det bästa nästa steget att utvärdera applikationen utifrån substrat, limfamilj, härdningsbeteende och erforderlig avsättningsgeometri. Den metoden hjälper dig att välja ett system som stöder kvalitet idag och fortfarande kan skalas upp i takt med att produktionen ökar.
Vanliga frågor om partihandel med mat och dryck
Vilka produktionsproblem löser en automatiserad limdispenser mest effektivt?
Det löser inkonsekvenser, långsamma cykeltider, materialspill och variationer mellan operatörer. I produktionen visar sig dessa problem ofta som ojämna limsträngar, överskott av lim, missad täckning eller kvalitetsavvikelser mellan skift. Automatisering hjälper till att göra dispenseringssteget repeterbart så att resten av linjen blir lättare att kontrollera.
Hur vet jag om manuell eller automatisk dosering är bäst för min linje?
Manuell dosering kan fungera för låga volymer, frekventa designändringar eller mycket flexibelt arbete. Automatisk dosering är vanligtvis meningsfull när samma mönster upprepas ofta, produktionen ökar eller kvalitetsvariationer orsakar omarbetning. Ju stabilare delen och limmet är, desto starkare är argumenten för automatisering.
Vilka limtyper är enklast att automatisera?
Epoxi-, silikon-, UV-akryl- och smältlimssystem är ofta bra kandidater, men bara om deras viskositet, brukstid och härdningsbeteende matchar maskinens och linjehastigheten. Det enklaste limmet att automatisera är det som passar processfönstret utan att täppas till, bilda trådar, sätta sig eller härda för tidigt.
Vad ska jag testa under provutvärderingen?
Testa pärlstorlek, sprutvikt, start-stopp-beteende, öppningstid, härdningsrespons, luftbubbelbildning och slutlig bindnings- eller tätningskvalitet. Det är också klokt att testa över flera skift eller temperaturförhållanden så att du kan se om resultatet förblir stabilt utanför labbet.
Hur påverkar automatisering ROI?
Automatisering kan förbättra avkastningen på investeringen genom snabbare genomströmning, lägre arbetskraftsberoende, minskat spill och färre fel. De mest tillförlitliga återbetalningsberäkningarna jämför nuvarande manuella kostnader med förväntad automatiserad produktion jämfört med verkliga produktionsvolymer, inklusive underhålls-, utbildnings- och integrationskostnader.
Kan ZDS-lim hjälpa om mitt lim inte fördelar sig ordentligt?
Ja. Vi kan granska materialet, applikationsmålet och utrustningens konfiguration för att identifiera om problemet är viskositet, härdningshastighet, substratberedning eller processkontroll. I många fall förbättrar en liten formulerings- eller förpackningsjustering dispenseringsstabiliteten utan att ändra hela produktionsprocessen.