Ett högt vidhäftande lim är utformat för att greppa snabbt i kontaktögonblicket, vilket hjälper delarna att hålla sig på plats innan bindningen har utvecklats helt. För ingenjörer, installatörer och inköpsteam kan det snabba initiala greppet spara tid, minska klämning och förbättra placeringsnoggrannheten under montering. Men hög vidhäftning är inte detsamma som slutlig bindningsstyrka, och det är inte rätt lösning för alla underlag, belastningar eller miljöer.
För att välja rätt är det bra att förstå hur ytbeskaffenhet, vätning, viskositet, härdningsbeteende och substratkemi samverkar. Vår guide om ytenergi och vidhäftningsgrunder är en användbar brygga i detta ämne eftersom den initiala vidhäftningen i hög grad beror på hur väl ett lim väter en yta innan det härdar. Ur vårt limtillverkningsperspektiv hjälper vi ofta köpare att balansera vidhäftning, öppningstid, ompositioneringstolerans och hållbarhet genom provutvärdering, viskositetsjustering och OEM- eller private label-formuleringssupport.
Vad High Tack betyder i lim och tätningsmedel
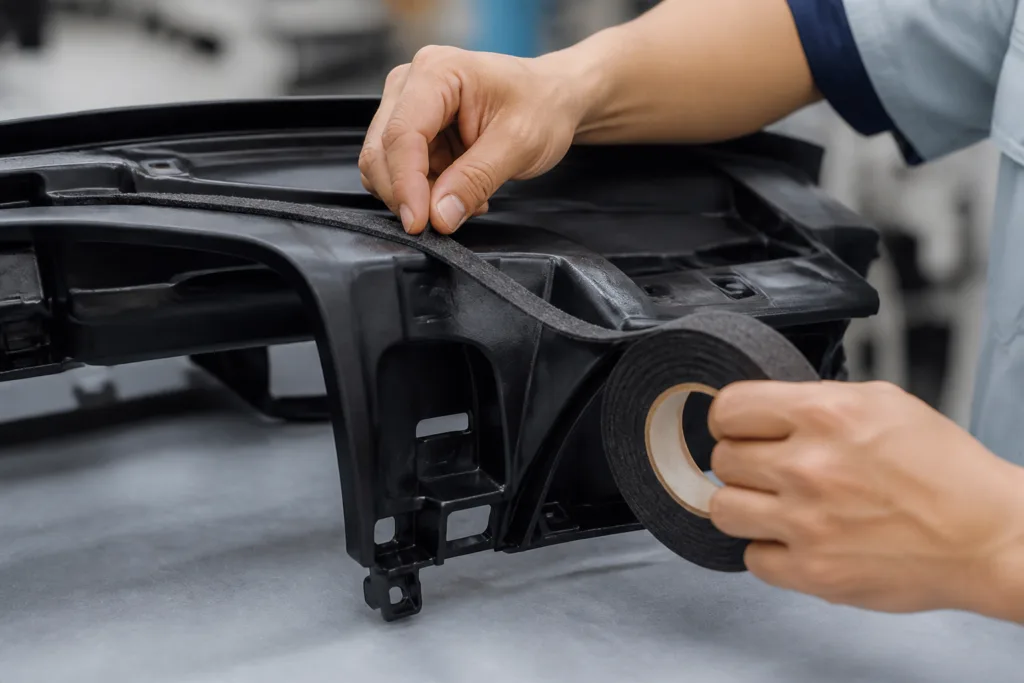
I praktiskt industriellt språk betyder "high tack" att ett lim känns klibbigt och börjar hålla en del nästan omedelbart efter applicering och kontakt. Det första steget kallas ofta initialt grepp, vått grepp eller grönt grepp. Det är särskilt viktigt när delar är vertikala, tunga, svåra att fixera eller svåra att klämma fast.
Hög klibb är vanligt i tätningsmedel, konstruktionslim, tryckkänsliga produkter, smältlim och vissa snabbhärdande vätskesystem. Den viktigaste poängen är att klibb beskriver tidigt hanteringsbeteende, inte de fullt härdade egenskaperna. En produkt kan ha stark klibb och fortfarande ha måttlig skjuvhållfasthet, begränsad kemisk resistens eller dålig prestanda på en lågenergiplast.
Köpare antar ibland att den klibbigaste produkten automatiskt är den starkaste. I verkligheten är ett högklibbigt lim lika mycket ett processverktyg som ett bindemedel. Det kan minska driftstopp och göra installationen enklare, men bara om den slutliga kemiska sammansättningen matchar substratparet och användningsmiljön.
Varför initial greppning är viktigt i produktionen
Initialt grepp påverkar linjehastigheten, risken för omarbetning och mängden tillfällig fixtur som behövs. På en hektisk monteringslinje kan en produkt som håller sig på plats direkt minska arbetstiden även om dess slutliga härdningsschema är oförändrat. Det är därför hög vidhäftning är särskilt attraktivt i jobb där uppriktning är svår eller där gravitationen motverkar fogen.
Produktionsteam bör dock se bortom de första sekunderna. Ett starkt initialt fäste kan fortfarande misslyckas om produkten kryper under belastning, tappar greppet på dammiga ytor eller blir spröd efter härdning. Vi rekommenderar vanligtvis att man bedömer ett lämpligt lim både utifrån den första beröringen och den slutliga fogprestanda.
Hur högkvalitativa lim fungerar: viskositet, vätning och grön styrka
Hög vidhäftning kommer från en kombination av formuleringsval och appliceringsbeteende. I många system gör relativt snabb vätning att limmet sprider sig till mikroskopiska ojämnheter i ytan. Högre viskositet kan hjälpa limsträngen att stanna kvar där den är placerad, medan en balanserad lösningsmedels-, fukt-, värme- eller reaktiv härdningsprofil gör att limmet kan bygga upp hanteringsstyrka utan överdriven glidning.
Grön styrka är den tidiga kohesiva struktur som utvecklas före fullständig härdning. I vissa produkter utvecklas detta genom lösningsmedelsavdunstning, fuktupptag, kylning eller kemisk reaktion. I andra tillhandahålls den till stor del av polymernätverkets inneboende tryckkänsliga natur. För köpare är den viktiga frågan inte bara "känns det klibbigt?" utan "hur snabbt blir det tillräckligt stabilt för hantering, förflyttning eller transport?"
För snabbmontering jämför processingenjörer ofta limmets beteende med andra snabbhärdande system. Vår artikel om smältlimsapplikationer för snabbmontering är relevant här eftersom smältlimssystem kan ge omedelbar fäste när hastighet är viktig, även om de också har sina egna temperatur- och utrustningskrav. I många projekt beror det bästa valet på om prioriteten är omedelbar fixering, lång öppentid eller ett mer förlåtande installationsfönster.
Klibbighet, skalning och ultimat styrka är olika mätvärden
Ett av de vanligaste misstagen vid urval är att förväxla klibb med skalningsvidhäftning eller strukturell styrka. Klibbighet mäter hur snabbt en bindning bildas vid kontakt. Skalningsmotstånd beskriver hur väl bindningen motstår skalningskrafter. Skjuvhållfasthet återspeglar motståndskraft mot glidning eller ihållande belastning. En produkt kan få bra resultat på ett område och dåligt på ett annat.
Det är därför laboratoriegranskning är viktig. Standarder som klibbtestmetoder , skaltestning och hållfasthetsutvecklingsmetoder hjälper team att jämföra kandidatprodukter mer objektivt. Syftet är inte att förvandla varje projekt till en laboratoriestudie, utan att undvika att enbart förlita sig på känsla när servicekravet är mer krävande än ett enkelt handtest.
Vanliga kemiska familjer som används för höghäftande lim och höghäftande tätningsmedel
Flera limfamiljer kan formuleras för hög klibbighet, och var och en har en unik balans mellan hastighet, flexibilitet, hållbarhet och substratkompatibilitet. Rätt kemi beror på om projektet är inomhus eller utomhus, strukturellt eller icke-strukturellt, statiskt eller vibrationsbenäget, och om limmet också måste täta mot fukt eller damm.
| Kemifamiljen | Typisk fördel med hög klibbighet | Vanliga begränsningar | Typisk passform |
|---|---|---|---|
| Tryckkänslig akryl | Mycket snabbt grepp och enkel hantering | Kan begränsas av värme eller tung strukturell belastning | Etiketter, tejper, laminering, lätt montering |
| Silikon | Flexibelt grepp och god vädertålighet | Lägre strukturell hållfasthet än styva system | Tätning, flexibel limning, elektronikstöd |
| polyuretan | Bra balans mellan grepp, styrka och flexibilitet | Känsligheten för härdning kan variera beroende på formulering | Bygg, transport, limning av blandade material |
| MS-polymer/hybridtätningsmedel | Användbar vidhäftning med stark tätningsförmåga | Inte idealisk för alla högbelastade strukturella fogar | Montering, tätning, fyllning av springor |
| Het smälta | Omedelbar kylning | Värmebeständigheten kan begränsas av kvaliteten | Förpackning, möbler, snabb montering |
När köpare väljer en kemisk sammansättning bör de avgöra om de behöver ett tillfälligt handtag eller en helt konstruerad fog. Ett tätningsmedel med hög vidhäftning kan vara perfekt för en panelkant, men inte för ett lastbärande fäste. På samma sätt kan ett snabbfäste hjälpa ett produktionsteam att arbeta snabbare men kan fortfarande behöva en primer, ytförbehandling eller härdningsschema för att leverera tillförlitlig långsiktig prestanda.
Bästa substrat och substrat med dålig passform för val av högklibbande lim
Substratkompatibilitet är en av de viktigaste faktorerna för framgång. Ett högklibbigt lim som fungerar bra på metall och glas kan ha problem på plaster med låg ytenergi. Porösa material kan också förändra resultatet genom att absorbera flytande komponenter eller förhindra att en jämn våt film bildas.
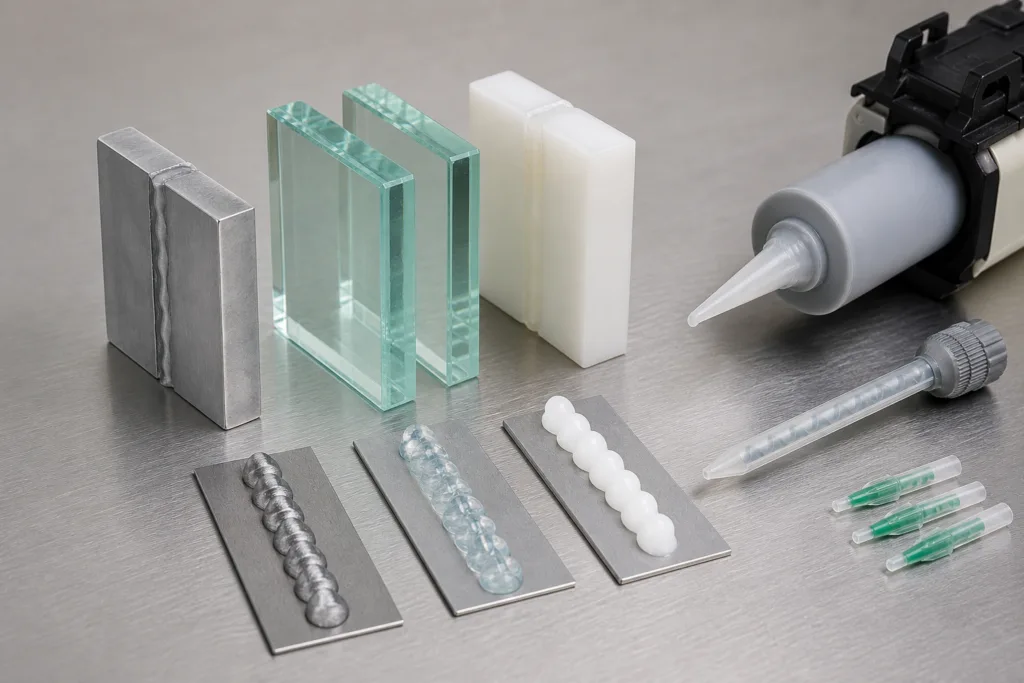
Metaller fungerar ofta bra när ytan är ren, torr och fri från olja eller oxidrester. Glas ger vanligtvis god vätning om kontamineringen kontrolleras. Många gummi- och träytor kan binda bra, men resultatet beror starkt på porositet, fyllnadsmedelsinnehåll och ytbehandling. Plaster är mer komplicerade, särskilt när delen är tillverkad av svåra material som PP, PE, POM eller PTFE.
För köpare som arbetar med lågenergiplaster kan skillnaden mellan en fungerande montering och ett kroniskt fel bero på förbehandling eller val av primer. Vår diskussion om primers för plaster med låg ytenergi är användbar av den anledningen, eftersom hög vidhäftning ensamt sällan löser dålig vätning på dessa underlag. I vissa fall rekommenderar vi också att man undersöker ytförbehandling för starkare initial bindning när linjen kan stödja den.
När ytstruktur hjälper och när den gör ont
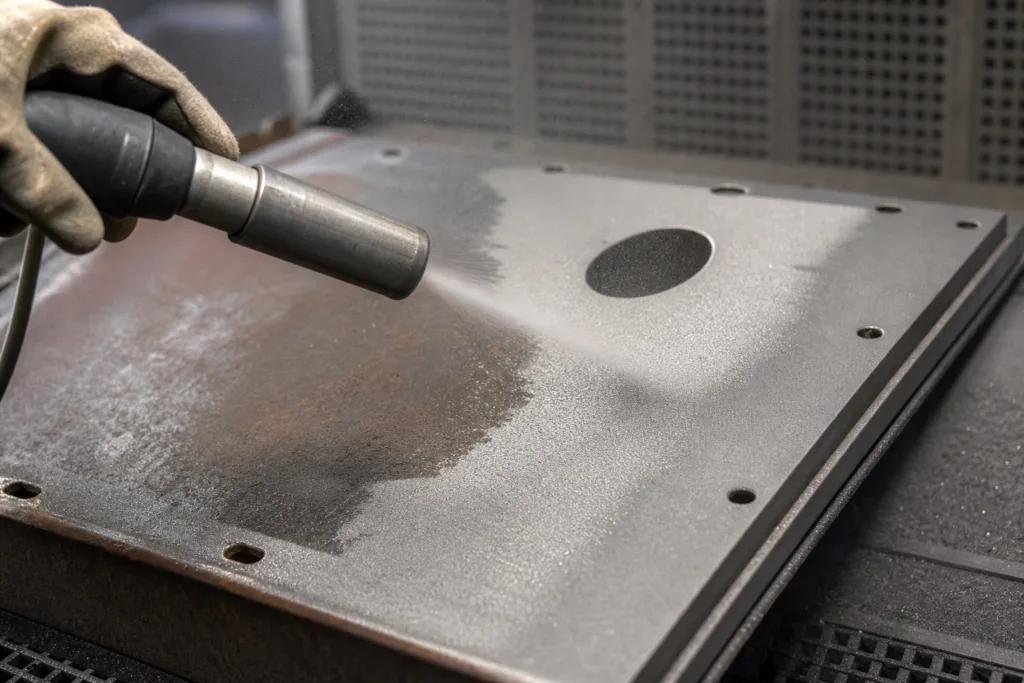
Måttlig ojämnhet kan förbättra mekanisk sammankoppling på metall eller styva kompositer, särskilt när limmet är avsett att motstå flagning eller vibrationer. Men överdriven ojämnhet kan fånga luft, skapa hålrum eller minska den effektiva kontaktytan om limmet är för visköst för att flyta in i profilen. Sandblästring kan hjälpa vissa metallbindningar, men det bör utvärderas tillsammans med beläggningens skick och korrosionsrisk snarare än att användas automatiskt. Enligt vår erfarenhet behandlas ytjämnhet och metallbindningsstyrka bäst som en processvariabel, inte en universell lösning.
Typiska användningsfall där hög tack förbättrar produktiviteten
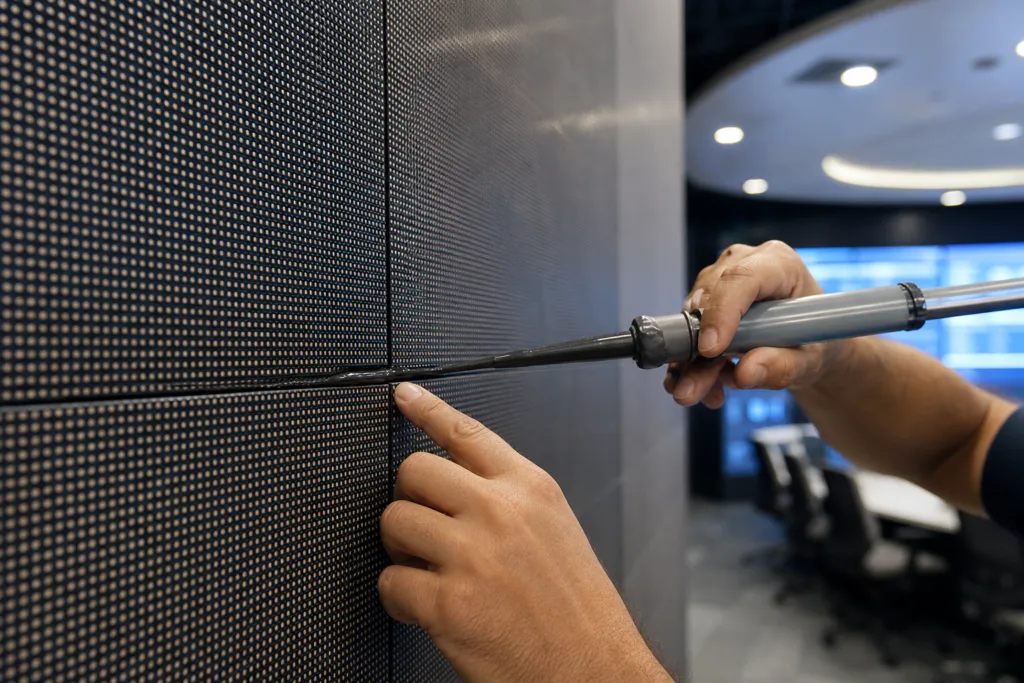
Hög vidhäftning är mest värdefull när en del måste stanna kvar där den är placerad utan lång fastspänning eller lång härdningstid. Det är därför det ofta förekommer vid vertikal installation, montering av dekorativa eller funktionella paneler, fältreparationer och limning av blandade material där fixeringstiden påverkar arbetskostnaden.
- Vertikal panelmontering där gravitationen kan orsaka glidning eller nedböjning
- Tillfällig positionering före fullständig härdning eller mekanisk infästning
- Snabb montering av komponenter som inte lätt kan klämmas fast
- Tätningsjobb där strängen måste sitta på plats omedelbart
- Lätt till måttlig limning där monteringshastigheten är viktigare än strukturell belastning
- Monteringslinjer som behöver minskad fixturtid och snabbare hantering
I vissa produktionsmiljöer är det rätta svaret inte alls ett flytande lim, utan ett smältlimssystem som ger snabb grepp. Smältlim kan ge starkt och tidigt fäste på kompatibla substrat, särskilt när processen är utformad kring utrustningen och kylprofilen. Det är därför vi ofta utvärderar produktval tillsammans med processdesign, inte bara kemi. Rätt lim kan misslyckas om appliceringsmetoden inte passar ihop med linjen.
När vi diskuterar snabb hantering med kunder jämför vi det också med de bredare utrustnings- och processkraven för att matcha smältlimsutrustning med processen . Ett högklibbigt lim är bara produktivt om appliceringen kan ge en jämn sträng, tillräcklig täckning och repeterbar placering vid produktionshastighet.
När hög tack är fel val
Hög vidhäftning är inte idealiskt när konstruktionen behöver enkel ompositionering, lång arbetstid eller mycket låg spänning under uppriktning. Det kan också vara fel val om fogen kommer att utsättas för kraftiga skalningskrafter, konstant värme, starka kemikalier eller dynamisk rörelse som långsamt kan deformera en mjuk bindningslinje.
Det är också dåligt lämpat när applikationen kräver djupgjutning eller inkapsling. I dessa fall behöver köparen vanligtvis kontrollerat flöde, bubbelfrigöring och längre arbetstid snarare än omedelbar greppning. Likaså, om uppgiften är precisionsmontering av elektroniska komponenter med snäva toleranser, kan ett lim som griper för tidigt göra positionering svårare istället för enklare.
För flexibla eller ömtåliga material är vissa höghäftande produkter utmärkta, men andra kan vara för aggressiva. Mjuka underlag kan deformeras innan limmet har blivit vätat, eller så kan bindningen se stark ut till en början men misslyckas efter upprepad rörelse. Vår artikel om höghäftande bindning för mjuka underlag är användbar när fogen involverar skum, elastomera delar eller andra följsamma material.
Ompositionering, fixturtid och härdningstid på verkstadsgolvet
Många köpare frågar sig om ett höghäftande lim fortfarande tillåter ompositionering. Svaret är oftast "bara kortvarigt, och inte alltid". Det verkliga fönstret beror på viskositet, öppningstid, temperatur, fuktighet, underlagets porositet och hur mycket tryck som appliceras. En produkt som känns rörlig en dag kan låsa sig mycket snabbare på en varm, porös eller absorberande yta.
Fixeringstiden är den punkt då en fog kan hållas på plats under den avsedda hanteringsbelastningen. Härdningstiden är när limmet når den slutliga målnivån för egenskapen. Dessa är inte samma sak. Vissa system med stark vidhäftning behöver fortfarande avsevärd tid för att utveckla full hållfasthet. I många projekt bör fixeringstid och hållfasthetsutveckling ses över tillsammans med det praktiska produktionsschemat så att linjen inte förväxlar "hålls på plats" med "helt redo för användning".
Hållbarhetsfaktorer: Värme-, fukt-, UV-, vibrations- och åldringsbeständighet
Ett starkt första grepp betyder föga om den sammanfogade delen senare utsätts för temperatursvängningar, fuktighet, UV-exponering, saltstänk eller återkommande vibrationer. Hållbarhet bör betraktas som ett separat filter från häftämnet. I verklig användning upplever fogen krypning, utmattning och miljöåldring långt efter installationen.
Silikonbaserade system övervägs ofta när flexibilitet och väderbeständighet är viktigt. Vissa polyuretan- och hybridsystem erbjuder en bättre balans mellan grepp och seghet, särskilt när konstruktionen rör sig upprepade gånger. Akrylsystem kan vara mycket attraktiva för snabb hantering, men den exakta sorten spelar roll om fogen kommer att utsättas för förhöjda temperaturer eller starka kemikalier. För vissa projekt blir temperaturtoleransen den avgörande faktorn mer än initial vidhäftning.
När kunder väljer mellan olika snabblimsalternativ jämför vi dem ofta med alternativ som högtemperatursnabblim, eftersom en produkt som fäster snabbt men mjuknar för tidigt kan skapa dolda garantirisker. Bindningen bör väljas utifrån den faktiska servicenivån, inte bara utifrån installationsupplevelsen.
Att välja mellan höghäftande lim, höghäftande tätningsmedel och andra bindningsalternativ
Köpare använder ofta frasen höghäftande lim för att beskriva en produktfamilj som inkluderar tätningsmedel, konstruktionslim och tryckkänsliga material. Rätt etikett är viktig eftersom den påverkar förväntningarna. Ett tätningsmedel kan prioritera flexibilitet och väderbeständighet. Ett strukturellt lim kan prioritera styrka och lastöverföring. En tryckkänslig produkt kan prioritera omedelbar hantering men ha begränsad lastbärande kapacitet.
Välj som regel ett höghäftande tätningsmedel när tätning och fogutjämning är en del av arbetet. Välj ett höghäftande lim när limning är primär och processen kräver snabb positionering. Välj ett annat limningsalternativ när fogen behöver hög strukturell styrka, lång ompositioneringstid, djup gjutning eller extrem kemikalie- och temperaturbeständighet.
På ZDS Adhesive brukar vi be kunderna att definiera fyra saker innan de rekommenderar en formel: substratpar, användningsmiljö, produktionsprocess och den erforderliga balansen mellan initial greppning och slutlig prestanda. Det ramverket förhindrar överspecificering av vidhäftning när projektet faktiskt behöver seghet, isolering, vattentätning eller värmehantering.
Hur man utvärderar en produkt: TDS-data, provtester och applikationstester
Ett tekniskt datablad är utgångspunkten, inte det slutgiltiga beslutet. Köpare bör läsa det för appliceringsmetod, viskositet, öppningstid, fixeringstid, härdningsschema, hårdhet, töjning, drag- eller skjuvdata där sådana finns, temperaturgränser och kompatibilitetsinformation. Om TDS är vagt gällande en egenskap som är viktig för din process, be om ett förtydligande innan du går vidare till produktionstester.
Vi rekommenderar ett litet men realistiskt test som speglar de verkliga linjeförhållandena. Provet bör testas på det faktiska underlaget, med samma ytbehandling, pärlstorlek, härdningstemperatur och hanteringstid som du planerar att använda i produktionen. En produkt som ser perfekt ut på ett bänkprov kan bete sig annorlunda på en stor panel, dammig del eller porös komponent.
Under utvärderingen, var uppmärksam på pärlstabilitet, glidning, utpressning, bubbelbildning, ytmissfärgning och härdningskonsistens. Om produkten används för montering snarare än försegling, kontrollera inte bara om den fäster, utan även om den förblir stabil efter transport, vibrationer och miljöexponering. Ett starkt provprogram hjälper till att minska risken för att välja en produkt som är lätt att applicera men dyr att underhålla.
Vad upphandlingsteam bör fråga innan godkännande
- Fungerar limmet på vårt faktiska substratpar utan särskild hantering?
- Hur mycket tid har vi för ompositionering innan det första greppet blir permanent?
- Vilka härdningsförhållanden krävs för hantering och full prestanda?
- Krävs grundfärg, förbehandling eller speciella rengöringsmedel?
- Kan produkten levereras i den förpackningsstorlek och viskositet vi behöver?
- Vilka kvalitetskontrollkontroller säkerställer enhetligt beteende från batch till batch?
Vanliga applikationsmisstag som minskar grepp- eller bindningsprestanda
Även ett väl valt högklibbigt lim kan underprestera om appliceringsprocessen är svag. Ytföroreningar är en av de största orsakerna till misslyckanden. Oljor, damm, släppmedel, mögelrester, oxidation och fukt kan alla störa vätning och tidig fäste.
Ett annat vanligt problem är att man applicerar för lite lim. Hög vidhäftning betyder inte att man kan få för lite lim. För lite material kan ge en stark initial känsla men dålig långsiktig täckning. För mycket lim kan vara lika skadligt om det fångar luft, fördröjer härdningen eller orsakar överdriven utpressning.
Temperaturen spelar också roll. Kalla delar kan minska vätningen och förlänga fixeringstiden. Heta delar kan förkorta arbetsfönstret för mycket. Fuktighet, om kemin är fuktreaktiv, kan påskynda eller störa härdning beroende på system. Samma produkt kan därför verka inkonsekvent när det faktiska problemet är processvariationer, inte formuleringsfel.
Varför appliceringsmetoden kan förändra resultatet
Manuell dosering, patronförpackning, spray, pärl och smältlimsutrustning påverkar alla prestandafönstret. Den bästa formuleringen kan fortfarande se svag ut om pärlan är oregelbunden eller appliceringsmängden är inkonsekvent. Det är därför vi uppmärksammar förpackning och dosering som en del av produktdesignen, inte i efterhand.
I OEM-projekt är det ibland appliceringsverktyget som styr valet av kemi. Om linjen behöver en mycket snabb härdning och exakt applicering kan ett smältlim vara mer lämpligt. Om projektet behöver mer bearbetningstid kan ett fukthärdande eller reaktivt system passa bättre. Rätt val är det som matchar både underlaget och tillverkningsrytmen.
Överväganden gällande anpassade formuleringar för OEM- och industriella köpare
När standardprodukter inte passar kan en anpassad formulering lösa skillnaden mellan vidhäftning, härdningshastighet och slutlig prestanda. Detta är vanligt vid OEM-montering, projekt med egna märken och industriella installationer med ovanliga substrat eller servicekrav. De mest användbara justeringarna involverar vanligtvis viskositet, öppningstid, fixeringstid, flexibilitet, temperaturbeständighet eller substratvätning.
Ur tillverkningssynpunkt bör specialutveckling börja med realistiska begränsningar: målsubstrat, erforderlig förpackning, hållbarhet, produktionstemperatur och förväntad årlig volym. Om en köpare vill ha hög vidhäftning plus låg lukt, eller hög vidhäftning plus elektrisk isolering, eller hög vidhäftning plus värmeledningsförmåga, måste avvägningar hanteras noggrant. Ingen enskild formulering maximerar varje egenskap samtidigt.
Vi stöder detta steg genom att granska provformler, kontrollera batchkonsistens och anpassa kvalitetskontrollpunkter till köparens process. För vissa projekt räcker det med en enkel ombalansering av viskositet och härdningshastighet. För andra måste själva limfamiljen ändras. Det är därför ett tidigt tekniskt samtal sparar tid senare.
När produkter måste kombinera snabb greppning med kontrollerad härdning eller förbättrad miljöprestanda, granskar team ofta även hjälptekniker som aktivatorer för snabbare härdning av limmet. Dessa alternativ kan förkorta hanteringsfönstret, men de bör väljas noggrant eftersom de också kan minska arbetstiden eller ändra processkänsligheten.
Praktisk urvalschecklista för B2B-köpare
Om du funderar på om ett höghäftande lim är rätt för ditt projekt, använd det här enkla filtret innan du fattar ett köpbeslut:
- Är omedelbar hållning viktigare än ompositioneringstid?
- Kommer fogytan att flagna, skjuvas, vibreras eller få termiska cykler?
- Har underlaget god vätning, eller behövs förbehandling?
- Fungerar produkten som ett lim, tätningsmedel eller tillfälligt monteringshjälpmedel?
- Kan linjen kontrollera pärlstorlek, temperatur och härdningsförhållanden konsekvent?
- Behöver du en standardprodukt eller en specialanpassad formulering för exakt den processen?
Om du svarar ärligt på dessa frågor blir det mycket lättare att undvika att köpa för mycket adhesiv där du verkligen behöver styrka, eller att köpa för lite adhesiv där du behöver snabbhet och effektiv hantering. De mest framgångsrika projekten behandlar limval som ett processbeslut, inte bara ett materialbeslut.
Slutsats
Ett högklibbigt lim kan vara en kraftfull produktionsfördel när snabb initial greppning, minskad fixering och enklare placering är viktiga. Det kan också vara ett dåligt val när projektet kräver lång ompositioneringstid, djupfyllning, hög strukturell styrka eller exceptionell miljöbeständighet. De bästa resultaten får man genom att matcha kemin till underlaget, användningsmiljön och den faktiska produktionsprocessen.
För B2B-köpare är det säkraste sättet att utvärdera vidhäftning, skalning och hållfasthetsutveckling tillsammans, och sedan bekräfta resultatet genom stickprovstestning på den faktiska linjen. Om du jämför alternativ för industriell montering eller installation rekommenderar vi att du behandlar hög vidhäftning som ett prestandakrav bland flera, inte som det enda som spelar roll. Den metoden leder till stabilare produktion, färre överraskningar i applikationen och bättre långsiktig bindningsprestanda.
Vanliga frågor
Vad betyder hög vidhäftning i ett lim?
Hög vidhäftning innebär att limmet fäster snabbt när det vidrör underlaget, vilket skapar en tidig fästkraft innan det härdar helt. Det är användbart när delar behöver omedelbart positioneringsstöd, men det bör inte förväxlas med slutlig styrka eller långsiktig hållbarhet.
Är ett högklibbigt lim alltid starkare än ett vanligt lim?
Nej. Hög vidhäftning beskriver initialt fäste, inte den totala bindningsstyrkan. Vissa vanliga lim utvecklar mycket högre slutlig skjuvnings-, fjällnings- eller strukturprestanda efter härdning, även om de känns mindre klibbiga i början.
Kan ett högklibbigt lim flyttas efter applicering?
Ibland, men bara inom ett begränsat arbetsfönster. Ompositionering beror på viskositet, temperatur, substratporositet och härdningshastighet. När limmet börjar bygga upp fäste kan flyttning av delen minska bindningskvaliteten.
Vilka underlag fungerar bäst med högklibbiga limprodukter?
Ren metall, glas, trä, gummi och många belagda ytor fungerar ofta bra om yttillståndet kontrolleras. Plaster med låg ytenergi och mycket porösa material behöver vanligtvis förbehandling, primers eller en annan kemi.
Hur ska jag testa ett högklibbigt lim före produktion?
Testa det på det verkliga underlaget med den faktiska ytbehandlingen, strängstorleken, temperaturen och hanteringstiden som använts i produktionen. Kontrollera initial greppning, fixeringstid, slutlig bindningsprestanda och hållbarhet under faktiska användningsförhållanden.
Kan ZDS Adhesive specialanpassa ett högklibbigt lim för OEM-produktion?
Ja. Vi kan utvärdera ert substratpar, processkrav, förpackningsbehov och prestandamål, och sedan justera formuleringen eller rekommendera en annan limfamilj om det behövs. Provtagning och kontroller av batchkonsistens är en del av den utvecklingsprocessen.