Các kỹ thuật chuẩn bị bề mặt để cải thiện độ bám dính
Chất kết dính tạo ra liên kết chắc chắn giữa các bề mặt, nhưng hiệu quả của chúng phụ thuộc vào việc bề mặt được chuẩn bị tốt đến mức nào. Chuẩn bị bề mặt đúng cách không chỉ tăng cường độ bám dính mà còn cải thiện độ bền và an toàn trong các ứng dụng đòi hỏi cao. Các phương pháp chính như xử lý bề mặt, mài mòn, kích hoạt plasma và sơn lót giúp chất kết dính hoạt động đúng như thiết kế trên kim loại, nhựa, vật liệu composite, thủy tinh, đá và nhiều vật liệu khác.
Tại sao xử lý bề mặt lại rất quan trọng đối với sự thành công của chất kết dính?
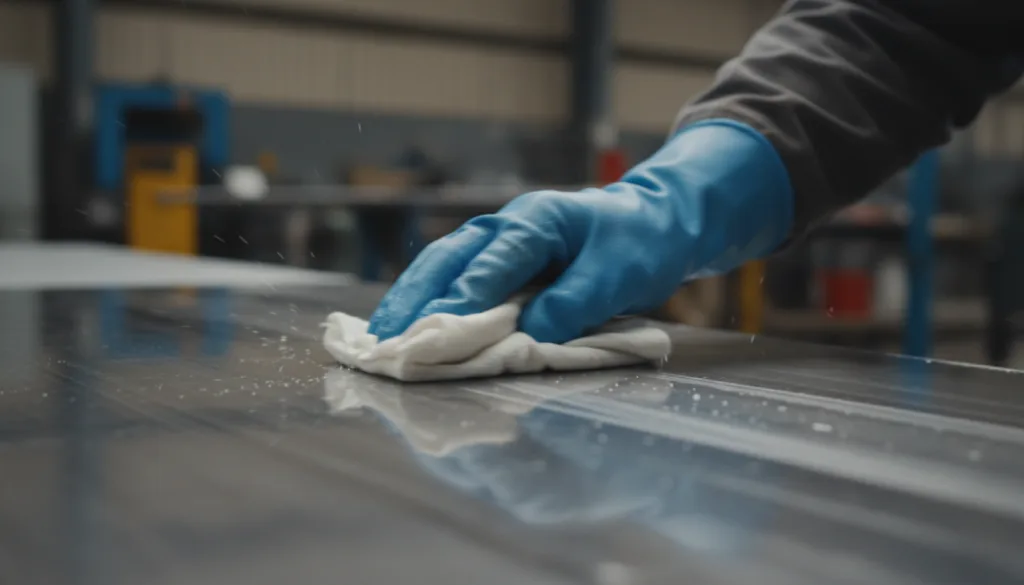
Xử lý bề mặt bao gồm việc thay đổi chất nền—cho dù là kim loại, thủy tinh hay nhựa—để làm cho nó phù hợp hơn cho quá trình liên kết. Khi chuẩn bị bề mặt, bạn loại bỏ các chất gây ô nhiễm, cải thiện kết cấu và tăng năng lượng bề mặt. Những thay đổi này giúp chất kết dính lan rộng tốt hơn và tương tác trực tiếp với vật liệu, tạo thành liên kết hóa học và cơ học.
Hiểu về năng lượng bề mặt
Năng lượng bề mặt đề cập đến khả năng hấp dẫn của vật liệu đối với chất lỏng, bao gồm cả chất kết dính. Năng lượng bề mặt càng cao thì chất kết dính càng dễ thấm ướt và liên kết đều hơn. Các kim loại như nhôm và thép có năng lượng bề mặt cao, giúp chúng dễ dàng liên kết sau khi làm sạch. Các loại nhựa như polypropylen (PP) hoặc polyetylen (PE) có năng lượng bề mặt thấp hơn, điều này có thể khiến việc liên kết trở nên khó khăn. Đối với những vật liệu này, các phương pháp xử lý bề mặt đặc biệt giúp tăng năng lượng bằng cách kích hoạt vật liệu, thường thông qua plasma hoặc phóng điện hào quang.
Đo năng lượng bề mặt
Đo góc tiếp xúc là một phương pháp phổ biến để đánh giá năng lượng bề mặt. Góc tiếp xúc thấp (dưới 30 độ) cho thấy khả năng thấm ướt tốt và năng lượng cao—lý tưởng cho việc liên kết bằng chất kết dính. ZDS thường khuyến nghị sử dụng bút đo độ ẩm và máy đo góc tiếp xúc để kiểm tra bề mặt trước khi liên kết.
Loại bỏ chất gây ô nhiễm: Làm sạch và tẩy dầu mỡ
- Làm sạch bằng dung môi (IPA, acetone) giúp loại bỏ dầu mỡ, chất tách khuôn và bụi than chì.
- Các chất tẩy rửa kiềm có khả năng phân hủy các cặn bẩn hữu cơ cứng đầu, đặc biệt là trên kim loại.
- Bồn rửa siêu âm có thể loại bỏ các hạt nhỏ li ti khỏi thủy tinh và gốm sứ.
Sự sạch sẽ là yếu tố tối quan trọng. Các vết dầu nhỏ li ti không nhìn thấy được có thể làm giảm đáng kể kết quả thử nghiệm độ bền kéo, đặc biệt là ở các mối nối quan trọng trong ngành ô tô, điện tử hoặc hàng không vũ trụ.
Mài mòn và làm nhám cơ học để tăng cường độ bám
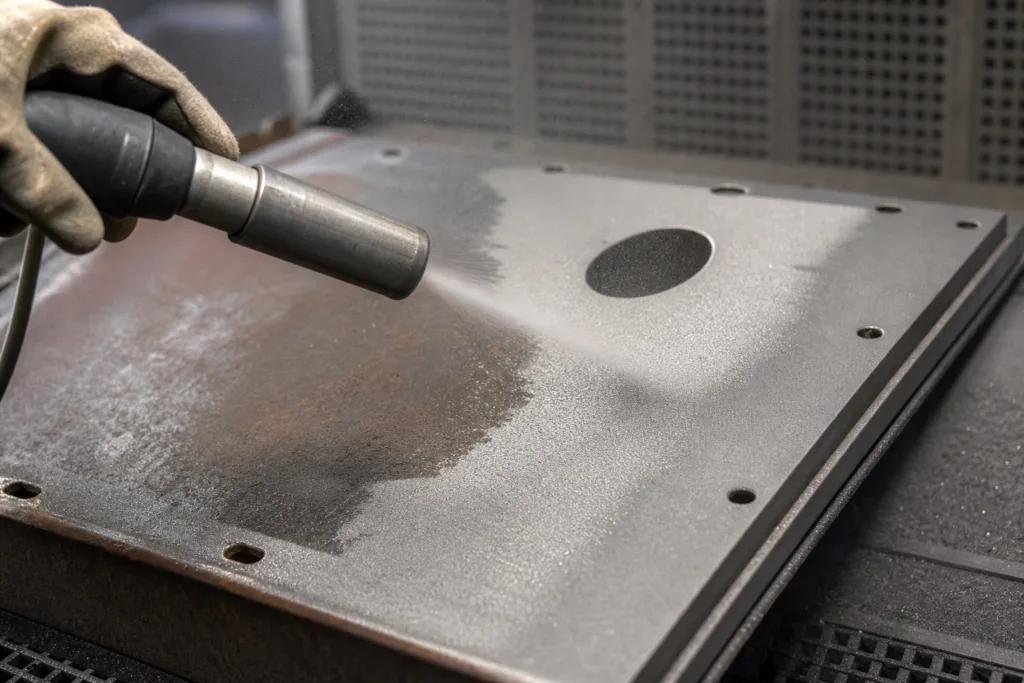
Quá trình mài mòn làm tăng độ nhám bề mặt, giúp chất kết dính có nhiều diện tích bám dính hơn về mặt cơ học. Các phương pháp đơn giản bao gồm chà nhám, phun cát hoặc làm nhám bằng miếng đệm mài mòn. Quá trình mài mòn hiệu quả không chỉ loại bỏ lớp phủ bóng mà còn cả quá trình oxy hóa nhỏ, tạo ra các cấu trúc vi mô mới để chất kết dính có thể thấm vào.
Các kỹ thuật mài mòn điển hình
- Chà nhám: Sử dụng giấy nhám có độ nhám trung bình/mịn (120–320) cho nhựa và kim loại. Lau sạch sau khi chà nhám.
- Làm sạch bằng hạt mài: Thích hợp để chuẩn bị bề mặt thép kết cấu và nhôm. Sử dụng bột mài garnet hoặc corundum cỡ 60–120 mesh.
- Chà bằng bàn chải sắt: Phương pháp nhanh chóng để làm sạch bề mặt đá và gạch trước khi thi công chất kết dính hoặc chất trám.
Các bề mặt được mài nhẵn thường cho thấy sự cải thiện đáng kể về độ bền bóc tách và độ bền cắt. Ví dụ, các thử nghiệm cắt chồng ASTM D1002 cho thấy độ bền liên kết trên thép được mài nhẵn cao hơn tới 6 lần so với kim loại chưa qua xử lý.
Các biện pháp tốt nhất sau khi mài
Luôn loại bỏ cặn bụi bằng khí nén, khăn lau chuyên dụng hoặc khăn lau có dung môi. Các hạt bụi còn sót lại có thể cản trở quá trình thấm ướt và gây ra hiện tượng bong tróc sớm.
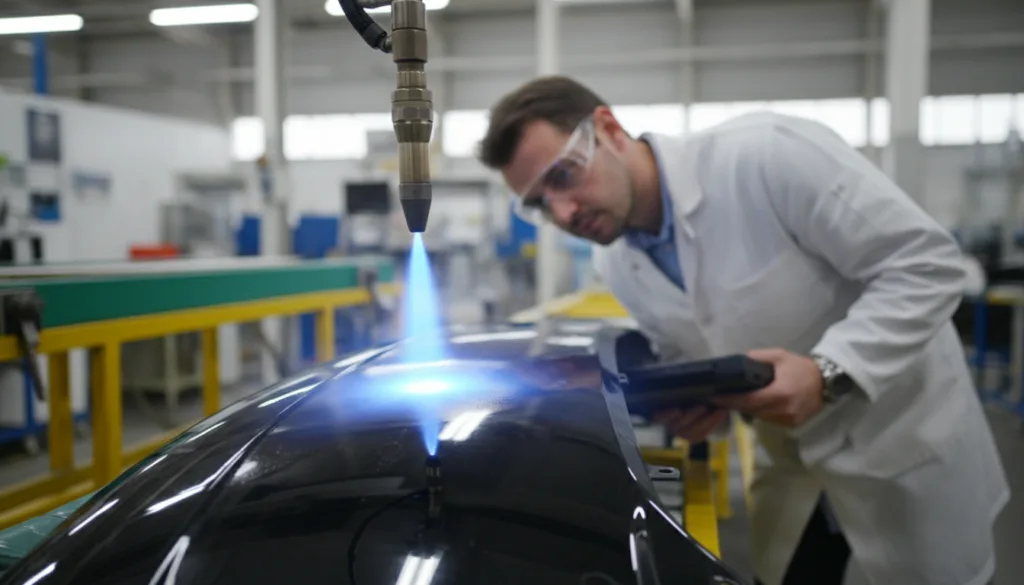
Kích hoạt bề mặt plasma và corona
Một số polyme, như ABS, PC, PP và PE, có khả năng chống liên kết tự nhiên do năng lượng bề mặt thấp. Kích hoạt bằng plasma hoặc phóng điện corona làm thay đổi thành phần hóa học bề mặt, tăng năng lượng và tạo ra các nhóm phản ứng thúc đẩy liên kết dính. Các phương pháp này đặc biệt có giá trị đối với sản xuất tốc độ cao và các cụm lắp ráp công nghiệp quan trọng.
Giải thích về sự hoạt hóa huyết tương
- Plasma khí quyển: Tiếp xúc vật liệu với dòng khí ion hóa; làm tăng khả năng thấm ướt và bổ sung các nhóm oxy hoặc nitơ.
- Plasma áp suất thấp: Được sử dụng trong buồng chân không; tạo ra sự kích hoạt mạnh mẽ cho việc liên kết trong các ứng dụng y tế hoặc điện tử đòi hỏi khắt khe.
Các kỹ sư của ZDS thường sử dụng phương pháp xử lý plasma cho nhựa ô tô, dán các tấm cản PP và TPO nhẹ bằng chất kết dính MS lai cần độ bền bóc tách và cắt cao. Kết quả điển hình: năng lượng bề mặt tăng từ 32 lên 58 dynes/cm, giúp việc liên kết với epoxy 2K hoặc chất kết dính PU trở nên khả thi.
Xả Corona
Phóng điện hào quang sử dụng dòng điện cao áp để tăng năng lượng trên bề mặt vật liệu. Màng và băng keo được xử lý bằng phóng điện hào quang rất cần thiết trong điện tử, màn hình và mạch linh hoạt. Kỹ thuật này nhanh hơn so với plasma nhưng cường độ thấp hơn; phù hợp nhất cho vật liệu dạng cuộn liên tục hoặc băng keo.
Mẹo hay từ ZDS
“Đối với polypropylene và polyethylene, việc kích hoạt bằng plasma kết hợp với lớp sơn lót có thể làm tăng giá trị độ bền cắt lên đến 8 lần so với bề mặt chưa được xử lý.”
Chất lót và chất tăng cường độ bám dính
Chất lót – hay chất tăng cường độ bám dính – là các dung dịch hóa học được sử dụng trước khi dán. Chúng làm tăng cả độ bền hóa học và cơ học, đặc biệt là đối với các bề mặt khó bám dính. Chất lót hoạt động bằng cách cung cấp các vị trí liên kết, trung hòa sự không tương thích bề mặt hoặc tạo thành các lớp giao diện tương tác với các chất hóa học của chất kết dính.
Khi nào nên sử dụng sơn lót?
- Trên các loại nhựa (PP, PE, nylon, PTFE) có năng lượng bề mặt thấp.
- Dùng cho đồ thủy tinh và gốm sứ tiếp xúc với độ ẩm.
- Với các kim loại dễ bị ăn mòn (nhôm, thép mạ kẽm).
Sơn lót có thể ở dạng quét, phun hoặc lau. Thời gian khô dao động từ vài giây (chất xúc tiến cyanoacrylate) đến 5–30 phút (chất xúc tiến epoxy/PU). Luôn luôn tuân theo khuyến nghị của nhà sản xuất chất kết dính về thời gian sơn lại và khả năng tương thích của chất kết dính.
Các thành phần hóa học phổ biến của thuốc mồi
- Dựa trên silan: Dùng cho thủy tinh, gốm sứ và vật liệu composite.
- Axit/cromat: Dùng cho nhôm và thép mạ kẽm.
- Hỗn hợp dung môi/chất kết dính: Dùng cho bề mặt nhựa và bề mặt sơn.
Mẹo ứng dụng
Lớp sơn lót đồng đều là yếu tố then chốt. Việc sơn lót không đều có thể tạo ra những điểm yếu, dẫn đến hư hỏng dưới tác động nhiệt hoặc cơ học.
Bảng so sánh: Chuẩn bị bề mặt so với Hóa học chất kết dính
| Chuẩn bị bề mặt | Chất nền tốt nhất | Các loại keo | Số liệu cải tiến | Sử dụng điển hình |
|---|---|---|---|---|
| Làm sạch bằng dung môi | Kim loại, thủy tinh, nhựa | Nhựa epoxy, PU, silicon | Độ bền liên kết gấp 3 lần | Phụ tùng ô tô, điện tử |
| mài mòn | Kim loại, vật liệu tổng hợp, đá | Epoxy 2K, acrylic, hỗn hợp MS | Khả năng cắt chồng lên nhau lên đến 6X | Tấm xây dựng, ván sàn |
| Kích hoạt huyết tương | ABS, PC, PP, PE | PU, acrylic, hỗn hợp MS, băng keo | Năng lượng bề mặt: 30→58 dynes/cm | Cản xe, thiết bị điện tử tiêu dùng |
| Primer | Thủy tinh, gốm sứ, nhựa, kim loại | Epoxy, cyanoacrylate, PU | Khả năng cắt chồng lên nhau lên đến 8X | Ốp đá, kính, nhựa |
Các bước thực hiện để đạt được độ bền liên kết tối đa
Hiệu quả cao nhất đến từ việc kết hợp nhiều phương pháp. Dưới đây là quy trình làm việc hiệu quả đã được chứng minh trong quá trình thử nghiệm ZDS và thực địa với khách hàng:
- Dọn dẹp: Lau chùi bằng cồn isopropyl (IPA) hoặc dung môi thích hợp; loại bỏ dầu mỡ và các chất bẩn.
- Mài mòn: Chà nhám hoặc phun cát theo khuyến cáo cho từng loại bề mặt.
- Kích hoạt: Sử dụng plasma hoặc phóng điện hào quang cho các loại nhựa có năng lượng thấp.
- Nguyên tố: Thoa chất tăng cường độ bám dính phù hợp và để khô hoàn toàn.
- Áp dụng chất kết dính: Không cần dùng keo dán, khuôn rãnh, keo phun hoặc bay trát vữa—hãy đảm bảo vữa được làm ướt đều.
- Kẹp/Giá đỡ: Cố định các bộ phận để tránh di chuyển trong quá trình đóng rắn.
- Chữa khỏi: Hãy tôn trọng thời gian sử dụng, thời gian mở nắp và quá trình ủ chín hoàn toàn — tất cả đều thay đổi tùy thuộc vào thành phần hóa học và điều kiện môi trường.
Động học quá trình đóng rắn và kiểm soát chất lượng
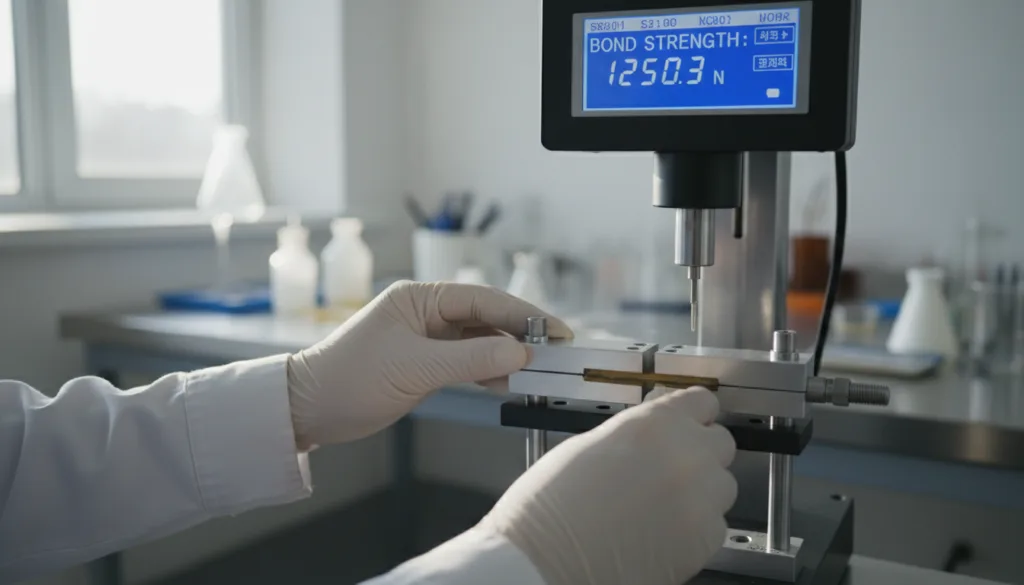
Keo epoxy đóng rắn bằng phản ứng hóa học, thường từ 1 đến 24 giờ tùy thuộc vào tỷ lệ pha trộn và nhiệt độ. Keo polyurethane dựa vào độ ẩm hoặc nhiệt độ. Keo cyanoacrylate đông cứng trong vài giây trên bề mặt được chuẩn bị kỹ. Kiểm tra độ bền liên kết sau khi đóng rắn bằng phương pháp cắt chồng (ASTM D1002), bóc tách chữ T (ASTM D1876) và chu kỳ nhiệt để xác nhận độ tin cậy.
Lựa chọn loại keo dán phù hợp cho bề mặt đã được chuẩn bị
Không phải tất cả các loại keo dán đều phản ứng giống nhau với việc chuẩn bị bề mặt. ZDS cung cấp đầy đủ các sản phẩm – epoxy, polyurethane, acrylic, silicone, cyanoacrylate, keo MS lai, băng/màng – cho ngành ô tô, điện tử, xây dựng, lát sàn và lắp ráp công nghiệp. Hãy lựa chọn loại keo dán phù hợp với chất nền, độ bền mong muốn, phương pháp đóng rắn và điều kiện tiếp xúc dự kiến (nước, dung môi, nhiệt, tia UV).
Hiệu suất keo dán theo ứng dụng
- Epoxy: Lý tưởng cho kim loại, vật liệu composite và gốm sứ; độ bền cắt/kéo cao (>30 MPa), rất tốt cho các liên kết kết cấu.
- polyuretan: Keo dán linh hoạt dùng cho nhựa, xốp, đá; độ giãn dài >150%, khả năng hấp thụ sốc tốt.
- Acrylic: Khô nhanh, khả năng kháng hóa chất cao; dùng được trên cả nhựa và kim loại.
- Cyanoacrylat: Khô nhanh, thích hợp cho các chi tiết nhỏ và cụm thiết bị y tế.
- MS lai: Dùng cho các mối nối linh hoạt, chống rung – trong ngành ô tô, đá, sàn nhà.
- Băng/Phim: Các linh kiện điện tử, màn hình và các cụm lắp ráp cần độ bám dính sạch sẽ và đồng đều.
Tiêu chuẩn ngành và tuân thủ
Keo dán chất lượng cao cần đáp ứng các tiêu chuẩn nghiêm ngặt ( ASTM D1002 , ASTM B117 ) và các quy định an toàn (REACH, RoHS, VOC). ZDS kiểm tra sản phẩm trong buồng phun muối, lò chu kỳ nhiệt và thiết bị lão hóa tăng tốc. Tài liệu, truy xuất nguồn gốc lô hàng và bảng dữ liệu an toàn (SDS) rất quan trọng trong các lĩnh vực được quản lý chặt chẽ như ô tô, điện tử và xây dựng.
Những cân nhắc về độ bền lâu dài
Sau quá trình chuẩn bị và liên kết, các mối nối có thể phải chịu sự thay đổi nhiệt độ, hóa chất, nước và rung động. Quá trình chuẩn bị và hóa chất phù hợp sẽ ngăn ngừa hư hỏng sớm, giữ cho sàn nhà, kính hoặc vỏ xe ô tô được cố định chắc chắn và cải thiện độ an toàn lâu dài.
Những sai lầm thường gặp trong quá trình chuẩn bị bề mặt
Vệ sinh kém, mài mòn không đủ hoặc quá mức, lớp sơn lót không hoàn chỉnh và bỏ qua thời gian chờ khô/đóng rắn thường là nguyên nhân khiến các mối nối keo bị hỏng. Các cuộc kiểm tra thực địa của ZDS cho thấy 4 trong số 5 trường hợp hỏng hóc bắt nguồn từ việc bỏ qua hoặc thực hiện các bước chuẩn bị quá vội vàng. Tránh phủ lớp keo mới lên trên lớp keo cũ, sử dụng chất sơn lót không tương thích hoặc bỏ qua việc kiểm tra năng lượng bề mặt. Sự nhất quán và chú trọng đến phương pháp sẽ mang lại kết quả lặp lại.
Giảm thiểu rủi ro
- Kiểm tra năng lượng bề mặt trước khi liên kết.
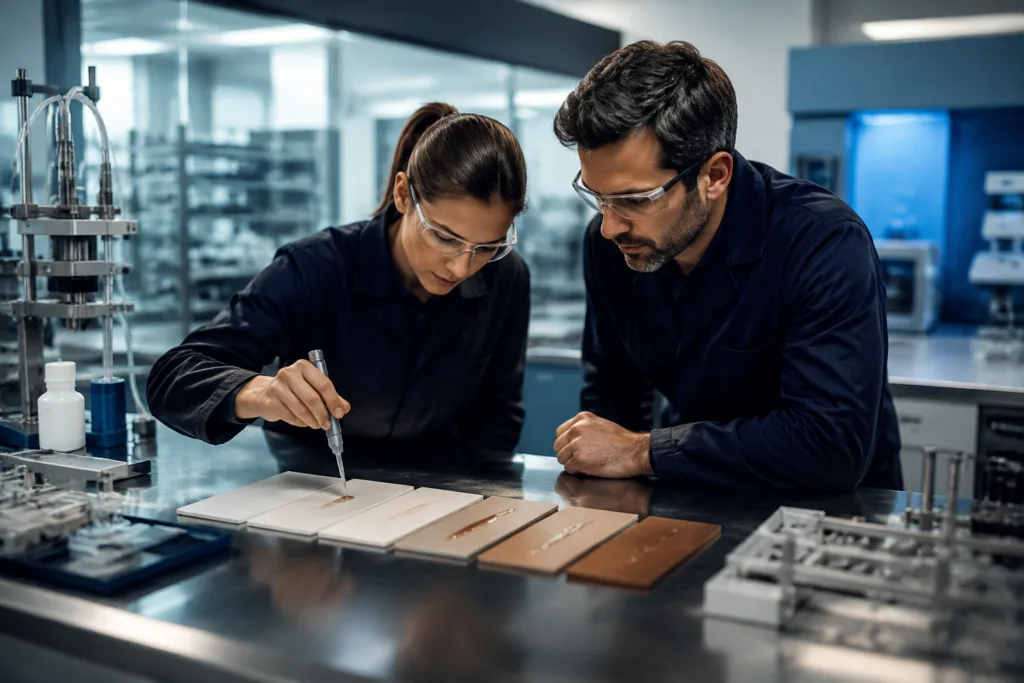
- Thử nghiệm với các mẫu thử nhỏ trước khi sản xuất hàng loạt.
- Ghi chép và xem xét các điều kiện—độ ẩm, độ sạch bề mặt, thời gian khô—cho mỗi công việc.
“Công tác chuẩn bị bề mặt có thể quyết định sự thành công hay thất bại của toàn bộ công trình. Việc kiểm tra tại chỗ và các quy trình được ghi chép lại đảm bảo mọi mối nối đều đáp ứng đúng cam kết.”
Các kỹ thuật chuẩn bị bề mặt để cải thiện độ bám dính
Chuẩn bị bề mặt không phải là tùy chọn—đó là một khoa học đòi hỏi sự chú ý cẩn thận. Cho dù bạn làm sạch, mài mòn, sơn lót hay kích hoạt, những bước này đều tạo điều kiện cho chất kết dính phát huy tối đa độ bền và độ chắc chắn. ZDS sẵn sàng hướng dẫn các nhà sản xuất, người lắp đặt và kỹ sư hướng tới các quy trình làm việc và lựa chọn sản phẩm đã được chứng minh, giúp khai thác tối đa độ bền liên kết trong mọi ứng dụng. Cần trợ giúp trong việc lựa chọn chất kết dính hoặc phương pháp chuẩn bị phù hợp? Liên hệ với bộ phận hỗ trợ kỹ thuật của ZDS để được tư vấn giải pháp tùy chỉnh và hướng dẫn tại chỗ.
Câu Hỏi Thường Gặp
Năng lượng bề mặt ảnh hưởng đến độ bám dính của chất kết dính như thế nào?
Năng lượng bề mặt cao cho phép chất kết dính lan đều và tương tác với vật liệu, tạo ra các liên kết hóa học và cơ học bền chắc.
Tại sao quá trình mài mòn lại quan trọng trước khi liên kết?
Quá trình mài mòn làm tăng độ nhám bề mặt, loại bỏ lớp oxy hóa hoặc lớp phủ, và giúp chất kết dính bám chắc hơn, làm tăng độ bền liên kết.
Khi nào nên sử dụng phương pháp điều trị bằng huyết tương hoặc corona?
Các phương pháp xử lý này giúp liên kết các loại nhựa có năng lượng thấp như PP hoặc PE và rất cần thiết trong trường hợp chất kết dính khó thấm ướt hoặc bám dính.
Liệu mồi khuếch đại có hiệu quả với mọi loại chất nền?
Sơn lót đặc biệt hữu ích cho nhựa, thủy tinh, gốm sứ và một số kim loại, nhưng phải được lựa chọn dựa trên khả năng tương thích giữa chất kết dính và bề mặt cần sơn.
Tôi kiểm tra độ bền liên kết sau khi chuẩn bị như thế nào?
Sử dụng các phương pháp tiêu chuẩn ngành như thử nghiệm độ bền kéo, thử nghiệm độ bền kéo chữ T và thử nghiệm chu kỳ nhiệt để xác nhận độ bám dính đáp ứng các tiêu chuẩn hiệu suất.
Việc chuẩn bị bề mặt kém có thể gây ra hư hỏng lâu dài không?
Việc chuẩn bị kém có thể khiến chất kết dính bám vào bụi bẩn hoặc cặn bẩn, dẫn đến mối nối bị hỏng sớm—đôi khi trước nhiều năm so với tuổi thọ dự kiến.